








V tem članku
- Kako izračunati izkoristek prvega prehoda
- Primer: izkoristek prvega prehoda je 90 %, končni izkoristek pa 96 %
- Preden zaupate odstotku, jasno določite pravila štetja
- Izkoristek prvega prehoda in skupni izkoristek zaporednih prehodov
- Kakšen izkoristek prvega prehoda je dober?
- Dodelave, ki jih razkriva FPY, pretvorite v realne potrebe po zmogljivostih
- S SkyPlanner povežite evidentirana popravila z naslednjim proizvodnim načrtom
- Preverite, kaj izgube pri prvem prehodu pomenijo za dobavo
Domov » Viri » Izkoristek prvega prehoda: formula, primer in skrite dodelave
Predviden čas branja: 9 minut
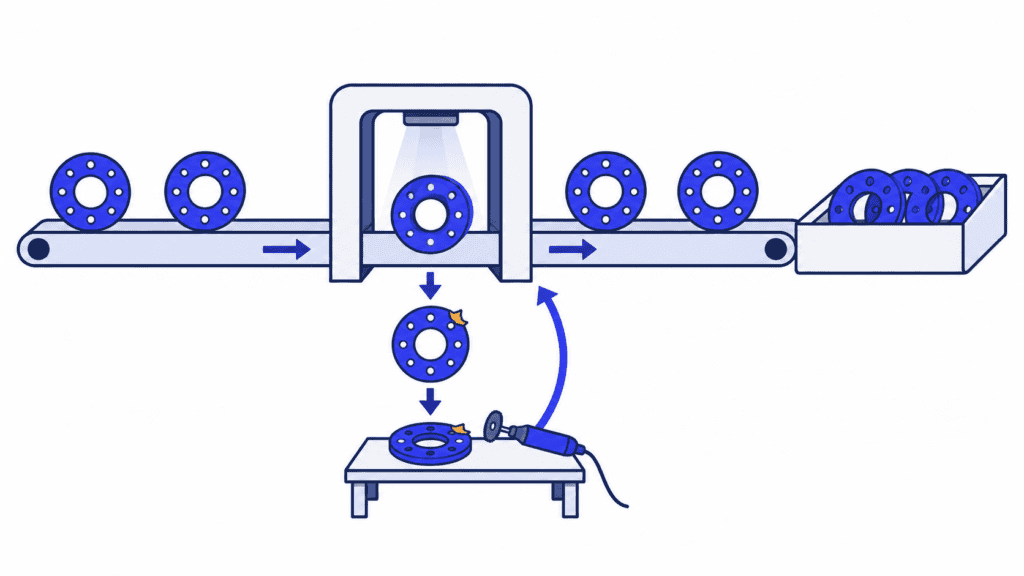
Izkoristek prvega prehoda (FPY) je odstotek kosov, ki pri prvem prehodu skozi opredeljeni proces izpolnijo dogovorjene zahteve glede kakovosti, brez popravil, dodelav ali ponovnega preskušanja po neuspešnem preskusu. Pove, kolikšen del proizvodnje je bil ustrezen že v prvem poskusu, ne pa, kolikšen je na koncu postal ustrezen.
Ta razlika je pomembna, kadar je količina dokončanih izdelkov videti dobra, proizvodnja pa kljub temu težko dohaja naročila. Popravljene kose je sicer mogoče odpremiti, vendar je njihova priprava porabila čas, ki so ga potrebovala druga naročila. Spremljanje FPY skupaj z delom, potrebnim za odpravo napak, razkrije tisto, kar skupna količina ustreznih izdelkov prikriva. Če to delo povežete s proizvodnimi evidencami in terminiranjem v sistemu SkyPlanner, lažje vidite njegov vpliv na zmogljivosti in dobave.
Kako izračunati izkoristek prvega prehoda
Uporabite naslednjo formulo:
Izkoristek prvega prehoda (%) = Število kosov, sprejetih v prvem poskusu ÷ Število kosov, ki vstopijo v opredeljeni proces × 100
Štejte posamezne kose, ne izvedenih kontrol ali posameznih napak. Kos, ki je najprej zavrnjen, nato popravljen in zatem sprejet, spada med končne ustrezne izdelke, ne pa med kose, uspešne v prvem prehodu. Tudi kos z več napakami pri tem izračunu šteje kot en neustrezen kos.
Pred zbiranjem podatkov določite meje procesa. Merite lahko obdelovalno operacijo, preskusno postajo ali celoten proizvodni postopek. Števec in imenovalec se morata nanašati na isto skupino kosov znotraj teh meja.
Primer: izkoristek prvega prehoda je 90 %, končni izkoristek pa 96 %
Predstavljajte si serijo 500 strojno obdelanih kosov, za katero so znani vsi rezultati prve kontrole:
| Rezultat prvega poskusa | Število kosov | Nadaljnji potek |
|---|---|---|
| Sprejeti brez popravkov | 450 | Pripravljeni za naslednjo operacijo |
| Poslani v dodelavo | 40 | 30 jih je pozneje sprejetih, 10 pa jih na koncu izločijo kot izmet |
| Takoj izločeni kot izmet | 10 | Ne morejo v nadaljnjo obdelavo |
| Skupaj kosov ob začetku operacije | 500 | Vsak kos ima en rezultat prvega poskusa |
Izkoristek prvega prehoda je:
450 ÷ 500 × 100 = 90 %
Po dodelavi je sprejetih 480 kosov: prvotnih 450 in 30 uspešno dodelanih kosov. Končni izkoristek te serije je torej:
480 ÷ 500 × 100 = 96 %
Oba odstotka sta uporabna. FPY opisuje uspešnost v prvem poskusu. Končni izkoristek pa pove, kolikšen delež kosov je bil na koncu sprejet, tudi po uspešni dodelavi. Če poročate le o 96 %, ostane delo, potrebno za odpravo napak na teh 30 kosih, skrito.
Tudi preostalih 10 % pri izračunu FPY ni delež izmeta. V tem primeru je na koncu kot izmet izločenih 20 kosov, zato je končni delež izmeta 4 %. Drugih 6 % prvotne serije je z dodatnim delom postalo ustreznih. Če bi odšteli samo izmet, bi dobili končni izkoristek, ne izkoristka prvega prehoda.
Preden zaupate odstotku, jasno določite pravila štetja
Sam izračun je preprost. Več pozornosti zahteva ohranjanje pomena »prvega poskusa«, zlasti kadar evidence proizvodnje in kontrole prihajajo iz različnih sistemov.
1. Izberite en proces in primerljivo skupino izdelkov. Uspešen prvi prehod pri strojni obdelavi še ne pomeni končnega prevzema celotnega sklopa. Jasno opredelite proizvodne postopke in zahteve za sprejem, da spremembe v sestavi proizvodnega programa ne bodo videti kot izboljšanje kakovosti.
2. Vhodno skupino povežite z njenimi rezultati. Začnite s serijo ali drugo sledljivo skupino, za katero so znani rezultati prvega poskusa. Če število danes dokončanih in sprejetih kosov delite s številom danes začetih kosov, lahko pomešate različne kose, zlasti kadar operacije potekajo čez več izmen.
3. Ohranite prvotni rezultat. Sprejem v prvem poskusu vodite ločeno od poznejšega sprejema po popravku ali ponovnem preskušanju. Če ob sprejemu popravljenega kosa prepišete prvotni neuspešni rezultat, je zgodovina videti boljša, čeprav se dejanski potek ni spremenil.
4. Na opredeljeni meji procesa vsak kos štejte le enkrat. Več napak, ponovljeni preskusi in večkratni vnosi porabljenega časa ne pomenijo dodatnih prvotnih kosov. Uporabite identifikatorje kosov ali usklajeno evidenco serije, ki ohranja podatke o količinah in zgodovino dodelav.
5. Prikažite tudi še neznane rezultate. Kosi, ki še čakajo na kontrolo, niso samodejno niti sprejeti niti zavrnjeni. Prikažite njihovo število in FPY za obravnavano skupino dokončno izračunajte, ko so znani vsi rezultati prvega poskusa, namesto da bi problematične kose neopazno izpustili iz štetja.
Operacija lahko v okviru običajnega proizvodnega postopka vključuje več načrtovanih kontrol. Pravilna izvedba celotnega dogovorjenega zaporedja v prvem poskusu ni isto kot ponavljanje neuspešnega preskusa ali odpravljanje napake. To razliko zapišite v opredelitev meritve in jo dosledno upoštevajte.
Če vaše poročilo vsebuje le skupno količino dokončanih in neustreznih kosov, preverite pomen teh polj, preden jih uporabite za izračun FPY. Vedeti morate, ali sprejeta količina vključuje popravljene kose in ali je bila ponovljena obdelava šteta večkrat.
Izkoristek prvega prehoda in skupni izkoristek zaporednih prehodov
Posamezna operacija je lahko videti uspešna, celoten proizvodni postopek pa kljub temu zahteva obsežne popravke. Skupni izkoristek zaporednih prehodov (RTY) prikazuje skupno uspešnost prvih prehodov skozi zaporedne korake procesa.
Za usklajeno zaporedje pomnožite izkoristke posameznih korakov, izražene z decimalnimi števili:
RTY (%) = Izkoristek prvega prehoda v koraku 1 × Izkoristek prvega prehoda v koraku 2 × … × 100
Predstavljajte si, da spremljate 1.000 kosov skozi tri operacije. V tem primeru v spremljani skupini ostanejo le kosi, ki so vse dotedanje prve prehode opravili uspešno; popravljeni kosi se vanjo ne vrnejo.
| Operacija | Število spremljanih kosov ob vstopu | Kosi, sprejeti v prvem poskusu | Izkoristek koraka |
|---|---|---|---|
| Strojna obdelava | 1.000 | 900 | 90 % |
| Končna obdelava | 900 | 810 | 90 % |
| Preskušanje | 810 | 729 | 90 % |
0,90 × 0,90 × 0,90 × 100 = 72,9 % RTY
Izkoristek vsake operacije je 90 %, vendar vse tri brez neuspeha opravi le 729 od prvotnih 1.000 kosov. Povprečje teh treh odstotkov bi znašalo 90 % in bi prikrilo skupni učinek.
V dejanski proizvodnji se popravljeni kosi lahko vrnejo v proizvodni tok, izdelki pa lahko sledijo različnim proizvodnim postopkom. Množite le izkoristke korakov, ki pripadajo istemu proizvodnemu postopku in temeljijo na usklajenem načinu štetja; ne množite nepovezanih oddelčnih povprečij in rezultata ne predstavljajte kot izmerjeni delež kosov, ki so uspešno opravili celoten proces. Če za vsak kos ohranite zgodovino prvih poskusov, lahko preverite, koliko prvotnih kosov je dejansko opravilo celoten postopek brez popravkov.
Kakšen izkoristek prvega prehoda je dober?
Smiseln cilj upošteva izdelek, proces, zahteve glede kakovosti in posledice napak. Splošna referenčna vrednost ne zadostuje za presojo, ali vaša konkretna operacija dosega dobre rezultate.
Začnite s trendom pri primerljivem delu. Odstotek presojajte skupaj s številom merjenih kosov, vzroki neustreznosti in obsegom popravil. Višji FPY je pomenljiv, kadar veljajo enaka pravila za sprejem; ne pomeni izboljšanja, če je ekipa zgolj omilila merila kontrole ali problematične kose odstranila iz imenovalca.
Za izboljšanje poiščite ponavljajočo se težavo, na katero lahko vplivate. Neuspešne prve poskuse razvrstite po operacijah in potrjenih vzrokih. Ponavljajoče se odstopanje dimenzij pri enem izdelku vas lahko usmeri k orodju, vpenjalu, materialu ali metodi dela; sam odstotek ne pove, kaj od tega je vzrok. Ugotovitve preverite z ljudmi, ki delo opravljajo, odpravite vzrok in znova izmerite primerljivo proizvodnjo.
Upoštevajte tudi obremenitev zaradi odpravljanja napak. Dve operaciji z enakim FPY imata lahko zelo različne posledice, če ena zahteva le hiter popravek, druga pa za več ur zasede stroj, ki ga potrebujejo tudi druga naročila. Takrat rezultat kakovosti postane podlaga za odločitev pri planiranju.
Dodelave, ki jih razkriva FPY, pretvorite v realne potrebe po zmogljivostih
Vrnimo se k seriji 500 kosov. Predpostavimo, da vsak od 40 poskusov dodelave zahteva dodatnih 12 minut na istem obdelovalnem centru, ne glede na to, ali je kos na koncu sprejet ali izločen kot izmet.
40 poskusov × 12 minut = 480 minut = 8 strojnih ur
Poročilo o končnem izkoristku kaže 480 sprejetih kosov. V proizvodnem načrtu je treba upoštevati tudi teh osem dodatnih ur. Dodatna priprava, kontrola ali ravnanje s kosi lahko zahtevajo še več časa na drugih mestih.
Ne predpostavljajte, da 10 % neskladnih kosov pri prvem prehodu pomeni natanko 10 % izgubljenih zmogljivosti. Postopki popravil in njihovo trajanje se razlikujejo. Izračunajte dejansko potrebno delo za vire, ki ga morajo opraviti. Tudi strojne ure in ure dela operaterjev obravnavajte ločeno, kadar predstavljajo različne omejitve.
Če je ta obdelovalni center pred pomembno odpremo že zaseden, z ločeno čakalno vrsto za popravila ne ustvarite dodatnih zmogljivosti. Spremenite le to, katero naročilo bo lahko končano prej. Če konflikt opazite dovolj zgodaj, imate čas določiti prednost, uporabiti drug ustrezen vir ali ponovno pretehtati obljubljeni dobavni rok, še preden vas težava preseneti v zadnjem trenutku.
S SkyPlanner povežite evidentirana popravila z naslednjim proizvodnim načrtom
SkyPlanner združuje beleženje časa v proizvodnji, podrobna poročila in terminiranje z umetno inteligenco. Za tovarno, kjer popravila nenehno motijo dobave, je to koristen naslednji korak: jasno prikazati delo, potrebno za odpravo neskladnosti, in odobrenim popravilom zagotoviti realno mesto v načrtu ob naročilih kupcev.
Timer v SkyPlanner je namenjen beleženju delovnega časa ter količin izdelanih ali neskladnih kosov. Poročilo All Timelogs Report povezuje časovne zapise z operacijo, korakom proizvodnega postopka, delovnim centrom, osebo, časom začetka in konca, dokončanimi in neskladnimi kosi, zabeleženim časom ter opombami. V njem lahko zapise pregledujete, urejate in potrjujete.
Če so popravila označena v zapisih operacij in časa, lahko ugotovite, za kaj je bil porabljen zabeleženi čas, namesto da bi se izgubil v skupnem dnevnem seštevku. Za izračun FPY ohranite podatke o sprejetju kosov v prvem poskusu in zgodovino popravil iz evidenc kakovosti ali sistema MES. Ti podatki pojasnjujejo rezultat glede kakovosti, povezani časovni zapisi pa obseg dela, potrebnega za odpravo neskladnosti.
Nato v terminski načrt vključite odobrene operacije popravil, njihovo trajanje in vire, ki jih lahko izvedejo. Arcturus, umetna inteligenca za terminiranje v SkyPlanner, izračuna razpored dela ob upoštevanju nastavljenih zmogljivosti, odvisnosti med operacijami in prednostnih nalog. Časovnica Gantt prikazuje nastalo zaporedje in datume dokončanja. Vi določate prednostne naloge in odločitve, ki morajo ostati nespremenjene, Arcturus pa poskrbi za izračun medsebojno povezanega terminskega načrta.
Pri zamišljeni seriji postane vprašanje konkretno: kam lahko umestite še osem strojnih ur obdelave in kaj se zgodi z naročili, ki že zasedajo ta vir? Ponovni izračun skupnega terminskega načrta pokaže, kaj ta odločitev pomeni za druga naročila, ne da bi morali ročno popravljati ločeno čakalno vrsto za vsak prizadeti delovni center.
SkyPlanner se prek odprtega vmesnika REST API povezuje s katerim koli sistemom ERP ali MES. Tako lahko ohranite sisteme, v katerih hranite naročila in zgodovino kakovosti, delo, ki iz njih izhaja, pa povežete s terminiranjem proizvodnje z omejenimi zmogljivostmi.
Preverite, kaj izgube pri prvem prehodu pomenijo za dobavo
Izberite operacijo, pri kateri končna količina sprejetih kosov redno prikriva dodatno delo. Na predstavitev SkyPlanner prinesite rezultate prvega poskusa, tipičen odobren postopek popravila in naročilo kupca, na katero to vpliva.
Tako boste imeli jasno izhodišče za preverjanje, kako lahko evidentirani proizvodni podatki in skupni terminski načrt pomagajo vaši ekipi pri ukrepanju. Lažje boste razumeli obseg dela za odpravo napak, preverili, katera dela potrebujejo iste zmogljivosti, in sprejeli naslednjo odločitev o dobavi na podlagi načrta, ki vključuje tudi še neopravljeno delo. Rezervirajte predstavitev SkyPlanner, da skupaj preučimo vaš proces, ali pa najprej preizkusite SkyPlanner z demonstracijskimi podatki.
Jussi Mäntylä
Strokovnjak za načrtovanje proizvodnje, SkyPlanner



