








Šiame straipsnyje
- Kaip apskaičiuoti pirmojo perėjimo išeigą
- Pavyzdys: 90% pirmojo perėjimo išeiga ir 96% galutinė išeiga
- Prieš pasikliaudami procentiniu rodikliu, nustatykite teisingas skaičiavimo taisykles
- Pirmojo perėjimo išeiga ir viso maršruto pirmojo perėjimo išeiga
- Kokia pirmojo perėjimo išeiga laikoma gera?
- Įvertinkite realų pajėgumų poreikį taisymo darbams, kuriuos atskleidžia FPY
- Su SkyPlanner įtraukite užfiksuotus defektų taisymo darbus į kitą gamybos planą
- Sužinokite, kaip pirmuoju perėjimu nepriimtos detalės veikia pristatymus
Pradžia » Ištekliai » Pirmojo perėjimo išeiga: formulė, pavyzdys ir nematomas taisymas
Numatomas skaitymo laikas: 9 minutės
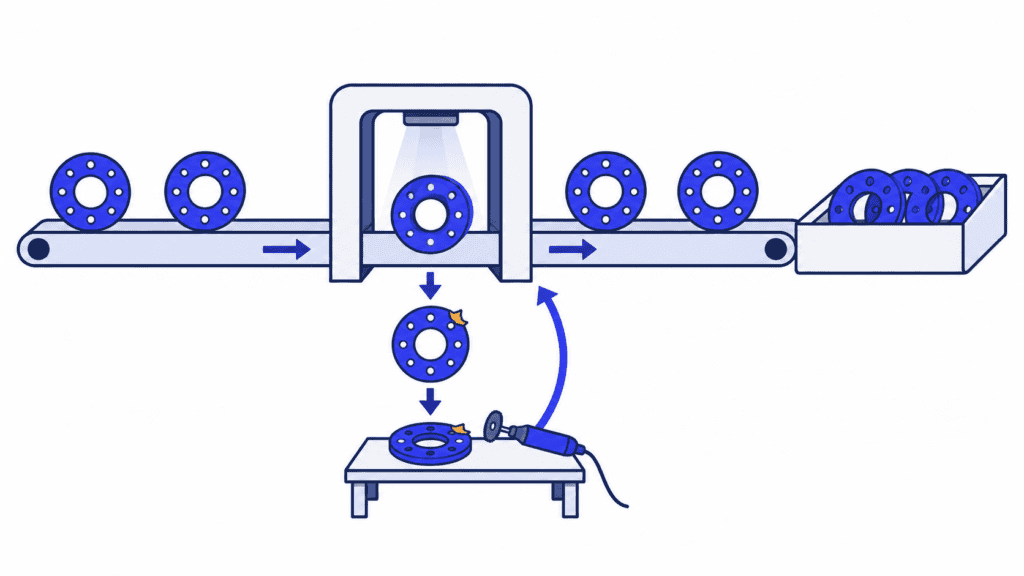
Pirmojo perėjimo išeiga (FPY) – tai procentinė gaminių dalis, kuri apibrėžtame procese iš pirmo karto atitinka sutartus kokybės reikalavimus, be remonto, taisymo ar pakartotinio bandymo po nesėkmės. Šis rodiklis parodo, kokia produkcijos dalis buvo tinkama iš karto, o ne kokia galiausiai tapo tinkama.
Šis skirtumas svarbus, kai pagamintos produkcijos kiekis atrodo pakankamas, tačiau gamykla vos spėja vykdyti užsakymus. Pataisytas detales vis tiek galima išsiųsti, bet joms paruošti sunaudotas laikas, kurio reikėjo kitiems užsakymams. Stebint FPY kartu su taisymui skirtomis pastangomis, išryškėja tai, ko neparodo bendras tinkamos produkcijos kiekis. Susieję šiuos darbus su SkyPlanner gamybos įrašais ir tvarkaraščių sudarymu, lengviau įvertinsite jų poveikį pajėgumams ir pristatymams.
Kaip apskaičiuoti pirmojo perėjimo išeigą
Naudokite šią formulę:
Pirmojo perėjimo išeiga (%) = Iš pirmo karto priimtų gaminių skaičius ÷ Į apibrėžtą procesą patekusių gaminių skaičius × 100
Skaičiuokite atskirus gaminius, o ne patikras ar pavienius defektus. Detalė, kuri iš pradžių neatitiko reikalavimų, bet po taisymo buvo priimta, įskaičiuojama į galutinę tinkamą produkciją, tačiau nelaikoma tinkama iš pirmo karto. Kelis defektus turinti detalė šiame skaičiavime vis tiek laikoma vienu netinkamu gaminiu.
Prieš rinkdami duomenis, apibrėžkite vertinamo proceso ribas. Galite vertinti mechaninio apdirbimo operaciją, bandymų darbo vietą arba visą gamybos maršrutą. Skaitiklis ir vardiklis turi apimti tą pačią gaminių grupę ties pasirinkta proceso riba.
Pavyzdys: 90% pirmojo perėjimo išeiga ir 96% galutinė išeiga
Tarkime, turime 500 mechaniškai apdirbtų detalių partiją ir žinome visų detalių pirmosios patikros rezultatus:
| Pirmojo bandymo rezultatas | Detalių skaičius | Kas vyksta toliau |
|---|---|---|
| Priimtos be taisymo | 450 | Paruoštos kitai operacijai |
| Perduotos taisyti | 40 | 30 vėliau priimamos; 10 galiausiai nurašomos kaip brokas |
| Iš karto nurašytos kaip brokas | 10 | Negali būti perduotos toliau |
| Iš viso operacijai pateikta detalių | 500 | Kiekviena detalė turi vieną pirmojo bandymo rezultatą |
Pirmojo perėjimo išeiga:
450 ÷ 500 × 100 = 90%
Po taisymo priimtų detalių yra 480: pradinės 450 ir dar 30 sėkmingai pataisytų detalių. Taigi galutinė šios partijos išeiga:
480 ÷ 500 × 100 = 96%
Abu rodikliai naudingi. FPY apibūdina pirmojo bandymo rezultatus. Galutinė išeiga parodo, kokia dalis galiausiai buvo priimta, įskaitant sėkmingai pataisytas detales. Ataskaitoje nurodžius tik 96%, lieka nematomi taisymo darbai, kurių reikėjo toms 30 detalių išsaugoti.
FPY skaičiavime likę 10% taip pat nėra broko dalis. Šiame pavyzdyje galiausiai nurašoma 20 detalių, tad galutinė broko dalis yra 4%. Kiti 6% pradinės partijos tapo tinkami atlikus papildomus darbus. Atėmę vien broko dalį, gautume galutinę, o ne pirmojo perėjimo išeigą.
Prieš pasikliaudami procentiniu rodikliu, nustatykite teisingas skaičiavimo taisykles
Pati aritmetika paprasta. Daugiau atidumo reikia norint išsaugoti „pirmojo bandymo“ prasmę, ypač kai gamybos ir patikrų įrašai gaunami iš skirtingų sistemų.
1. Pasirinkite vieną procesą ir palyginamų gaminių grupę. Tinkamas rezultatas iš pirmo karto mechaninio apdirbimo etape dar nereiškia galutinio viso surinkto gaminio priėmimo. Aiškiai apibrėžkite maršrutus ir priėmimo reikalavimus, kad gaminių asortimento pokytis nebūtų klaidingai palaikytas kokybės pagerėjimu.
2. Susiekite pradinę gaminių grupę su jos rezultatais. Pradėkite nuo partijos ar kitos atsekamos grupės, kurios pirmojo bandymo rezultatai žinomi. Šiandien užbaigtų ir priimtų gaminių skaičių dalydami iš šiandien pradėtų gaminti gaminių skaičiaus, galite sumaišyti skirtingas detales, ypač kai užduotys vykdomos per kelias pamainas.
3. Išsaugokite pradinį rezultatą. Priėmimą iš pirmo karto registruokite atskirai nuo vėlesnio priėmimo po taisymo ar pakartotinio bandymo. Jei pataisytai detalei praėjus patikrą ankstesnis neigiamas rezultatas perrašomas, istorija atrodo geresnė, nors tai, kas iš tikrųjų įvyko, nepasikeičia.
4. Ties pasirinkta proceso riba kiekvieną gaminį skaičiuokite tik kartą. Keli defektai, pakartotiniai bandymai ir pakartotiniai laiko įrašai nepadidina pradinių gaminių skaičiaus. Naudokite gaminių identifikatorius arba suderintą partijos apskaitos įrašą, kuriame išsaugoti kiekiai ir taisymo istorija.
5. Aiškiai rodykite dar nežinomus rezultatus. Detalės, kurios dar laukia patikros, savaime nelaikomos nei priimtomis, nei atmestomis. Rodykite tokių detalių kiekį, o galutinį grupės FPY apskaičiuokite tik gavę visus pirmojo bandymo rezultatus, užuot nepastebimai pašalinę problemines detales iš skaičiavimo.
Įprastame operacijos maršrute gali būti numatytos kelios patikros. Teisingai iš pirmo karto atlikti visą sutartą seką nėra tas pats, kas kartoti nepavykusį bandymą ar taisyti defektą. Šį skirtumą įtvirtinkite rodiklio skaičiavimo apraše ir nuosekliai jo laikykitės.
Jei ataskaitoje pateikiami tik bendri pagamintos ir brokuotos produkcijos kiekiai, prieš naudodami juos FPY apskaičiuoti patikrinkite, ką tie laukai reiškia. Būtina žinoti, ar į priimtą kiekį įtrauktos pataisytos detalės ir ar pakartotinai apdorotos detalės nebuvo suskaičiuotos daugiau nei kartą.
Pirmojo perėjimo išeiga ir viso maršruto pirmojo perėjimo išeiga
Atskiros operacijos rezultatai gali atrodyti geri, nors visame maršrute reikia daug taisymo darbų. Viso maršruto pirmojo perėjimo išeiga (RTY) parodo bendrą nuoseklių proceso etapų rezultatą iš pirmo karto.
Jei etapų seka nuosekli, jų išeigas sudauginkite, išreiškę jas dešimtainėmis trupmenomis:
RTY (%) = Pirmojo perėjimo išeiga 1 etape × Pirmojo perėjimo išeiga 2 etape × … × 100
Tarkime, stebime 1 000 detalių, pereinančių tris operacijas. Šiame pavyzdyje stebimoje grupėje toliau lieka tik detalės, kurios kiekvieną etapą įveikė iš pirmo karto; pataisytos detalės į šią grupę nebegrįžta.
| Operacija | Į etapą patenkančių stebimos grupės detalių skaičius | Iš pirmo karto priimtų detalių skaičius | Etapo išeiga |
|---|---|---|---|
| Mechaninis apdirbimas | 1 000 | 900 | 90% |
| Baigiamasis apdirbimas | 900 | 810 | 90% |
| Bandymai | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Kiekvienos operacijos išeiga yra 90%, tačiau visas tris be nesėkmių įveikia tik 729 iš pradinių 1 000 detalių. Apskaičiavę šių trijų procentinių rodiklių vidurkį, gautume 90% ir nepamatytume bendro nuoseklių etapų poveikio.
Tikroje gamyboje pataisytos detalės gali grįžti į srautą, o gaminiai gali judėti skirtingais maršrutais. Naudokite etapų išeigas, kurias galima derinti pagal gamybos maršrutą ir skaičiavimo pagrindą. Nedauginkite nesusijusių padalinių vidurkių ir nevadinkite rezultato faktiškai išmatuota visą procesą sėkmingai įveikusių gaminių dalimi. Išsaugota kiekvieno gaminio pirmojo bandymo istorija leidžia patikrinti, kiek pradinių gaminių iš tikrųjų įveikė visą maršrutą be taisymo.
Kokia pirmojo perėjimo išeiga laikoma gera?
Prasmingas tikslinis rodiklis turi atitikti gaminį, procesą, kokybės reikalavimus ir neatitikties pasekmes. Vien bendro orientacinio rodiklio nepakanka įvertinti, ar konkrečios operacijos rezultatai geri.
Pradėkite nuo palyginamų darbų rezultatų tendencijos. Procentinį rodiklį vertinkite kartu su išmatuotų gaminių skaičiumi, neatitikčių priežastimis ir taisymo darbų apimtimi. Didesnis FPY prasmingas tik tada, kai taikomos tos pačios priėmimo taisyklės. Tai nėra pagerėjimas, jei komanda tik sušvelnino patikros kriterijus arba iš vardiklio pašalino probleminius gaminius.
Norėdami gerinti rezultatus, ieškokite pasikartojančios problemos, kurią galite pašalinti. Pirmojo bandymo neatitiktis grupuokite pagal operaciją ir patvirtintą priežastį. Pasikartojanti vieno gaminio matmenų problema gali paskatinti tikrinti įrankį, tvirtinimo įtaisą, medžiagą ar darbo metodą, tačiau vien procentinis rodiklis nepasakys, kur slypi priežastis. Kartu su darbus atliekančiais žmonėmis patikrinkite duomenis, pašalinkite priežastį ir vėl išmatuokite palyginamos produkcijos rezultatus.
Įvertinkite ir taisymo naštą. Dviejų operacijų FPY gali būti vienodas, tačiau pasekmės labai skirsis, jei vienai pakanka trumpo pataisymo, o kita kelioms valandoms užima bendro naudojimo stakles. Būtent tada kokybės rezultatai tampa svarbūs priimant planavimo sprendimus.
Įvertinkite realų pajėgumų poreikį taisymo darbams, kuriuos atskleidžia FPY
Grįžkime prie 500 detalių partijos. Tarkime, kiekvienas iš 40 bandymų pataisyti detalę tame pačiame apdirbimo centre trunka dar 12 minučių, nesvarbu, ar detalė galiausiai priimama, ar nurašoma kaip brokas.
40 bandymų × 12 minučių = 480 minučių = 8 staklių darbo valandos
Galutinės išeigos ataskaitoje nurodyta 480 priimtų detalių. Tačiau gamybos plane reikia numatyti ir tas aštuonias papildomas valandas. Papildomam derinimui, patikrai ar detalių tvarkymui gali prireikti daugiau laiko ir kitose darbo vietose.
Nemanykite, kad 10% detalių, nepriimtų iš pirmo karto, reiškia lygiai 10% prarastų pajėgumų. Defektų taisymo maršrutai ir trukmė skiriasi. Apskaičiuokite, kiek darbo iš tikrųjų reikia atlikti ir kokiais ištekliais. Įrenginių darbo valandas ir operatorių darbo valandas taip pat skaičiuokite atskirai, kai jos atspindi skirtingus apribojimus.
Jei šis apdirbimo centras iki svarbios siuntos išsiuntimo jau užimtas suplanuotais darbais, atskira defektų taisymo eilė papildomų pajėgumų nesukurs. Ji tik pakeis, kurį užsakymą pavyks užbaigti pirmiau. Anksti pastebėję darbų konfliktą, turėsite laiko nustatyti prioritetą, pasitelkti kitą tinkamą išteklių arba persvarstyti pažadėtą pristatymo terminą, kol tai netapo paskutinės minutės staigmena.
Su SkyPlanner įtraukite užfiksuotus defektų taisymo darbus į kitą gamybos planą
SkyPlanner sujungia gamybos laiko apskaitą, išsamias ataskaitas ir gamybos tvarkaraščių sudarymą pasitelkiant dirbtinį intelektą. Gamykloje, kurioje defektų taisymas nuolat trikdo pristatymus, tai praktiškas kitas žingsnis: aiškiai matyti, kiek darbo reikia defektams pašalinti, ir patvirtintus taisymo darbus realistiškai suplanuoti kartu su klientų užsakymais.
SkyPlanner laiko apskaitos įrankis Timer fiksuoja darbo laiką ir pagamintų ar brokuotų detalių kiekius. Ataskaitoje All Timelogs Report šie įrašai susiejami su užduotimi, operacija, darbo centru, darbuotoju, pradžios ir pabaigos laiku, užbaigtų ir brokuotų detalių skaičiumi, užregistruotu darbo laiku ir pastabomis. Joje įrašus galima peržiūrėti, redaguoti ir patvirtinti.
Kai defektų taisymo darbai aiškiai pažymėti užduočių ir laiko apskaitos įrašuose, galite išsiaiškinti, kam buvo skirtas užregistruotas laikas, užuot matę tik bendrą dienos sumą. FPY skaičiavimui išsaugokite kokybės apskaitos arba MES įrašuose esančią priėmimo iš pirmo karto ir defektų taisymo istoriją. Šie įrašai paaiškina kokybės rezultatą, o su jais susieti laiko apskaitos įrašai parodo, kiek darbo prireikė defektams pašalinti.
Tuomet į tvarkaraštį įtraukite patvirtintas defektų taisymo operacijas, jų trukmę ir joms tinkamus išteklius. SkyPlanner dirbtinio intelekto variklis Arcturus sudaro gamybos tvarkaraštį pagal nustatytus pajėgumus, operacijų priklausomybes ir prioritetus. Gantt laiko juostoje matysite apskaičiuotą darbų seką ir užbaigimo datas. Prioritetus ir sprendimus, kurių sistema neturi keisti, nustatote jūs, o Arcturus atlieka susijusius tvarkaraščio skaičiavimus.
Šios hipotetinės partijos atveju klausimas tampa konkretus: kur sutalpinti dar aštuonias apdirbimo valandas ir kaip tai paveiks užsakymus, kuriems šis išteklius jau paskirtas? Perskaičiavę bendrą planą, matysite, ką teks derinti, ir nereikės rankiniu būdu taisyti atskiros kiekvieno paveikto darbo centro eilės.
Per atvirą REST API SkyPlanner integruojama su bet kuria ERP ar MES sistema. Galite ir toliau naudoti sistemas, kuriose saugomi jūsų užsakymai ir kokybės istorija, o iš jų kylančius darbus įtraukti į gamybos tvarkaraštį, sudaromą atsižvelgiant į ribotus pajėgumus.
Sužinokite, kaip pirmuoju perėjimu nepriimtos detalės veikia pristatymus
Pasirinkite vieną operaciją, kurios galutinis priimtų detalių skaičius nuolat paslepia papildomą darbą. SkyPlanner demonstracijai pasiruoškite jos pirmojo bandymo rezultatus, įprastą patvirtintą defektų taisymo maršrutą ir kliento užsakymą, kurį šie darbai paveikia.
Tai bus konkretus atspirties taškas norint išsiaiškinti, kaip užfiksuoti gamybos duomenys ir bendras tvarkaraštis gali padėti jūsų komandai reaguoti: įvertinti defektų taisymo darbų apimtį, patikrinti, kurie darbai konkuruoja dėl tų pačių pajėgumų, ir priimti kitą sprendimą dėl pristatymo remiantis planu, kuriame numatyti dar neatlikti darbai. Užsisakykite SkyPlanner demonstraciją ir aptarkite savo procesą arba pirmiausia išbandykite SkyPlanner su demonstraciniais duomenimis.
Jussi Mäntylä
Gamybos planavimo specialistas, SkyPlanner



