








Neste artigo
- Como calcular o rendimento de primeira passagem
- Exemplo: 90% de rendimento de primeira passagem e 96% de rendimento final
- Acerte as regras de contagem antes de confiar no percentual
- Rendimento de primeira passagem versus rendimento acumulado do processo
- O que é um bom rendimento de primeira passagem?
- Converta o retrabalho por trás do FPY em uma necessidade realista de capacidade
- Use o SkyPlanner para incorporar o retrabalho registrado ao próximo plano de produção
- Veja como as perdas na primeira passagem afetam suas entregas
Início » Recursos » Rendimento de primeira passagem: fórmula, exemplo e retrabalho oculto
Tempo de leitura estimado: 9 minutos
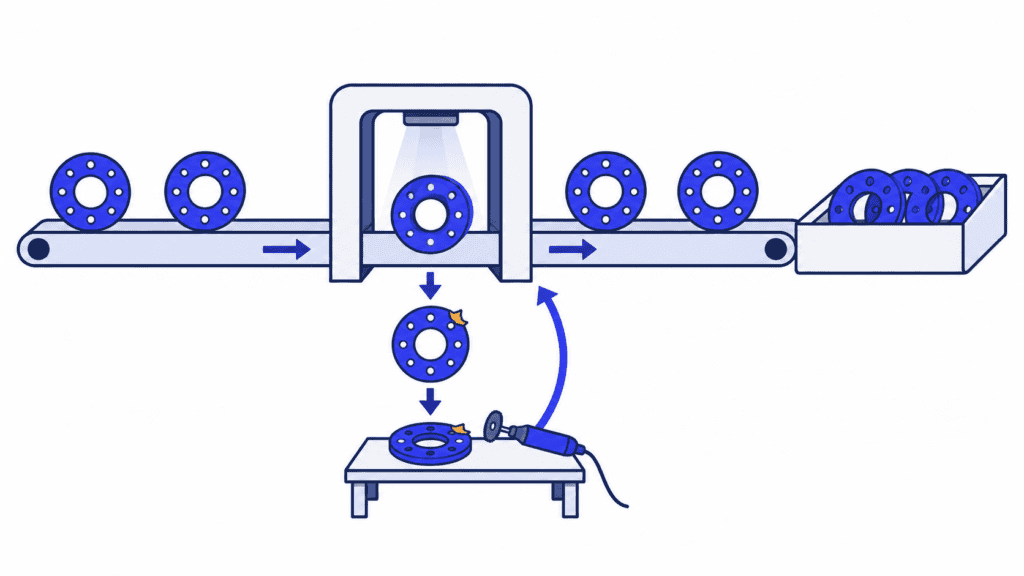
O rendimento de primeira passagem (FPY) é o percentual de peças que atendem aos requisitos de qualidade acordados na primeira tentativa em um processo definido, sem reparo, retrabalho ou repetição de teste após uma reprovação. Ele mostra quanto da produção saiu certo de primeira, e não quanto acabou sendo aceito ao final.
Essa distinção importa quando a quantidade concluída parece boa, mas a fábrica tem dificuldade para dar conta da demanda. As peças reparadas ainda podem ser expedidas, mas deixá-las prontas consumiu tempo de que outros pedidos precisavam. Acompanhar o FPY junto com o esforço de recuperação revela o que o total de peças boas esconde. Relacionar esse trabalho aos registros de produção e à programação do SkyPlanner ajuda a entender o impacto na capacidade e nas entregas.
Como calcular o rendimento de primeira passagem
Use esta fórmula:
Rendimento de primeira passagem (%) = Peças aprovadas na primeira tentativa ÷ Peças que entraram no processo definido × 100
Conte cada peça uma única vez, não as ocorrências de inspeção nem os defeitos individuais. Uma peça reprovada que passa por correção e depois é aprovada compõe a produção final aceita, mas não conta como aprovada na primeira tentativa. Para esse cálculo, uma peça com vários defeitos continua sendo apenas uma peça reprovada.
Defina os limites do processo antes de coletar os números. Você pode medir uma operação de usinagem, uma estação de testes ou um roteiro de fabricação completo. O numerador e o denominador devem se referir ao mesmo grupo de peças dentro desses limites.
Exemplo: 90% de rendimento de primeira passagem e 96% de rendimento final
Imagine um lote de 500 peças usinadas com todos os resultados da inspeção de primeira tentativa já disponíveis:
| Resultado da primeira tentativa | Peças | O que acontece depois |
|---|---|---|
| Aprovadas sem correção | 450 | Prontas para a próxima operação |
| Encaminhadas para retrabalho | 40 | 30 são aprovadas depois; 10 acabam sendo refugadas |
| Refugadas imediatamente | 10 | Não podem seguir para a próxima operação |
| Total de peças que entraram na operação | 500 | Cada peça tem um resultado de primeira tentativa |
O rendimento de primeira passagem é:
450 ÷ 500 × 100 = 90%
Após o retrabalho, há 480 peças aprovadas: as 450 originais mais 30 recuperadas. Portanto, o rendimento final desse lote é:
480 ÷ 500 × 100 = 96%
Os dois percentuais são úteis. O FPY descreve o desempenho na primeira tentativa. Já o rendimento final indica a proporção de peças aceitas ao final, incluindo as recuperadas com sucesso no retrabalho. Informar apenas os 96% esconde a correção necessária para recuperar aquelas 30 peças.
Os 10% restantes no cálculo do FPY também não correspondem à taxa de refugo. Neste exemplo, 20 peças acabam sendo refugadas, o que resulta em 4% de refugo final. Os outros 6% do lote original foram recuperados com trabalho adicional. Descontar apenas o refugo daria o rendimento final, não o rendimento de primeira passagem.
Acerte as regras de contagem antes de confiar no percentual
A conta é simples. Preservar o significado de “primeira tentativa” exige mais cuidado, principalmente quando os registros de produção e de inspeção vêm de sistemas diferentes.
1. Escolha um processo e um grupo de produtos comparáveis. Um resultado de primeira passagem na usinagem não equivale à aprovação final do conjunto completo. Deixe claros os roteiros e os requisitos de aceitação para que uma mudança no mix de produtos não seja confundida com uma melhoria de qualidade.
2. Associe o grupo de entrada aos seus respectivos resultados. Comece com um lote ou outro grupo rastreável cujos resultados de primeira tentativa sejam conhecidos. Dividir as peças concluídas e aprovadas hoje pelas peças que começaram a ser produzidas hoje pode misturar grupos diferentes, principalmente quando as operações atravessam turnos.
3. Preserve o resultado original. Mantenha a aprovação na primeira tentativa separada da aprovação posterior a uma correção ou repetição de teste. Substituir o registro de reprovação quando uma peça reparada é aprovada melhora a aparência do histórico, mas não muda o que aconteceu.
4. Conte cada peça uma única vez dentro dos limites definidos. Vários defeitos, testes repetidos e múltiplos apontamentos de tempo não criam novas peças originais. Use identificadores por peça ou um registro de lote com as quantidades conciliadas, preservando as quantidades e o histórico de retrabalho.
5. Deixe visíveis os resultados pendentes. Peças que ainda aguardam inspeção não estão automaticamente aprovadas nem reprovadas. Mostre a quantidade pendente e feche o FPY do grupo original quando todos os resultados de primeira tentativa estiverem disponíveis, em vez de simplesmente excluir da contagem as peças problemáticas.
Uma operação pode ter várias inspeções planejadas em seu roteiro normal. Concluir corretamente essa sequência acordada na primeira tentativa é diferente de repetir um teste em que houve reprovação ou corrigir um defeito. Explicite essa distinção na definição da medição e aplique-a de forma consistente.
Se o seu relatório contém apenas quantidades totais concluídas e com defeito, verifique o significado desses campos antes de usá-los para calcular o FPY. É preciso saber se a quantidade aprovada inclui peças reparadas e se o processamento repetido foi contado mais de uma vez.
Rendimento de primeira passagem versus rendimento acumulado do processo
Uma operação isolada pode apresentar bons resultados enquanto o roteiro completo exige muitas correções. O rendimento acumulado do processo (RTY) mostra o desempenho combinado de primeira passagem ao longo de etapas sucessivas.
Para uma sequência consistente, multiplique os rendimentos das etapas expressos na forma decimal:
RTY (%) = Rendimento de primeira passagem na etapa 1 × Rendimento de primeira passagem na etapa 2 × … × 100
Imagine acompanhar 1.000 peças ao longo de três operações. Neste exemplo, apenas as peças sem reprovação na primeira tentativa permanecem no grupo acompanhado; as peças reparadas não voltam a fazer parte dele.
| Operação | Peças do grupo acompanhado que entram na operação | Peças aprovadas de primeira | Rendimento da etapa |
|---|---|---|---|
| Usinagem | 1.000 | 900 | 90% |
| Acabamento | 900 | 810 | 90% |
| Testes | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% de RTY
Cada operação tem rendimento de 90%, mas apenas 729 das 1.000 peças originais passam pelas três sem nenhuma reprovação. A média dos três percentuais daria 90% e esconderia o efeito acumulado.
Na produção real, peças reparadas podem voltar ao fluxo, e os produtos podem seguir roteiros diferentes. Use rendimentos de etapas com roteiro e base de contagem compatíveis; não multiplique médias de departamentos sem relação entre si para apresentar o resultado como uma taxa observada de sucesso de ponta a ponta. Preservar o histórico de primeira tentativa de cada peça permite verificar quantas peças originais realmente passaram pelo roteiro completo sem correção.
O que é um bom rendimento de primeira passagem?
Uma meta útil leva em conta o produto, o processo, os requisitos de qualidade e as consequências de uma reprovação. Uma referência geral não basta para avaliar se a sua operação está tendo um bom desempenho.
Comece pela tendência de trabalhos comparáveis. Analise o percentual junto com a quantidade de peças medidas, os motivos das reprovações e o volume de trabalho corretivo. Um FPY maior é significativo quando as mesmas regras de aceitação continuam valendo; não há melhoria se a equipe apenas flexibilizou os critérios de inspeção ou retirou peças problemáticas do denominador.
Para melhorar, procure um problema recorrente sobre o qual seja possível agir. Agrupe as reprovações de primeira tentativa por operação e por causa confirmada. Um problema dimensional recorrente em um produto pode direcionar a investigação para a ferramenta, o dispositivo de fixação, o material ou o método; o percentual, por si só, não indica qual deles é o responsável. Confira as evidências com quem executa o trabalho, corrija a causa e volte a medir uma produção comparável.
Considere também o esforço de recuperação. Duas operações com o mesmo FPY podem ter consequências muito diferentes se uma exigir uma correção rápida e a outra ocupar uma máquina compartilhada por horas. É nesse ponto que o resultado de qualidade se transforma em uma decisão de planejamento.
Converta o retrabalho por trás do FPY em uma necessidade realista de capacidade
Voltemos ao lote de 500 peças. Imagine que cada uma das 40 tentativas de retrabalho consuma mais 12 minutos no mesmo centro de usinagem, independentemente de a peça ser aprovada ou descartada ao final.
40 tentativas × 12 minutos = 480 minutos = 8 horas-máquina
O relatório de rendimento final mostra 480 peças aprovadas. O plano de produção também precisa considerar essas oito horas extras. Atividades adicionais de setup, inspeção ou movimentação podem exigir mais tempo em outros recursos.
Não presuma que uma taxa de reprovação de 10% na primeira tentativa signifique exatamente 10% de perda de capacidade. Os roteiros de correção e suas durações variam. Calcule o trabalho efetivamente necessário nos recursos que deverão executá-lo. As horas-máquina e as horas de operador também devem ser tratadas separadamente quando representarem restrições diferentes.
Se esse centro de usinagem já estiver com a capacidade comprometida até uma expedição importante, encaixar o retrabalho em uma fila paralela não cria capacidade. Isso muda qual pedido pode ser concluído primeiro. Identificar o conflito com antecedência dá tempo para definir uma prioridade, usar outro recurso adequado ou rever um prazo de entrega prometido, antes que o problema se torne uma surpresa de última hora.
Use o SkyPlanner para incorporar o retrabalho registrado ao próximo plano de produção
O SkyPlanner reúne apontamento de tempos de produção, relatórios detalhados e programação com IA. Para uma fábrica em que o retrabalho vive atrapalhando as entregas, o próximo passo é tornar visível o esforço de recuperação e reservar um espaço realista na programação para as operações corretivas aprovadas, junto com os pedidos dos clientes.
O Timer, recurso de apontamento do SkyPlanner, registra o tempo de trabalho e as quantidades produzidas ou com defeito. O All Timelogs Report, relatório de todos os apontamentos, associa os registros à operação, à etapa do processo, ao centro de trabalho, à pessoa, aos horários de início e término, às peças concluídas e com defeito, ao tempo apontado e às observações. Nesse relatório, os registros podem ser revisados, editados e aprovados.
Quando o trabalho corretivo está identificado nos registros das operações e nos apontamentos, é possível investigar onde o tempo registrado foi gasto, em vez de deixá-lo diluído em um total diário sem identificação. Para calcular o FPY, mantenha o histórico de aprovação na primeira tentativa e de retrabalho nos registros da qualidade ou do MES. Esses registros explicam o resultado de qualidade; os apontamentos de tempo associados explicam o esforço de recuperação.
Em seguida, inclua na programação as operações corretivas aprovadas, suas durações e os recursos aptos a executá-las. O Arcturus, IA de programação do SkyPlanner, calcula a programação considerando a capacidade configurada, as dependências entre operações e as prioridades. O gráfico de Gantt mostra a sequência resultante e as datas de conclusão. Você define as prioridades e mantém as decisões que devem ser preservadas; o Arcturus faz os cálculos considerando as interdependências da programação.
Para o lote hipotético, a pergunta fica concreta: onde encaixar mais oito horas de usinagem e o que acontece com os pedidos que já utilizam esse recurso? Recalcular o plano compartilhado torna esse impacto visível, sem precisar ajustar manualmente uma fila separada para cada centro de trabalho afetado.
O SkyPlanner se integra a qualquer ERP ou MES por meio de sua REST API aberta. Você pode manter os sistemas que armazenam seus pedidos e o histórico de qualidade e, ao mesmo tempo, conectar o trabalho gerado por eles à programação da produção com capacidade finita.
Veja como as perdas na primeira passagem afetam suas entregas
Escolha uma operação em que a quantidade final aprovada costume ocultar trabalho extra. Leve para uma demonstração do SkyPlanner os resultados da primeira tentativa, um roteiro típico de correção já aprovado e um pedido de cliente afetado.
Assim, você terá um ponto de partida bem definido para ver como os apontamentos de produção e uma programação compartilhada podem ajudar sua equipe a agir: entender o esforço de recuperação, analisar o conflito de capacidade e tomar a próxima decisão de entrega com um plano que inclua o trabalho ainda pendente. Agende uma demonstração do SkyPlanner para explorar seu processo ou experimente o SkyPlanner com dados de demonstração primeiro.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner



