








I denne artikel
- Sådan beregner du first pass yield
- Eksempel: 90% first pass yield, 96% endeligt udbytte
- Få styr på optællingen, før du stoler på procenttallet
- Forskellen på first pass yield og rolled throughput yield
- Hvad er en god first pass yield?
- Omsæt omarbejdet bag FPY til et realistisk kapacitetsbehov
- Brug SkyPlanner til at få registreret omarbejde med i den næste produktionsplan
- Se, hvad fejl ved første gennemløb betyder for leveringen
Hjem » Ressourcer » First pass yield: Formel, eksempel og skjult omarbejde
Anslået læsetid: 9 Minutter
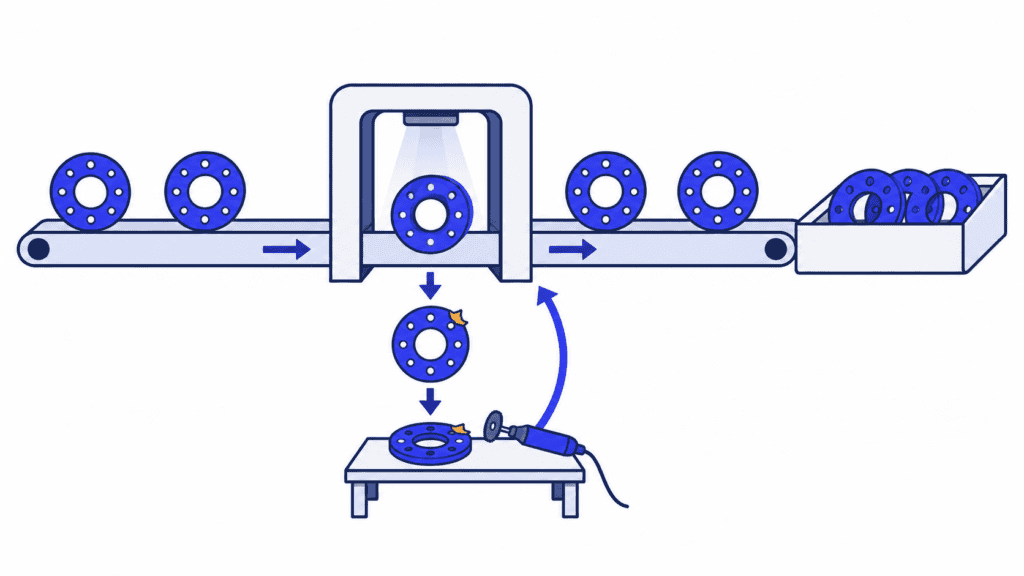
First pass yield (FPY) er den procentdel af emnerne, der opfylder de aftalte kvalitetskrav i første forsøg gennem en afgrænset proces – uden reparation, omarbejde eller en ny test efter en underkendelse. Tallet viser, hvor stor en del af produktionen der var i orden første gang, ikke hvor meget der endte med at blive godkendt.
Den forskel er vigtig, når antallet af færdige emner ser fornuftigt ud, men fabrikken har svært ved at følge med. Reparerede emner kan stadig leveres, men det har kostet tid at gøre dem klar – tid, som andre ordrer havde brug for. Når du følger både FPY og indsatsen for at få underkendte emner godkendt, bliver det synligt, hvad det samlede antal godkendte emner skjuler. Ved at koble det arbejde til produktionsregistreringerne og detailplanlægningen i SkyPlanner kan du se, hvad det betyder for kapacitet og leverancer.
Sådan beregner du first pass yield
Brug denne formel:
First pass yield (%) = Antal emner godkendt i første forsøg ÷ Antal emner, der går ind i den afgrænsede proces × 100
Tæl hvert emne én gang, ikke antallet af kontroller eller de enkelte fejl. Et emne, der underkendes, bliver rettet og derefter godkendes, tæller med i det endelige antal godkendte emner, men ikke som godkendt i første forsøg. Et emne med flere fejl tæller stadig kun som ét underkendt emne i denne beregning.
Afgræns processen, før du indsamler tallene. Du kan eksempelvis måle på en bearbejdningsoperation, en teststation eller en hel produktionsrute. Tæller og nævner skal omfatte den samme gruppe emner inden for den valgte afgrænsning.
Eksempel: 90% first pass yield, 96% endeligt udbytte
Forestil dig et parti på 500 bearbejdede emner, hvor alle kontrolresultater fra første forsøg foreligger:
| Resultat af første forsøg | Antal emner | Det videre forløb |
|---|---|---|
| Godkendt uden rettelser | 450 | Klar til næste operation |
| Sendt til omarbejde | 40 | 30 godkendes senere; 10 ender med at blive kasseret |
| Kasseret med det samme | 10 | Kan ikke gå videre |
| Samlet antal emner, der går ind i operationen | 500 | Hvert emne har ét resultat fra første forsøg |
First pass yield er:
450 ÷ 500 × 100 = 90%
Efter omarbejde er 480 emner godkendt: de oprindelige 450 plus 30, der er blevet godkendt efter omarbejde. Det endelige udbytte for partiet er derfor:
480 ÷ 500 × 100 = 96%
Begge procenttal er nyttige. FPY beskriver, hvor godt processen lykkes i første forsøg. Det endelige udbytte viser den andel, der til sidst godkendes, inklusive vellykket omarbejde. Hvis du kun rapporterer 96%, skjuler du det arbejde, der skulle til for at få de 30 emner godkendt.
De resterende 10% i FPY-beregningen er heller ikke kassationsprocenten. I dette eksempel ender 20 emner med at blive kasseret, så den endelige kassation er 4%. De øvrige 6% af det oprindelige parti blev godkendt gennem ekstra arbejde. Hvis du kun trækker kassationen fra, får du det endelige udbytte, ikke first pass yield.
Få styr på optællingen, før du stoler på procenttallet
Selve regnestykket er enkelt. Det kræver mere omhu at fastholde betydningen af »første forsøg«, især når produktions- og kontrolregistreringer kommer fra forskellige systemer.
1. Vælg én proces og en sammenlignelig produktgruppe. Et resultat fra første forsøg ved bearbejdningen er ikke det samme som en endelig godkendelse af hele den samlede enhed. Hold produktionsruter og godkendelseskrav klart definerede, så en ændring i produktmixet ikke fremstår som en kvalitetsforbedring.
2. Sørg for, at resultaterne hører til den gruppe, der gik ind i processen. Tag udgangspunkt i et parti eller en anden sporbar gruppe, hvor resultaterne fra første forsøg er kendt. Hvis du dividerer dagens færdiggjorte og godkendte emner med dagens igangsatte emner, kan du komme til at blande forskellige grupper sammen, især når opgaver strækker sig over flere skift.
3. Bevar det oprindelige resultat. Hold godkendelse i første forsøg adskilt fra senere godkendelse efter rettelser eller gentagne test. Hvis du overskriver underkendelsen, når et repareret emne godkendes, ser historikken bedre ud, uden at det ændrer på, hvad der faktisk skete.
4. Tæl hvert emne én gang ved den valgte procesafgrænsning. Flere fejl, gentagne test og gentagne tidsregistreringer giver ikke flere oprindelige emner. Brug entydige emne-id’er eller en afstemt partiregistrering, der bevarer antal og historik for omarbejde.
5. Gør uafklarede resultater synlige. Emner, der stadig afventer kontrol, er ikke automatisk godkendt eller underkendt. Vis det uafklarede antal, og færdiggør først gruppens FPY, når alle resultater fra første forsøg foreligger, frem for ubemærket at udelade de problematiske emner fra optællingen.
En operation kan have flere planlagte kontroller i sit normale forløb. At gennemføre den aftalte rækkefølge korrekt første gang er noget andet end at gentage en test efter en underkendelse eller rette en fejl. Beskriv den forskel i måledefinitionen, og anvend den konsekvent.
Hvis din rapport kun indeholder samlede antal færdiggjorte og fejlbehæftede emner, skal du undersøge, hvad felterne dækker over, før du bruger dem til en FPY-beregning. Du skal vide, om det godkendte antal omfatter reparerede emner, og om gentagen bearbejdning er talt med mere end én gang.
Forskellen på first pass yield og rolled throughput yield
En enkelt operation kan se ud til at fungere godt, selv om den samlede produktionsrute kræver omfattende rettelser. Rolled throughput yield (RTY) viser det samlede udbytte i første forsøg på tværs af flere procestrin i rækkefølge.
For et sammenhængende procesforløb ganger du trinnenes udbytte med hinanden, angivet som decimaltal:
RTY (%) = First pass yield på trin 1 × First pass yield på trin 2 × … × 100
Forestil dig, at du følger 1.000 emner gennem tre operationer. I dette eksempel går kun emner, der er godkendt i første forsøg på alle hidtidige trin, videre i den gruppe, du følger. Reparerede emner kommer ikke tilbage i gruppen.
| Operation | Emner i den fulgte gruppe ved trinets start | Emner godkendt i første forsøg | Udbytte på trinet |
|---|---|---|---|
| Bearbejdning | 1.000 | 900 | 90% |
| Efterbehandling | 900 | 810 | 90% |
| Test | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Hver operation har et udbytte på 90%, men kun 729 af de oprindelige 1.000 emner klarer alle tre uden en underkendelse. Et gennemsnit af de tre procenttal ville give 90% og skjule den samlede effekt.
I den faktiske produktion kan reparerede emner vende tilbage til produktionsflowet, og produkter kan følge forskellige ruter. Brug udbyttetal fra trin med en sammenhængende rute og et ensartet optællingsgrundlag. Gang ikke uafhængige afdelingsgennemsnit med hinanden, og kald resultatet en målt godkendelsesandel for hele forløbet. Når du bevarer historikken for hvert emnes første forsøg, kan du kontrollere, hvor mange af de oprindelige emner der faktisk klarede hele ruten uden rettelser.
Hvad er en god first pass yield?
Et brugbart mål afspejler produktet, processen, kvalitetskravene og konsekvenserne af fejl. Et generelt benchmark er ikke nok til at vurdere, om netop din operation fungerer godt.
Start med udviklingen for sammenligneligt arbejde. Se procenttallet sammen med antallet af målte emner, fejlårsagerne og omfanget af arbejdet med at rette fejl. En højere FPY er meningsfuld, når de samme godkendelsesregler gælder. Det er ikke en forbedring, hvis teamet blot har lempet kontrolkriterierne eller fjernet problematiske emner fra nævneren.
Vil du forbedre processen, så find et tilbagevendende problem, du kan gøre noget ved. Gruppér underkendelser i første forsøg efter operation og bekræftet årsag. Et tilbagevendende målproblem på ét produkt kan pege på værktøjet, fiksturen, materialet eller metoden, men procenttallet alene fortæller ikke, hvor årsagen ligger. Gennemgå dokumentationen med dem, der udfører arbejdet, ret årsagen, og mål igen på sammenlignelig produktion.
Se også på, hvor meget det kræver at få underkendte emner godkendt. To operationer med samme FPY kan have vidt forskellige konsekvenser, hvis den ene kræver en hurtig rettelse, mens den anden optager en fælles maskine i timevis. Her bliver kvalitetsresultatet til en beslutning om planlægning.
Omsæt omarbejdet bag FPY til et realistisk kapacitetsbehov
Lad os vende tilbage til partiet på 500 emner. Forestil dig, at hvert af de 40 forsøg på omarbejde kræver yderligere 12 minutter på det samme bearbejdningscenter, uanset om emnet til sidst godkendes eller kasseres.
40 forsøg × 12 minutter = 480 minutter = 8 maskintimer
Rapporten over det endelige udbytte viser 480 godkendte emner. Produktionsplanen skal også tage højde for de otte ekstra timer. Yderligere omstilling, kontrol eller håndtering kan kræve mere tid andre steder.
Du kan ikke gå ud fra, at en fejlrate på 10% ved første gennemløb betyder præcis 10% tabt kapacitet. Ruterne for udbedring og deres varighed varierer. Beregn det faktiske arbejde på de ressourcer, der skal udføre det. Maskintimer og operatørtimer skal også holdes adskilt, når de beskriver forskellige begrænsninger.
Hvis bearbejdningscentret allerede er fuldt booket frem til en vigtig afsendelse, skaber det ikke mere kapacitet at presse omarbejde ind i en særskilt kø. Det ændrer, hvilken ordre der kan blive færdig først. Når du opdager konflikten tidligt, får du tid til at prioritere, bruge en anden egnet ressource eller genoverveje en lovet leveringsdato, før problemet kommer som en overraskelse i sidste øjeblik.
Brug SkyPlanner til at få registreret omarbejde med i den næste produktionsplan
SkyPlanner samler tidsregistrering i produktionen, detaljerede rapporter og detailplanlægning med kunstig intelligens. På en fabrik, hvor omarbejde igen og igen forstyrrer leverancerne, er det et nyttigt næste skridt: Gør arbejdet med at udbedre fejl synligt, og giv det godkendte udbedringsarbejde en realistisk plads i planen sammen med kundeordrerne.
Med Timer i SkyPlanner registrerer du arbejdstid samt antal producerede eller fejlbehæftede emner. Rapporten All Timelogs Report knytter registreringerne til opgave, procestrin, arbejdsstation, person, start- og sluttidspunkt, færdige og fejlbehæftede emner, registreret tid og noter. Her kan registreringerne gennemgås, redigeres og godkendes.
Når udbedringsarbejdet er identificeret i opgave- og tidsregistreringerne, kan du undersøge, hvad den registrerede tid er brugt på, frem for at den forsvinder i dagens samlede tal. Bevar historikken over godkendelse ved første forsøg og omarbejde fra dine kvalitets- eller MES-registreringer til beregningen af FPY. De registreringer forklarer kvalitetsresultatet, mens de tilhørende tidsregistreringer forklarer, hvor meget arbejde udbedringen krævede.
Læg derefter de godkendte udbedringsoperationer ind i planen med deres varighed og de ressourcer, der kan udføre dem. Arcturus, SkyPlanners kunstige intelligens til detailplanlægning, beregner planen ud fra den konfigurerede kapacitet, afhængighederne mellem operationer og prioriteterne. Gantt-tidslinjen viser den beregnede rækkefølge og færdiggørelsesdatoerne. Du styrer prioriteterne og de beslutninger, der skal fastholdes; Arcturus håndterer den samlede planlægningsberegning.
For batchen i det tænkte eksempel bliver spørgsmålet konkret: Hvor er der plads til otte ekstra maskintimer, og hvad sker der med de ordrer, der allerede bruger ressourcen? Når den fælles plan genberegnes, bliver konsekvenserne af valget synlige, uden at du manuelt skal rette en særskilt kø for hver berørt arbejdsstation.
SkyPlanner kan integreres med ethvert ERP- eller MES-system via sin åbne REST API. Du kan beholde de systemer, der rummer dine ordrer og din kvalitetshistorik, og samtidig få det arbejde, de genererer, med i en detailplanlægning med begrænset kapacitet.
Se, hvad fejl ved første gennemløb betyder for leveringen
Vælg en operation, hvor det endelige antal godkendte emner ofte skjuler ekstraarbejde. Tag resultaterne fra første forsøg, en typisk godkendt rute for udbedring og en berørt kundeordre med til en SkyPlanner-demo.
Det giver dig et konkret udgangspunkt for at se, hvordan produktionsregistreringer og en fælles plan kan hjælpe dit team med at reagere: Få overblik over udbedringsarbejdet, vurder kapacitetskonflikten, og træf den næste leveringsbeslutning ud fra en plan, der omfatter det arbejde, som stadig mangler. Book en SkyPlanner-demo for at se nærmere på din proces, eller prøv først SkyPlanner med demodata.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner



