








In diesem Artikel
- So berechnen Sie den First Pass Yield
- Beispiel: 90% First Pass Yield, 96% Endausbeute
- Erst die Zählregeln klären, dann dem Prozentwert vertrauen
- First Pass Yield und kumulierte Erstausbeute im Vergleich
- Was ist ein guter First Pass Yield?
- Den Kapazitätsbedarf für die im FPY sichtbar werdende Nacharbeit realistisch ermitteln
- Erfasste Nacharbeit mit SkyPlanner in den nächsten Produktionsplan einbeziehen
- Erkennen Sie, was Fehler im ersten Durchlauf für Ihre Liefertermine bedeuten
Startseite » Ressourcen » First Pass Yield: Formel, Beispiel und verborgene Nacharbeit
Geschätzte Lesezeit: 9 Minuten
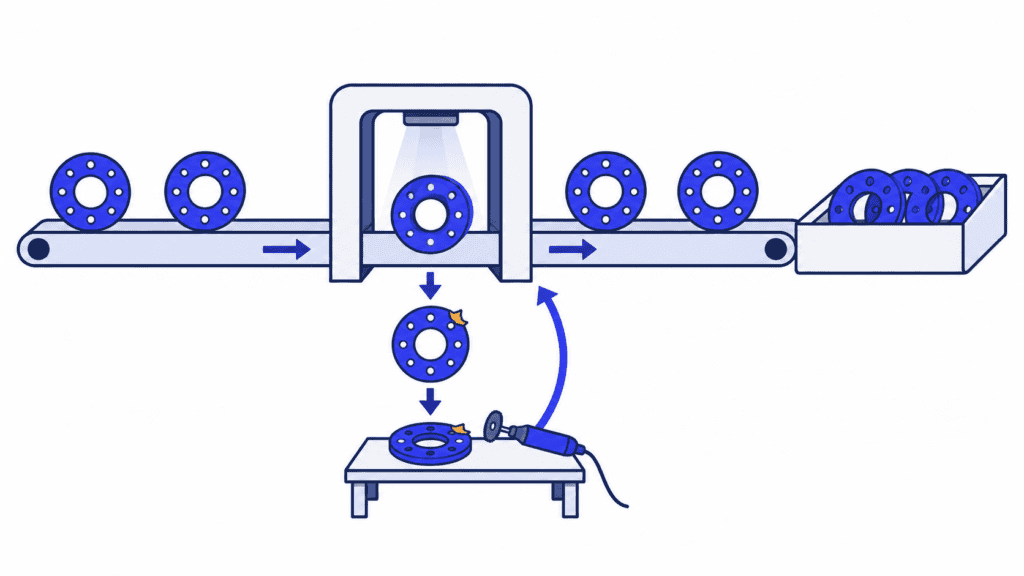
First Pass Yield (FPY), auch Erstausbeute genannt, bezeichnet den prozentualen Anteil der Teile, die beim ersten Versuch in einem definierten Prozess die vereinbarten Qualitätsanforderungen erfüllen – ohne Reparatur, Nacharbeit oder erneute Prüfung nach einem negativen Prüfergebnis. Die Kennzahl zeigt, welcher Anteil der Produktion auf Anhieb in Ordnung war, und nicht, welcher Anteil letztlich akzeptiert werden konnte.
Diese Unterscheidung ist wichtig, wenn die Fertigmenge gut aussieht, die Fertigung aber kaum hinterherkommt. Reparierte Teile können zwar noch ausgeliefert werden. Dafür wurde jedoch Zeit verbraucht, die andere Aufträge gebraucht hätten. Wer neben dem FPY auch den Aufwand für die Nachbesserung erfasst, erkennt, was die reine Gutmenge verbirgt. Verknüpfen Sie diese Arbeiten mit den Produktionsaufzeichnungen und der Feinplanung in SkyPlanner, wird deutlich, was sie für Kapazitäten und Lieferungen bedeuten.
So berechnen Sie den First Pass Yield
Verwenden Sie diese Formel:
First Pass Yield (%) = Beim ersten Versuch akzeptierte Teile ÷ In den definierten Prozess eingegangene Teile × 100
Zählen Sie jedes Teil nur einmal, nicht die Prüfvorgänge oder einzelne Fehler. Ein Teil, das zunächst durchfällt und nach einer Korrektur die Prüfung besteht, zählt zur endgültigen Gutmenge, aber nicht zu den beim ersten Versuch akzeptierten Teilen. Auch ein Teil mit mehreren Fehlern zählt in dieser Berechnung nur als ein fehlerhaftes Teil.
Legen Sie die Prozessgrenzen fest, bevor Sie die Zahlen erfassen. Sie können beispielsweise einen Zerspanungsvorgang, eine Prüfstation oder einen vollständigen Fertigungsablauf betrachten. Zähler und Nenner müssen sich innerhalb dieser Grenzen auf dieselbe Gruppe von Teilen beziehen.
Beispiel: 90% First Pass Yield, 96% Endausbeute
Nehmen wir eine Charge von 500 zerspanten Teilen an, für die alle Ergebnisse der ersten Prüfung vorliegen:
| Ergebnis beim ersten Versuch | Teile | Weiterer Verlauf |
|---|---|---|
| Ohne Korrektur akzeptiert | 450 | Bereit für den nächsten Arbeitsgang |
| Zur Nacharbeit gegeben | 40 | 30 bestehen später die Prüfung; 10 werden letztlich Ausschuss |
| Sofort als Ausschuss ausgesondert | 10 | Keine Weiterverarbeitung möglich |
| Insgesamt in den Arbeitsgang eingegangene Teile | 500 | Für jedes Teil liegt genau ein Ergebnis des ersten Versuchs vor |
Der First Pass Yield beträgt:
450 ÷ 500 × 100 = 90%
Nach der Nacharbeit sind 480 Teile akzeptiert: die ursprünglichen 450 plus 30 erfolgreich nachgearbeitete Teile. Die Endausbeute dieser Charge beträgt somit:
480 ÷ 500 × 100 = 96%
Beide Prozentwerte sind nützlich. Der FPY beschreibt das Ergebnis beim ersten Versuch. Die Endausbeute gibt den letztlich akzeptierten Anteil an, einschließlich erfolgreich nachgearbeiteter Teile. Wer nur die 96% ausweist, macht den Korrekturaufwand für diese 30 Teile unsichtbar.
Die verbleibenden 10% aus der FPY-Berechnung sind auch nicht mit der Ausschussquote gleichzusetzen. In diesem Beispiel werden letztlich 20 Teile zu Ausschuss; die endgültige Ausschussquote beträgt also 4%. Weitere 6% der ursprünglichen Charge konnten durch zusätzliche Arbeit zu Gutteilen werden. Würde man nur den Ausschuss abziehen, erhielte man die Endausbeute, nicht den First Pass Yield.
Erst die Zählregeln klären, dann dem Prozentwert vertrauen
Die Rechnung ist einfach. Mehr Sorgfalt erfordert es, die Bedeutung des „ersten Versuchs“ in den Daten zu erhalten – besonders dann, wenn Produktions- und Prüfaufzeichnungen aus unterschiedlichen Systemen stammen.
1. Wählen Sie einen Prozess und eine vergleichbare Produktgruppe. Ein positives Erstergebnis bei der Zerspanung ist noch keine endgültige Abnahme der gesamten Baugruppe. Definieren Sie Fertigungsabläufe und Abnahmeanforderungen eindeutig, damit ein veränderter Produktmix nicht wie eine Qualitätsverbesserung aussieht.
2. Ordnen Sie die Ergebnisse derselben Ausgangsgruppe zu. Beginnen Sie mit einer Charge oder einer anderen rückverfolgbaren Gruppe, deren Ergebnisse beim ersten Versuch bekannt sind. Wer die heute akzeptierten Fertigteile durch die heute neu gestarteten Teile teilt, kann unterschiedliche Teilegruppen vermischen – insbesondere, wenn Arbeitsgänge über Schichtgrenzen hinweg laufen.
3. Bewahren Sie das ursprüngliche Ergebnis auf. Halten Sie die Annahme beim ersten Versuch getrennt von einer späteren Annahme nach Korrektur oder erneuter Prüfung fest. Wird ein negatives Prüfergebnis überschrieben, sobald ein repariertes Teil die Prüfung besteht, sieht die Historie besser aus, ohne dass sich am tatsächlichen Ablauf etwas geändert hat.
4. Zählen Sie jedes Teil an der festgelegten Prozessgrenze nur einmal. Mehrere Fehler, wiederholte Prüfungen und wiederholte Zeitbuchungen erhöhen nicht die Zahl der ursprünglichen Teile. Nutzen Sie eindeutige Teilekennungen oder eine abgeglichene Chargendokumentation, in der Mengen und Nacharbeitshistorie erhalten bleiben.
5. Machen Sie offene Ergebnisse sichtbar. Teile, die noch auf ihre Prüfung warten, sind weder automatisch akzeptiert noch abgelehnt. Weisen Sie die offene Menge aus und berechnen Sie den endgültigen FPY der betrachteten Gruppe erst, wenn alle Ergebnisse des ersten Versuchs vorliegen. Schwierige Teile dürfen nicht stillschweigend aus der Zählung verschwinden.
Für einen Arbeitsgang können im regulären Ablauf mehrere Prüfungen vorgesehen sein. Diese vereinbarte Prüffolge beim ersten Mal korrekt zu durchlaufen, ist etwas anderes, als eine nicht bestandene Prüfung zu wiederholen oder einen Fehler zu korrigieren. Halten Sie diese Unterscheidung in der Definition der Kennzahl fest und wenden Sie sie durchgängig an.
Wenn Ihr Bericht nur Gesamtfertigmengen und Fehlermengen enthält, klären Sie zunächst die Bedeutung dieser Felder, bevor Sie daraus einen FPY ableiten. Sie müssen wissen, ob die akzeptierte Menge auch reparierte Teile enthält und ob wiederholte Bearbeitungen mehrfach gezählt wurden.
First Pass Yield und kumulierte Erstausbeute im Vergleich
Ein einzelner Arbeitsgang kann erfolgreich erscheinen, während über den gesamten Fertigungsablauf erhebliche Korrekturen nötig sind. Die kumulierte Erstausbeute, auch Rolled Throughput Yield (RTY) genannt, zeigt die zusammengefasste Erstausbeute über aufeinanderfolgende Prozessschritte.
Für eine durchgängig vergleichbare Prozessfolge multiplizieren Sie die Erstausbeuten der einzelnen Schritte als Dezimalzahlen:
RTY (%) = Erstausbeute in Schritt 1 × Erstausbeute in Schritt 2 × … × 100
Stellen Sie sich vor, Sie verfolgen 1.000 Teile durch drei Arbeitsgänge. In diesem Beispiel bleiben nur Teile in der betrachteten Gruppe, die jeden Schritt beim ersten Versuch bestehen. Reparierte Teile werden nicht wieder in diese Gruppe aufgenommen.
| Arbeitsgang | Eingehende Teile der betrachteten Gruppe | Beim ersten Versuch akzeptierte Teile | Erstausbeute des Schritts |
|---|---|---|---|
| Zerspanung | 1.000 | 900 | 90% |
| Endbearbeitung | 900 | 810 | 90% |
| Prüfung | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Jeder Arbeitsgang hat eine Erstausbeute von 90%, aber nur 729 der ursprünglichen 1.000 Teile bestehen alle drei ohne Fehler. Der Durchschnitt der drei Prozentwerte läge bei 90% und würde den kumulierten Effekt verbergen.
In der Praxis können reparierte Teile wieder in den Fertigungsfluss einsteigen, und Produkte können unterschiedliche Fertigungswege durchlaufen. Verwenden Sie Erstausbeuten aus einem zusammenpassenden Fertigungsablauf mit einheitlicher Zählgrundlage. Multiplizieren Sie nicht voneinander unabhängige Abteilungsdurchschnitte und bezeichnen das Ergebnis dann als tatsächlich gemessene Erfolgsquote für den gesamten Ablauf. Bleibt die Historie der ersten Versuche für jedes Teil erhalten, können Sie prüfen, wie viele der ursprünglichen Teile den vollständigen Ablauf tatsächlich ohne Korrektur bestanden haben.
Was ist ein guter First Pass Yield?
Ein sinnvoller Zielwert berücksichtigt das Produkt, den Prozess, die Qualitätsanforderungen und die Folgen eines Fehlers. Ein allgemeiner Vergleichswert reicht nicht aus, um zu beurteilen, ob Ihr konkreter Arbeitsgang gut läuft.
Betrachten Sie zunächst die Entwicklung bei vergleichbaren Arbeiten. Bewerten Sie den Prozentwert zusammen mit der Anzahl der erfassten Teile, den Fehlerursachen und dem Korrekturaufwand. Ein höherer FPY ist aussagekräftig, wenn dieselben Abnahmeregeln gelten. Hat das Team lediglich die Prüfkriterien gelockert oder problematische Teile aus dem Nenner entfernt, ist das keine Verbesserung.
Suchen Sie für Verbesserungen nach einem wiederkehrenden Problem, das Sie beeinflussen können. Gruppieren Sie Fehler beim ersten Versuch nach Arbeitsgang und bestätigter Ursache. Wiederkehrende Maßabweichungen bei einem Produkt können auf Werkzeug, Vorrichtung, Material oder Verfahren hindeuten. Der Prozentwert allein verrät jedoch nicht, was davon verantwortlich ist. Prüfen Sie die Befunde gemeinsam mit den Mitarbeitenden, die die Arbeit ausführen, beseitigen Sie die Ursache und messen Sie anschließend erneut bei vergleichbarer Produktion.
Berücksichtigen Sie auch den Aufwand für die Nacharbeit. Zwei Arbeitsgänge mit demselben FPY können sehr unterschiedliche Folgen haben: Bei einem genügt eine kurze Korrektur, während der andere eine gemeinsam genutzte Maschine stundenlang belegt. An diesem Punkt wird aus dem Qualitätsergebnis eine Planungsentscheidung.
Den Kapazitätsbedarf für die im FPY sichtbar werdende Nacharbeit realistisch ermitteln
Zurück zum Los mit 500 Teilen. Nehmen wir an, jeder der 40 Nacharbeitsversuche beansprucht dasselbe Bearbeitungszentrum für weitere 12 Minuten – unabhängig davon, ob das Teil am Ende akzeptiert oder als Ausschuss ausgesondert wird.
40 Versuche × 12 Minuten = 480 Minuten = 8 Maschinenstunden
Der Bericht zur Endausbeute weist 480 akzeptierte Teile aus. Im Produktionsplan müssen aber auch diese acht zusätzlichen Stunden berücksichtigt werden. Weiteres Rüsten, Prüfen oder Handhaben kann an anderer Stelle zusätzliche Zeit erfordern.
Gehen Sie nicht davon aus, dass eine Fehlerquote von 10% im ersten Durchlauf genau 10% Kapazitätsverlust bedeutet. Die Arbeitsabläufe und Bearbeitungszeiten für Korrekturen unterscheiden sich. Berechnen Sie den tatsächlich erforderlichen Aufwand für die Ressourcen, die diese Arbeiten ausführen müssen. Auch Maschinenstunden und Personalstunden müssen getrennt betrachtet werden, wenn sie unterschiedliche Kapazitätsgrenzen abbilden.
Ist das Bearbeitungszentrum vor einem wichtigen Versandtermin bereits verplant, schafft eine separate Warteschlange für eingeschobene Nacharbeit keine zusätzliche Kapazität. Sie verändert lediglich, welcher Auftrag zuerst fertig werden kann. Wenn Sie den Konflikt frühzeitig erkennen, bleibt Zeit, Prioritäten festzulegen, eine andere geeignete Ressource zu nutzen oder eine Lieferzusage zu überdenken – bevor daraus in letzter Minute eine Überraschung wird.
Erfasste Nacharbeit mit SkyPlanner in den nächsten Produktionsplan einbeziehen
SkyPlanner verbindet die Zeiterfassung in der Produktion mit detaillierten Berichten und KI-gestützter Feinplanung. Wenn Nacharbeit in einem Betrieb immer wieder Lieferungen durcheinanderbringt, ist der nächste sinnvolle Schritt, den Nacharbeitsaufwand sichtbar zu machen und freigegebene Korrekturarbeiten neben den Kundenaufträgen realistisch einzuplanen.
Die Zeiterfassungsfunktion Timer von SkyPlanner erfasst Arbeitszeiten sowie produzierte oder fehlerhafte Mengen. Der All Timelogs Report bietet eine Übersicht aller Zeitbuchungen und ordnet ihnen den Arbeitsgang, den Prozessschritt, die Arbeitsstation, die Person, Start- und Endzeiten, fertiggestellte und fehlerhafte Teile, die gebuchte Zeit sowie Notizen zu. Dort lassen sich Einträge prüfen, bearbeiten und freigeben.
Sind Korrekturarbeiten in den Arbeitsgangdaten und Zeitbuchungen gekennzeichnet, können Sie nachvollziehen, wofür die erfasste Zeit aufgewendet wurde, statt sie in einer nicht zuordenbaren Tagessumme zu verlieren. Behalten Sie für die FPY-Berechnung die Angaben zu den im ersten Durchlauf akzeptierten Teilen und den Nacharbeitsverlauf aus Ihren Qualitäts- oder MES-Aufzeichnungen bei. Diese Aufzeichnungen erklären das Qualitätsergebnis; die zugehörigen Zeitbuchungen machen den Nacharbeitsaufwand nachvollziehbar.
Übernehmen Sie anschließend die freigegebenen Korrekturarbeitsgänge mit ihren Bearbeitungszeiten und den dafür geeigneten Ressourcen in den Plan. Arcturus, die Planungs-KI von SkyPlanner, plant die Arbeiten anhand der hinterlegten Kapazitäten, Abhängigkeiten zwischen Arbeitsgängen und Prioritäten. Die Gantt-Zeitleiste zeigt die daraus entstehende Reihenfolge und die Fertigstellungstermine. Sie bestimmen die Prioritäten und legen fest, welche Entscheidungen unverändert bleiben sollen; Arcturus berechnet den darauf abgestimmten Gesamtplan.
Für unser beispielhaftes Los stellt sich damit eine konkrete Frage: Wo lassen sich acht zusätzliche Maschinenstunden unterbringen, und was bedeutet das für die Aufträge, die diese Ressource bereits beanspruchen? Die Neuberechnung des gemeinsamen Plans macht diesen Zielkonflikt sichtbar, ohne dass Sie für jede betroffene Arbeitsstation eine separate Warteschlange manuell anpassen müssen.
SkyPlanner lässt sich über seine offene REST API mit jedem ERP oder MES verbinden. Sie können die Systeme, in denen Ihre Aufträge und Qualitätsverläufe hinterlegt sind, beibehalten und die daraus entstehenden Arbeiten in eine Feinplanung mit begrenzten Kapazitäten einbinden.
Erkennen Sie, was Fehler im ersten Durchlauf für Ihre Liefertermine bedeuten
Wählen Sie einen Arbeitsgang, bei dem die am Ende akzeptierte Menge regelmäßig zusätzlichen Aufwand verdeckt. Bringen Sie die Ergebnisse des ersten Durchlaufs, einen typischen freigegebenen Arbeitsplan für die Nacharbeit und einen betroffenen Kundenauftrag zu einer SkyPlanner-Demo mit.
Damit haben Sie einen konkreten Ausgangspunkt, um zu erkunden, wie erfasste Produktionsdaten und ein gemeinsamer Plan Ihr Team unterstützen können. Sie können nachvollziehen, welchen Aufwand die Nacharbeit verursacht, den Kapazitätskonflikt prüfen und die nächste Lieferentscheidung anhand eines Plans treffen, der die noch ausstehenden Arbeiten berücksichtigt. Buchen Sie eine SkyPlanner-Demo, um Ihren Prozess näher zu betrachten, oder testen Sie SkyPlanner zunächst mit Demodaten.
Jussi Mäntylä
Experte für Produktionsplanung, SkyPlanner



