








In questo articolo
- Come calcolare la resa al primo passaggio
- Esempio: resa al primo passaggio del 90%, resa finale del 96%
- Prima di fidarti della percentuale, verifica le regole di conteggio
- Resa al primo passaggio e resa cumulativa del processo a confronto
- Qual è un buon valore di resa al primo passaggio?
- Calcola un fabbisogno realistico di capacità per le rilavorazioni che incidono sulla FPY
- Usa SkyPlanner per includere le rilavorazioni registrate nel prossimo piano di produzione
- Scopri come le perdite al primo passaggio incidono sulle consegne
Home » Risorse » Resa al primo passaggio: formula, esempio e rilavorazioni nascoste
Tempo di lettura stimato: 9 minuti
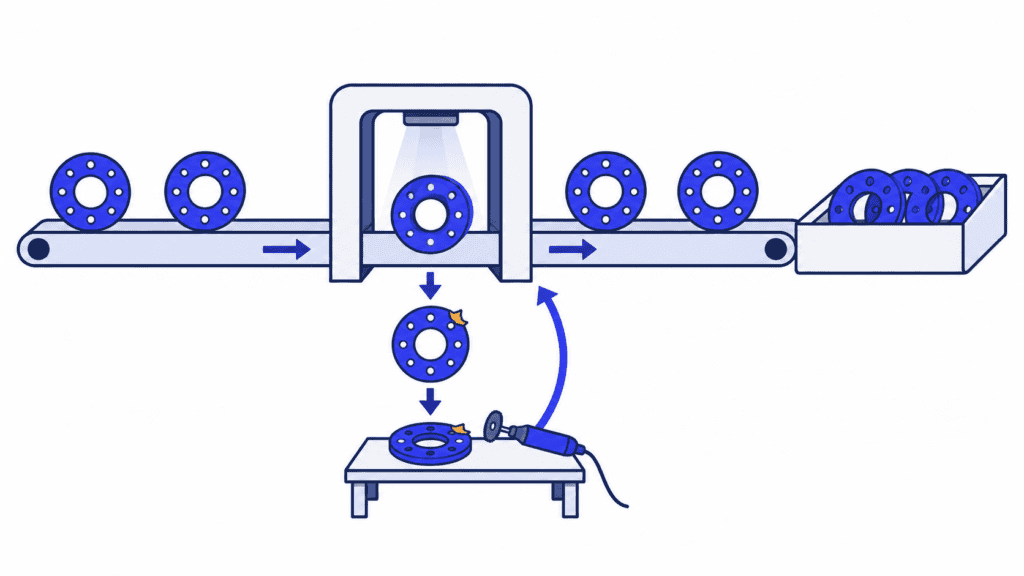
La resa al primo passaggio (FPY) è la percentuale di pezzi che soddisfano i requisiti di qualità concordati al primo tentativo in un processo definito, senza riparazioni, rilavorazioni o ripetizioni di test a seguito di un esito negativo. Indica quanta produzione è risultata conforme fin da subito, non quanta lo è diventata alla fine.
Questa distinzione conta quando le quantità finite sembrano soddisfacenti, ma lo stabilimento fatica a tenere il passo. I pezzi riparati possono comunque essere spediti, ma per prepararli è stato impiegato tempo che serviva ad altri ordini. Monitorare la FPY insieme al lavoro necessario per recuperare i pezzi fa emergere ciò che il totale dei pezzi conformi nasconde. Collegare queste attività ai dati di produzione e alla schedulazione di SkyPlanner aiuta a comprenderne l’impatto sulla capacità produttiva e sulle consegne.
Come calcolare la resa al primo passaggio
Usa questa formula:
Resa al primo passaggio (%) = Pezzi accettati al primo tentativo ÷ Pezzi in ingresso nel processo definito × 100
Conta i singoli pezzi, non i controlli effettuati o i singoli difetti. Un pezzo che non supera il controllo, viene corretto e poi lo supera rientra nella produzione finale conforme, ma non nei pezzi conformi al primo passaggio. Ai fini di questo calcolo, un pezzo con più difetti conta comunque come un solo pezzo non conforme.
Definisci il perimetro del processo prima di raccogliere i dati. Puoi misurare una lavorazione meccanica, una stazione di collaudo o un intero ciclo di produzione. Numeratore e denominatore devono riferirsi allo stesso gruppo di pezzi all’interno del perimetro scelto.
Esempio: resa al primo passaggio del 90%, resa finale del 96%
Immagina un lotto di 500 pezzi lavorati a macchina per i quali siano disponibili tutti gli esiti del controllo al primo tentativo:
| Esito al primo tentativo | Pezzi | Fase successiva |
|---|---|---|
| Accettati senza correzioni | 450 | Pronti per l’operazione successiva |
| Inviati alla rilavorazione | 40 | 30 superano il controllo dopo la rilavorazione; 10 vengono infine scartati |
| Scartati immediatamente | 10 | Non possono proseguire |
| Totale in ingresso nell’operazione | 500 | A ogni pezzo corrisponde un solo esito al primo tentativo |
La resa al primo passaggio è:
450 ÷ 500 × 100 = 90%
Dopo la rilavorazione, i pezzi accettati sono 480: i 450 iniziali più 30 pezzi recuperati. La resa finale del lotto è quindi:
480 ÷ 500 × 100 = 96%
Entrambe le percentuali sono utili. La FPY descrive il risultato al primo tentativo. La resa finale indica la quota di pezzi accettati alla fine, compresi quelli rilavorati con successo. Riportare soltanto il 96% nasconde gli interventi necessari per recuperare quei 30 pezzi.
Neppure il restante 10% del calcolo della FPY corrisponde al tasso di scarto. In questo esempio, i pezzi definitivamente scartati sono 20, quindi lo scarto finale è del 4%. Il restante 6% del lotto originale è stato recuperato con lavorazioni aggiuntive. Sottrarre soltanto gli scarti darebbe la resa finale, non la resa al primo passaggio.
Prima di fidarti della percentuale, verifica le regole di conteggio
Il calcolo è semplice. Mantenere intatto il significato di «primo tentativo» richiede più attenzione, soprattutto quando i dati di produzione e quelli dei controlli provengono da sistemi diversi.
1. Scegli un singolo processo e un gruppo di prodotti confrontabili. Un esito conforme al primo passaggio nella lavorazione meccanica non equivale all’accettazione finale dell’intero assieme. Definisci con chiarezza i cicli e i requisiti di accettazione, in modo che un cambiamento nel mix produttivo non venga scambiato per un miglioramento della qualità.
2. Associa al gruppo in ingresso i suoi effettivi risultati. Parti da un lotto o da un altro gruppo tracciabile di cui siano noti gli esiti al primo tentativo. Dividere i pezzi completati e accettati oggi per quelli avviati oggi può mescolare pezzi diversi, soprattutto quando le operazioni si estendono su più turni.
3. Conserva l’esito originale. Tieni distinta l’accettazione al primo tentativo da quella successiva a una correzione o alla ripetizione di un test. Sovrascrivere l’esito negativo quando un pezzo riparato supera il controllo fa apparire migliore lo storico, senza cambiare ciò che è accaduto.
4. Conta ogni pezzo una sola volta nel perimetro scelto. Più difetti, test ripetuti e più registrazioni dei tempi non aumentano il numero di pezzi originari da conteggiare. Usa identificativi dei pezzi oppure una registrazione di lotto con dati riconciliati che conservi le quantità e lo storico delle rilavorazioni.
5. Rendi visibili gli esiti ancora da definire. I pezzi in attesa di controllo non sono automaticamente accettati o rifiutati. Mostra la quantità in sospeso e calcola la FPY definitiva del gruppo quando sono disponibili tutti gli esiti al primo tentativo, anziché escludere tacitamente dal conteggio i pezzi problematici.
Un’operazione può prevedere più controlli nel suo ciclo normale. Completare correttamente al primo tentativo quella sequenza concordata è diverso dal ripetere un test non superato o dal correggere un difetto. Esplicita questa distinzione nella definizione della misura e applicala in modo coerente.
Se il report contiene soltanto le quantità totali completate e difettose, verifica il significato di questi campi prima di usarli per calcolare la FPY. Devi sapere se la quantità accettata comprende i pezzi riparati e se le lavorazioni ripetute sono state conteggiate più volte.
Resa al primo passaggio e resa cumulativa del processo a confronto
Una singola operazione può sembrare efficiente, mentre il ciclo completo richiede numerosi interventi correttivi. La resa cumulativa del processo (RTY) esprime il risultato combinato al primo passaggio delle fasi successive di un processo.
Per una sequenza coerente, moltiplica le rese delle singole fasi espresse in forma decimale:
RTY (%) = Resa al primo passaggio della fase 1 × Resa al primo passaggio della fase 2 × … × 100
Immagina di seguire 1.000 pezzi attraverso tre operazioni. In questo esempio, nel gruppo monitorato proseguono soltanto i pezzi che non hanno mai avuto un esito negativo al primo passaggio; i pezzi riparati non vi rientrano.
| Operazione | Pezzi del gruppo monitorato in ingresso | Pezzi conformi al primo tentativo | Resa della fase |
|---|---|---|---|
| Lavorazione meccanica | 1.000 | 900 | 90% |
| Finitura | 900 | 810 | 90% |
| Collaudo | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Ogni operazione ha una resa del 90%, ma soltanto 729 dei 1.000 pezzi originali superano tutte e tre le operazioni senza alcun esito negativo. Fare la media delle tre percentuali darebbe il 90% e nasconderebbe l’effetto cumulativo.
Nella produzione reale, i pezzi riparati possono rientrare nel flusso e i prodotti possono seguire cicli diversi. Usa rese di fase riferite a un ciclo compatibile e a una base di conteggio coerente: non moltiplicare medie di reparti non correlate tra loro presentando il risultato come un tasso di conformità osservato sull’intero ciclo. Conservare lo storico del primo tentativo di ciascun pezzo permette di verificare quanti pezzi originali abbiano effettivamente superato l’intero ciclo senza correzioni.
Qual è un buon valore di resa al primo passaggio?
Un obiettivo utile tiene conto del prodotto, del processo, dei requisiti di qualità e delle conseguenze di una non conformità. Un riferimento generico non basta per valutare se la tua specifica operazione stia dando buoni risultati.
Parti dall’andamento di lavorazioni confrontabili. Leggi la percentuale insieme al numero di pezzi misurati, alle cause delle non conformità e alla quantità di lavoro correttivo. Una FPY più alta è significativa se si applicano le stesse regole di accettazione; non è un miglioramento se il gruppo di lavoro si è limitato ad allentare i criteri di controllo o a togliere dal denominatore i pezzi problematici.
Per migliorare, cerca un problema ricorrente su cui puoi intervenire. Raggruppa le non conformità al primo tentativo per operazione e causa accertata. Un problema dimensionale ricorrente su un prodotto può indirizzare l’analisi verso l’utensile, l’attrezzatura di fissaggio, il materiale o il metodo; la sola percentuale non può dirti quale sia il responsabile. Verifica le evidenze con chi esegue il lavoro, elimina la causa e misura di nuovo una produzione confrontabile.
Considera anche il carico di lavoro necessario per il recupero. Due operazioni con la stessa FPY possono avere conseguenze molto diverse se una richiede una correzione rapida e l’altra impegna per ore una macchina condivisa. È qui che il risultato qualitativo diventa una decisione di pianificazione.
Calcola un fabbisogno realistico di capacità per le rilavorazioni che incidono sulla FPY
Torniamo al lotto di 500 pezzi. Immagina che ciascuno dei 40 tentativi di rilavorazione richieda altri 12 minuti sullo stesso centro di lavoro, indipendentemente dal fatto che il pezzo venga poi accettato o scartato.
40 tentativi × 12 minuti = 480 minuti = 8 ore macchina
Il report sulla resa finale riporta 480 pezzi accettati. Il piano di produzione deve però tenere conto anche di quelle otto ore aggiuntive. Ulteriori attività di attrezzaggio, controllo o movimentazione possono richiedere altro tempo su altre risorse.
Non dare per scontato che un 10% di pezzi non conformi al primo passaggio equivalga esattamente a una perdita di capacità del 10%. I cicli di rilavorazione e le relative durate variano. Calcola il lavoro effettivamente necessario sulle risorse che dovranno eseguirlo. Anche le ore macchina e le ore operatore vanno tenute distinte quando rappresentano vincoli diversi.
Se quel centro di lavoro è già impegnato in vista di una spedizione importante, inserire le rilavorazioni in una coda separata non crea capacità. Cambia solo quale ordine potrà essere completato per primo. Individuare per tempo il conflitto ti permette di stabilire una priorità, impiegare un’altra risorsa idonea o rivedere una data di consegna promessa, prima di ritrovarti con una sorpresa all’ultimo minuto.
Usa SkyPlanner per includere le rilavorazioni registrate nel prossimo piano di produzione
SkyPlanner riunisce la registrazione dei tempi di produzione, report dettagliati e la schedulazione basata sull’intelligenza artificiale. Per uno stabilimento in cui le rilavorazioni continuano a compromettere le consegne, il passo successivo è proprio questo: rendere visibile il lavoro necessario per recuperare i pezzi e assegnare alle rilavorazioni approvate uno spazio realistico nel piano, insieme agli ordini dei clienti.
Timer, la funzione di SkyPlanner per la rilevazione dei tempi, registra il tempo di lavoro e le quantità prodotte o difettose. Il report All Timelogs Report associa le registrazioni all’operazione, alla fase del ciclo, al centro di lavoro, alla persona, agli orari di inizio e fine, ai pezzi completati e difettosi, al tempo registrato e alle note. Da qui è possibile verificare, modificare e approvare le registrazioni.
Quando le rilavorazioni sono identificate nei dati delle operazioni e nelle registrazioni dei tempi, puoi analizzare come è stato impiegato il tempo rilevato, anziché perderne traccia in un totale giornaliero indistinto. Per il calcolo della FPY, conserva lo storico delle accettazioni al primo tentativo e delle rilavorazioni presente nei registri qualità o nel MES. Questi dati spiegano l’esito qualitativo; le registrazioni dei tempi associate mostrano il lavoro richiesto per il recupero.
Inserisci quindi nel piano le operazioni di rilavorazione approvate, con le relative durate e le risorse idonee a eseguirle. Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, calcola il piano in base alla capacità configurata, alle dipendenze tra le operazioni e alle priorità. Il diagramma di Gantt mostra la sequenza risultante e le date di completamento. Tu mantieni il controllo sulle priorità e sulle decisioni da preservare; Arcturus si occupa dei calcoli di schedulazione che ne derivano.
Per il lotto ipotizzato, la domanda diventa concreta: dove si possono collocare altre otto ore di lavorazione e quali conseguenze ci saranno per gli ordini già assegnati a quella risorsa? Ricalcolare il piano condiviso rende visibile questo compromesso, senza dover riaggiustare manualmente una coda separata per ogni centro di lavoro coinvolto.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua REST API aperta. Puoi mantenere i sistemi in cui gestisci gli ordini e lo storico della qualità, collegando il lavoro che generano alla schedulazione della produzione a capacità finita.
Scopri come le perdite al primo passaggio incidono sulle consegne
Scegli un’operazione in cui la quantità finale accettata nasconde regolarmente del lavoro aggiuntivo. Porta a una demo di SkyPlanner i risultati al primo tentativo, un tipico ciclo di rilavorazione approvato e un ordine cliente che ne risente.
Avrai un punto di partenza concreto per vedere come i dati di produzione registrati e un piano condiviso possono aiutare il tuo team a intervenire: comprendere il lavoro necessario per il recupero, valutare il conflitto di capacità e decidere sulla prossima consegna con un piano che includa il lavoro ancora da svolgere. Prenota una demo di SkyPlanner per approfondire il tuo processo, oppure prova SkyPlanner con dati dimostrativi prima della demo.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner



