








W tym artykule
- Jak obliczyć wskaźnik FPY
- Przykład: FPY 90%, uzysk końcowy 96%
- Zanim zaufasz wynikowi, ustal właściwe zasady liczenia
- Wskaźnik FPY a skumulowany uzysk (RTY)
- Jaki poziom FPY można uznać za dobry?
- Oblicz realne zapotrzebowanie na zdolności produkcyjne wynikające z poprawek, które wpływają na FPY
- Uwzględnij zarejestrowane poprawki w kolejnym planie produkcji dzięki SkyPlanner
- Sprawdź, jak brak akceptacji za pierwszym razem wpływa na dostawy
Strona główna » Zasoby » Wskaźnik FPY: wzór, przykład i ukryte poprawki
Szacowany czas czytania: 9 minut
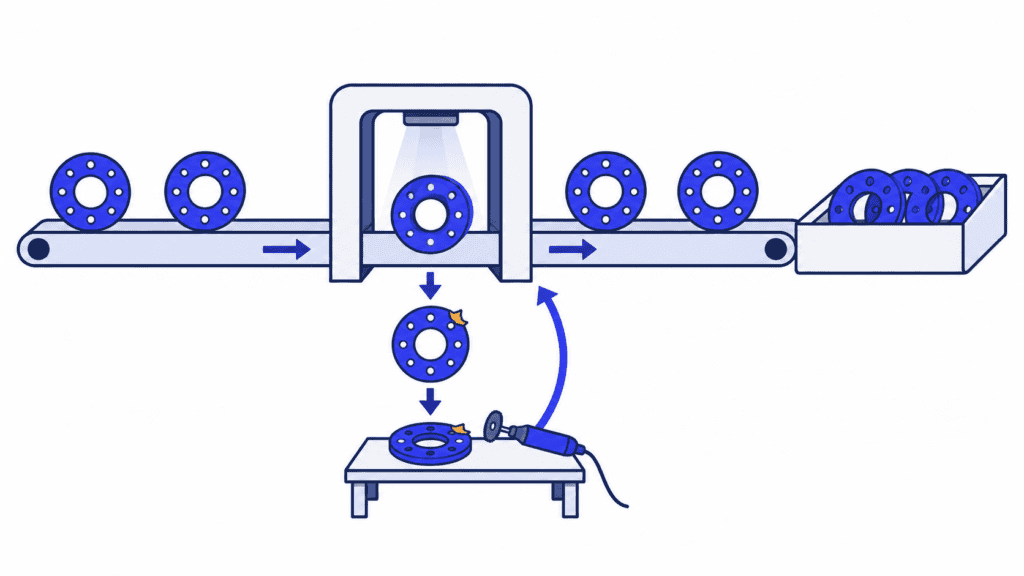
Wskaźnik FPY, czyli wydajność pierwszego przejścia, określa odsetek sztuk, które spełniają uzgodnione wymagania jakościowe przy pierwszym przejściu przez zdefiniowany proces — bez napraw, poprawek ani ponownego testu po wyniku negatywnym. Pokazuje, jaka część produkcji była zgodna od razu, a nie jaka ostatecznie spełniła wymagania.
To rozróżnienie ma znaczenie, gdy liczba gotowych sztuk wygląda dobrze, ale zakład z trudem nadąża z produkcją. Naprawione części nadal mogą trafić do wysyłki, lecz ich przygotowanie pochłonęło czas potrzebny na inne zlecenia. Śledzenie FPY wraz z nakładem pracy na doprowadzenie części do zgodności ujawnia to, czego nie widać w łącznej liczbie dobrych sztuk. Powiązanie tych prac z rejestrami produkcyjnymi i harmonogramowaniem w SkyPlanner pomaga ocenić ich wpływ na zdolności produkcyjne i dostawy.
Jak obliczyć wskaźnik FPY
Skorzystaj z tego wzoru:
Wskaźnik FPY (%) = Liczba sztuk zaakceptowanych za pierwszym razem ÷ Liczba sztuk wchodzących do zdefiniowanego procesu × 100
Licz poszczególne sztuki, a nie kontrole ani pojedyncze wady. Część, która nie przeszła kontroli, została poprawiona, a następnie zaakceptowana, zalicza się do końcowej liczby dobrych sztuk, ale nie do sztuk zgodnych za pierwszym razem. Część z kilkoma wadami nadal liczy się w tym obliczeniu jako jedna sztuka niezgodna.
Zanim zaczniesz zbierać dane, określ granice procesu. Możesz mierzyć operację obróbki skrawaniem, stanowisko testowe lub całą marszrutę produkcyjną. Licznik i mianownik muszą dotyczyć tej samej grupy sztuk w przyjętych granicach procesu.
Przykład: FPY 90%, uzysk końcowy 96%
Wyobraźmy sobie partię 500 części po obróbce skrawaniem, dla której znamy komplet wyników pierwszej kontroli:
| Wynik pierwszego przejścia | Liczba części | Dalszy przebieg |
|---|---|---|
| Zaakceptowane bez poprawek | 450 | Gotowe do następnej operacji |
| Skierowane do poprawek | 40 | 30 zostaje później zaakceptowanych; 10 ostatecznie trafia na złom |
| Od razu zezłomowane | 10 | Nie mogą przejść dalej |
| Łącznie na wejściu do operacji | 500 | Każda część ma jeden wynik pierwszego przejścia |
Wskaźnik FPY wynosi:
450 ÷ 500 × 100 = 90%
Po poprawkach mamy 480 zaakceptowanych części: początkowe 450 oraz 30 doprowadzonych do zgodności. Uzysk końcowy dla tej partii wynosi więc:
480 ÷ 500 × 100 = 96%
Obie wartości są przydatne. FPY opisuje wynik pierwszego przejścia. Uzysk końcowy określa odsetek sztuk ostatecznie zaakceptowanych, w tym tych po udanych poprawkach. Raportowanie wyłącznie 96% ukrywa poprawki potrzebne do doprowadzenia tych 30 części do zgodności.
Pozostałe 10% w obliczeniu FPY nie jest też wskaźnikiem złomu. W tym przykładzie ostatecznie złomowanych jest 20 części, więc końcowy udział złomu wynosi 4%. Pozostałe 6% pierwotnej partii doprowadzono do zgodności dzięki dodatkowej pracy. Odjęcie samego udziału złomu dałoby uzysk końcowy, a nie wskaźnik FPY.
Zanim zaufasz wynikowi, ustal właściwe zasady liczenia
Same obliczenia są proste. Większej uwagi wymaga zachowanie znaczenia „pierwszego przejścia”, zwłaszcza gdy dane produkcyjne i wyniki kontroli pochodzą z różnych systemów.
1. Wybierz jeden proces i grupę porównywalnych produktów. Pozytywny wynik pierwszego przejścia przy obróbce skrawaniem nie oznacza końcowej akceptacji całego zespołu. Jasno określ marszruty i wymagania odbioru, aby zmiana struktury asortymentu nie wyglądała na poprawę jakości.
2. Przypisz wyniki do właściwej grupy wejściowej. Zacznij od partii lub innej identyfikowalnej grupy, dla której znane są wyniki pierwszego przejścia. Dzieląc liczbę sztuk ukończonych i zaakceptowanych dzisiaj przez liczbę sztuk dzisiaj rozpoczętych, możesz połączyć dane dotyczące różnych części, zwłaszcza gdy operacje trwają dłużej niż jedną zmianę.
3. Zachowaj pierwotny wynik. Odróżniaj akceptację za pierwszym razem od późniejszej akceptacji po poprawkach lub ponownych testach. Nadpisanie negatywnego wyniku po zaakceptowaniu naprawionej części sprawia, że historia wygląda lepiej, ale nie zmienia tego, co się wydarzyło.
4. W przyjętych granicach procesu licz każdą sztukę tylko raz. Wiele wad, powtarzane testy i kolejne wpisy czasu nie zwiększają liczby pierwotnych sztuk. Korzystaj z identyfikatorów części lub uzgodnionej ewidencji partii, która zachowuje informacje o liczbie sztuk i historii poprawek.
5. Pokazuj sztuki bez rozstrzygniętego wyniku. Części oczekujące na kontrolę nie są automatycznie ani zaakceptowane, ani odrzucone. Wykazuj ich liczbę, a ostateczny FPY danej grupy oblicz dopiero po uzyskaniu kompletu wyników pierwszego przejścia, zamiast po cichu pomijać w obliczeniach problematyczne części.
Operacja może obejmować kilka zaplanowanych kontroli w ramach standardowej marszruty. Prawidłowe wykonanie całej uzgodnionej sekwencji za pierwszym razem to co innego niż powtarzanie testu po wyniku negatywnym lub usuwanie wady. Uwzględnij to rozróżnienie w definicji pomiaru i stosuj je konsekwentnie.
Jeśli raport zawiera tylko łączną liczbę sztuk wykonanych i wadliwych, sprawdź znaczenie tych pól, zanim potraktujesz je jako podstawę obliczenia FPY. Musisz wiedzieć, czy liczba zaakceptowanych sztuk obejmuje części naprawione i czy ponowne przetwarzanie nie spowodowało wielokrotnego policzenia tych samych sztuk.
Wskaźnik FPY a skumulowany uzysk (RTY)
Wynik pojedynczej operacji może wyglądać dobrze, choć przejście całej marszruty wymaga wielu poprawek. Skumulowany uzysk (RTY) pokazuje łączny wynik pierwszego przejścia przez kolejne etapy procesu.
Dla spójnej sekwencji etapów pomnóż ich wskaźniki FPY wyrażone jako ułamki dziesiętne:
RTY (%) = FPY na etapie 1 × FPY na etapie 2 × … × 100
Wyobraźmy sobie, że śledzimy 1 000 części przechodzących przez trzy operacje. W tym przykładzie w obserwowanej grupie pozostają tylko części, które na każdym etapie przeszły za pierwszym razem; części naprawione nie wracają do tej grupy.
| Operacja | Części z obserwowanej grupy na wejściu | Części zaakceptowane za pierwszym razem | FPY etapu |
|---|---|---|---|
| Obróbka skrawaniem | 1 000 | 900 | 90% |
| Obróbka wykańczająca | 900 | 810 | 90% |
| Testowanie | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Każda operacja ma FPY na poziomie 90%, ale tylko 729 z pierwotnych 1 000 części przechodzi wszystkie trzy bez niezgodności. Średnia z tych trzech wartości wyniosłaby 90% i ukryłaby efekt kumulacji.
W rzeczywistej produkcji naprawione części mogą wracać do przepływu, a produkty mogą przechodzić różnymi marszrutami. Korzystaj ze wskaźników dla etapów spójnej marszruty, obliczonych według zgodnych zasad. Nie mnóż niepowiązanych średnich z różnych działów, nazywając wynik zaobserwowanym odsetkiem sztuk zgodnych w całym procesie. Zachowanie historii pierwszego przejścia każdej sztuki pozwala sprawdzić, ile pierwotnych sztuk rzeczywiście przeszło całą marszrutę bez poprawek.
Jaki poziom FPY można uznać za dobry?
Użyteczny cel uwzględnia produkt, proces, wymagania jakościowe i skutki niezgodności. Ogólny punkt odniesienia nie wystarczy, by ocenić, czy konkretna operacja przynosi dobre wyniki.
Zacznij od trendu dla porównywalnej produkcji. Analizuj wartość procentową razem z liczbą zmierzonych sztuk, przyczynami niezgodności i zakresem prac poprawkowych. Wyższy FPY ma znaczenie, gdy obowiązują te same zasady akceptacji. Nie jest poprawą, jeśli zespół jedynie złagodził kryteria kontroli lub usunął problematyczne sztuki z mianownika.
Aby poprawić wynik, szukaj powtarzalnego problemu, na który możesz wpłynąć. Grupuj niezgodności z pierwszego przejścia według operacji i potwierdzonej przyczyny. Powracający problem wymiarowy w jednym produkcie może kierować uwagę na narzędzie, uchwyt, materiał lub metodę, ale sam wskaźnik nie powie, co jest przyczyną. Zweryfikuj dane z osobami wykonującymi pracę, usuń przyczynę i ponownie zmierz porównywalną produkcję.
Uwzględnij też obciążenie związane z doprowadzaniem części do zgodności. Dwie operacje o takim samym FPY mogą mieć zupełnie inne konsekwencje, jeśli jedna wymaga szybkiej poprawki, a druga zajmuje współdzieloną maszynę na wiele godzin. W tym miejscu wynik jakościowy staje się podstawą decyzji planistycznej.
Oblicz realne zapotrzebowanie na zdolności produkcyjne wynikające z poprawek, które wpływają na FPY
Wróćmy do partii 500 sztuk. Załóżmy, że każda z 40 prób poprawy wymaga dodatkowych 12 minut na tym samym centrum obróbczym — niezależnie od tego, czy część zostanie ostatecznie zaakceptowana, czy trafi na złom.
40 prób × 12 minut = 480 minut = 8 maszynogodzin
Raport uzysku końcowego wykazuje 480 zaakceptowanych sztuk. Plan produkcji musi również uwzględniać te osiem dodatkowych godzin. Dodatkowe przezbrojenia, kontrola lub obsługa części mogą wymagać dalszych nakładów czasu na innych etapach.
Nie zakładaj, że 10% sztuk niezaakceptowanych za pierwszym razem oznacza dokładnie 10% utraconych zdolności produkcyjnych. Marszruty naprawcze i czasy ich realizacji są różne. Oblicz rzeczywisty nakład pracy dla zasobów produkcyjnych, które muszą ją wykonać. Rozróżniaj też maszynogodziny i godziny pracy operatorów, gdy opisują one różne ograniczenia.
Jeśli czas centrum obróbczego jest już w pełni zaplanowany przed ważną wysyłką, umieszczenie poprawek w osobnej kolejce nie zwiększy jego zdolności produkcyjnych. Zmieni jedynie to, które zlecenie uda się ukończyć jako pierwsze. Wczesne wykrycie konfliktu daje czas na ustalenie priorytetu, wykorzystanie innego odpowiedniego zasobu lub ponowne rozważenie obiecanego terminu dostawy — zanim problem zaskoczy cię w ostatniej chwili.
Uwzględnij zarejestrowane poprawki w kolejnym planie produkcji dzięki SkyPlanner
SkyPlanner łączy rejestrację czasu produkcji, szczegółowe raporty i harmonogramowanie wspomagane sztuczną inteligencją. W zakładzie, w którym poprawki stale zakłócają dostawy, to praktyczny kolejny krok: pokazać nakład pracy potrzebny do odzyskania zgodnych sztuk i znaleźć dla zatwierdzonych operacji naprawczych realne miejsce w harmonogramie obok zleceń klientów.
Funkcja Timer w SkyPlanner rejestruje czas pracy oraz liczbę wyprodukowanych lub wadliwych sztuk. Raport All Timelogs Report łączy wpisy z operacją, etapem procesu, stanowiskiem roboczym i osobą. Zawiera też godziny rozpoczęcia i zakończenia, liczbę ukończonych i wadliwych sztuk, zarejestrowany czas oraz uwagi. W tym raporcie można przeglądać, edytować i zatwierdzać wpisy.
Jeśli prace naprawcze są oznaczone w zapisach operacji i ewidencji czasu, możesz sprawdzić, na co poświęcono zarejestrowany czas, zamiast tracić tę informację w zbiorczej sumie dziennej. Do obliczenia FPY zachowaj dane o akceptacji przy pierwszej próbie oraz historię poprawek z dokumentacji jakościowej lub systemu MES. Te dane wyjaśniają wynik jakościowy, a powiązane zapisy czasu pokazują nakład pracy potrzebny do odzyskania zgodnych sztuk.
Następnie wprowadź do harmonogramu zatwierdzone operacje naprawcze, ich czasy trwania oraz zasoby, na których można je wykonać. Arcturus, sztuczna inteligencja odpowiedzialna za harmonogramowanie w SkyPlanner, planuje pracę z uwzględnieniem zdefiniowanych zdolności produkcyjnych, zależności między operacjami i priorytetów. Oś czasu Gantt pokazuje wynikową kolejność i terminy zakończenia. Ty ustalasz priorytety i decydujesz, które ustalenia mają pozostać niezmienne, a Arcturus oblicza harmonogram z uwzględnieniem wzajemnych powiązań.
Dla naszej przykładowej partii pytanie staje się konkretne: gdzie zmieścić osiem dodatkowych godzin obróbki i co stanie się ze zleceniami, które już korzystają z tego zasobu? Ponowne przeliczenie wspólnego planu pokazuje skutki tego wyboru bez ręcznego korygowania osobnej kolejki dla każdego stanowiska roboczego, którego dotyczy zmiana.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API. Możesz zachować systemy, w których przechowujesz zlecenia i historię jakości, a jednocześnie uwzględnić wynikające z nich prace w harmonogramowaniu produkcji przy ograniczonych zdolnościach produkcyjnych.
Sprawdź, jak brak akceptacji za pierwszym razem wpływa na dostawy
Wybierz jedną operację, w której końcowa liczba zaakceptowanych sztuk regularnie maskuje dodatkową pracę. Na prezentację SkyPlanner przygotuj wyniki pierwszej próby, typową zatwierdzoną marszrutę naprawczą oraz zlecenie klienta, na którego realizację wpływają te poprawki.
To konkretny punkt wyjścia, by sprawdzić, jak zarejestrowane dane produkcyjne i wspólny harmonogram mogą pomóc twojemu zespołowi reagować: zrozumieć nakład pracy potrzebny do odzyskania zgodnych sztuk, ocenić, które prace konkurują o dostępne zdolności produkcyjne, i podjąć kolejną decyzję o dostawie na podstawie planu uwzględniającego pracę, która pozostała do wykonania. Umów prezentację SkyPlanner, aby przyjrzeć się swojemu procesowi, lub najpierw wypróbuj SkyPlanner na danych demonstracyjnych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner



