


Dans cet article
- Qu’est-ce qu’un PFEP ?
- Quelles informations inclure dans un PFEP ?
- Construisez votre premier PFEP à partir d’un flux réel de matières
- Suivez la pièce, pas seulement les données
- Validez les détails qui influencent les décisions
- Choisissez les règles d’approvisionnement, puis testez-les
- Exemple : pourquoi un carton plein ne suffit pas toujours à éviter une rupture en cellule
- Prévoyez comment intégrer chaque changement important au plan
- Reliez la disponibilité des matières à la production avec SkyPlanner
- Mesurez si le plan contribue à la continuité de la production
Accueil » Ressources » PFEP : un plan par pièce pour des pièces prêtes à l’emploi
Temps de lecture estimé : 10 minutes
La pièce est bien dans l’usine. Le service achats la voit sur l’état des stocks. Pourtant, l’opérateur attend : personne n’a défini comment elle doit arriver à ce poste de travail, dans quel contenant, ni qui réapprovisionne le bac lorsqu’il est vide.
Le PFEP, pour Plan for Every Part, consiste à établir un plan pour chaque pièce afin de combler ces lacunes. Il rassemble dans une base d’informations tenue à jour les consignes d’approvisionnement, de stockage, de manutention et de mise à disposition au point d’utilisation de chaque pièce. À la clé : moins de recherches, moins de livraisons improvisées et moins d’interruptions dues à un passage de relais dont les modalités n’existaient que dans la mémoire de quelqu’un.
Mais un plan d’approvisionnement fiable doit aussi s’appuyer sur un planning de production fiable. Utilisez le PFEP pour définir comment les matières et composants arrivent aux postes, et SkyPlanner APS pour mettre leur disponibilité en regard des commandes et des opérations qui les consomment, ainsi que des capacités de production nécessaires. Votre équipe peut ainsi passer moins de temps à rapprocher des listes et davantage à assurer la continuité de la production.
Qu’est-ce qu’un PFEP ?
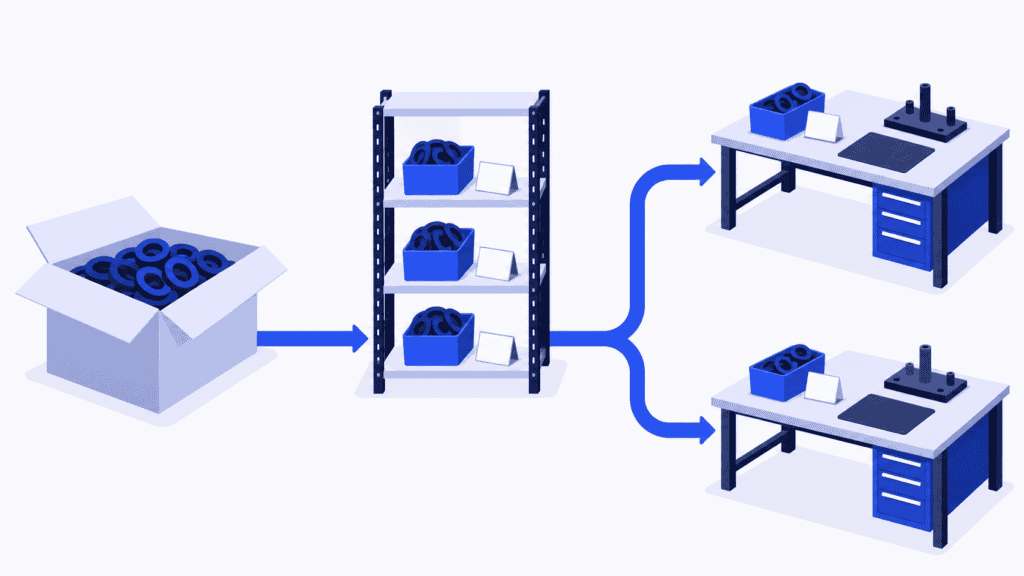
Un plan pour chaque pièce, couramment appelé PFEP, décrit en détail comment chaque pièce utilisée en production est approvisionnée, stockée, manutentionnée et livrée à son point d’utilisation. Il favorise des flux de matières conformes aux principes du lean en précisant les besoins concrets : quelle pièce, en quelle quantité, pour quelle destination, par quel moyen et avec quel signal de réapprovisionnement.
Une référence article et une quantité en stock ne suffisent pas. Elles identifient la pièce et la quantité enregistrée, mais ne disent pas si le carton du fournisseur peut aller directement en ligne, si la pièce nécessite des précautions de manutention ou comment l’équipe de nuit obtient un contenant de remplacement.
Le PFEP associe ces données aux choix opérationnels et précise les responsabilités. Pour vérifier son utilité, posez-vous cette question : une personne qui ne connaît pas la pièce peut-elle suivre le parcours convenu sans devoir demander sans cesse comment on procède habituellement ?
Son rôle doit rester distinct de celui des outils connexes :
- La nomenclature définit les composants et les quantités nécessaires à la fabrication d’un produit. Le PFEP précise comment ces composants sont approvisionnés et manutentionnés.
- Les données de gestion des stocks indiquent les quantités et les mouvements. Le PFEP précise les règles et l’organisation physique qui encadrent ces flux.
- Le kitting consiste à regrouper et à vérifier les pièces nécessaires à un travail donné. Le PFEP peut prévoir qu’une pièce soit fournie dans un kit plutôt que stockée dans un bac réapprovisionné en bord de ligne.
- L’analyse ABC aide à cibler les efforts de gestion des stocks selon la valeur de consommation. Cette classification peut éclairer le PFEP, mais elle ne définit pas le parcours de la pièce jusqu’à l’opérateur.
Ces outils doivent utiliser des identifiants cohérents, et non se concurrencer avec différentes versions d’une même liste.
Quelles informations inclure dans un PFEP ?
Incluez les informations nécessaires pour définir les modalités d’approvisionnement et les tenir à jour. Le tableau ci-dessous propose une structure de départ pratique, et non un nombre de colonnes imposé.
| Catégorie d’informations | Éléments à préciser | Utilité pour les décisions |
|---|---|---|
| Identification de la pièce | Code unique, désignation, indice de révision applicable, unité de stockage et conversion entre unité d’achat et unité de stockage | La réception, le magasin et la production identifient le même article utilisable et la même quantité. |
| Besoins et utilisation | Produits ou opérations consommant la pièce, profil de consommation, emplacements des points d’utilisation | Les modalités d’approvisionnement tiennent compte des lieux et des moments où les pièces sont réellement consommées. |
| Source et réapprovisionnement | Fournisseur ou source interne, délai de réapprovisionnement, fréquence des commandes, contraintes de commande | L’équipe sait comment déclencher le réapprovisionnement et combien de temps il prend. |
| Conditionnement et manutention | Quantité par conditionnement fournisseur, quantité par contenant interne, dimensions, poids, besoins de protection | Les contenants sont adaptés à l’espace de stockage, au mode de manutention et au poste de travail. |
| Stockage et livraison | Adresse de stockage, emplacement en bord de ligne, mode et fréquence de livraison, fonction responsable | Le parcours physique de la pièce est défini, de la réception à la consommation. |
| Pilotage et mise à jour | Signal de réapprovisionnement, règles de stock tampon, contact en cas d’anomalie, responsable des données et dernière validation | Une personne intervient avant la rupture d’approvisionnement et veille à maintenir les consignes à jour. |
Séparez les données propres à la pièce des modalités propres à chaque emplacement. Si un même joint alimente plusieurs cellules, chacune peut avoir besoin d’une quantité par contenant, d’une fréquence de livraison et d’un signal de réapprovisionnement différents. Un même code article peut donc être associé à plusieurs fiches liées aux points d’utilisation, sans créer de définitions contradictoires de la pièce.
Distinguez également les règles établies de la situation du jour. Le délai habituel d’un fournisseur est une donnée de planification ; la nouvelle date d’arrivée d’une livraison en retard est une exception à traiter. La quantité cible en bord de ligne relève d’une règle ; la quantité utilisable qui s’y trouve à l’instant présent est une information opérationnelle. Les deux sont importantes, mais mettre l’une à jour ne corrige pas automatiquement l’autre.
Construisez votre premier PFEP à partir d’un flux réel de matières
Commencez par une zone de production ou une famille de produits bien délimitée, où des manquants récurrents, du temps perdu à chercher des pièces ou des manutentions excessives rendent le problème visible. À terme, l’objectif peut être de couvrir toutes les pièces. Mais un pilote au périmètre limité permet à l’équipe de tester la méthode avant de généraliser à toute l’usine des hypothèses peu fiables.
Suivez la pièce, pas seulement les données
Suivez sur le terrain le parcours de quelques pièces, de la réception à leur utilisation réelle, en passant par le stockage. Associez les achats, le personnel du magasin, les manutentionnaires et les personnes qui utilisent ces pièces. Comparez la réalité aux données de l’ERP, aux listes locales et aux consignes.
Repérez surtout les pratiques informelles : un second emplacement de stockage, un contenant plus petit utilisé par une équipe, un chef d’équipe qui passe commande à la demande. Ce sont souvent les maillons manquants qu’un export bien structuré des données articles ne révélera pas.
Validez les détails qui influencent les décisions
Vérifiez les codes, les indices de révision, les unités et les emplacements avant de fixer les quantités de réapprovisionnement. Distinguez clairement les conditionnements d’achat des contenants internes. Consignez le délai entre le signal de réapprovisionnement interne et la mise à disposition d’un stock utilisable au poste de travail, et pas seulement le temps de trajet du chariot élévateur.
Le réapprovisionnement fournisseur et la livraison interne correspondent à des délais distincts. Une tournée interne fréquente ne peut pas compenser une commande fournisseur qui n’a pas été passée. De même, un stock arrivé au quai de déchargement n’est pas immédiatement utilisable à la machine s’il doit encore être contrôlé ou reconditionné.
Signalez les informations inconnues comme étant à vérifier et désignez une personne responsable de cette vérification. Un délai non renseigné est un problème visible ; un délai inventé peut discrètement devenir la base d’une mauvaise règle d’approvisionnement.
Choisissez les règles d’approvisionnement, puis testez-les
Décidez si la pièce doit être stockée au point d’utilisation, réapprovisionnée via un supermarché lean (une zone de stock intermédiaire contrôlé), livrée dans un kit ou fournie pour une commande précise. Adaptez les règles à la consommation, à l’espace disponible, au travail de manutention et au risque de rupture, plutôt que de traiter tous les articles de la même manière.
Fixez les quantités par contenant et les modalités de déclenchement du réapprovisionnement en fonction de la consommation pendant le délai de réapprovisionnement concerné, en prévoyant une marge adaptée aux incertitudes. Vérifiez aussi l’espace disponible et les contraintes de manutention. Un bac plus grand ne constitue pas un stock tampon utile s’il gêne l’accès ou augmente le risque de détérioration.
Testez l’organisation en conditions réelles de travail. Le manutentionnaire voit-il le signal ? Le stock de réapprovisionnement peut-il arriver avant que les pièces disponibles soient consommées ? Que se passe-t-il lorsque la répartition des produits fabriqués change ou que la personne habituelle est absente ? Ajustez les règles avant de les déployer plus largement.
Exemple : pourquoi un carton plein ne suffit pas toujours à éviter une rupture en cellule
Imaginons un fabricant qui utilise le même joint dans deux cellules d’assemblage. Les achats le commandent au carton, le magasin le comptabilise à la pièce et les manutentionnaires répartissent les joints dans de plus petits contenants de protection destinés aux établis.
La première version du PFEP indique le fournisseur, le nombre de pièces par carton et l’emplacement de stockage principal. Elle semble complète, jusqu’à ce que la répartition des produits fabriqués change. Une cellule consomme alors les joints beaucoup plus vite, tandis que la tournée de réapprovisionnement conserve son fonctionnement habituel. Il y a du stock au magasin, mais la cellule attend.
La bonne correction ne consiste pas simplement à « acheter plus de joints ». L’équipe ajoute les différents points d’utilisation, les quantités par contenant interne, les signaux de réapprovisionnement et les responsabilités de livraison propres à chacun. Elle vérifie la conversion entre les unités et confirme qui doit adapter l’organisation de l’approvisionnement lorsque la répartition des produits fabriqués change.
Le joint dispose désormais d’un plan opérationnel, et non plus d’une simple description destinée aux achats. L’étape suivante consiste à relier les ordres qui le consomment aux matières disponibles et à la capacité de production. Sans cela, un planificateur peut encore affecter le même stock aux deux cellules ou déplacer un ordre sans en mesurer les conséquences en aval.
Prévoyez comment intégrer chaque changement important au plan
Le PFEP perd sa fiabilité lorsque sa tenue à jour devient une tâche facultative, à traiter une fois les urgences réglées. Intégrez sa mise à jour à tout changement qui touche l’approvisionnement.
Les achats peuvent être responsables des conditions fournisseurs, des contraintes de commande et des modifications confirmées du délai de réapprovisionnement. La logistique peut prendre en charge les emplacements de stockage, les contenants et l’organisation des livraisons. Les services méthodes et qualité peuvent gérer les modifications de spécifications concernées et les exigences de manutention validées. La production peut confirmer les points d’utilisation et les évolutions de consommation. Un coordinateur PFEP veille à la cohérence d’ensemble et au suivi des anomalies non résolues.
Le coordinateur ne devrait pas avoir à repérer lui-même chaque changement. Désignez un responsable pour chaque groupe de champs et faites déclencher les mises à jour par des événements tels que :
- L’introduction d’une nouvelle pièce, d’un nouveau fournisseur, d’un nouvel indice de révision ou d’une substitution approuvée.
- Un changement de conditionnement, d’unité d’achat ou de quantité par contenant interne.
- Le déplacement d’une cellule, l’ajout d’un point d’utilisation, une modification de l’organisation des équipes ou de la répartition des produits fabriqués.
- Des ruptures répétées, des pièces endommagées ou un écart de stock inexpliqué.
Pour chaque changement, consignez qui l’approuve, sa date de prise d’effet et les instructions ou systèmes à mettre à jour en aval. Remplacer une étiquette sur un rayonnage sans modifier la consigne de livraison ne constitue pas une mise à jour complète.
Il n’est pas nécessaire de recopier tous les champs dans une nouvelle base de données. Conservez une source de référence pour chaque type d’information et précisez son lien avec le PFEP. Si les conditions d’achat sont gérées dans l’ERP et les emplacements physiques dans le WMS, évitez de créer des copies modifiables séparément sans désigner de responsable de leur synchronisation. L’objectif est de disposer d’une information cohérente et fiable, même lorsque plusieurs systèmes y contribuent.
Examinez les anomalies assez souvent pour pouvoir agir et vérifiez périodiquement les dispositions prises sur le terrain. Une date de modification récente ne prouve pas que le contenant est toujours adapté ni que le circuit de livraison fonctionne encore.
Reliez la disponibilité des matières à la production avec SkyPlanner
Le PFEP fiabilise les flux de matières. SkyPlanner facilite la gestion des conséquences de leur disponibilité sur la production.
Dans SkyPlanner, les matières associées à un produit sont reprises dans les lignes de commande correspondantes. Les données de stock peuvent être tenues à jour par intégration ou directement dans le module Warehouse de SkyPlanner. Lorsque la prise en compte des matières dans l’ordonnancement est activée, Arcturus, l’IA d’ordonnancement de SkyPlanner, intègre leur disponibilité au même calcul que la capacité des postes de travail, les horaires d’équipe, les dépendances entre opérations et les règles que vous avez configurées.
Ce lien est précieux lorsque plusieurs ordres consomment la même matière ou se disputent les mêmes machines. Au lieu de vérifier une liste de matières puis de reconstruire séparément la file d’attente de chaque machine, vous pouvez examiner le planning d’ensemble dans le diagramme de Gantt. Si les données d’entrée changent, relancez le calcul pour voir comment les travaux s’organisent et quels engagements de livraison nécessitent votre attention. Vous fixez les priorités ; Arcturus se charge du calcul d’ordonnancement.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte. Vous pouvez conserver le système qui gère vos données d’achat et vos données articles, tout en reliant les identifiants, les besoins en matières et les disponibilités utiles à l’ordonnancement détaillé de la production. Les consignes de manutention et de livraison de votre PFEP continuent de guider le travail sur le terrain : une quantité enregistrée en stock ne confirme pas qu’un contenant en bon état est arrivé au bon établi.
Chez Eskomatic, sous-traitant en usinage, un ERP ancien et des files d’attente de travaux gérées en grande partie manuellement rendaient difficile l’obtention d’une vue d’ensemble, notamment sur la disponibilité des matières. En connectant SkyPlanner à son ERP existant, l’équipe a gagné en visibilité sur les matières et bénéficié d’un ordonnancement automatique de la charge ainsi que d’une file d’attente visuelle des travaux. Eskomatic fait état d’une diminution des arrêts de production dus aux ruptures de matières et d’une définition plus précise des dates de livraison.
Voilà l’intérêt concret de relier des informations fiables sur les pièces à l’ordonnancement : moins de surprises au lancement prévu des travaux et moins de temps passé à en démêler les conséquences manuellement.
Mesurez si le plan contribue à la continuité de la production
Évaluez le pilote d’après les changements observés au point d’utilisation, et pas seulement selon le nombre de champs renseignés. Suivez les interruptions dues à des pièces manquantes ou incorrectes, les livraisons d’urgence, le temps de recherche et le travail nécessaire pour réapprovisionner la zone. Examinez aussi les niveaux de stock et l’espace occupé, afin de vérifier qu’une amélioration apparente ne résulte pas simplement de l’accumulation de stock dans chaque recoin disponible.
Lorsqu’une rupture se répète, remontez à l’origine du problème. Les données étaient-elles erronées ? Le signal de réapprovisionnement a-t-il été manqué ? Le fournisseur était-il en retard, ou le planning reposait-il sur des disponibilités obsolètes ? Chaque cause appelle une correction différente. Mettez à jour la règle ou l’information opérationnelle réellement en défaut.
Choisissez SkyPlanner si, malgré des informations fiables sur les pièces, vos planificateurs doivent encore affecter manuellement les matières aux ordres concurrents et ajuster les files d’attente des machines. Réservez une démonstration de SkyPlanner en prenant pour exemple une pièce régulièrement manquante, un ordre qui la consomme et un autre ordre qui sollicite les mêmes ressources. Appuyez-vous sur ce cas pour découvrir comment un ordonnancement tenant compte des matières peut faciliter votre prochaine décision de production. Si vous préférez d’abord explorer le logiciel, essayez SkyPlanner avec des données de démonstration.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


