








In questo articolo
- Che cos’è un PFEP?
- Quali informazioni inserire in un PFEP?
- Costruisci il primo PFEP a partire da un flusso reale di materiali
- Segui il componente, non solo le registrazioni
- Verifica i dettagli che incidono sulle decisioni
- Scegli la politica di rifornimento, poi mettila alla prova
- Esempio: perché una confezione piena può comunque lasciare una cella senza materiale
- Fai in modo che ogni cambiamento importante si rifletta nel piano
- Collega la disponibilità dei materiali alla produzione con SkyPlanner
- Verifica se il piano aiuta il lavoro a proseguire
Home » Risorse » Plan for Every Part (PFEP): componenti pronti all’uso
Tempo di lettura stimato: 10 minuti
Il componente è in stabilimento. L’ufficio acquisti lo vede nel report delle giacenze. Eppure l’operatore è fermo ad aspettare, perché nessuno ha concordato come debba arrivare a questo centro di lavoro, in quale contenitore e chi debba rifornirlo quando il contenitore si svuota.
Il Plan for Every Part, o PFEP, è un piano per la gestione di ogni singolo componente che colma queste lacune. Raccoglie in una base informativa tenuta aggiornata le istruzioni per l’approvvigionamento, lo stoccaggio, la movimentazione e la fornitura al punto di utilizzo di ciascun componente. Il vantaggio è meno tempo perso a cercare, meno consegne improvvisate e meno interruzioni dovute a un passaggio di consegne affidato soltanto alla memoria di qualcuno.
Un piano affidabile per i componenti richiede però anche un piano di produzione affidabile. Usa il PFEP per definire come i materiali arrivano dove servono e SkyPlanner APS per collegarne la disponibilità agli ordini e alle operazioni che li richiedono, insieme alla capacità produttiva necessaria. Il tuo team può così dedicare meno tempo a riconciliare elenchi e più tempo a far avanzare la produzione.
Che cos’è un PFEP?
Il Plan for Every Part, comunemente abbreviato in PFEP, documenta in dettaglio come ogni componente utilizzato in produzione viene approvvigionato, stoccato, movimentato e consegnato al punto di utilizzo. Favorisce un flusso snello dei materiali rendendo espliciti i requisiti pratici: quale componente serve, in quale quantità, dove deve andare, come ci arriva e cosa ne attiva il reintegro.
Un codice articolo e una giacenza non bastano. Identificano il componente e la quantità registrata, ma non spiegano se una confezione del fornitore può arrivare direttamente in linea, se il componente richiede precauzioni durante la movimentazione o come il turno di notte possa ricevere un contenitore di ricambio.
Il PFEP integra questi dati con le decisioni operative e l’attribuzione delle responsabilità. Un buon modo per verificarne l’utilità è chiedersi se una persona che non conosce il componente possa seguirne il percorso concordato senza dover domandare di continuo come si fanno di solito le cose.
Il suo ruolo va distinto da quello degli strumenti correlati:
- La distinta base definisce i componenti e le quantità necessari per realizzare un prodotto. Il PFEP definisce come quei componenti vengono approvvigionati e movimentati.
- Le registrazioni di magazzino riportano giacenze e movimenti. Il PFEP specifica le regole e le modalità operative alla base di quel flusso fisico.
- Il kitting consiste nel raccogliere e verificare i componenti per una determinata lavorazione. Il PFEP può stabilire che un componente venga fornito in un kit anziché tenuto in un contenitore a bordo linea da reintegrare.
- L’analisi ABC aiuta a stabilire quanta attenzione dedicare al controllo delle scorte in base al valore dei consumi. Questa classificazione può orientare il PFEP, ma non definisce il percorso del componente fino all’operatore.
Questi strumenti dovrebbero usare identificativi coerenti, non creare versioni concorrenti dello stesso elenco.
Quali informazioni inserire in un PFEP?
Inserisci le informazioni necessarie per decidere le modalità di approvvigionamento e mantenerle valide nel tempo. La tabella seguente offre una struttura pratica da cui partire, non un numero obbligatorio di colonne.
| Categoria di informazioni | Dettagli da definire | Decisione supportata |
|---|---|---|
| Identificazione del componente | Codice univoco, descrizione, revisione pertinente, unità di misura di magazzino e fattore di conversione dall’unità di acquisto | Ricevimento merci, magazzino e produzione identificano lo stesso articolo utilizzabile e la stessa quantità. |
| Fabbisogno e utilizzo | Prodotti o operazioni che consumano il componente, andamento dei consumi, ubicazioni dei punti di utilizzo | Le modalità di rifornimento rispecchiano i luoghi e i momenti in cui avviene effettivamente il consumo. |
| Fonte di approvvigionamento e reintegro | Fornitore o fonte interna, tempo di reintegro, frequenza degli ordini, vincoli di ordinazione | Il team sa come viene attivato il reintegro e quanto tempo richiede. |
| Imballaggio e movimentazione | Quantità per confezione del fornitore, quantità per contenitore interno, dimensioni, peso, esigenze di protezione | I contenitori sono adatti allo spazio di stoccaggio, al metodo di movimentazione e alla postazione di lavoro. |
| Stoccaggio e consegna | Ubicazione di magazzino, posizione a bordo linea, modalità e frequenza di consegna, ruolo responsabile | Il componente segue un percorso fisico concordato dal ricevimento al consumo. |
| Controllo e aggiornamento | Segnale di reintegro, politica delle scorte tampone, referente per le anomalie, responsabile dei dati e ultima validazione | Una persona interviene prima che il rifornimento si interrompa e mantiene aggiornate le istruzioni. |
Tieni separati i dati del componente dalle modalità di rifornimento specifiche di ciascuna ubicazione. Se la stessa guarnizione alimenta più celle, ognuna può richiedere una quantità per contenitore, una frequenza di consegna e un segnale di reintegro propri. A un unico codice articolo possono quindi essere collegate più schede relative ai punti di utilizzo, senza creare definizioni discordanti dello stesso componente.
Distingui inoltre le regole dalla situazione attuale. Il lead time standard del fornitore è un dato di pianificazione; la nuova data di arrivo di una spedizione in ritardo è un’eccezione da gestire nel presente. La quantità obiettivo a bordo linea è una regola; la quantità effettivamente utilizzabile in quel momento è un’informazione operativa. Entrambe contano, ma aggiornare l’una non corregge automaticamente l’altra.
Costruisci il primo PFEP a partire da un flusso reale di materiali
Parti da un’area produttiva o da una famiglia di prodotti ben definita, in cui carenze ricorrenti, ricerche di materiale o movimentazioni eccessive rendono evidente il problema. L’obiettivo finale può essere coprire tutti i componenti, ma un progetto pilota circoscritto permette al team di verificare il metodo prima di estendere a tutto lo stabilimento ipotesi poco affidabili.
Segui il componente, non solo le registrazioni
Segui sul campo alcuni componenti selezionati, dal ricevimento allo stoccaggio fino all’utilizzo effettivo. Coinvolgi l’ufficio acquisti, il personale di magazzino, gli addetti alla movimentazione e chi utilizza i componenti. Confronta ciò che accade con i dati dell’ERP, gli elenchi locali e le istruzioni.
Cerca soprattutto le prassi informali: una seconda ubicazione di stoccaggio, un contenitore più piccolo usato in un determinato turno, un responsabile che emette un ordine quando qualcuno glielo chiede. Spesso sono questi gli anelli mancanti che un’esportazione ben ordinata dell’anagrafica articoli non rivela.
Verifica i dettagli che incidono sulle decisioni
Controlla codici, revisioni, unità di misura e ubicazioni prima di scegliere le quantità di reintegro. Distingui chiaramente le confezioni di acquisto dai contenitori interni. Registra il tempo che passa dal segnale di reintegro interno alla disponibilità di materiale utilizzabile presso il centro di lavoro, non soltanto il tempo di percorrenza del carrello elevatore.
Il reintegro da fornitore e la consegna interna hanno tempi distinti. Un giro frequente di consegne interne non può compensare un ordine al fornitore mai emesso. Allo stesso modo, il materiale arrivato alla banchina di scarico non è subito utilizzabile a bordo macchina se deve ancora essere controllato o riconfezionato.
Segnala le informazioni mancanti da verificare e assegna a qualcuno la responsabilità di farlo. Un lead time lasciato in bianco è un problema visibile; uno inventato può diventare, senza che nessuno se ne accorga, la base di una regola di approvvigionamento sbagliata.
Scegli la politica di rifornimento, poi mettila alla prova
Decidi se il componente debba essere tenuto al punto di utilizzo, reintegrato tramite un supermarket (un’area di scorte intermedie controllate), consegnato in un kit o fornito per un ordine specifico. Adatta la politica ai consumi, allo spazio, all’impegno richiesto dalla movimentazione e al rischio di carenze, anziché trattare tutti gli articoli allo stesso modo.
Definisci le quantità per contenitore e le condizioni che attivano il reintegro in base ai consumi nel relativo intervallo di rifornimento, prevedendo un’adeguata protezione dall’incertezza. Verifica anche lo spazio fisico e i vincoli di movimentazione. Un contenitore più grande non costituisce una scorta tampone utile se ostacola l’accesso o favorisce i danneggiamenti.
Metti alla prova le modalità scelte durante il lavoro reale. L’addetto alla movimentazione riesce a vedere il segnale? Il materiale di reintegro può arrivare prima che si esaurisca quello disponibile? Cosa succede quando cambia il mix produttivo o manca la persona che se ne occupa di solito? Rivedi la politica prima di estenderne l’applicazione.
Esempio: perché una confezione piena può comunque lasciare una cella senza materiale
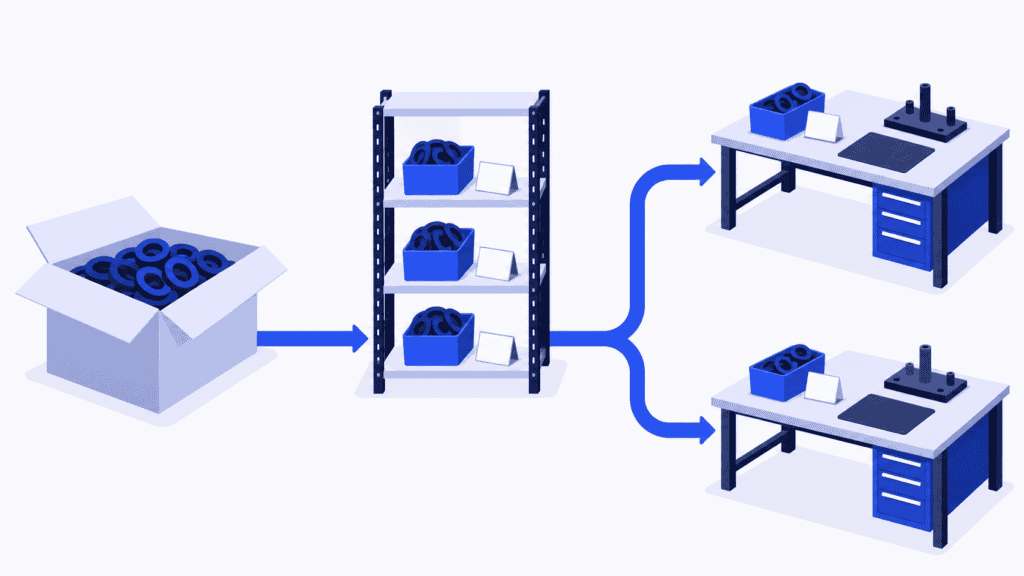
Immaginiamo un’azienda che utilizza la stessa guarnizione in due celle di assemblaggio. L’ufficio acquisti la ordina a cartoni, il magazzino la contabilizza in pezzi e gli addetti alla movimentazione suddividono le guarnizioni in contenitori protettivi più piccoli destinati ai banchi di lavoro.
La prima bozza del PFEP riporta il fornitore, la quantità per cartone e l’ubicazione principale di stoccaggio. Sembra completa, finché non cambia il mix produttivo. Una delle celle consuma le guarnizioni molto più rapidamente, ma il giro di rifornimento continua a seguire la routine precedente. Le scorte in magazzino ci sono, eppure la cella resta in attesa.
La soluzione non è semplicemente «comprare più guarnizioni». Il team aggiunge al piano i singoli punti di utilizzo, le quantità per contenitore interno, i segnali di rifornimento e le responsabilità di consegna. Verifica la conversione tra le unità di misura e conferma chi deve modificare le modalità di rifornimento quando cambia il mix produttivo.
Ora la guarnizione ha un piano operativo, non soltanto una descrizione ai fini dell’acquisto. Il passo successivo è collegare gli ordini che la consumano al materiale disponibile e alla capacità produttiva. Altrimenti, il pianificatore rischia ancora di assegnare la stessa disponibilità a entrambe le celle o di spostare un ordine senza rendersi conto delle conseguenze a valle.
Fai in modo che ogni cambiamento importante si rifletta nel piano
Il PFEP perde affidabilità quando il suo aggiornamento diventa un’attività facoltativa, da svolgere una volta concluse le urgenze. Includi l’aggiornamento del piano in ogni modifica che influisce sull’approvvigionamento.
L’ufficio acquisti può essere responsabile delle condizioni dei fornitori, dei vincoli d’ordine e delle modifiche confermate al lead time di approvvigionamento. La logistica può occuparsi delle ubicazioni di stoccaggio, dei contenitori e delle modalità di consegna. L’ufficio tecnico e la qualità possono gestire le modifiche alle specifiche pertinenti e i requisiti approvati per la movimentazione. La produzione può confermare i punti di utilizzo e i cambiamenti nell’andamento dei consumi. Un coordinatore PFEP mantiene il controllo della struttura complessiva e delle eccezioni ancora da risolvere.
Il coordinatore non dovrebbe dover individuare personalmente ogni cambiamento. Assegna a ciascun gruppo di campi un responsabile e prevedi l’aggiornamento in occasione di eventi quali:
- L’introduzione di un nuovo componente, di un nuovo fornitore, di una nuova revisione o di una sostituzione approvata.
- Una modifica all’imballaggio, all’unità di acquisto o alla quantità per contenitore interno.
- Lo spostamento di una cella, un nuovo punto di utilizzo o una modifica ai turni o al mix di prodotti.
- Carenze ricorrenti, componenti danneggiati o una discrepanza di magazzino inspiegata.
Per ogni modifica, registra chi la approva, quando entra in vigore e quali istruzioni o sistemi a valle vanno aggiornati. Sostituire un’etichetta sullo scaffale senza modificare le istruzioni di consegna non significa aver completato l’aggiornamento.
Non serve copiare tutti i campi in un nuovo database. Mantieni una fonte di riferimento ufficiale per ogni tipo di informazione e chiarisci come si collega al PFEP. Se le condizioni di acquisto sono gestite nell’ERP e le ubicazioni fisiche nel WMS, evita di creare copie modificabili separatamente senza assegnare la responsabilità della sincronizzazione. L’obiettivo è avere informazioni coerenti e affidabili, anche quando provengono da più sistemi.
Esamina le eccezioni con una frequenza che consenta di intervenire e verifica periodicamente che l’organizzazione fisica sia ancora adeguata. Il fatto che una scheda sia stata modificata di recente non dimostra che il contenitore sia ancora adatto o che il percorso di consegna funzioni ancora.
Collega la disponibilità dei materiali alla produzione con SkyPlanner
Il PFEP rende più affidabile il flusso dei materiali. SkyPlanner semplifica la gestione degli effetti che la disponibilità dei materiali ha sulla produzione.
In SkyPlanner, i materiali collegati a un prodotto vengono riportati nelle relative righe d’ordine. Le informazioni sulle scorte possono essere aggiornate tramite integrazione oppure direttamente nel modulo Warehouse di SkyPlanner. Quando è abilitata la schedulazione che tiene conto dei materiali, Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, considera la disponibilità dei materiali nello stesso calcolo della capacità dei centri di lavoro, dei turni, delle dipendenze tra operazioni e delle regole configurate.
Questo collegamento è prezioso quando più ordini utilizzano lo stesso materiale o si contendono le stesse macchine. Anziché controllare un elenco di materiali e ricostruire separatamente la coda di ogni macchina, puoi esaminare il piano complessivo nel diagramma di Gantt. Se i dati di partenza cambiano, ricalcola il piano per vedere come si distribuiscono le lavorazioni e quali impegni di consegna richiedono attenzione. Tu imposti le priorità; Arcturus si occupa del calcolo della schedulazione.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua REST API aperta. Puoi continuare a usare il sistema che gestisce i dati di acquisto e le anagrafiche degli articoli, collegando gli identificativi pertinenti, i fabbisogni e la disponibilità dei materiali alla schedulazione dettagliata della produzione. Le istruzioni di movimentazione e consegna del PFEP continuano a guidare il lavoro fisico: una quantità registrata a magazzino non conferma che un contenitore integro sia arrivato al banco giusto.
Presso Eskomatic, azienda di lavorazioni meccaniche conto terzi, un ERP datato e code di lavoro gestite in gran parte manualmente rendevano difficile avere una visione d’insieme, soprattutto della disponibilità dei materiali. Collegando SkyPlanner all’ERP esistente, il team ha ottenuto una visibilità più chiara sui materiali, la schedulazione automatica dei carichi di lavoro e una coda di lavoro visuale. Eskomatic riferisce una riduzione dei fermi di produzione dovuti alla mancanza di materiali e una maggiore precisione nella definizione delle date di consegna.
Ecco il vantaggio concreto di collegare informazioni affidabili sui componenti alla schedulazione: meno sorprese al momento dell’avvio previsto e meno tempo speso a gestirne manualmente le conseguenze.
Verifica se il piano aiuta il lavoro a proseguire
Valuta il progetto pilota in base a ciò che cambia nel punto di utilizzo, non soltanto al numero di campi compilati. Monitora le interruzioni dovute a componenti mancanti o errati, le consegne urgenti, il tempo impiegato nelle ricerche e l’impegno necessario per rifornire l’area. Esamina anche le scorte e lo spazio occupato, per assicurarti che un miglioramento apparente non derivi semplicemente dall’aver riempito di materiale ogni angolo disponibile.
Quando una carenza si ripete, risali alla causa. I dati erano errati? Il segnale di rifornimento è sfuggito? Il fornitore era in ritardo? Oppure il piano si basava su disponibilità non aggiornate? Ogni causa richiede un intervento diverso. Correggi la regola di gestione o l’informazione operativa che si è effettivamente rivelata inadeguata.
Scegli SkyPlanner se, pur disponendo di informazioni affidabili sui componenti, i tuoi pianificatori devono ancora abbinare manualmente i materiali agli ordini in concorrenza tra loro e alle code delle macchine. Prenota una demo di SkyPlanner portando un caso concreto: un componente che manca ripetutamente, un ordine che lo consuma e un altro ordine che si contende le stesse risorse. Parti da questa situazione per scoprire come una schedulazione che tiene conto dei materiali può semplificare la tua prossima decisione di produzione. Se preferisci prima esplorare il software, prova SkyPlanner con i dati dimostrativi.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


