








この記事の内容
部品は工場内にあり、購買担当者も在庫帳票で確認できています。それでも作業者は待たされています。その作業場所までどう運ぶのか、どの容器を使うのか、容器が空になったら誰が補充するのかが、決まっていないからです。
こうした抜けを埋めるのが、PFEP(Plan for Every Part)です。部品ごとに供給・保管・取り扱い・使用場所での運用を定め、共通の情報としてまとめて更新し続けます。これにより、探す手間や場当たり的な配送を減らせます。誰かの記憶だけに頼った引き継ぎが原因で、作業が中断することも少なくなります。
ただし、部品供給の計画を確実に実行するには、生産計画も確かなものでなければなりません。PFEPで資材を現場に届ける方法を定め、SkyPlanner APSで資材の利用可否を、それを必要とする製造指図・工程・生産能力と結び付けます。チームはリストの突き合わせに費やす時間を減らし、生産を滞りなく進めることに、より多くの時間を使えるようになります。
PFEPとは?
PFEPは、生産に使う部品ごとに、供給、保管、取り扱い、使用場所までの配送方法を詳しく定めた記録です。Plan for Every Partの略称として使われています。どの部品がどれだけ必要で、どこへ、どのように届け、何をきっかけに補充するのか。こうした実務上の要件を明確にすることで、リーンな資材の流れを支えます。
部品番号と在庫数量だけでは十分ではありません。品目と帳簿上の数量は分かっても、仕入先の梱包箱のままラインに持ち込めるのか、部品を保護する取り扱いが必要なのか、夜勤で補充用の容器をどう手配するのかまでは分からないからです。
PFEPでは、こうした情報に運用上の決定事項と責任分担を組み合わせます。その部品をよく知らない人でも、「普段はどうしていますか」と何度も尋ねずに、決められた流れに沿って扱えるかどうかが、有効な確認基準になります。
関連する管理手法や記録とは、役割を区別しておきましょう。
- 部品表(BOM)は、製品を作るために必要な部品と数量を定めます。PFEPは、それらの部品をどう供給し、取り扱うかを定めます。
- 在庫記録は、在庫とその入出庫を示します。PFEPは、その流れを支える運用方針や現物の配置・搬送方法を定めます。
- キッティングは、特定の作業に必要な部品を集めて確認する作業です。PFEPでは、ライン脇の容器に常備して補充するのではなく、キットにまとめて供給する部品として指定できます。
- ABC分析は、消費金額に応じて在庫管理の重点を配分するのに役立ちます。この分類はPFEPを検討する際の参考になりますが、部品を作業者まで届ける経路を定めるものではありません。
これらの管理手法や記録では、共通の識別コードを使って整合性を保つ必要があります。同じリストの別版をそれぞれ作り、どれが正しいか分からなくなる状態は避けましょう。
PFEPには何を記載するか
供給方法を決定し、その決定を適切に維持するために必要な情報を含めます。次の表は、作成の出発点となる実用的な構成例です。列数をこのとおりにそろえる必要はありません。
| 情報の分類 | 明確にする項目 | 判断・運用にどう役立つか |
|---|---|---|
| 部品の識別情報 | 一意のコード、品名・仕様、該当する改訂番号、在庫管理単位、購買単位からの換算 | 受入・倉庫・製造の各担当者が、使用可能な品目とその数量について共通の認識を持てます。 |
| 需要と使用状況 | その部品を使用する製品や工程、使用パターン、使用場所 | 実際に部品を使う場所とタイミングに合った供給方法を決められます。 |
| 供給元と補充 | 仕入先または社内供給元、補充所要時間、発注頻度、発注上の制約 | 何をきっかけに補充を手配し、どのくらい時間がかかるかを関係者が把握できます。 |
| 梱包と取り扱い | 仕入先の梱包単位数量、社内容器の収容数量、寸法、重量、保護要件 | 保管スペース、取り扱い方法、作業場所に合った容器を選べます。 |
| 保管と配送 | 保管番地、ライン脇の置き場所、配送方法・頻度・担当 | 受け入れてから使用するまでの、現物の流れを明確に定められます。 |
| 管理と情報の維持 | 補充の合図、バッファ在庫の方針、異常時の連絡先、データ管理責任者、最終検証日 | 供給が滞る前に対応する担当者を明確にし、指示内容を最新に保てます。 |
部品に共通する情報と、使用場所ごとの供給方法は分けて管理します。同じシール部品を複数の生産セルに供給する場合、容器の収容数量、配送頻度、補充の合図はセルごとに異なることがあります。1つの品目コードに使用場所ごとの記録を複数ひも付ければ、同じ部品について矛盾する定義を作らずに管理できます。
運用方針と現在の状況も区別してください。仕入先の標準リードタイムは計画用のデータですが、遅延している便の変更後の到着予定は、現在発生している例外の情報です。ライン脇に置く目標数量は方針であり、そこに今ある使用可能な数量は実際の運用状況を示す情報です。どちらも重要ですが、一方を更新しても、もう一方が自動的に正しくなるわけではありません。
実際の資材の流れに沿って、最初のPFEPを作る
まずは、部品不足の繰り返し、探す手間、過剰な運搬などの問題が見えている生産エリアや製品群を選び、対象範囲を定めましょう。最終的には全ての部品を対象にするとしても、最初は範囲を絞って試行します。そうすれば、不確かな前提を工場全体に広げる前に、進め方を検証できます。
記録だけでなく、現物の流れを追う
対象の部品について、受入から保管を経て実際に使われるまでの流れを現場で追います。購買、倉庫、運搬の担当者と、部品を使う作業者にも参加してもらいましょう。実際の運用を、ERPの記録や現場のリスト、作業手順と照合します。
特に確認したいのは、正式な記録にない運用です。別の保管場所がある、特定のシフトだけ小さい容器を使っている、頼まれたときに監督者が発注している、といったことはないでしょうか。こうした運用が、整った品目データを出力するだけでは見つからない、情報の抜けになっていることがよくあります。
判断を左右する情報の正しさを確かめる
補充数量を決める前に、コード、改訂番号、単位、場所を確認します。購入時の梱包単位と社内で使う容器は、区別できるようにしてください。記録するのは、フォークリフトの走行時間だけではありません。社内で補充の合図が出てから、作業場所で使える状態になるまでの時間を記録します。
仕入先からの補充と社内配送では、対象となる時間が異なります。社内の配送ルートを頻繁に回っても、仕入先への未発注を補うことはできません。同様に、荷受場に在庫が届いても、検査や詰め替えが残っていれば、すぐに機械で使えるわけではありません。
不明な情報は要調査と明記し、調べる担当者を決めます。リードタイムが空欄なら問題は目に見えますが、根拠のない値を入れると、それが気付かないうちに不適切な供給ルールの根拠になりかねません。
供給方針を決め、実際に試す
部品を使用場所に常備するのか、スーパーマーケット(管理された中間在庫置き場)を通じて補充するのか、キットで届けるのか、特定の製造指図に合わせて供給するのかを決めます。全ての品目を一律に扱うのではなく、使用状況、スペース、取り扱いの手間、欠品リスクに合った方針を選びましょう。
対象となる補充期間中の消費量を基準に、不確実性に備える適切な余裕も見込んで、容器の収容数量と補充を開始する条件を決めます。スペースや取り扱い上の制約も確認してください。大きい容器に替えても、通行や作業の妨げになったり、部品の損傷を招いたりするなら、有効なバッファにはなりません。
決めた方法を実際の作業で試します。運搬担当者は補充の合図に気付けるでしょうか。手元の在庫を使い切る前に、補充分が届くでしょうか。生産品種の構成が変わった場合や、いつもの担当者が不在の場合はどうなるでしょうか。適用範囲を広げる前に、方針を見直しましょう。
例:箱いっぱいの部品があるのに、生産セルで部品が足りないのはなぜか
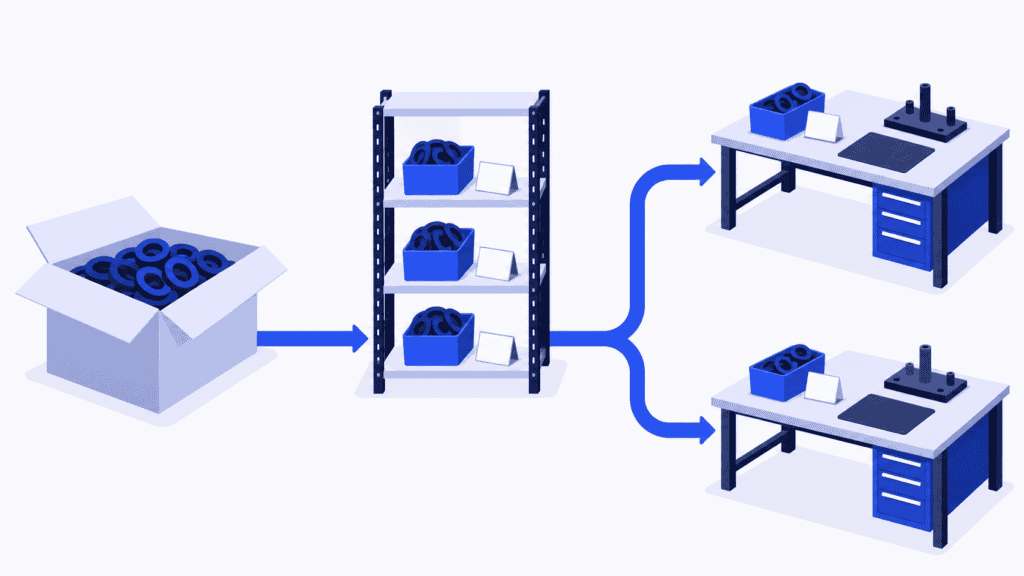
同じシール部品を2つの組立セルで使っているメーカーを想像してください。購買担当者は箱単位で発注し、倉庫では個数で在庫を記録しています。運搬担当者は、それを作業台向けの小さな保護容器に小分けして届けます。
最初のPFEP案には、仕入先、1箱の入り数、主な保管場所が記載されています。十分に見えますが、生産品種の構成が変わると問題が表面化します。一方のセルでシール部品の消費が大幅に速くなっても、補充巡回は従来どおりです。倉庫には在庫があるのに、そのセルでは部品待ちが発生します。
ここで有効な対策は、単に「シール部品をもっと買う」ことではありません。チームは使用場所をそれぞれ登録し、場所ごとの社内容器の収容数量、補充の合図、配送の責任分担を追記します。さらに、単位の換算が正しいことを検証し、生産品種の構成が変わった際に誰が供給方法を変更するのかを確認します。
これでシールには、単なる購買用の記述ではなく、現場での運用計画が整いました。次は、このシールを使う製造指図を、利用可能な資材と生産能力に結び付けます。そうしなければ、計画担当者が同じ供給分を両方のセルに引き当てたり、後工程への影響に気付かないまま製造指図の予定を動かしたりするおそれが残ります。
重要な変更を確実に計画へ反映する
PFEPの更新を「急ぎの仕事が終わったら、余裕があれば行う仕事」にしてしまうと、情報は実態からずれていきます。供給に影響する変更を行う際は、PFEPの更新もその作業に組み込みましょう。
購買部門は、仕入先との取引条件、発注上の制約、確定した補充リードタイムの変更を担当できます。物流部門は保管場所、容器、配送方法を、技術・品質部門は関連する仕様変更と承認済みの取扱要件を担当できます。製造部門は、使用場所や消費パターンの変化を確認できます。PFEP全体を取りまとめる担当者を1人置き、全体の構成と未解決の例外事項を管理します。
取りまとめ担当者が、すべての変更を自分で見つけなければならない体制にはしないでください。項目のグループごとに責任者を決め、次のような出来事を更新のきっかけにします。
- 新しい部品や仕入先の採用、改訂、承認済み代替品の採用。
- 梱包、購入単位、社内容器の収容数量の変更。
- セルの移設、使用場所の追加、シフト体制や生産品種構成の変更。
- 欠品の再発、部品の破損、原因不明の在庫差異の発生。
変更ごとに、承認者、適用開始日、更新が必要な関連指示やシステムを記録します。棚のラベルだけを貼り替え、配送指示を変更しないままでは、更新が完了したとはいえません。
すべての項目を新しいデータベースへコピーする必要はありません。情報の種類ごとに正本となる情報源を定め、PFEPとの関係を明確にします。購買条件をERPで、実際の保管場所をWMSで管理しているなら、同期の責任者を決めないまま、別々に編集できるコピーを作ることは避けてください。複数のシステムに情報が分かれていても、矛盾なく信頼できる情報として使える状態を目指します。
例外事項は、対応が間に合う頻度で確認し、現場の保管・搬送方法も定期的に検証します。記録の更新日が新しいからといって、容器が今も適合していることや、配送ルートが問題なく機能していることの証明にはなりません。
SkyPlannerで資材の利用可能状況を生産計画に結び付ける
PFEPは、資材の流れをより確実なものにします。SkyPlannerは、資材の利用可能状況が生産に及ぼす影響を管理しやすくします。
SkyPlannerでは、製品にひも付けた資材情報が、その製品の受注明細にも引き継がれます。在庫情報は、システム連携を通じて、またはSkyPlannerのWarehouseモジュールで直接管理できます。資材の利用可能状況を考慮するスケジューリングを有効にすると、SkyPlannerのスケジューリング用人工知能であるArcturusが、資材の利用可能状況、リソースの能力、シフト、工程間の依存関係、設定したルールをまとめて計算に反映します。
この連携は、複数の製造指図が同じ資材を使う場合や、同じ設備を取り合う場合に役立ちます。資材リストを確認し、設備ごとに作業順序を組み直す代わりに、それらを連動させたスケジュールをガントチャート上で確認できます。入力条件が変わった場合は再計算し、作業をどう組み込めるか、どの納期の約束に注意が必要かを確認します。優先順位は担当者が決め、スケジューリングの計算はArcturusが担います。
SkyPlannerは、公開REST APIを通じて、あらゆるERPやMESと連携できます。購買情報や品目データを管理する既存システムをそのまま使いながら、関連する識別情報、資材所要量、利用可能状況を詳細な生産スケジューリングに結び付けられます。ただし、現場での作業を導くのは、引き続きPFEPの取扱・配送指示です。在庫数量が記録されていても、損傷のない容器が正しい作業台に届いたことを確認できるわけではありません。
受託機械加工会社Eskomaticでは、旧式のERPと大部分を手作業で管理していた作業順序のために、特に資材の利用可能状況について、全体像を把握することが困難でした。既存のERPにSkyPlannerを連携させることで、資材の状況がより明確になり、負荷を自動でスケジューリングし、作業順序を視覚的に確認できるようになりました。Eskomaticは、資材不足による生産停止が減り、納期設定の精度が向上したと報告しています。
信頼できる部品情報をスケジューリングに結び付ける実務上の意義はここにあります。着手予定時点で想定外の問題に直面することが減り、その影響を手作業で調整する時間も少なくなります。
計画が作業の継続に役立っているかを測る
試行の成果は、入力済みの項目数だけでなく、使用場所で何が変わったかで判断します。部品の欠品や取り違えによる作業中断、緊急配送、部品を探す時間、そのエリアへの補充にかかる手間を追跡してください。これらの結果と併せて在庫量と使用スペースも確認し、見かけ上の改善が、単に空き場所を在庫で埋めた結果になっていないかを確かめます。
欠品が再発したら、どこで問題が起きたのかをたどります。記録が誤っていたのか、補充の合図を見落としたのか、仕入先の納入が遅れたのか、それともスケジュールが古い資材情報を使っていたのか。原因が違えば、必要な是正も異なります。実際に問題のあった管理方針や運用情報を更新してください。
信頼できる部品情報があっても、計画担当者が資材の割り当てや、競合する製造指図と設備の作業順序の調整を手作業で行っているなら、SkyPlannerをご検討ください。SkyPlannerのデモを予約する際は、繰り返し欠品する部品を1つ、その部品を使う製造指図、同じリソースを取り合う別の製造指図をご用意ください。その状況を題材に、資材の利用可能状況を考慮したスケジューリングが、次の生産判断をどう容易にできるかをご確認いただけます。まずはご自身で操作してみたい場合は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


