


A cikk tartalma
- Mi az alkatrészenkénti ellátási terv?
- Milyen adatok kerüljenek a PFEP-be?
- Az első PFEP-et valós anyagáramlásra építse
- Az alkatrész útját kövesse, ne csak a nyilvántartásokat
- Ellenőrizze a döntést befolyásoló részleteket
- Válassza ki az ellátási módot, majd tesztelje
- Példa: miért lehet alkatrészhiány a cellában egy teli kartondoboz ellenére?
- Gondoskodjon róla, hogy minden fontos változás bekerüljön a tervbe
- Kapcsolja össze az anyagellátottságot a termeléssel a SkyPlanner segítségével
- Mérje, hogy a terv segíti-e a munka folyamatosságát
Kezdőlap » Erőforrások » PFEP (Plan for Every Part): legyen kéznél minden alkatrész
Becsült olvasási idő: 10 perc
Az alkatrész ott van az épületben. A beszerzés látja a készletkimutatásban. A gépkezelő mégis vár, mert senki sem tisztázta, hogyan jut el az adott munkaállomásra, milyen tárolóban érkezik, és ki gondoskodik az utánpótlásról, ha kiürül a tároló.
Ezeket a hiányosságokat szünteti meg az alkatrészenkénti ellátási terv, angolul Plan for Every Part, röviden PFEP. Folyamatosan karbantartott adatbázisban fogja össze az egyes alkatrészek ellátására, tárolására, kezelésére és felhasználási helyére vonatkozó utasításokat. Így kevesebb a keresgélés, a rögtönzött kiszállítás és az olyan fennakadás, amelyet csak valakinek a fejében létező átadási rend okoz.
A megbízható alkatrészellátási tervhez azonban megbízható gyártási terv is kell. A PFEP segítségével határozza meg, hogyan jutnak el az anyagok a munkavégzés helyére, a SkyPlanner APS segítségével pedig kapcsolja össze az anyagok rendelkezésre állását az azokat igénylő rendelésekkel, műveletekkel és kapacitásokkal. Így csapata kevesebb időt tölthet listák egyeztetésével, és többet fordíthat a termelés folyamatosságára.
Mi az alkatrészenkénti ellátási terv?
Az alkatrészenkénti ellátási terv részletesen rögzíti, hogyan történik a gyártásban felhasznált egyes alkatrészek beszerzése vagy belső ellátása, tárolása, kezelése és eljuttatása a felhasználás helyére. Elterjedt rövidítése a PFEP. A lean anyagáramlást támogatja azzal, hogy egyértelművé teszi a gyakorlati követelményeket: melyik alkatrészből mennyi kell, hová kerül, hogyan jut oda, és mi indítja el az utánpótlást.
A cikkszám és a készletmennyiség önmagában nem elég. Azonosítják a cikket és a nyilvántartott mennyiséget, de nem mondják meg, hogy a beszállítói kartondoboz közvetlenül a gyártósorra kerülhet-e, igényel-e az alkatrész védelmet a kezelés során, vagy hogyan jut az éjszakai műszak egy újabb teli tárolóhoz.
A PFEP ezeket az adatokat a működési szabályokkal és a felelősségi körökkel együtt rögzíti. Hasznos próba, hogy az alkatrészt nem ismerő munkatárs végig tudja-e követni annak egyeztetett útját anélkül, hogy újra meg újra meg kellene kérdeznie, mi a szokásos eljárás.
Fontos, hogy a PFEP szerepét ne keverjük össze a kapcsolódó eszközökével:
- Az anyagjegyzék a termék előállításához szükséges alkatrészeket és azok mennyiségét határozza meg. A PFEP azt írja le, hogyan történik ezek ellátása és kezelése.
- A készletnyilvántartás a készleteket és a készletmozgásokat mutatja. A PFEP az anyagáramlást meghatározó szabályokat és fizikai feltételeket rögzíti.
- A kitting során egy adott munkához összekészítik és ellenőrzik az alkatrészeket. A PFEP előírhatja, hogy egy alkatrészt az adott munkához összeállított alkatrészkészlet részeként adjanak ki, ahelyett, hogy azt a gyártósor mellett, rendszeresen utántöltött tárolóban tartanák.
- Az ABC-elemzés a felhasználás értéke alapján segít meghatározni, mely készletekre mennyi figyelmet fordítsanak. Ez a besorolás támpontot adhat a PFEP-hez, de nem határozza meg az alkatrész útját a gépkezelőig.
Ezeknek az eszközöknek egységes azonosítókat kell használniuk, nem pedig ugyanannak a listának egymással versengő változataiként működniük.
Milyen adatok kerüljenek a PFEP-be?
Azokat az adatokat rögzítse, amelyek az ellátási döntés meghozatalához és naprakészen tartásához szükségesek. Az alábbi táblázat gyakorlati kiindulópontot ad, nem kötelező oszlopszámot ír elő.
| Adatcsoport | Tisztázandó részletek | Milyen döntést támogat? |
|---|---|---|
| Az alkatrész azonosítása | Egyedi kód, megnevezés, érvényes revízió, készletezési egység és a beszerzési egység átváltása | Az áruátvétel, a raktár és a termelés ugyanazt a felhasználható cikket és mennyiséget azonosítja. |
| Igény és felhasználás | Az alkatrészt felhasználó termékek vagy műveletek, a felhasználás alakulása, felhasználási helyek | Az ellátás ahhoz igazodik, ahol és amikor a tényleges felhasználás történik. |
| Forrás és utánpótlás | Beszállító vagy belső forrás, az utánpótlás átfutási ideje, rendelési gyakoriság, rendelési korlátok | A csapat tudja, mi indítja el az utánpótlást, és mennyi idő alatt érkezik meg. |
| Csomagolás és anyagkezelés | A beszállítói csomagban és a belső tárolóban lévő mennyiség, méretek, tömeg, védelmi követelmények | A tárolók megfelelnek a rendelkezésre álló helynek, az anyagkezelés módjának és a munkavégzés helyének. |
| Tárolás és kiszállítás | Tárhelyazonosító, gyártósor melletti elhelyezés, kiszállítási mód és gyakoriság, felelős munkakör | Az alkatrész fizikai útja az átvételtől a felhasználásig egyértelműen meghatározott. |
| Szabályozás és naprakészen tartás | Utánpótlási jelzés, a pufferkészlet szabályai, kapcsolattartó eltérések esetén, adatgazda és az utolsó ellenőrzés időpontja | Van, aki még az ellátási zavar előtt intézkedik, és naprakészen tartja az utasításokat. |
Az alkatrészre vonatkozó általános adatokat különítse el a helyspecifikus ellátási megoldásoktól. Ha ugyanazt a tömítést több cellában használják, cellánként eltérő mennyiség kerülhet a tárolókba, és más kiszállítási gyakoriságra, illetve utánpótlási jelzésre lehet szükség. Egy cikkszámhoz ezért több, az egyes felhasználási helyeket leíró, egymáshoz kapcsolódó rekord is tartozhat anélkül, hogy ugyanarról az alkatrészről egymásnak ellentmondó meghatározások jönnének létre.
A szabályokat is különítse el a pillanatnyi helyzettől. A beszállító szokásos átfutási ideje tervezési adat; egy késedelmes szállítmány módosított érkezési ideje aktuális eltérés. A gyártósor melletti célkészlet szabály, az ott éppen rendelkezésre álló, felhasználható mennyiség viszont operatív adat. Mindkettő fontos, de az egyik frissítése nem teszi automatikusan helyessé a másikat.
Az első PFEP-et valós anyagáramlásra építse
Kezdjen egy jól körülhatárolt termelési területtel vagy termékcsaláddal, ahol az ismétlődő hiányok, a keresgélés vagy a felesleges anyagmozgatás jól láthatóvá teszik a problémát. A végső cél lehet az összes alkatrész lefedése, de egy behatárolt pilotprojektben a csapat kipróbálhatja a módszert, mielőtt megbízhatatlan feltételezéseket terjesztene ki az egész üzemre.
Az alkatrész útját kövesse, ne csak a nyilvántartásokat
Járja végig a kiválasztott alkatrészek útját az átvételtől a tároláson át a tényleges felhasználásig. Vonja be a beszerzést, a raktári dolgozókat, az anyagmozgatókat és az alkatrészeket felhasználó munkatársakat. Hasonlítsa össze a valós folyamatot az ERP adataival, a helyi listákkal és az utasításokkal.
Különösen figyeljen a nem hivatalos megoldásokra: egy második tárolóhelyre, az egyik műszakban használt kisebb tárolóra vagy arra a műszakvezetőre, aki akkor ad le rendelést, ha valaki kéri. Gyakran ezek azok a hiányzó láncszemek, amelyekre egy rendezett cikktörzsexport nem derít fényt.
Ellenőrizze a döntést befolyásoló részleteket
Az utánpótlási mennyiségek meghatározása előtt ellenőrizze a kódokat, a revíziókat, a mértékegységeket és a helyeket. Tegye egyértelműen megkülönböztethetővé a beszerzési csomagolási egységeket és a belső tárolókat. A belső utánpótlási jelzéstől addig eltelt időt rögzítse, amíg a munkaállomáson felhasználható készlet áll rendelkezésre, ne csupán a targonca menetidejét.
A beszállítói utánpótlás és a belső kiszállítás két külön időszakaszt jelent. A gyakori belső kiszállítási körjárat nem pótolja a le nem adott beszállítói rendelést. Ugyanígy a rakodóra beérkezett készlet sem használható fel azonnal a gépnél, ha előbb még ellenőrizni vagy átcsomagolni kell.
Jelölje meg a hiányzó adatokat kivizsgálandóként, és rendeljen hozzájuk felelőst. A meg nem adott átfutási idő látható probléma; egy kitalált érték viszont észrevétlenül válhat hibás ellátási szabály alapjává.
Válassza ki az ellátási módot, majd tesztelje
Döntse el, hogy az alkatrészt a felhasználás helyén tárolják, szupermarketen – azaz szabályozott köztes készletezési területen – keresztül pótolják, egy adott munkához összeállított alkatrészkészlet részeként adják ki, vagy egy adott rendeléshez biztosítják. Ne kezeljen minden cikket egyformán: az ellátási szabályokat a felhasználáshoz, a rendelkezésre álló helyhez, az anyagkezelési ráfordításhoz és a hiány kockázatához igazítsa.
A tárolónkénti mennyiségeket és az utánpótlást kiváltó jelzéseket az adott utánpótlási időszak alatti felhasználáshoz igazítsa, megfelelő tartalékot hagyva a bizonytalanságok kezelésére. Ellenőrizze a helyigényt és az anyagkezelési korlátokat is. A nagyobb tároló nem jelent hasznos puffert, ha akadályozza a hozzáférést vagy növeli a sérülés veszélyét.
Próbálja ki a kialakított megoldást tényleges munkavégzés közben. Észleli az anyagmozgató a jelzést? Megérkezhet az utánpótlás, mielőtt elfogy a rendelkezésre álló készlet? Mi történik, ha megváltozik a termékösszetétel, vagy hiányzik a feladatot rendszerint végző munkatárs? A szélesebb körű bevezetés előtt módosítsa a szabályokat a tapasztalatok alapján.
Példa: miért lehet alkatrészhiány a cellában egy teli kartondoboz ellenére?
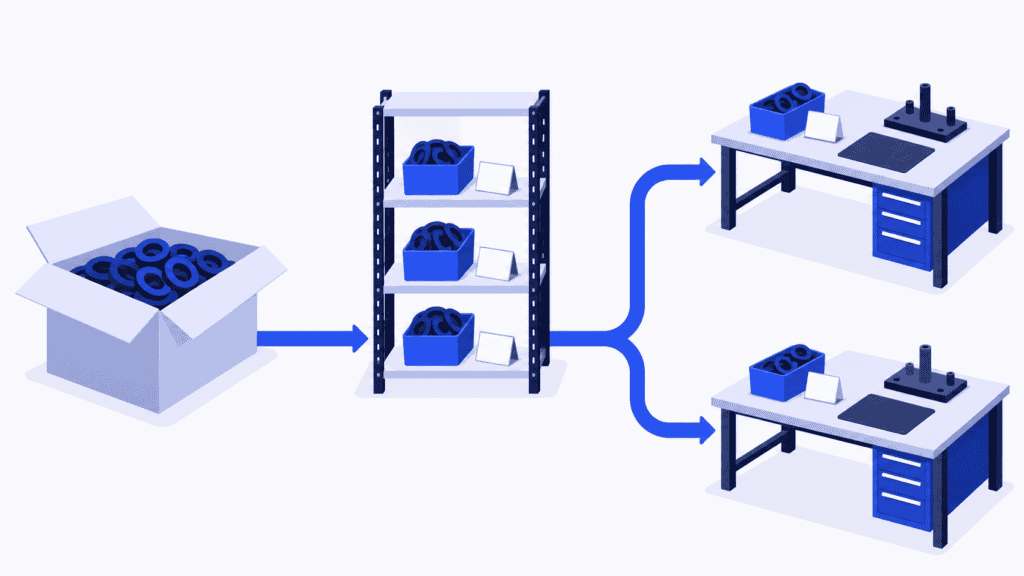
Képzeljünk el egy gyártót, amely két szerelőcellában ugyanazt a tömítést használja. A beszerzés kartondobozonként rendeli, a raktár darabban tartja nyilván, az anyagmozgatók pedig kisebb, védelmet biztosító tárolókba osztják szét a szerelőpadok számára.
A PFEP első változata rögzíti a beszállítót, a kartononkénti darabszámot és a fő tárolóhelyet. Teljesnek tűnik, amíg meg nem változik a gyártott termékek összetétele. Az egyik cella jóval gyorsabban használja fel a tömítéseket, az utánpótlási körjárat viszont továbbra is a régi rend szerint működik. A raktárban van készlet, a cella mégis várakozik.
A valódi megoldás nem egyszerűen az, hogy „vegyünk több tömítést”. A csapat kiegészíti a tervet az egyes felhasználási helyekkel, a belső tárolóedényeikben tartott mennyiségekkel, az utánpótlási jelzésekkel és a kiszállítás felelőseivel. Ellenőrzi a mértékegységek közötti átváltást, és tisztázza, ki módosítja az ellátás rendjét, ha megváltozik a gyártott termékek összetétele.
A tömítéshez így már nem pusztán beszerzési leírás, hanem a napi működést szabályozó terv tartozik. A következő lépés a tömítést felhasználó rendelések összekapcsolása a rendelkezésre álló anyaggal és gyártási kapacitással. Enélkül a tervező továbbra is odaígérheti ugyanazt a készletet mindkét cellának, vagy áthelyezhet egy rendelést anélkül, hogy felismerné ennek hatását a későbbi műveletekre.
Gondoskodjon róla, hogy minden fontos változás bekerüljön a tervbe
A PFEP megbízhatósága romlik, ha a karbantartása olyan választható feladattá válik, amelyre csak a sürgős munkák után kerül sor. A frissítés legyen az ellátást érintő változtatások része.
A beszerzés felelhet a beszállítói feltételekért, a rendelési korlátokért és az utánpótlási átfutási idő visszaigazolt változásaiért. A logisztika feladata lehet a tárolóhelyek, a tárolóedények és a kiszállítási rend kezelése. A műszaki és minőségügyi terület felelhet a kapcsolódó specifikációváltozásokért és a jóváhagyott anyagkezelési követelményekért. A termelés ellenőrizheti a felhasználási helyeket és a fogyasztási mintázatok változásait. Egy PFEP-koordinátor tartja kézben az átfogó struktúrát és a még megoldatlan eltéréseket.
Ne a koordinátornak kelljen minden változást személyesen felderítenie. Minden mezőcsoporthoz jelöljön ki felelőst, és kösse a frissítést például az alábbi eseményekhez:
- Új alkatrész, beszállító, revízió vagy jóváhagyott helyettesítő bevezetése.
- A csomagolás, a beszerzési egység vagy a belső tárolóedényben tartott mennyiség változása.
- Cella áthelyezése, új felhasználási hely kialakítása, a műszakrend vagy a gyártott termékek összetételének változása.
- Visszatérő hiányok, sérült alkatrészek vagy megmagyarázatlan készleteltérés.
Minden változásnál rögzítse, ki hagyja jóvá, mikor lép életbe, és mely kapcsolódó utasításokat vagy rendszereket kell frissíteni. A frissítés nem tekinthető befejezettnek, ha az állványon kicserélik a címkét, de a kiszállítási utasítás változatlan marad.
Nem kell minden mezőt új adatbázisba másolnia. Minden információtípushoz tartson fenn egy irányadó adatforrást, és tegye egyértelművé annak kapcsolatát a PFEP-pel. Ha a beszerzési feltételeket az ERP, a fizikai tárolóhelyeket pedig a WMS kezeli, ne hozzon létre külön szerkeszthető másolatokat anélkül, hogy kijelölné a szinkronizálás felelősét. A cél az egységes, megbízható adattartalom akkor is, ha több rendszer szolgáltat hozzá adatokat.
Olyan gyakran tekintse át az eltéréseket, hogy még időben intézkedhessen, és rendszeresen ellenőrizze a fizikai kialakítást is. Egy rekord friss módosítási dátuma nem bizonyítja, hogy a tárolóedény továbbra is elfér a helyén, vagy hogy a kiszállítási útvonal még mindig megfelelően működik.
Kapcsolja össze az anyagellátottságot a termeléssel a SkyPlanner segítségével
A PFEP megbízhatóbbá teszi az anyagáramlást. A SkyPlanner pedig megkönnyíti az anyagellátottság termelésre gyakorolt hatásainak kezelését.
A SkyPlanner rendszerében a termékhez rendelt anyagok a hozzá tartozó rendelési tételekhez is átkerülnek. A készletadatok integráción keresztül vagy közvetlenül a SkyPlanner Warehouse moduljában tarthatók karban. Ha az anyagellátottságot figyelembe vevő ütemezés engedélyezve van, az Arcturus, a SkyPlanner mesterséges intelligencián alapuló ütemezője egyazon számításban veszi figyelembe az anyagok rendelkezésre állását, a munkaállomások kapacitását, a műszakokat, a műveletek közötti függőségeket és az Ön által beállított szabályokat.
Ez az összekapcsolás akkor különösen értékes, ha több rendelés ugyanazt az anyagot használja, vagy ugyanazokért a gépekért verseng. Az anyaglista ellenőrzése és az egyes gépek munkasorának külön-külön történő újraépítése helyett a Gantt-idővonalon tekintheti át az összefüggő ütemtervet. Ha megváltoznak a bemenő adatok, újraszámítással ellenőrizheti, hogyan férnek el a munkák az ütemtervben, és mely vállalt szállítási határidőkkel kell foglalkoznia. A prioritásokat Ön határozza meg; az Arcturus elvégzi a gyártásütemezési számításokat.
A SkyPlanner nyílt REST API-ján keresztül bármely ERP- vagy MES-rendszerrel integrálható. Megtarthatja a beszerzési és cikkadatokat kezelő rendszerét, miközben a szükséges azonosítókat, anyagszükségleteket és rendelkezésre állási adatokat összekapcsolja a részletes gyártásütemezéssel. A fizikai munkát továbbra is a PFEP anyagkezelési és kiszállítási utasításai irányítják: a nyilvántartott készletmennyiség nem igazolja, hogy egy sérülésmentes tárolóedény megérkezett a megfelelő munkapadhoz.
A bérforgácsolással foglalkozó Eskomatic vállalatnál egy régebbi ERP és a jórészt kézzel összeállított munkasorok nehezítették az átfogó kép kialakítását, különösen az anyagellátottságról. Miután a SkyPlanner rendszert összekapcsolták a meglévő ERP-vel, a csapat jobban átlátta az anyagok rendelkezésre állását, és automatikus terhelésütemezést, valamint vizuális munkasort kapott. Az Eskomatic beszámolója szerint ritkábban áll le a termelés anyaghiány miatt, és pontosabban tudják meghatározni a szállítási határidőket.
Ezért érdemes a megbízható alkatrészadatokat összekapcsolni az ütemezéssel: kevesebb meglepetés éri a csapatot a tervezett indításokkor, és kevesebb időt kell a következmények kézi rendezésére fordítani.
Mérje, hogy a terv segíti-e a munka folyamatosságát
A kísérleti bevezetést a felhasználási helyen elért változások alapján értékelje, ne pusztán a kitöltött mezők száma szerint. Kövesse nyomon a hiányzó vagy nem megfelelő alkatrészek miatti megszakításokat, a sürgősségi kiszállításokat, a kereséssel töltött időt és a terület utánpótlásához szükséges ráfordítást. Ezekkel együtt vizsgálja a készletszintet és a helyigényt is, hogy a látszólagos javulás ne csupán abból eredjen, hogy minden szabad sarkot készlettel töltöttek meg.
Ha egy hiány visszatér, tárja fel a hiba okát. Hibás volt a nyilvántartás, nem vették észre az utánpótlási jelzést, késett a beszállító, vagy az ütemezés elavult rendelkezésre állási adatokkal dolgozott? Mindegyik ok más korrekciót igényel. Azt a szabályt vagy működési adatot módosítsa, amely valóban a hibát okozta.
Válassza a SkyPlanner rendszert, ha tervezőinek a megbízható alkatrészadatok ellenére is kézzel kell összehangolniuk az anyagokat az egymással versengő rendelésekkel és a gépek munkasoraival. Foglaljon SkyPlanner-bemutatót, és hozzon példaként egy rendszeresen hiányzó alkatrészt, egy azt felhasználó rendelést és egy másik rendelést, amely ugyanazokért az erőforrásokért verseng. Ezen a helyzeten keresztül nézze meg, hogyan könnyítheti meg következő termelési döntését az anyagellátottságot figyelembe vevő ütemezés. Ha előbb önállóan ismerkedne a rendszerrel, próbálja ki a SkyPlanner rendszert bemutatóadatokkal.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


