








I denne artikel
- Hvad er en PFEP?
- Hvilke oplysninger hører til i en PFEP?
- Byg den første PFEP op omkring et konkret materialeflow
- Følg delen, ikke kun registreringerne
- Kontrollér de detaljer, der påvirker beslutningen
- Vælg forsyningsprincip, og afprøv det
- Eksempel: Hvorfor en fuld karton ikke altid forhindrer materialemangel i en celle
- Sørg for, at alle væsentlige ændringer bliver indarbejdet i planen
- Kobl materialetilgængelighed til produktionen med SkyPlanner
- Mål, om planen hjælper med at holde arbejdet i gang
Hjem » Ressourcer » Plan for Every Part (PFEP): Gør delene klar til produktionen
Anslået læsetid: 10 Minutter
Delen er i bygningen. Indkøb kan se den i lageroversigten. Alligevel venter operatøren, fordi ingen har aftalt, hvordan den kommer frem til arbejdsstationen, i hvilken beholder, eller hvem der fylder op, når kassen er tom.
Plan for Every Part, forkortet PFEP, er en plan for hver enkelt del, som lukker de huller. Den samler anvisninger om forsyning, opbevaring, håndtering og levering til forbrugsstedet i et informationsgrundlag, der holdes ajour. Det giver mindre søgetid, færre improviserede leverancer og færre afbrydelser som følge af overdragelser, der kun var aftalt mundtligt og aldrig skrevet ned.
Men en pålidelig plan for delene kræver også en pålidelig produktionsplan. Brug PFEP til at fastlægge, hvordan materialerne når frem til arbejdet, og SkyPlanner APS til at koble materialernes tilgængelighed sammen med de ordrer, operationer og den kapacitet, hvor de skal bruges. Så kan teamet bruge mindre tid på at afstemme lister og mere tid på at holde produktionen i gang.
Hvad er en PFEP?
En PFEP beskriver i detaljer, hvordan hver enkelt del i produktionen fremskaffes, opbevares, håndteres og leveres til forbrugsstedet. PFEP er den gængse forkortelse for Plan for Every Part. Planen understøtter et lean materialeflow ved at gøre de praktiske krav tydelige: Hvilken del er der tale om, hvor meget skal der bruges, hvor skal den hen, hvordan kommer den derhen, og hvad udløser genopfyldning?
Et varenummer og en lagerbeholdning er ikke nok. De identificerer varen og den registrerede mængde, men fortæller ikke, om leverandørens karton kan gå direkte til linjen, om delen kræver beskyttelse under håndtering, eller hvordan natholdet får en ny beholder.
PFEP kombinerer disse oplysninger med beslutninger om den praktiske drift og en klar ansvarsfordeling. En nyttig test er, om en person, der ikke kender delen, kan følge dens aftalte vej gennem produktionen uden hele tiden at skulle spørge, hvordan man plejer at gøre.
Skeln mellem PFEP og de beslægtede værktøjer:
- En stykliste angiver, hvilke komponenter og mængder der kræves for at fremstille et produkt. PFEP fastlægger, hvordan komponenterne leveres og håndteres.
- Lagerregistreringer viser beholdninger og bevægelser. PFEP fastlægger reglerne og de fysiske rammer for dette flow.
- Ved kitting samles og kontrolleres delene til en bestemt opgave. PFEP kan angive, at en del skal leveres i et sæt frem for at ligge i en kasse ved linjen, som løbende fyldes op.
- ABC-analyse hjælper med at prioritere indsatsen i lagerstyringen ud fra forbrugsværdi. Klassificeringen kan indgå i en PFEP, men fastlægger ikke delens vej frem til operatøren.
Disse værktøjer bør bruge de samme entydige identifikatorer, ikke konkurrere som forskellige udgaver af den samme liste.
Hvilke oplysninger hører til i en PFEP?
Medtag de oplysninger, der er nødvendige for at beslutte, hvordan forsyningen skal foregå, og løbende holde beslutningen ajour. Tabellen nedenfor er et praktisk udgangspunkt, ikke et krav om et bestemt antal kolonner.
| Oplysningsgruppe | Oplysninger, der skal afklares | Hvad oplysningerne danner grundlag for |
|---|---|---|
| Identifikation af delen | Entydigt varenummer, beskrivelse, relevant revision, lagerenhed og omregning fra indkøbsenhed | Varemodtagelse, lager og produktion identificerer den samme brugbare vare og mængde. |
| Behov og anvendelse | Produkter eller operationer, der bruger delen, forbrugsmønster og forbrugssteder | Forsyningen tilrettelægges efter, hvor og hvornår forbruget faktisk sker. |
| Forsyningskilde og genopfyldning | Leverandør eller intern forsyningskilde, genopfyldningstid, bestillingshyppighed og begrænsninger ved bestilling | Teamet ved, hvad der udløser genopfyldning, og hvor lang tid den tager. |
| Emballage og håndtering | Antal pr. leverandørpakning, antal pr. intern beholder, mål, vægt og behov for beskyttelse | Beholderne passer til lagerpladsen, håndteringsmetoden og arbejdspladsen. |
| Opbevaring og levering | Lageradresse, placering ved linjen, leveringsmetode, leveringshyppighed og ansvarlig rolle | Der er aftalt en fysisk vej for delen fra modtagelse til forbrug. |
| Styring og ajourføring | Genopfyldningssignal, bufferregler, kontaktperson ved afvigelser, dataansvarlig og seneste validering | Nogen griber ind, før forsyningen svigter, og holder anvisningerne ajour. |
Hold oplysninger om selve delen adskilt fra de lokale forsyningsaftaler. Hvis den samme tætning bruges i flere celler, kan hver celle have brug for sit eget antal pr. beholder, sin egen leveringshyppighed og sit eget genopfyldningssignal. Ét varenummer kan derfor have flere tilknyttede registreringer for de enkelte forbrugssteder, uden at der opstår modstridende definitioner af delen.
Skeln også mellem faste regler og dagens situation. Leverandørens normale leveringstid er en planlægningsoplysning; en ændret ankomstdato for en forsinket forsendelse er en aktuel afvigelse. Målbeholdningen ved linjen er en fast regel; den brugbare mængde, der står der lige nu, er en driftsoplysning. Begge dele er vigtige, men en opdatering af den ene retter ikke automatisk den anden.
Byg den første PFEP op omkring et konkret materialeflow
Start med et afgrænset produktionsområde eller en produktfamilie, hvor tilbagevendende materialemangel, søgetid eller unødig håndtering gør problemet synligt. Målet kan på sigt være at dække alle dele, men et afgrænset pilotprojekt giver teamet mulighed for at afprøve metoden, før usikre antagelser bredes ud til hele fabrikken.
Følg delen, ikke kun registreringerne
Følg udvalgte dele fra modtagelse gennem lageret til det sted, hvor de faktisk bruges. Inddrag indkøb, lagermedarbejdere, medarbejdere i den interne materialeforsyning og dem, der bruger delene. Sammenhold det, der sker i praksis, med ERP-registreringer, lokale lister og instruktioner.
Se især efter uformelle løsninger: en ekstra lagerplacering, en mindre beholder, der bruges på ét skift, eller en værkfører, som bestiller, når nogen beder om det. Det er ofte de manglende led, som et ellers pænt udtræk af varedata ikke afslører.
Kontrollér de detaljer, der påvirker beslutningen
Kontrollér varenumre, revisioner, enheder og placeringer, før I vælger genopfyldningsmængder. Skeln tydeligt mellem indkøbspakninger og interne beholdere. Registrér tiden fra et internt genopfyldningssignal til brugbar beholdning ved arbejdsstationen, ikke kun den tid, trucken bruger på at køre.
Genopfyldning fra leverandøren og intern levering har hver sin tidsramme. En hyppig intern leveringsrunde kan ikke kompensere for en leverandørordre, der ikke er afgivet. Tilsvarende er varer, der ankommer til varemodtagelsen, ikke straks brugbare ved maskinen, hvis de først skal kontrolleres eller pakkes om.
Markér ukendte oplysninger til nærmere undersøgelse, og udpeg en ansvarlig. Et tomt felt for gennemløbstid er et synligt problem; en opdigtet værdi kan ubemærket blive grundlaget for en dårlig forsyningsregel.
Vælg forsyningsprincip, og afprøv det
Beslut, om delen skal ligge ved forbrugsstedet, genopfyldes via et supermarked (et styret mellemlager), leveres i et sæt eller leveres til en bestemt ordre. Tilpas forsyningsprincippet til forbrug, plads, håndteringsarbejde og risikoen for materialemangel frem for at behandle alle varer ens.
Fastlæg antal pr. beholder og genopfyldningssignaler ud fra forbruget i den relevante genopfyldningsperiode, og indregn en passende margin for usikkerhed. Kontrollér også den fysiske plads og begrænsningerne ved håndtering. En større kasse er ikke en nyttig buffer, hvis den blokerer adgangen eller øger risikoen for skader.
Afprøv løsningen i den daglige drift. Kan medarbejderen, der står for materialeforsyningen, se signalet? Kan en ny forsyning nå frem, inden den tilgængelige beholdning er brugt op? Hvad sker der, når produktmikset ændrer sig, eller den faste medarbejder er fraværende? Justér forsyningsreglerne, før løsningen udbredes.
Eksempel: Hvorfor en fuld karton ikke altid forhindrer materialemangel i en celle
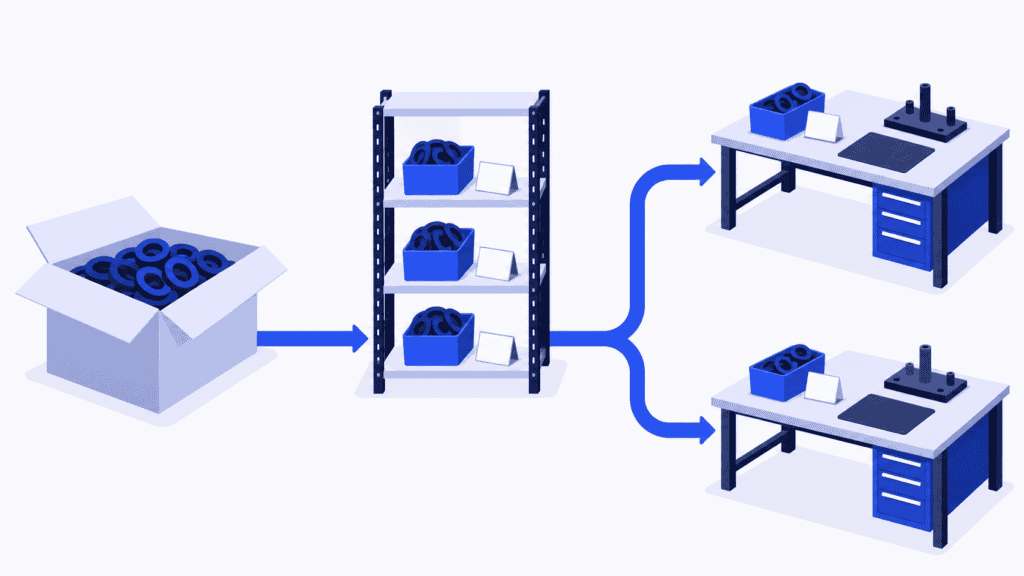
Forestil dig en producent, der bruger den samme tætning i to montageceller. Indkøb bestiller den i kartoner, lageret registrerer den i styk, og medarbejderne i materialeforsyningen fordeler den i mindre, beskyttende beholdere til montagebordene.
Det første udkast til PFEP angiver leverandøren, antallet pr. karton og den primære lagerplacering. Det ser fuldstændigt ud, indtil produktmikset ændrer sig. Den ene celle bruger tætninger langt hurtigere, mens genopfyldningsrunden fortsætter efter den gamle rutine. Der er beholdning på lageret, men cellen venter.
Løsningen er ikke blot at »købe flere tætninger«. Teamet tilføjer de enkelte forbrugssteder, antal pr. intern beholder, genopfyldningssignaler og ansvaret for levering. Det kontrollerer omregningen mellem enhederne og afklarer, hvem der ændrer forsyningen, når produktionsmikset ændrer sig.
Nu har tætningen en plan for den daglige forsyning frem for blot en indkøbsbeskrivelse. Næste skridt er at koble de ordrer, der bruger den, til de tilgængelige materialer og produktionskapaciteten. Ellers kan en planlægger stadig komme til at love begge celler de samme materialer eller flytte en ordre uden at se konsekvenserne for det efterfølgende arbejde.
Sørg for, at alle væsentlige ændringer bliver indarbejdet i planen
PFEP mister sin værdi, hvis vedligeholdelsen bliver en valgfri opgave, man først tager fat på, når alt det akutte er klaret. Gør opdateringer til en fast del af de ændringer, der påvirker forsyningen.
Indkøb kan have ansvaret for leverandørvilkår, bestillingsbegrænsninger og bekræftede ændringer i genanskaffelsestiden. Logistik kan have ansvaret for lagerplaceringer, beholdere og leveringsrutiner. Teknik- og kvalitetsfunktionerne kan have ansvaret for relevante specifikationsændringer og godkendte krav til håndtering. Produktionen kan bekræfte forbrugssteder og ændrede forbrugsmønstre. En PFEP-koordinator holder styr på den samlede struktur og de uafklarede afvigelser.
Koordinatoren skal ikke selv være nødt til at opdage alle ændringer. Udpeg en ansvarlig for hver gruppe af felter, og sørg for, at oplysningerne bliver opdateret ved hændelser som:
- En ny komponent, leverandør, revision eller godkendt erstatningskomponent.
- Ændringer i emballage, indkøbsenhed eller antal pr. intern beholder.
- Flytning af en celle, et nyt forbrugssted eller ændringer i skifteholdsmønster eller produktmiks.
- Gentagne materialemangler, beskadigede komponenter eller en uforklaret lagerdifference.
Registrér for hver ændring, hvem der godkender den, hvornår den træder i kraft, og hvilke efterfølgende instruktioner eller systemer der skal opdateres. Opdateringen er ikke færdig, hvis etiketten på reolen er skiftet, men leveringsinstruktionen stadig er uændret.
Det er ikke nødvendigt at kopiere alle felter til en ny database. Fastlæg en autoritativ kilde for hver type oplysning, og gør sammenhængen med PFEP tydelig. Hvis indkøbsvilkårene ligger i ERP-systemet og de fysiske placeringer i WMS-systemet, så undgå at oprette kopier, der kan redigeres hver for sig, uden at nogen har ansvaret for synkroniseringen. Målet er entydige og pålidelige oplysninger, også når de kommer fra flere systemer.
Gennemgå afvigelser ofte nok til, at I kan nå at reagere, og kontrollér jævnligt, at de fysiske forhold stadig fungerer. En nylig redigeringsdato er ikke bevis for, at beholderen stadig passer, eller at leveringsruten stadig fungerer.
Kobl materialetilgængelighed til produktionen med SkyPlanner
PFEP gør materialeflowet mere pålideligt. SkyPlanner gør det lettere at håndtere de konsekvenser, som materialernes tilgængelighed har for produktionen.
I SkyPlanner følger de materialer, der er knyttet til et produkt, med over på produktets ordrelinjer. Lageroplysninger kan vedligeholdes via integration eller direkte i SkyPlanners Warehouse-modul. Når detailplanlægning med hensyn til materialer er aktiveret, medregner Arcturus, SkyPlanners kunstige intelligens til detailplanlægning, materialetilgængeligheden sammen med arbejdsstationernes kapacitet, skiftehold, afhængigheder mellem operationer og de regler, du har konfigureret.
Den sammenhæng er værdifuld, når flere ordrer bruger det samme materiale eller konkurrerer om de samme maskiner. I stedet for at kontrollere en materialeliste og derefter genopbygge hver maskines ordrekø for sig kan du gennemgå den samlede plan i Gantt-visningen. Hvis forudsætningerne ændrer sig, kan du genberegne planen og se, hvordan arbejdet kan passes ind, og hvilke lovede leveringstider der kræver opmærksomhed. Du fastlægger prioriteterne; Arcturus står for beregningen af detailplanen.
SkyPlanner kan integreres med ethvert ERP- eller MES-system via sit åbne REST API. Du kan beholde det system, der vedligeholder dine indkøbs- og varedata, og samtidig koble de relevante identifikatorer, materialebehov og oplysninger om tilgængelighed til detailplanlægningen. PFEP-planens håndterings- og leveringsinstruktioner styrer fortsat det fysiske arbejde: En registreret lagerbeholdning bekræfter ikke, at en ubeskadiget beholder er nået frem til det rigtige arbejdsbord.
Hos Eskomatic, der udfører bearbejdning som underleverandør, gjorde et ældre ERP-system og i høj grad manuelle arbejdskøer det svært at skabe et samlet overblik, især over materialetilgængeligheden. Da SkyPlanner blev koblet til det eksisterende ERP-system, fik teamet bedre overblik over materialerne, automatisk planlægning af kapacitetsbelastningen og en visuel arbejdskø. Eskomatic fortæller om færre produktionsstop som følge af materialemangel og mere præcis fastsættelse af leveringsdatoer.
Det er den praktiske grund til at koble pålidelige komponentoplysninger til detailplanlægningen: færre overraskelser ved planlagt opstart og mindre tid brugt på at udrede konsekvenserne manuelt.
Mål, om planen hjælper med at holde arbejdet i gang
Vurdér pilotprojektet ud fra, hvad der ændrer sig på forbrugsstedet, ikke kun ud fra antallet af udfyldte felter. Følg afbrydelser på grund af manglende eller forkerte komponenter, hasteleveringer, søgetid og det arbejde, der kræves for at genopfylde området. Se samtidig på lagerbeholdningen og pladsforbruget, så en tilsyneladende forbedring ikke blot skyldes, at alle ledige hjørner er blevet fyldt med varer.
Når en materialemangel gentager sig, skal I finde frem til, hvor det gik galt. Var oplysningerne forkerte, blev genopfyldningssignalet overset, var leverandøren forsinket, eller byggede planen på forældede oplysninger om tilgængelighed? Hver årsag kræver sin egen løsning. Ret de regler eller driftsoplysninger, der faktisk svigtede.
Vælg SkyPlanner, hvis jeres planlæggere trods pålidelige komponentoplysninger stadig manuelt må fordele materialer mellem konkurrerende ordrer og tilpasse maskinernes ordrekøer. Book en demo af SkyPlanner, og tag udgangspunkt i en komponent, der gentagne gange mangler, en ordre, der bruger den, og en anden ordre, der konkurrerer om de samme ressourcer. Brug situationen til at undersøge, hvordan detailplanlægning med hensyn til materialer kan gøre jeres næste produktionsbeslutning lettere. Vil du hellere selv se nærmere på systemet først, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


