








In dit artikel
- Wat is een Plan for Every Part?
- Welke informatie hoort in een PFEP?
- Baseer het eerste PFEP op een bestaande materiaalstroom
- Volg het onderdeel, niet alleen de administratie
- Controleer de details die bepalend zijn voor de keuze
- Kies de aanvoerwijze en test die vervolgens
- Voorbeeld: waarom een cel ondanks een volle doos toch onderdelen tekortkomt
- Zorg dat elke belangrijke wijziging in het plan terechtkomt
- Koppel materiaalbeschikbaarheid aan productie met SkyPlanner
- Meet of het plan helpt om het werk gaande te houden
Home » Bronnen » Plan for Every Part (PFEP): onderdelen klaar voor gebruik
Geschatte leestijd: 10 minuten
Het onderdeel is in huis. Inkoop ziet het op de voorraadlijst staan. Toch staat de operator te wachten, omdat niemand heeft afgesproken hoe het onderdeel bij dit werkcentrum komt, in welke bak het wordt aangeleverd en wie de voorraad aanvult als de bak leeg is.
Een Plan for Every Part, afgekort PFEP, dicht die gaten. In dit plan voor elk onderdeel staan de instructies voor aanvoer, opslag, handling en levering op de verbruiksplek bij elkaar, in een gegevensbestand dat wordt bijgehouden. Zo is er minder zoekwerk, zijn er minder geïmproviseerde leveringen nodig en ontstaan er minder onderbrekingen doordat alleen iemand uit het hoofd wist hoe de overdracht moest verlopen.
Maar een betrouwbaar plan voor onderdelen vraagt ook om een betrouwbare productieplanning. Leg met PFEP vast hoe materialen op de werkplek komen. Gebruik SkyPlanner APS om de beschikbaarheid van die materialen te koppelen aan de orders, bewerkingen en capaciteit waarvoor ze nodig zijn. Zo kan uw team minder tijd besteden aan het afstemmen van lijsten en meer aan het draaiend houden van de productie.
Wat is een Plan for Every Part?
Een Plan for Every Part legt voor elk onderdeel dat in de productie wordt gebruikt gedetailleerd vast hoe het wordt aangevoerd, opgeslagen, behandeld en naar de verbruiksplek wordt gebracht. De gangbare afkorting is PFEP. Het ondersteunt een lean materiaalstroom door de praktische eisen expliciet te maken: om welk onderdeel gaat het, hoeveel is er nodig, waar moet het naartoe, hoe komt het daar en welk signaal zet de aanvulling in gang?
Een onderdeelnummer en een voorraadaantal zijn niet genoeg. Ze geven aan om welk artikel het gaat en welke hoeveelheid geregistreerd staat. Maar ze vertellen niet of een leveranciersdoos rechtstreeks naar de lijn kan, of het onderdeel tijdens de handling bescherming nodig heeft en hoe de nachtploeg aan een vervangende bak komt.
Het PFEP combineert die gegevens met werkafspraken en legt vast wie waarvoor verantwoordelijk is. Een goede toets is of iemand die het onderdeel niet kent de afgesproken route kan volgen zonder steeds te hoeven vragen hoe het normaal gaat.
Maak duidelijk onderscheid tussen de rol van PFEP en die van verwante hulpmiddelen:
- Een stuklijst legt vast welke componenten en hoeveelheden nodig zijn om een product te maken. PFEP beschrijft hoe die componenten worden aangevoerd en behandeld.
- De voorraadadministratie toont voorraden en voorraadbewegingen. PFEP legt de regels en de fysieke inrichting achter die materiaalstroom vast.
- Bij kitting worden de onderdelen voor specifieke werkzaamheden verzameld en gecontroleerd. PFEP kan voorschrijven dat een onderdeel in een kit wordt aangeleverd in plaats van in een bak naast de lijn die steeds wordt aangevuld.
- Een ABC-analyse helpt om de aandacht bij voorraadbeheer te verdelen op basis van de verbruikswaarde. Die indeling kan als input dienen voor een PFEP, maar legt niet vast welke route het onderdeel naar de operator aflegt.
Deze hulpmiddelen moeten dezelfde identificatiecodes gebruiken, niet naast elkaar bestaan als concurrerende versies van dezelfde lijst.
Welke informatie hoort in een PFEP?
Neem de informatie op die nodig is om te bepalen hoe de aanvoer wordt ingericht en om die afspraken actueel te houden. De onderstaande tabel biedt een praktische basisstructuur; het aantal kolommen ligt niet vast.
| Gegevenscategorie | Vast te leggen gegevens | Waarvoor dit nodig is |
|---|---|---|
| Identificatie van het onderdeel | Unieke code, omschrijving, relevante revisie, voorraadeenheid en omrekening van de inkoopeenheid | Goederenontvangst, magazijn en productie herkennen hetzelfde bruikbare artikel en dezelfde hoeveelheid. |
| Vraag en verbruik | Producten of bewerkingen waarin het onderdeel wordt verbruikt, verbruikspatroon en verbruikslocaties | De aanvoer sluit aan op de plaats en het moment van het werkelijke verbruik. |
| Herkomst en aanvulling | Leverancier of interne bron, aanvultijd, bestelfrequentie en bestelbeperkingen | Het team weet welk signaal de aanvulling in gang zet en hoelang die duurt. |
| Verpakking en handling | Aantal per leveranciersverpakking, aantal per interne bak, afmetingen, gewicht en benodigde bescherming | De bakken passen bij de opslagruimte, de manier van hanteren en de werkplek. |
| Opslag en levering | Opslaglocatie, plek naast de lijn, leveringswijze, leverfrequentie en verantwoordelijke functie | Het onderdeel volgt een afgesproken fysieke route van ontvangst tot verbruik. |
| Beheersing en onderhoud | Aanvulsignaal, bufferbeleid, contactpersoon bij afwijkingen, gegevenseigenaar en laatste validatie | Iemand grijpt in voordat de aanvoer stokt en houdt de instructies actueel. |
Houd gegevens over het onderdeel zelf gescheiden van locatiespecifieke afspraken. Als dezelfde afdichting in meerdere cellen wordt gebruikt, kan elke cel een eigen aantal per bak, leverfrequentie en aanvulsignaal nodig hebben. Aan één artikelcode kunnen dus meerdere records voor verbruiksplekken worden gekoppeld, zonder dat er tegenstrijdige definities van hetzelfde onderdeel ontstaan.
Maak ook onderscheid tussen vaste regels en de situatie van vandaag. De standaarddoorlooptijd van een leverancier is een planningsgegeven; een gewijzigde aankomstdatum van een vertraagde zending is een actuele afwijking. Een streefvoorraad naast de lijn is een beleidskeuze; de bruikbare hoeveelheid die er nu ligt, is operationele informatie. Beide zijn belangrijk, maar het bijwerken van het ene corrigeert het andere niet automatisch.
Baseer het eerste PFEP op een bestaande materiaalstroom
Begin met een afgebakend productiegebied of een productfamilie waar terugkerende tekorten, zoekwerk of overmatige handling het probleem zichtbaar maken. Uiteindelijk wilt u misschien elk onderdeel opnemen, maar met een afgebakende pilot kan het team de methode testen voordat onbetrouwbare aannames door de hele fabriek worden verspreid.
Volg het onderdeel, niet alleen de administratie
Volg een selectie onderdelen vanaf de ontvangst via de opslag tot aan het daadwerkelijke gebruik. Betrek daarbij inkoop, magazijnmedewerkers, medewerkers van de interne logistiek en de mensen die de onderdelen verbruiken. Vergelijk de praktijk met de ERP-gegevens, lokale lijsten en instructies.
Let vooral op onofficiële afspraken: een tweede opslagplek, een kleinere bak die één ploeg gebruikt of een leidinggevende die op verzoek een bestelling plaatst. Juist die ontbrekende schakels komen vaak niet naar voren in een keurig exportbestand met artikelgegevens.
Controleer de details die bepalend zijn voor de keuze
Controleer codes, revisies, eenheden en locaties voordat u aanvulhoeveelheden kiest. Maak duidelijk onderscheid tussen inkoopverpakkingen en interne bakken. Leg vast hoeveel tijd er verstrijkt tussen een intern aanvulsignaal en het moment waarop bruikbare voorraad bij het werkcentrum ligt, niet alleen hoelang de heftruck onderweg is.
Aanvulling door de leverancier en interne levering hebben elk hun eigen tijdvenster. Een frequente interne bevoorradingsronde kan een niet-geplaatste leveranciersbestelling niet opvangen. Omgekeerd is voorraad die bij het laadperron aankomt niet meteen bruikbaar bij de machine als die eerst nog moet worden gekeurd of omgepakt.
Markeer ontbrekende gegevens voor nader onderzoek en wijs daarvoor een verantwoordelijke aan. Een niet-ingevulde doorlooptijd is een zichtbaar probleem; een verzonnen doorlooptijd kan ongemerkt de basis worden voor een verkeerde aanvoerregel.
Kies de aanvoerwijze en test die vervolgens
Bepaal of het onderdeel op de verbruiksplek op voorraad moet liggen, via een supermarket (een beheerde tussenvoorraad) moet worden aangevuld, in een kit moet worden geleverd of voor een specifieke order moet worden aangevoerd. Stem de aanpak af op het verbruik, de ruimte, de benodigde handling en het risico op tekorten, in plaats van elk artikel hetzelfde te behandelen.
Bepaal de aantallen per bak en de aanvulsignalen op basis van het verbruik gedurende de betreffende aanvulperiode, met een passende buffer voor onzekerheid. Controleer ook de beschikbare ruimte en de beperkingen bij de handling. Een grotere bak is geen nuttige buffer als die de toegang blokkeert of de kans op schade vergroot.
Test de afspraken in de dagelijkse praktijk. Kan de medewerker van de interne logistiek het signaal zien? Kan de aanvulling aankomen voordat de beschikbare voorraad op is? Wat gebeurt er als de productmix verandert of de vaste medewerker afwezig is? Pas de afspraken aan voordat u ze breder invoert.
Voorbeeld: waarom een cel ondanks een volle doos toch onderdelen tekortkomt
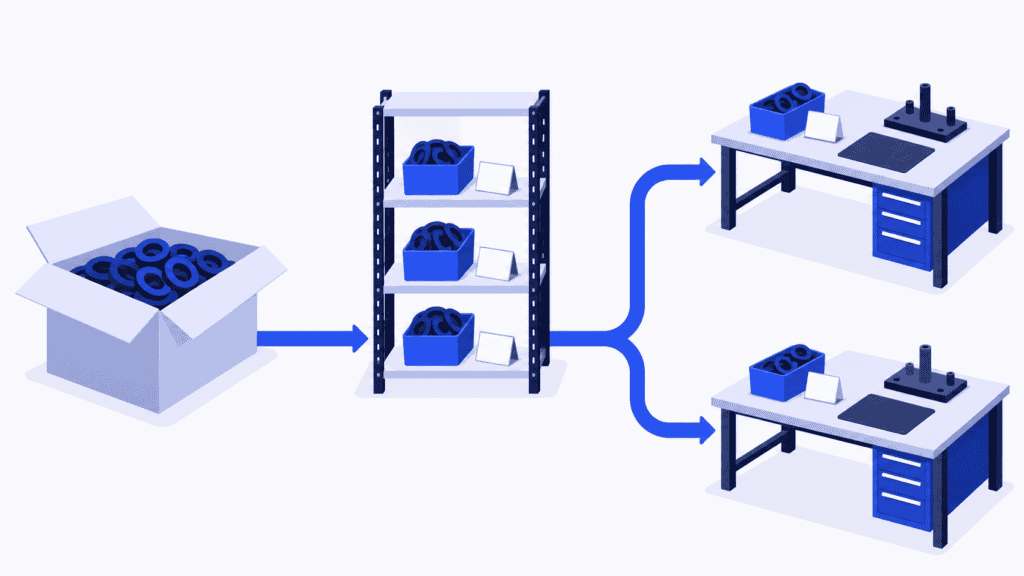
Stel dat een fabrikant dezelfde afdichting in twee assemblagecellen gebruikt. Inkoop bestelt deze per doos, het magazijn registreert de voorraad in stuks en de medewerkers van de interne logistiek verdelen de afdichtingen over kleinere, beschermende bakken voor de werkbanken.
De eerste versie van het PFEP vermeldt de leverancier, het aantal per doos en de hoofdopslaglocatie. Dat lijkt volledig, totdat de productmix verandert. De ene cel verbruikt de afdichtingen veel sneller, terwijl de aanvulronde nog volgens het oude patroon verloopt. Er ligt voorraad in het magazijn, maar de cel staat te wachten.
De oplossing is niet simpelweg ‘meer afdichtingen inkopen’. Het team legt de afzonderlijke verbruikslocaties vast, met de aantallen per interne bak, de aanvulsignalen en de verantwoordelijkheden voor de aanvoer. Het controleert de omrekening tussen eenheden en legt vast wie de aanvoerafspraken aanpast wanneer de productmix verandert.
Voor de afdichting is er nu een operationeel plan in plaats van alleen een inkoopomschrijving. De volgende stap is om de orders die deze afdichting verbruiken te koppelen aan het beschikbare materiaal en de productiecapaciteit. Anders kan een planner nog steeds dezelfde voorraad aan beide cellen toezeggen of een order verschuiven zonder de gevolgen voor het verdere proces te zien.
Zorg dat elke belangrijke wijziging in het plan terechtkomt
Een PFEP verliest zijn waarde als het bijhouden ervan vrijblijvend werk wordt dat pas na de spoedklussen aan de beurt komt. Maak het actualiseren onderdeel van elke wijziging die de aanvoer beïnvloedt.
Inkoop kan verantwoordelijk zijn voor leveranciersvoorwaarden, bestelbeperkingen en bevestigde wijzigingen in de doorlooptijd voor aanvulling door de leverancier. Logistiek kan de opslaglocaties, bakken en aanvoerafspraken beheren. Engineering en kwaliteit kunnen relevante specificatiewijzigingen en goedgekeurde voorschriften voor het hanteren van onderdelen beheren. Productie kan de verbruikslocaties en gewijzigde verbruikspatronen bevestigen. Eén PFEP-coördinator bewaakt de samenhang en houdt zicht op onopgeloste uitzonderingen.
De coördinator zou niet elke wijziging zelf hoeven te ontdekken. Wijs voor elke groep velden een verantwoordelijke aan en koppel het bijwerken aan gebeurtenissen zoals:
- Een nieuw onderdeel, een nieuwe leverancier, een revisie of een goedgekeurd vervangend onderdeel.
- Een wijziging in de verpakking, inkoopeenheid of het aantal per interne bak.
- Een verplaatsing van een cel, een nieuwe verbruikslocatie of een gewijzigd ploegenrooster of gewijzigde productmix.
- Terugkerende tekorten, beschadigde onderdelen of een onverklaard voorraadverschil.
Leg bij elke wijziging vast wie deze goedkeurt, wanneer deze ingaat en welke bijbehorende instructies of systemen moeten worden bijgewerkt. Alleen het etiket op de stelling vervangen, zonder de aanvoerinstructie aan te passen, is geen afgeronde wijziging.
U hoeft niet elk veld naar een nieuwe database te kopiëren. Houd voor elk type informatie één leidende bron aan en maak duidelijk hoe die met het PFEP samenhangt. Staan de inkoopvoorwaarden in het ERP en de fysieke locaties in het WMS? Maak dan geen afzonderlijk bewerkbare kopieën zonder vast te leggen wie voor de synchronisatie verantwoordelijk is. Het doel is eenduidige, betrouwbare informatie, ook wanneer meerdere systemen daaraan bijdragen.
Beoordeel uitzonderingen vaak genoeg om tijdig te kunnen ingrijpen en controleer periodiek of de fysieke inrichting nog klopt. Een recente wijzigingsdatum in een registratie bewijst niet dat de bak nog past of dat de aanvoerroute nog werkt.
Koppel materiaalbeschikbaarheid aan productie met SkyPlanner
PFEP maakt de materiaalstroom betrouwbaarder. Met SkyPlanner kunt u de gevolgen van materiaalbeschikbaarheid voor de productie eenvoudiger beheersen.
Materialen die in SkyPlanner aan een product zijn gekoppeld, worden overgenomen in de bijbehorende orderregels. Voorraadinformatie kan via een integratie of rechtstreeks in de Warehouse-module van SkyPlanner worden bijgehouden. Als plannen op basis van materiaalbeschikbaarheid is ingeschakeld, neemt Arcturus, de AI voor planning van SkyPlanner, de beschikbare materialen mee in dezelfde berekening als de capaciteit van werkcentra, ploegendiensten, afhankelijkheden tussen bewerkingen en de regels die u hebt ingesteld.
Die koppeling is waardevol wanneer meerdere orders hetzelfde materiaal gebruiken of dezelfde machines nodig hebben. In plaats van een materiaallijst te controleren en vervolgens de werkvolgorde voor elke machine afzonderlijk opnieuw op te bouwen, kunt u het samenhangende productieschema in de Gantt-tijdlijn bekijken. Veranderen de invoergegevens, laat de planning dan opnieuw berekenen om te zien hoe het werk kan worden ingepland en welke leverafspraken aandacht vragen. U bepaalt de prioriteiten; Arcturus verzorgt de berekening van het productieschema.
SkyPlanner kan via zijn open REST API met elk ERP- of MES-systeem worden geïntegreerd. U kunt uw inkoop- en artikelgegevens in het huidige systeem blijven beheren en de relevante identificatiegegevens, materiaalbehoeften en beschikbaarheid koppelen aan de gedetailleerde productieplanning. De instructies in uw PFEP voor het hanteren en aanvoeren van onderdelen blijven leidend voor het fysieke werk: een geregistreerde voorraadhoeveelheid bevestigt niet dat een onbeschadigde bak bij de juiste werkbank is aangekomen.
Bij verspanend toeleverancier Eskomatic maakten een ouder ERP-systeem en grotendeels handmatig bijgehouden werklijsten het lastig om overzicht te krijgen, vooral over de materiaalbeschikbaarheid. Door SkyPlanner aan het bestaande ERP te koppelen, kreeg het team beter zicht op materialen, een automatische capaciteitsplanning en een visuele werklijst. Eskomatic meldt minder productiestilstand door materiaaltekorten en een nauwkeurigere bepaling van leverdatums.
Dat is de praktische reden om betrouwbare onderdeelinformatie aan het productieschema te koppelen: minder verrassingen bij de geplande start van het werk en minder tijd kwijt aan het handmatig oplossen van de gevolgen.
Meet of het plan helpt om het werk gaande te houden
Beoordeel de proef op wat er bij de verbruikslocatie verandert, niet alleen op het aantal ingevulde velden. Houd onderbrekingen door ontbrekende of verkeerde onderdelen, spoedleveringen, zoektijd en de benodigde inspanning voor het aanvullen van de werkplek bij. Bekijk daarnaast de voorraad en het ruimtegebruik, zodat een schijnbare verbetering niet simpelweg het gevolg is van voorraad in elke beschikbare hoek.
Zoek bij een terugkerend tekort uit waar het misgaat. Klopten de vastgelegde gegevens niet, werd het aanvulsignaal gemist, was de leverancier te laat of gebruikte de planning verouderde beschikbaarheidsgegevens? Elke oorzaak vraagt om een andere oplossing. Pas de beleidsafspraken of operationele informatie aan die daadwerkelijk tekortschoten.
Kies SkyPlanner als uw planners ondanks betrouwbare onderdeelinformatie nog steeds handmatig materialen moeten verdelen over concurrerende orders en de werkvolgorde per machine moeten aanpassen. Boek een SkyPlanner-demo en breng een praktijkgeval mee: een onderdeel dat herhaaldelijk ontbreekt, een order die het verbruikt en een andere order die dezelfde productiemiddelen nodig heeft. Onderzoek aan de hand van die situatie hoe plannen op basis van materiaalbeschikbaarheid uw volgende productiebeslissing eenvoudiger kan maken. Wilt u liever eerst zelf rondkijken? Probeer SkyPlanner met demogegevens.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


