








W tym artykule
- Czym jest plan dla każdej części?
- Jakie informacje powinien zawierać PFEP?
- Opracuj pierwszy PFEP na podstawie rzeczywistego przepływu materiałów
- Prześledź drogę części, nie tylko zapisy
- Zweryfikuj szczegóły, które wpływają na decyzje
- Wybierz zasady zaopatrzenia, a potem je przetestuj
- Przykład: dlaczego w gnieździe może zabraknąć części, choć w magazynie jest pełny karton
- Zadbaj, by każda istotna zmiana znalazła odzwierciedlenie w planie
- Powiąż dostępność materiałów z produkcją dzięki SkyPlanner
- Sprawdzaj, czy plan pomaga utrzymać ciągłość pracy
Strona główna » Zasoby » Plan for Every Part (PFEP): części gotowe do pracy
Szacowany czas czytania: 10 minut
Część jest w zakładzie. Dział zakupów widzi ją w raporcie stanów magazynowych. Operator jednak czeka, bo nikt nie ustalił, jak ma ona trafić na to stanowisko robocze, w jakim pojemniku ani kto uzupełni zapas, gdy pojemnik się opróżni.
Plan for Every Part, w skrócie PFEP, czyli plan dla każdej części, wypełnia te luki. W jednej, na bieżąco aktualizowanej bazie gromadzi instrukcje dotyczące zaopatrzenia, składowania, obchodzenia się z każdą częścią oraz jej dostarczania i udostępniania w miejscu użycia. Oznacza to mniej szukania, mniej improwizowanych dostaw i mniej przerw spowodowanych tym, że zasady przekazywania części istniały tylko w czyjejś pamięci.
Wiarygodny plan zaopatrzenia w części potrzebuje jednak także wiarygodnego planu produkcji. Wykorzystaj PFEP, by określić, jak materiały mają docierać do miejsca pracy, a SkyPlanner APS — by powiązać ich dostępność ze zleceniami, operacjami i zdolnościami produkcyjnymi potrzebnymi do ich realizacji. Twój zespół może wtedy poświęcać mniej czasu na uzgadnianie list, a więcej na utrzymanie ciągłości produkcji.
Czym jest plan dla każdej części?
Plan dla każdej części to szczegółowy zapis tego, jak każda część wykorzystywana w produkcji jest pozyskiwana, składowana, przemieszczana i dostarczana do miejsca użycia. Powszechnie stosuje się skrót PFEP. Plan wspiera szczupły przepływ materiałów, jasno określając praktyczne wymagania: o którą część chodzi, ile jej potrzeba, dokąd i w jaki sposób ma trafić oraz co uruchamia uzupełnienie zapasu.
Sam numer części i stan magazynowy nie wystarczą. Wskazują, co to za pozycja i jaka ilość widnieje w ewidencji, ale nie wyjaśniają, czy karton od dostawcy może trafić prosto na linię, czy część wymaga ochrony podczas przemieszczania ani jak nocna zmiana otrzyma kolejny pojemnik.
PFEP łączy te informacje z ustaleniami operacyjnymi i przypisaniem odpowiedzialności. Warto sprawdzić, czy osoba, która nie zna danej części, potrafi prześledzić jej ustaloną drogę bez ciągłego pytania, jak zwykle się to robi.
Nie myl roli PFEP z rolą pokrewnych narzędzi:
- Zestawienie materiałowe określa komponenty i ich ilości potrzebne do wytworzenia produktu. PFEP opisuje, jak te komponenty są dostarczane i jak należy się z nimi obchodzić.
- Ewidencja magazynowa pokazuje stany i ruchy zapasów. PFEP określa zasady i fizyczną organizację tego przepływu.
- Kompletacja zestawów produkcyjnych polega na zebraniu i sprawdzeniu części do określonej pracy. PFEP może wskazywać, że część ma być dostarczana w zestawie, zamiast znajdować się w uzupełnianym pojemniku przy linii.
- Analiza ABC pomaga określić, którym zapasom poświęcić najwięcej uwagi, na podstawie wartości ich zużycia. Ta klasyfikacja może być wskazówką przy tworzeniu PFEP, ale nie określa drogi części do operatora.
Narzędzia te powinny korzystać ze spójnych identyfikatorów, a nie funkcjonować jako konkurencyjne wersje tej samej listy.
Jakie informacje powinien zawierać PFEP?
Uwzględnij informacje potrzebne do ustalenia sposobu zaopatrzenia i utrzymywania go w praktyce. Poniższa tabela to praktyczna struktura wyjściowa, a nie wymóg dotyczący liczby kolumn.
| Grupa informacji | Co należy ustalić | Do czego służą te informacje |
|---|---|---|
| Identyfikacja części | Unikalny kod, opis, właściwa rewizja, jednostka magazynowa i przelicznik jednostki zakupu | Pracownicy przyjęcia towaru, magazynu i produkcji jednakowo identyfikują część zdatną do użycia oraz jej ilość. |
| Zapotrzebowanie i wykorzystanie | Produkty lub operacje, w których zużywa się część, charakter zużycia, miejsca użycia | Organizacja dostaw odpowiada temu, gdzie i kiedy rzeczywiście następuje zużycie. |
| Źródło zaopatrzenia i uzupełnianie zapasu | Dostawca lub źródło wewnętrzne, czas uzupełnienia zapasu, częstotliwość zamawiania, ograniczenia dotyczące zamówień | Zespół wie, co uruchamia uzupełnienie zapasu i jak długo ono trwa. |
| Opakowania i przemieszczanie | Liczba sztuk w opakowaniu dostawcy i w pojemniku wewnętrznym, wymiary, masa, wymagania dotyczące ochrony | Pojemniki są dopasowane do przestrzeni magazynowej, sposobu przemieszczania i stanowiska pracy. |
| Składowanie i dostarczanie | Adres magazynowy, miejsce przy linii, sposób i częstotliwość dostaw oraz funkcja odpowiedzialna za ich realizację | Ustalono, jak część przemieszcza się od przyjęcia do zużycia. |
| Nadzór i aktualizacja | Sygnał uzupełnienia zapasu, zasady utrzymywania bufora, kontakt w razie odstępstw, właściciel danych i ostatnia weryfikacja | Ktoś podejmuje działania, zanim dojdzie do braku dostaw, i dba o aktualność instrukcji. |
Oddziel dane dotyczące samej części od ustaleń właściwych dla poszczególnych lokalizacji. Jeśli ta sama uszczelka trafia do kilku gniazd, każde z nich może potrzebować innej liczby sztuk w pojemniku, innej częstotliwości dostaw i własnego sygnału uzupełnienia zapasu. Jeden kod części może więc mieć kilka powiązanych zapisów dotyczących miejsc użycia, bez tworzenia sprzecznych definicji tej samej części.
Rozróżniaj też ustalone zasady i bieżącą sytuację. Standardowy lead time dostawcy to dana planistyczna, a zmieniony termin przybycia opóźnionej dostawy to bieżące odstępstwo. Docelowa ilość przy linii jest ustaloną zasadą, natomiast dostępna tam teraz ilość zdatna do użycia to informacja operacyjna. Obie są ważne, ale aktualizacja jednej nie koryguje automatycznie drugiej.
Opracuj pierwszy PFEP na podstawie rzeczywistego przepływu materiałów
Zacznij od wybranego obszaru produkcji lub rodziny produktów, gdzie powtarzające się braki, szukanie części lub nadmierne przemieszczanie materiałów wyraźnie pokazują problem. Docelowo plan może obejmować każdą część, ale pilotaż o ograniczonym zakresie pozwala sprawdzić metodę, zanim niesprawdzone założenia zostaną zastosowane w całym zakładzie.
Prześledź drogę części, nie tylko zapisy
Przejdź drogę wybranych części od przyjęcia, przez magazynowanie, aż do faktycznego miejsca użycia. Zaangażuj dział zakupów, magazynierów, pracowników transportu wewnętrznego i osoby zużywające te części. Porównaj rzeczywisty przebieg z zapisami w ERP, lokalnymi listami i instrukcjami.
Zwróć szczególną uwagę na nieformalne rozwiązania: drugie miejsce składowania, mniejszy pojemnik używany na jednej zmianie czy przełożonego, który składa zamówienie, gdy ktoś go o to poprosi. To często brakujące ogniwa, których nie ujawni nawet uporządkowany eksport kartoteki części.
Zweryfikuj szczegóły, które wpływają na decyzje
Zanim ustalisz ilości do uzupełniania, sprawdź kody, rewizje, jednostki i lokalizacje. Wyraźnie rozróżnij opakowania zakupowe i pojemniki używane wewnątrz zakładu. Zapisz czas od wewnętrznego sygnału uzupełnienia zapasu do dostępności części zdatnych do użycia na stanowisku roboczym, a nie tylko czas przejazdu wózka widłowego.
Uzupełnienie zapasu przez dostawcę i dostawa wewnętrzna mają różne ramy czasowe. Częste dostawy na trasie wewnętrznej nie zrekompensują niezłożonego zamówienia u dostawcy. Tak samo przyjazd towaru do rampy rozładunkowej nie oznacza, że można go od razu użyć przy maszynie, jeśli wcześniej trzeba go jeszcze skontrolować lub przepakować.
Oznacz brakujące informacje jako wymagające ustalenia i przypisz osobę odpowiedzialną za ich sprawdzenie. Puste pole lead time to widoczny problem; wpisana na ślepo wartość może niepostrzeżenie stać się podstawą błędnej zasady zaopatrzenia.
Wybierz zasady zaopatrzenia, a potem je przetestuj
Zdecyduj, czy część ma być utrzymywana w miejscu użycia, uzupełniana z supermarketu (obszaru kontrolowanego zapasu pośredniego), dostarczana w zestawie czy pod konkretne zlecenie. Dopasuj zasady do zużycia, dostępnej przestrzeni, nakładu pracy przy przemieszczaniu i ryzyka braków, zamiast traktować wszystkie pozycje jednakowo.
Ustal liczbę sztuk w pojemnikach i sygnały uzupełnienia zapasu na podstawie zużycia w czasie potrzebnym na jego uzupełnienie, uwzględniając odpowiedni zapas na wypadek nieprzewidzianych odchyleń. Sprawdź też dostępną przestrzeń i ograniczenia związane z przemieszczaniem. Większy pojemnik nie jest użytecznym buforem, jeśli blokuje dostęp lub zwiększa ryzyko uszkodzeń.
Sprawdź przyjęte rozwiązanie podczas rzeczywistej pracy. Czy pracownik transportu wewnętrznego widzi sygnał? Czy kolejna dostawa może dotrzeć, zanim dostępny zapas zostanie zużyty? Co się stanie, gdy zmieni się asortyment produkcji lub zabraknie osoby, która zwykle się tym zajmuje? Skoryguj zasady, zanim zastosujesz je szerzej.
Przykład: dlaczego w gnieździe może zabraknąć części, choć w magazynie jest pełny karton
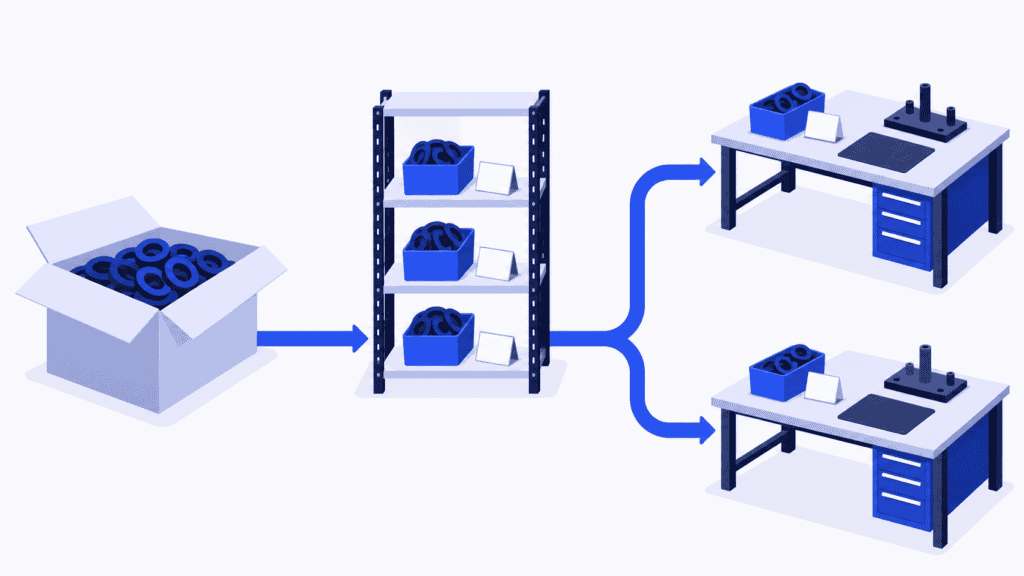
Wyobraźmy sobie producenta, który używa tej samej uszczelki w dwóch gniazdach montażowych. Dział zakupów zamawia ją w kartonach, magazyn ewidencjonuje w sztukach, a pracownicy transportu wewnętrznego przekładają uszczelki do mniejszych pojemników ochronnych przeznaczonych na stanowiska montażowe.
Pierwsza wersja PFEP zawiera dane dostawcy, liczbę sztuk w kartonie i główne miejsce składowania. Wydaje się kompletna, dopóki nie zmienią się proporcje wytwarzanego asortymentu. Jedno gniazdo zaczyna zużywać uszczelki znacznie szybciej, ale obchód uzupełniania zapasów nadal przebiega według dotychczasowych zasad. W magazynie jest zapas, a mimo to gniazdo czeka.
Samo polecenie „kupmy więcej uszczelek” nie rozwiązuje problemu. Zespół uzupełnia plan o poszczególne miejsca zużycia, liczbę sztuk w stosowanych tam pojemnikach wewnętrznych, sygnały uzupełnienia zapasu oraz osoby odpowiedzialne za dostawy. Sprawdza przeliczniki jednostek i ustala, kto zmienia zasady zaopatrzenia, gdy zmieniają się proporcje wytwarzanego asortymentu.
Teraz uszczelka ma plan obsługi w codziennej pracy, a nie tylko opis na potrzeby zakupów. Kolejnym krokiem jest powiązanie zleceń, w których jest zużywana, z dostępnym materiałem i zdolnościami produkcyjnymi. Bez tego planista nadal może przydzielić tę samą dostawę obu gniazdom lub przesunąć zlecenie, nie dostrzegając skutków dla dalszych etapów produkcji.
Zadbaj, by każda istotna zmiana znalazła odzwierciedlenie w planie
PFEP traci aktualność, gdy jego utrzymanie staje się zadaniem opcjonalnym, odkładanym na czas po wykonaniu pilnych prac. Włącz aktualizację planu w proces wprowadzania zmian wpływających na zaopatrzenie.
Dział zakupów może odpowiadać za warunki współpracy z dostawcami, ograniczenia dotyczące zamówień i potwierdzone zmiany czasu uzupełniania zapasu. Logistyka może odpowiadać za miejsca składowania, pojemniki i organizację dostaw. Działy techniczny i jakości mogą odpowiadać za istotne zmiany specyfikacji oraz zatwierdzone wymagania dotyczące obchodzenia się z częściami. Produkcja może potwierdzać miejsca zużycia i zmiany w sposobie zużywania części. Jeden koordynator PFEP czuwa nad całą strukturą planu i nierozstrzygniętymi wyjątkami.
Koordynator nie powinien samodzielnie wychwytywać każdej zmiany. Dla każdej grupy pól wyznacz osobę odpowiedzialną za ich aktualność i powiąż aktualizacje z takimi zdarzeniami jak:
- Wprowadzenie nowej części, dostawcy, nowej rewizji dokumentacji lub zatwierdzonego zamiennika.
- Zmiana opakowania, jednostki zakupu lub liczby sztuk w pojemniku wewnętrznym.
- Przeniesienie gniazda, nowe miejsce zużycia, zmiana organizacji pracy zmianowej lub proporcji wytwarzanego asortymentu.
- Powtarzające się niedobory, uszkodzone części lub niewyjaśniona rozbieżność w stanie zapasów.
Dla każdej zmiany zapisz, kto ją zatwierdza, kiedy wchodzi w życie i które powiązane instrukcje lub systemy trzeba zaktualizować. Wymiana etykiety na regale bez zmiany instrukcji dostawy nie oznacza zakończenia aktualizacji.
Nie musisz kopiować wszystkich pól do nowej bazy danych. Dla każdego rodzaju informacji wskaż źródło nadrzędne i jasno określ jego powiązanie z PFEP. Jeśli warunki zakupu są zapisane w ERP, a lokalizacje fizyczne w WMS, unikaj tworzenia kopii edytowanych niezależnie, za których synchronizację nikt nie odpowiada. Celem jest jeden spójny i wiarygodny obraz danych, nawet jeśli pochodzą one z kilku systemów.
Przeglądaj wyjątki na tyle często, by móc zareagować, i okresowo sprawdzaj, czy przyjęte rozwiązania sprawdzają się w praktyce. Niedawna data edycji rekordu nie dowodzi, że pojemnik nadal pasuje ani że trasa dostaw nadal spełnia swoje zadanie.
Powiąż dostępność materiałów z produkcją dzięki SkyPlanner
PFEP zwiększa niezawodność przepływu materiałów. SkyPlanner ułatwia zarządzanie tym, jak ich dostępność wpływa na produkcję.
W SkyPlanner materiały przypisane do produktu są uwzględniane także w pozycjach zamówień na ten produkt. Dane o stanach magazynowych można aktualizować przez integrację lub bezpośrednio w module Warehouse systemu SkyPlanner. Po włączeniu harmonogramowania uwzględniającego materiały Arcturus, silnik sztucznej inteligencji odpowiedzialny za harmonogramowanie w SkyPlanner, uwzględnia w tych samych obliczeniach dostępność materiałów, zdolności produkcyjne stanowisk roboczych, zmiany robocze, zależności między operacjami oraz skonfigurowane przez Ciebie reguły.
Takie powiązanie jest przydatne, gdy kilka zleceń korzysta z tego samego materiału lub konkuruje o te same maszyny. Zamiast sprawdzać listę materiałów i osobno przebudowywać kolejkę każdej maszyny, możesz przejrzeć wspólny harmonogram na wykresie Gantta. Gdy zmienią się dane wejściowe, przelicz harmonogram, aby sprawdzić, jak można rozmieścić prace w czasie i które zobowiązania dotyczące terminów dostaw wymagają uwagi. Ty ustalasz priorytety, a Arcturus wykonuje obliczenia harmonogramu produkcji.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API. Możesz nadal korzystać z systemu, w którym utrzymujesz dane zakupowe i kartoteki materiałowe, a odpowiednie identyfikatory, zapotrzebowanie materiałowe oraz dane o dostępności powiązać ze szczegółowym harmonogramowaniem produkcji. Zawarte w PFEP instrukcje dotyczące obchodzenia się z częściami i ich dostarczania nadal wyznaczają sposób wykonywania pracy fizycznej: zapisany stan magazynowy nie potwierdza, że nieuszkodzony pojemnik dotarł na właściwe stanowisko.
W firmie Eskomatic, świadczącej usługi obróbki skrawaniem, starszy system ERP i kolejki prac ustalane w dużej mierze ręcznie utrudniały uzyskanie pełnego obrazu sytuacji, zwłaszcza dostępności materiałów. Po połączeniu SkyPlanner z dotychczasowym ERP zespół zyskał lepszy wgląd w dostępność materiałów, automatyczne harmonogramowanie obciążenia i wizualną kolejkę prac. Eskomatic informuje o mniejszej liczbie przestojów produkcyjnych spowodowanych niedoborami materiałów oraz o dokładniejszym wyznaczaniu terminów dostaw.
To praktyczny powód, by powiązać wiarygodne informacje o częściach z harmonogramowaniem: mniej niespodzianek przy planowanym rozpoczęciu prac i mniej czasu poświęcanego na ręczne rozwiązywanie wynikających z nich problemów.
Sprawdzaj, czy plan pomaga utrzymać ciągłość pracy
Oceniaj pilotaż na podstawie zmian w miejscu zużycia, a nie tylko liczby wypełnionych pól. Monitoruj przerwy spowodowane brakiem lub dostarczeniem niewłaściwych części, dostawy awaryjne, czas szukania części oraz nakład pracy potrzebny do uzupełniania zapasów w danym obszarze. Równolegle analizuj poziom zapasów i zajmowaną powierzchnię, aby sprawdzić, czy pozorna poprawa nie wynika jedynie z zapełnienia zapasami każdego wolnego kąta.
Gdy niedobór się powtarza, ustal, co zawiodło. Czy dane były błędne, przeoczono sygnał uzupełnienia zapasu, dostawca się spóźnił, czy harmonogram opierał się na nieaktualnych danych o dostępności? Każda przyczyna wymaga innego działania naprawczego. Zaktualizuj te zasady lub informacje operacyjne, które rzeczywiście zawiodły.
Wybierz SkyPlanner, jeśli mimo wiarygodnych informacji o częściach planiści nadal muszą ręcznie dopasowywać materiały do konkurujących ze sobą zleceń i kolejek prac na maszynach. Umów prezentację SkyPlanner i przygotuj przykład jednej części, której regularnie brakuje, zlecenia, które ją zużywa, oraz drugiego zlecenia konkurującego o te same zasoby. Na tej podstawie sprawdź, jak harmonogramowanie uwzględniające materiały może ułatwić podjęcie kolejnej decyzji produkcyjnej. Jeśli wolisz najpierw samodzielnie poznać system, wypróbuj SkyPlanner na danych demonstracyjnych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


