








I denne artikkelen
- Hva er en plan for hver enkelt del?
- Hvilke opplysninger hører hjemme i en PFEP?
- Bygg den første PFEP-en rundt en faktisk materialflyt
- Følg delen, ikke bare registreringene
- Kontroller detaljene som påvirker beslutningen
- Velg forsyningsregler, og test dem
- Eksempel: Hvorfor en full kartong ikke alltid hindrer mangel i cellen
- Sørg for at alle viktige endringer blir fulgt opp i planen
- Koble materialtilgjengelighet til produksjonen med SkyPlanner
- Mål planens bidrag til å holde arbeidet i gang
Hjem » Ressurser » Plan for Every Part (PFEP): Deler klare til produksjon
Estimert lesetid: 10 minutter
Delen finnes i bygget. Innkjøp ser den i lagerrapporten. Likevel venter operatøren, fordi ingen har avtalt hvordan delen skal komme frem til denne arbeidsstasjonen, hvilken beholder den skal ligge i, eller hvem som fyller på når beholderen er tom.
Plan for Every Part, forkortet PFEP, tetter disse hullene med en plan for hver enkelt del. Instruksjoner for forsyning, lagring, håndtering og levering til bruksstedet samles i et informasjonsgrunnlag som holdes oppdatert. Gevinsten er mindre leting, færre improviserte leveranser og færre avbrudd fordi en avtale om overlevering bare fantes i hodet til noen.
Men en pålitelig plan for delene trenger også en pålitelig produksjonsplan. Bruk PFEP til å definere hvordan materialene kommer frem dit arbeidet utføres, og SkyPlanner APS til å knytte materialtilgjengeligheten til ordrene, operasjonene og kapasiteten som trenger materialene. Da kan teamet bruke mindre tid på å avstemme lister og mer tid på å holde produksjonen i gang.
Hva er en plan for hver enkelt del?
En plan for hver enkelt del beskriver i detalj hvordan hver del som brukes i produksjonen, skal skaffes til veie, lagres, håndteres og leveres til bruksstedet. Den vanlige forkortelsen er PFEP. Planen støtter materialflyten i lean produksjon ved å tydeliggjøre de praktiske kravene: hvilken del det gjelder, hvor mye som trengs, hvor den skal, hvordan den kommer dit, og hva som utløser påfylling.
Et delenummer og en lagerbeholdning er ikke nok. De identifiserer varen og den registrerte mengden, men sier ikke om en kartong fra leverandøren kan gå rett til linjen, om delen må beskyttes under håndtering, eller hvordan nattskiftet får en ny beholder.
PFEP kombinerer disse opplysningene med beslutninger om praktisk gjennomføring og tydelig ansvar. En nyttig test er om noen som ikke kjenner delen, kan følge den avtalte veien fra mottak til bruk uten stadig å måtte spørre hvordan ting vanligvis gjøres.
Skill mellom rollen til PFEP og rollen til beslektede verktøy:
- En stykkliste angir hvilke komponenter og mengder som trengs for å lage et produkt. PFEP angir hvordan forsyningen av disse komponentene skal foregå, og hvordan de skal håndteres.
- Lagerregistreringer viser beholdning og bevegelser. PFEP angir reglene og de fysiske løsningene som ligger bak denne flyten.
- Ved kitting samles og kontrolleres delene til et bestemt arbeid. PFEP kan angi at en del skal leveres i et sett i stedet for å ligge i en beholder ved linjen som fylles på.
- ABC-analyse bidrar til å prioritere lageroppfølgingen etter forbruksverdi. Klassifiseringen kan brukes som grunnlag for PFEP, men definerer ikke delens vei frem til operatøren.
Disse verktøyene bør bruke de samme identifikatorene, ikke konkurrere som ulike versjoner av den samme listen.
Hvilke opplysninger hører hjemme i en PFEP?
Ta med opplysningene som trengs for å beslutte hvordan forsyningen skal fungere, og holde beslutningen oppdatert. Tabellen nedenfor er et praktisk utgangspunkt, ikke et krav om et bestemt antall kolonner.
| Informasjonsgruppe | Opplysninger som må avklares | Hva opplysningene gir grunnlag for |
|---|---|---|
| Delens identitet | Unik kode, beskrivelse, aktuell revisjon, lagerenhet og omregningsfaktor fra innkjøpsenhet | Varemottak, lager og produksjon identifiserer samme brukbare vare og mengde. |
| Behov og bruk | Produkter eller operasjoner som bruker delen, forbruksmønster og brukssteder | Forsyningen tilpasses hvor og når forbruket faktisk skjer. |
| Forsyningskilde og påfylling | Leverandør eller intern forsyningskilde, tid for påfylling, bestillingshyppighet og begrensninger ved bestilling | Teamet vet hva som utløser ny forsyning, og hvor lang tid den tar. |
| Emballasje og håndtering | Antall per leverandørpakning, antall per intern beholder, mål, vekt og behov for beskyttelse | Beholderne passer til lagerplassen, håndteringsmetoden og arbeidsplassen. |
| Lagring og levering | Lageradresse, plassering ved linjen, leveringsmetode, leveringshyppighet og ansvarlig rolle | Delen har en avtalt fysisk vei fra mottak til forbruk. |
| Styring og vedlikehold | Signal for påfylling, regler for bufferlager, kontaktperson ved avvik, dataansvarlig og siste validering | Noen griper inn før forsyningen svikter, og holder instruksjonene oppdatert. |
Hold opplysninger om selve delen atskilt fra lokale forsyningsløsninger. Hvis den samme tetningen brukes i flere celler, kan hver celle trenge sitt eget antall per beholder, sin egen leveringshyppighet og sitt eget signal for påfylling. Én varekode kan derfor ha flere tilknyttede registreringer for ulike brukssteder, uten at det oppstår motstridende definisjoner av delen.
Skill også mellom faste regler og dagens situasjon. Leverandørens standard ledetid er planleggingsdata, mens et nytt ankomsttidspunkt for en forsinket forsendelse er et aktuelt avvik. Ønsket beholdning ved linjen er en fast regel, mens den brukbare mengden som finnes der nå, er driftsinformasjon. Begge deler er viktige, men en oppdatering av det ene retter ikke automatisk opp det andre.
Bygg den første PFEP-en rundt en faktisk materialflyt
Begynn med et avgrenset produksjonsområde eller en produktfamilie der gjentatte mangler, leting eller unødvendig håndtering gjør problemet synlig. Målet på sikt kan være å dekke alle deler, men en avgrenset pilot lar teamet teste metoden før usikre antakelser spres til hele fabrikken.
Følg delen, ikke bare registreringene
Følg utvalgte deler fra mottak via lager til stedet der de faktisk brukes. Involver innkjøp, lageransatte, de som håndterer materialene, og de som bruker delene. Sammenlign det som skjer, med registreringene i ERP-systemet, lokale lister og instruksjoner.
Se særlig etter uformelle ordninger: en ekstra lagerplass, en mindre beholder som brukes på ett skift, eller en arbeidsleder som bestiller når noen spør. Dette er ofte de manglende leddene som ikke kommer frem i et ryddig uttrekk av varedata.
Kontroller detaljene som påvirker beslutningen
Kontroller koder, revisjoner, enheter og plasseringer før dere bestemmer mengdene for påfylling. Skill tydelig mellom innkjøpspakninger og interne beholdere. Registrer tiden fra et internt signal om påfylling til brukbare deler er på plass ved arbeidsstasjonen, ikke bare tiden trucken bruker på å kjøre.
Tiden for påfylling fra leverandør må skilles fra tiden for intern levering. Hyppige interne leveringsrunder kan ikke kompensere for en leverandørbestilling som ikke er lagt inn. Varer som ankommer lasterampen, er heller ikke umiddelbart klare til bruk ved maskinen dersom de først må kontrolleres eller pakkes om.
Merk ukjente opplysninger for videre undersøkelse, og utpek en ansvarlig. En ledetid som ikke er fylt ut, er et synlig problem. En oppdiktet ledetid kan derimot ubemerket bli grunnlaget for en dårlig forsyningsregel.
Velg forsyningsregler, og test dem
Bestem om delen skal lagres ved bruksstedet, etterfylles via et supermarket (et kontrollert mellomlager), leveres i et sett eller forsynes til en bestemt ordre. Tilpass reglene til forbruk, plass, håndteringsarbeid og risiko for mangel i stedet for å behandle alle varer likt.
Fastsett antall per beholder og hva som utløser påfylling, ut fra forbruket i det aktuelle tidsrommet for påfylling. Ta høyde for usikkerhet med en passende sikkerhetsmargin. Kontroller også plassforhold og begrensninger ved håndtering. En større beholder er ingen nyttig buffer hvis den hindrer tilgangen eller øker faren for skader.
Test løsningen i det daglige arbeidet. Er signalet synlig for den som skal fylle på? Kan nye deler komme frem før den tilgjengelige beholdningen er brukt opp? Hva skjer når produktmiksen endres, eller den som vanligvis gjør jobben, er borte? Juster reglene før løsningen tas i bruk flere steder.
Eksempel: Hvorfor en full kartong ikke alltid hindrer mangel i cellen
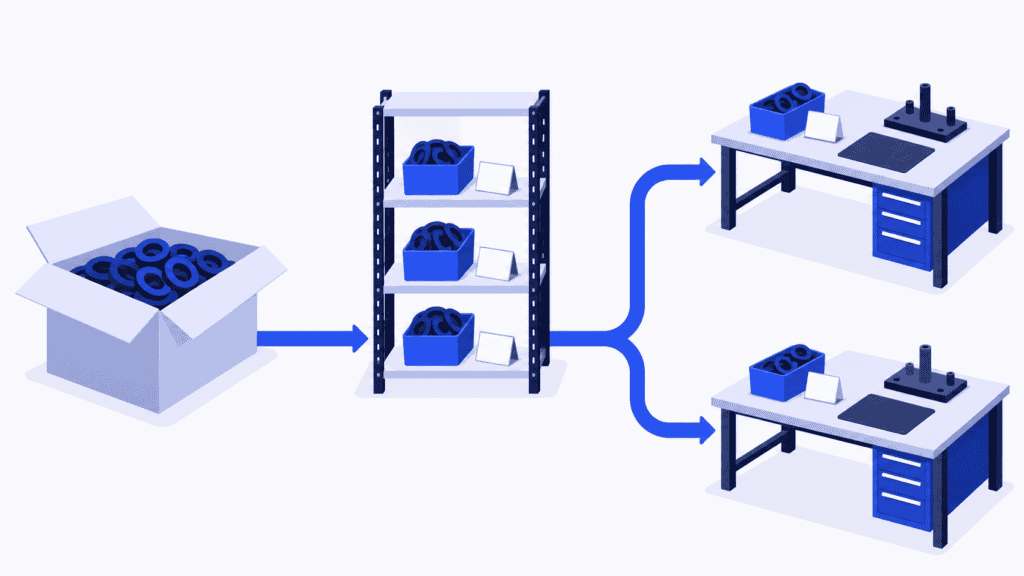
Tenk deg en produsent som bruker den samme tetningen i to monteringsceller. Innkjøp bestiller kartonger, lageret registrerer beholdningen i stykk, og de som håndterer materialene, fordeler tetningene i mindre, beskyttende beholdere til arbeidsbenkene.
Det første PFEP-utkastet angir leverandør, antall per kartong og hovedlagerplass. Det ser komplett ut helt til produktsammensetningen endres. Den ene cellen bruker tetninger langt raskere, mens etterfyllingsrunden fortsetter som før. Tetningene finnes på lager, men cellen må vente.
Løsningen er ikke bare å «kjøpe flere tetninger». Teamet legger inn de enkelte forbruksstedene, antall per intern beholder, signalene for etterfylling og hvem som har ansvar for levering. De kontrollerer omregningen mellom enhetene og avklarer hvem som endrer forsyningsopplegget når produktsammensetningen endres.
Nå har tetningen en plan for den praktiske forsyningen, ikke bare en innkjøpsbeskrivelse. Neste steg er å koble ordrene som bruker tetningen, til tilgjengelig materiale og produksjonskapasitet. Ellers kan en planlegger fortsatt love begge cellene de samme tetningene eller flytte en ordre uten å se konsekvensene for det påfølgende arbeidet.
Sørg for at alle viktige endringer blir fulgt opp i planen
PFEP blir mindre pålitelig når vedlikeholdet blir en valgfri oppgave som tas etter at alt som haster, er ferdig. Gjør oppdatering av planen til en del av endringene som påvirker forsyningen.
Innkjøp kan ha ansvar for leverandørvilkår, bestillingsbegrensninger og bekreftede endringer i ledetiden for etterfylling. Logistikk kan ha ansvar for lagerplasser, beholdere og leveringsopplegg. Teknisk avdeling og kvalitetsavdelingen kan ha ansvar for relevante spesifikasjonsendringer og godkjente krav til håndtering. Produksjonen kan bekrefte forbrukssteder og endringer i forbruksmønsteret. Én PFEP-koordinator holder oversikt over den samlede strukturen og uavklarte avvik.
Koordinatoren skal ikke måtte oppdage alle endringer selv. Utpek en ansvarlig for hver feltgruppe, og knytt oppdateringer til hendelser som:
- En ny del, leverandør, revisjon eller godkjent erstatningsdel.
- Endringer i emballasje, innkjøpsenhet eller antall per intern beholder.
- Flytting av en celle, et nytt forbrukssted eller endringer i skiftordning eller produktsammensetning.
- Gjentatte materialmangler, skadde deler eller et uforklart lageravvik.
Registrer hvem som godkjenner hver endring, når den trer i kraft, og hvilke instrukser eller systemer som må oppdateres som følge av den. Å bytte etiketten på reolen uten å oppdatere leveringsinstruksen er ikke en fullført oppdatering.
Du trenger ikke kopiere alle feltene til en ny database. Definer en autoritativ kilde for hver type informasjon, og gjør koblingen til PFEP tydelig. Hvis innkjøpsvilkårene ligger i ERP-systemet og de fysiske lagerplassene i WMS-systemet, bør dere unngå kopier som kan redigeres uavhengig av hverandre uten at noen har ansvar for synkroniseringen. Målet er entydig og pålitelig informasjon, selv når flere systemer bidrar.
Gå gjennom avvik ofte nok til å kunne handle, og kontroller de fysiske løsningene med jevne mellomrom. At en registrering nylig er redigert, beviser ikke at beholderen fortsatt passer, eller at leveringsruten fortsatt fungerer.
Koble materialtilgjengelighet til produksjonen med SkyPlanner
PFEP gjør materialflyten mer pålitelig. SkyPlanner gjør det enklere å håndtere konsekvensene materialtilgjengeligheten har for produksjonen.
I SkyPlanner følger materialene som er knyttet til et produkt, med videre til ordrelinjene for produktet. Lagerinformasjon kan vedlikeholdes via integrasjon eller direkte i SkyPlanners Warehouse-modul. Når planlegging som tar hensyn til materialtilgjengelighet er aktivert, bruker Arcturus, SkyPlanners KI for produksjonsplanlegging, materialtilgjengeligheten i samme beregning som kapasiteten på arbeidsstasjonene, skift, avhengigheter mellom operasjoner og reglene du har konfigurert.
Denne koblingen er verdifull når flere ordrer bruker samme materiale eller konkurrerer om de samme maskinene. I stedet for å kontrollere en materialliste og bygge opp hver maskinkø på nytt hver for seg, kan du gjennomgå den samlede planen i Gantt-diagrammet. Hvis forutsetningene endres, kan du beregne planen på nytt og se hvordan arbeidet passer inn, og hvilke leveringsløfter som må følges opp. Du setter prioriteringene; Arcturus tar seg av beregningen av produksjonsplanen.
SkyPlanner kan integreres med ethvert ERP- eller MES-system via sitt åpne REST API. Du kan beholde systemet som håndterer innkjøps- og artikkeldata, og samtidig koble relevante identifikatorer, materialbehov og tilgjengelighet til detaljert produksjonsplanlegging. Instruksene for håndtering og levering i PFEP styrer fortsatt det fysiske arbeidet: En registrert lagerbeholdning bekrefter ikke at en uskadd beholder har nådd riktig arbeidsbenk.
Hos Eskomatic, som utfører maskinering på oppdrag, gjorde et eldre ERP-system og i stor grad manuelle arbeidskøer det vanskelig å få oversikt, særlig over materialtilgjengeligheten. Med SkyPlanner koblet til det eksisterende ERP-systemet fikk teamet bedre oversikt over materialene, automatisk planlegging av kapasitetsbelastningen og en visuell arbeidskø. Eskomatic rapporterer om færre produksjonsstopp som følge av materialmangel og mer presis fastsettelse av leveringsdatoer.
Det er den praktiske grunnen til å koble pålitelig informasjon om deler til produksjonsplanleggingen: færre overraskelser ved planlagt oppstart og mindre tid brukt på å nøste opp i konsekvensene manuelt.
Mål planens bidrag til å holde arbeidet i gang
Vurder piloten ut fra hva som endrer seg på forbruksstedet, ikke bare hvor mange felt som er fylt ut. Følg med på avbrudd som skyldes manglende eller feil deler, hasteleveranser, tid brukt på leting og arbeidet som kreves for å fylle på deler i området. Vurder lagerbeholdning og plassbruk sammen med disse resultatene, slik at en tilsynelatende forbedring ikke bare skyldes at alle ledige kroker er fylt med varer.
Når en materialmangel gjentar seg, må dere finne ut hvor det sviktet. Var registreringen feil, ble signalet om etterfylling oversett, var leverandøren forsinket, eller bygde planen på utdatert informasjon om tilgjengelighet? Hver årsak krever sitt tiltak. Oppdater regelen eller den operative informasjonen som faktisk sviktet.
Velg SkyPlanner når planleggerne fortsatt må fordele materialer manuelt mellom konkurrerende ordrer og maskinkøer, selv med pålitelig informasjon om delene. Bestill en demo av SkyPlanner, og ta med et eksempel med én del som stadig mangler, en ordre som bruker den, og en annen ordre som konkurrerer om de samme ressursene. Bruk situasjonen til å utforske hvordan planlegging som tar hensyn til materialtilgjengelighet, kan gjøre neste produksjonsbeslutning enklere. Hvis du heller vil utforske på egen hånd først, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


