








În acest articol
- Ce este un plan pentru fiecare piesă?
- Ce informații trebuie să conțină un PFEP?
- Construiți primul PFEP pornind de la un flux real de materiale
- Urmăriți piesa, nu doar evidențele
- Validați detaliile care influențează decizia
- Alegeți regulile de aprovizionare, apoi testați-le
- Exemplu: de ce o celulă poate rămâne fără piese chiar dacă există o cutie plină
- Asigurați-vă că fiecare schimbare importantă se reflectă în plan
- Corelați disponibilitatea materialelor cu producția folosind SkyPlanner
- Evaluați în ce măsură planul contribuie la continuitatea producției
Acasă » Resurse » PFEP (Plan for Every Part): piese pregătite pentru lucru
Timp estimat de citire: 10 minute
Piesa se află în fabrică. Departamentul de achiziții o vede în raportul de stocuri. Totuși, operatorul așteaptă, fiindcă nimeni nu a stabilit cum ajunge piesa la acest centru de lucru, în ce recipient și cine reface stocul când se golește lada.
PFEP (Plan for Every Part), un plan pentru aprovizionarea și gestionarea fiecărei piese, acoperă aceste lacune. El reunește într-o bază de informații menținută la zi instrucțiunile de aprovizionare, depozitare, manipulare și livrare la punctul de utilizare pentru fiecare piesă. Astfel, se pierde mai puțin timp cu căutarea pieselor, se improvizează mai puține livrări și apar mai puține întreruperi cauzate de transferuri ale căror detalii existau doar în memoria cuiva.
Dar un plan de aprovizionare cu piese pe care vă puteți baza are nevoie și de un plan de producție fiabil. Folosiți PFEP pentru a stabili cum ajung materialele la locul de lucru, iar SkyPlanner APS pentru a corela disponibilitatea lor cu comenzile și operațiile care le necesită și cu capacitatea necesară executării acestora. Echipa poate petrece mai puțin timp punând de acord liste și mai mult timp asigurând continuitatea producției.
Ce este un plan pentru fiecare piesă?
Un plan pentru fiecare piesă descrie în detaliu modul în care fiecare piesă folosită în producție este aprovizionată, depozitată, manipulată și livrată la punctul de utilizare. Abrevierea uzuală este PFEP. Acest plan susține fluxul de materiale în producția lean, precizând cerințele practice: ce piesă este necesară, în ce cantitate, unde trebuie să ajungă, cum ajunge acolo și ce declanșează reaprovizionarea.
Codul piesei și cantitatea înregistrată în stoc nu sunt suficiente. Acestea identifică articolul și cantitatea din evidențe, dar nu arată dacă o cutie de la furnizor poate ajunge direct la linie, dacă piesa necesită măsuri de protecție la manipulare sau cum primește schimbul de noapte un recipient de înlocuire.
PFEP reunește aceste date cu deciziile operaționale și responsabilitățile aferente. Un test util este să verificați dacă o persoană care nu cunoaște piesa poate urmări traseul stabilit pentru aceasta fără să întrebe mereu cum se procedează de obicei.
Delimitați rolul PFEP de cel al instrumentelor conexe:
- Lista de materiale definește componentele și cantitățile necesare pentru realizarea unui produs. PFEP stabilește cum sunt aprovizionate și manipulate aceste componente.
- Evidențele de stoc arată stocurile și mișcările acestora. PFEP precizează regulile și organizarea fizică pe care se bazează acest flux.
- Pregătirea kiturilor presupune colectarea și verificarea pieselor pentru o anumită lucrare. PFEP poate stabili că o piesă se livrează într-un kit, în loc să fie păstrată într-o ladă reaprovizionată lângă linie.
- Analiza ABC ajută la stabilirea priorităților pentru controlul stocurilor în funcție de valoarea consumului. Această clasificare poate fundamenta un PFEP, dar nu definește traseul piesei până la operator.
Aceste instrumente ar trebui să folosească aceiași identificatori, nu să concureze între ele ca versiuni diferite ale aceleiași liste.
Ce informații trebuie să conțină un PFEP?
Includeți informațiile necesare pentru a lua decizia de aprovizionare și a-i menține valabilitatea. Tabelul de mai jos oferă o structură practică de pornire, nu impune un anumit număr de coloane.
| Categorie de informații | Detalii de stabilit | La ce decizii ajută |
|---|---|---|
| Identificarea piesei | Cod unic, descriere, revizia relevantă, unitatea de măsură pentru stoc și conversia din unitatea de achiziție | Recepția, depozitul și producția identifică același articol utilizabil și aceeași cantitate. |
| Necesar și utilizare | Produsele sau operațiile care consumă piesa, profilul consumului, amplasarea punctelor de utilizare | Organizarea aprovizionării ține cont de locul și momentul în care are loc efectiv consumul. |
| Sursă și reaprovizionare | Furnizorul sau sursa internă, durata reaprovizionării, frecvența comenzilor, constrângerile de comandă | Echipa știe cum se declanșează reaprovizionarea și cât durează. |
| Ambalare și manipulare | Cantitatea din ambalajul furnizorului, cantitatea din recipientul intern, dimensiunile, greutatea, cerințele de protecție | Recipientele sunt potrivite pentru spațiul de depozitare, metoda de manipulare și locul de lucru. |
| Depozitare și livrare | Adresa de depozitare, poziția de lângă linie, metoda și frecvența livrării, cine răspunde de livrare | Piesa are un traseu fizic stabilit, de la recepție până la consum. |
| Control și actualizare | Semnalul de reaprovizionare, regulile pentru stocul tampon, persoana de contact pentru excepții, responsabilul pentru date și ultima validare | Există o persoană care intervine înainte să apară lipsuri în aprovizionare și menține instrucțiunile la zi. |
Păstrați separat datele generale ale piesei și modul de aprovizionare specific fiecărei locații. Dacă aceeași garnitură este folosită în mai multe celule, fiecare poate avea nevoie de o cantitate diferită per recipient, de o altă frecvență de livrare și de propriul semnal de reaprovizionare. Prin urmare, același cod de articol poate avea mai multe înregistrări asociate punctelor de utilizare, fără să apară definiții contradictorii ale piesei.
De asemenea, faceți diferența între reguli și situația de astăzi. Lead time-ul standard al furnizorului este o dată de planificare; noua dată de sosire a unei livrări întârziate este o excepție curentă. Cantitatea-țintă de lângă linie ține de regulile stabilite; cantitatea utilizabilă aflată acolo acum este o informație operațională. Ambele contează, dar actualizarea uneia nu o corectează automat pe cealaltă.
Construiți primul PFEP pornind de la un flux real de materiale
Începeți cu o zonă de producție sau o familie de produse bine delimitată, în care lipsurile repetate, căutarea pieselor ori manipularea excesivă scot problema la iveală. Obiectivul final poate fi acoperirea tuturor pieselor, dar un proiect-pilot cu limite clare permite echipei să testeze metoda înainte de a extinde ipoteze nesigure la nivelul întregii fabrici.
Urmăriți piesa, nu doar evidențele
Urmăriți pe teren traseul unor piese selectate, de la recepție, prin depozitare, până la utilizarea efectivă. Implicați personalul de la achiziții, din depozit, de la manipularea materialelor și pe cei care folosesc piesele. Comparați ce se întâmplă în practică cu înregistrările din ERP, listele locale și instrucțiunile.
Căutați mai ales practicile neoficiale: o a doua locație de depozitare, un recipient mai mic folosit într-unul dintre schimburi, un șef de echipă care plasează comanda când i-o cere cineva. Acestea sunt adesea verigile lipsă pe care un export de date despre articole, oricât de bine pus la punct, nu le va arăta.
Validați detaliile care influențează decizia
Verificați codurile, reviziile, unitățile de măsură și locațiile înainte de a stabili cantitățile de reaprovizionare. Faceți o distincție clară între ambalajele de achiziție și recipientele folosite intern. Înregistrați timpul scurs de la semnalul intern de reaprovizionare până când stocul utilizabil ajunge la centrul de lucru, nu doar timpul de deplasare al stivuitorului.
Reaprovizionarea de la furnizor și livrarea internă au durate distincte. O rută internă cu livrări frecvente nu poate compensa o comandă care nu a fost plasată la furnizor. La fel, sosirea stocului la rampa de descărcare nu îl face imediat utilizabil la utilaj dacă mai sunt necesare inspecția sau reambalarea.
Marcați informațiile necunoscute pentru verificare și desemnați o persoană responsabilă. Un lead time necompletat este o problemă vizibilă; unul inventat poate deveni, pe nesimțite, baza unei reguli greșite de aprovizionare.
Alegeți regulile de aprovizionare, apoi testați-le
Decideți dacă piesa trebuie păstrată la punctul de utilizare, reaprovizionată printr-un supermarket lean (o zonă de stoc intermediar controlat), livrată într-un kit sau aprovizionată pentru o anumită comandă. Adaptați regulile la consum, spațiu, efortul de manipulare și riscul de lipsă, în loc să tratați toate articolele la fel.
Stabiliți cantitățile per recipient și condițiile de declanșare a reaprovizionării în funcție de consumul din intervalul de reaprovizionare relevant, cu o marjă de protecție adecvată pentru incertitudini. Verificați și limitele de spațiu și constrângerile de manipulare. O ladă mai mare nu oferă un stoc tampon util dacă blochează accesul sau favorizează deteriorarea pieselor.
Testați modul de aprovizionare în condiții reale de lucru. Persoana care manipulează materialele poate vedea semnalul? Stocul de reaprovizionare poate ajunge înainte de consumarea cantității disponibile? Ce se întâmplă când se schimbă mixul de produse sau lipsește persoana care se ocupă de obicei? Revizuiți regulile înainte de a le aplica la scară mai largă.
Exemplu: de ce o celulă poate rămâne fără piese chiar dacă există o cutie plină
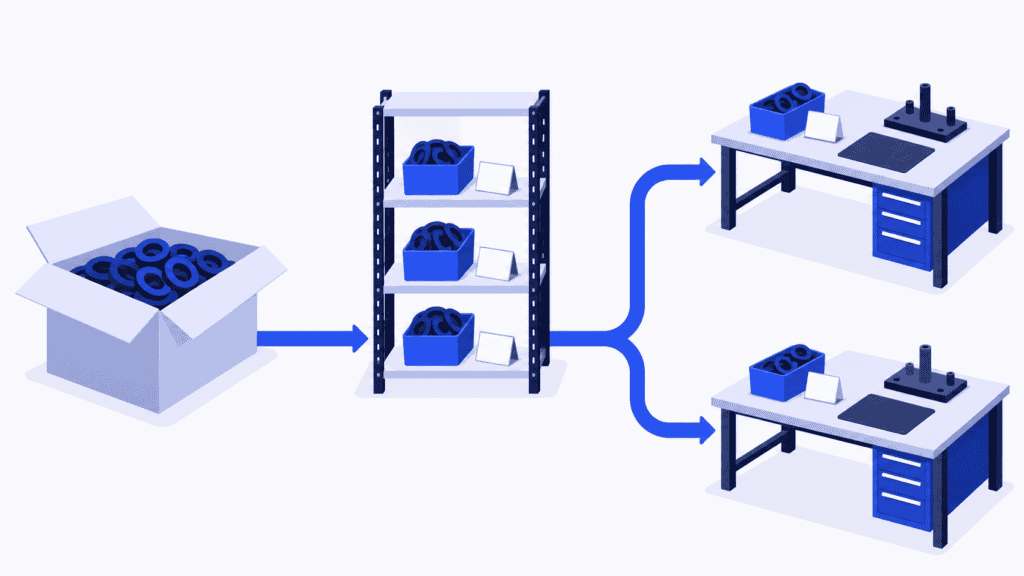
Imaginați-vă un producător care folosește aceeași garnitură în două celule de asamblare. Departamentul de achiziții o comandă la cutie, depozitul o înregistrează la bucată, iar personalul de manipulare repartizează garniturile în recipiente de protecție mai mici, pentru bancurile de lucru.
Prima versiune a PFEP consemnează furnizorul, numărul de bucăți din cutie și locația principală de depozitare. Pare completă până când se schimbă mixul de produse. Una dintre celule consumă garniturile mult mai repede, în timp ce turul de reaprovizionare urmează în continuare vechea rutină. Există stoc în depozit, dar celula așteaptă.
Soluția utilă nu este pur și simplu „să cumpărăm mai multe garnituri”. Echipa adaugă punctele de utilizare distincte și, pentru fiecare, cantitatea din recipientul intern, semnalele de reaprovizionare și responsabilitățile privind livrarea. Verifică conversia dintre unitățile de măsură și stabilește cine modifică modul de aprovizionare atunci când se schimbă mixul de produse.
Acum garnitura are un plan operațional, nu doar o descriere pentru achiziții. Următorul pas este corelarea comenzilor care o consumă cu materialele disponibile și cu capacitatea de producție. Altfel, un planificator poate în continuare să promită același stoc ambelor celule sau să reprogrameze o comandă fără să observe efectele asupra etapelor următoare.
Asigurați-vă că fiecare schimbare importantă se reflectă în plan
PFEP își pierde fiabilitatea când actualizarea lui devine o sarcină opțională, lăsată pentru momentul în care se termină urgențele. Includeți actualizarea în procesul de gestionare a schimbărilor care afectează aprovizionarea.
Departamentul de achiziții poate răspunde de condițiile convenite cu furnizorii, de restricțiile de comandă și de modificările confirmate ale timpului de reaprovizionare. Logistica poate răspunde de locațiile de depozitare, de recipiente și de modul de organizare a livrărilor. Departamentele tehnic și de calitate pot răspunde de modificările relevante ale specificațiilor și de cerințele aprobate de manipulare. Producția poate confirma punctele de utilizare și schimbările în tiparele de consum. Un coordonator PFEP menține sub control structura de ansamblu și excepțiile nerezolvate.
Coordonatorul nu ar trebui să fie nevoit să descopere personal fiecare schimbare. Desemnați un responsabil pentru fiecare grup de câmpuri și stabiliți că actualizarea se declanșează la evenimente precum:
- Introducerea unei piese, a unui furnizor sau a unei revizii noi ori aprobarea unei înlocuiri.
- Modificarea ambalajului, a unității de achiziție sau a cantității din recipientul intern.
- Mutarea unei celule, introducerea unui nou punct de utilizare ori modificarea organizării schimburilor sau a mixului de produse.
- Lipsuri repetate, piese deteriorate sau o diferență de stoc neexplicată.
Pentru fiecare modificare, consemnați cine o aprobă, când intră în vigoare și ce instrucțiuni sau sisteme afectate trebuie actualizate. Dacă schimbați eticheta de pe raft, dar lăsați instrucțiunea de livrare neschimbată, actualizarea nu este completă.
Nu trebuie să copiați fiecare câmp într-o bază de date nouă. Păstrați o sursă de referință pentru fiecare tip de informație și clarificați legătura acesteia cu PFEP. Dacă termenii de achiziție sunt gestionați în ERP, iar locațiile fizice în WMS, evitați crearea unor copii care pot fi editate separat fără ca cineva să răspundă de sincronizare. Scopul este ca informațiile să aibă un înțeles unic și fiabil, chiar dacă provin din mai multe sisteme.
Analizați excepțiile suficient de des pentru a putea interveni și verificați periodic dacă organizarea fizică mai este adecvată. O dată recentă de modificare a înregistrării nu dovedește că recipientul încă se potrivește sau că traseul de livrare încă funcționează.
Corelați disponibilitatea materialelor cu producția folosind SkyPlanner
PFEP face fluxul de materiale mai fiabil. SkyPlanner vă ajută să gestionați mai ușor efectele disponibilității materialelor asupra producției.
În SkyPlanner, materialele asociate unui produs sunt preluate și în pozițiile de comandă aferente acestuia. Informațiile despre stoc pot fi actualizate prin integrare sau direct în modulul Warehouse din SkyPlanner. Când este activată programarea care ține cont de materiale, Arcturus, motorul de inteligență artificială al SkyPlanner pentru programarea producției, include disponibilitatea materialelor în același calcul cu capacitatea centrelor de lucru, schimburile, dependențele dintre operații și regulile configurate de dumneavoastră.
Această corelare este utilă atunci când mai multe comenzi folosesc același material sau concurează pentru aceleași utilaje. În loc să verificați o listă de materiale și să refaceți separat coada de lucrări a fiecărui utilaj, puteți analiza programul corelat în diagrama Gantt. Dacă datele de intrare se schimbă, recalculați programul pentru a vedea cum se încadrează lucrările și ce angajamente de livrare necesită atenție. Dumneavoastră stabiliți prioritățile; Arcturus se ocupă de calculul pentru programarea producției.
SkyPlanner se integrează cu orice ERP sau MES prin interfața sa REST API deschisă. Puteți păstra sistemul în care gestionați datele despre achiziții și articole, conectând identificatorii relevanți, necesarul de materiale și disponibilitatea acestora la programarea detaliată a producției. Instrucțiunile de manipulare și livrare din PFEP continuă să ghideze activitatea fizică: o cantitate înregistrată în stoc nu confirmă că un recipient nedeteriorat a ajuns la bancul de lucru corect.
La Eskomatic, companie care execută prelucrări mecanice la comandă, un ERP mai vechi și cozile de lucrări gestionate în mare parte manual îngreunau obținerea unei imagini de ansamblu, mai ales asupra disponibilității materialelor. Prin conectarea SkyPlanner la ERP-ul existent, echipa a obținut o vizibilitate mai clară asupra materialelor, programarea automată a încărcării resurselor și o coadă de lucrări afișată vizual. Eskomatic raportează mai puține opriri ale producției cauzate de lipsa materialelor și stabilirea mai precisă a datelor de livrare.
Acesta este motivul practic pentru a corela informațiile fiabile despre piese cu programarea producției: mai puține surprize la începerea lucrărilor conform programului și mai puțin timp petrecut rezolvând manual consecințele.
Evaluați în ce măsură planul contribuie la continuitatea producției
Evaluați proiectul-pilot după schimbările de la punctul de utilizare, nu doar după numărul de câmpuri completate. Urmăriți întreruperile cauzate de piese lipsă sau greșite, livrările de urgență, timpul de căutare și efortul necesar pentru reaprovizionarea zonei. Analizați și stocurile și spațiul ocupat, alături de aceste rezultate, pentru a vă asigura că o aparentă îmbunătățire nu provine doar din umplerea fiecărui colț disponibil cu stoc.
Când o lipsă se repetă, identificați unde a apărut problema. Înregistrarea era greșită, semnalul de reaprovizionare a fost trecut cu vederea, furnizorul a întârziat sau programul folosea date de disponibilitate neactualizate? Fiecare cauză necesită o corecție diferită. Actualizați regula sau informația operațională care a stat efectiv la baza problemei.
Alegeți SkyPlanner dacă, deși au informații fiabile despre piese, planificatorii dumneavoastră încă trebuie să coreleze manual materialele cu comenzile concurente și cu cozile de lucrări ale utilajelor. Programați o demonstrație SkyPlanner și aduceți ca exemplu o piesă care lipsește în mod repetat, o comandă care o consumă și o altă comandă care concurează pentru aceleași resurse. Folosiți această situație pentru a vedea cum programarea care ține cont de materiale vă poate ușura următoarea decizie de producție. Dacă preferați să explorați mai întâi, încercați SkyPlanner cu date demonstrative.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


