


Neste artigo
- O que é um plano para cada peça?
- Quais informações devem constar em um PFEP?
- Monte o primeiro PFEP com base em um fluxo real de materiais
- Acompanhe a peça, não apenas os registros
- Valide os detalhes que mudam a decisão
- Defina a política de abastecimento e depois teste
- Exemplo: por que uma caixa cheia nem sempre evita a falta de peças em uma célula
- Defina como cada mudança importante deve ser incorporada ao plano
- Conecte a disponibilidade de materiais à produção com o SkyPlanner
- Avalie se o plano ajuda a manter o trabalho em andamento
Início » Recursos » Plano para cada peça (PFEP): peças prontas para a produção
Tempo de leitura estimado: 10 minutos
A peça está na fábrica. O setor de compras consegue vê-la no relatório de estoque. Mesmo assim, o operador está esperando, porque ninguém definiu como ela chega a esse centro de trabalho, em qual recipiente ou quem faz a reposição quando ele esvazia.
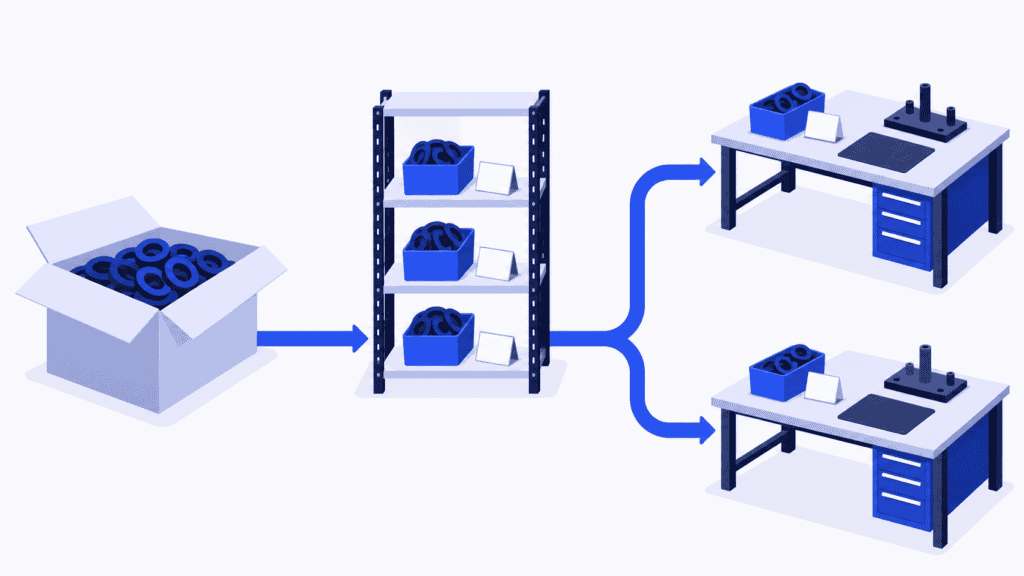
O plano para cada peça, conhecido pela sigla PFEP, resolve essas lacunas. Ele reúne as instruções de abastecimento, armazenagem, manuseio e entrega no ponto de uso de cada peça em uma base de informações mantida atualizada. Com isso, há menos tempo gasto procurando peças, menos entregas improvisadas e menos interrupções causadas por uma passagem de responsabilidade que só existia na memória de alguém.
Mas um plano confiável para as peças também precisa de um plano de produção confiável. Use o PFEP para definir como os materiais chegam ao local de trabalho e o SkyPlanner APS para relacionar a disponibilidade desses materiais às ordens e operações que precisam deles e à capacidade envolvida. Sua equipe pode gastar menos tempo conciliando listas e mais tempo mantendo a produção em andamento.
O que é um plano para cada peça?
Um plano para cada peça é um registro detalhado de como cada peça usada na produção é abastecida, armazenada, manuseada e entregue ao seu ponto de uso. A sigla mais usada é PFEP. Ele apoia o fluxo enxuto de materiais ao deixar explícitas as necessidades práticas: qual peça, qual quantidade é necessária, para onde ela vai, como chega lá e o que aciona a reposição.
O código da peça e o saldo em estoque não bastam. Eles identificam o item e sua quantidade registrada, mas não explicam se a caixa do fornecedor pode ir direto para a linha, se a peça exige cuidados de proteção no manuseio ou como o turno da noite recebe outro recipiente para reposição.
O PFEP reúne essas informações, as decisões operacionais e a definição dos responsáveis. Um bom teste é verificar se alguém que não conhece a peça consegue seguir o percurso definido para ela sem precisar perguntar a todo momento como as coisas costumam ser feitas.
Não confunda a função do PFEP com a de outras ferramentas relacionadas:
- A lista de materiais define os componentes e as quantidades necessários para fabricar um produto. O PFEP define como esses componentes são abastecidos e manuseados.
- Os registros de estoque mostram saldos e movimentações. O PFEP especifica as políticas e a organização física que sustentam esse fluxo.
- O kitting reúne e confere as peças para um trabalho específico. O PFEP pode determinar que uma peça seja fornecida em um kit, em vez de ficar em um recipiente ao lado da linha com reposição regular.
- A análise ABC ajuda a direcionar a atenção do controle de estoque conforme o valor de consumo. Essa classificação pode orientar o PFEP, mas não define o percurso da peça até o operador.
Essas ferramentas devem usar identificadores consistentes entre si, e não competir como versões diferentes da mesma lista.
Quais informações devem constar em um PFEP?
Inclua as informações necessárias para tomar as decisões de abastecimento e mantê-las válidas. A tabela abaixo oferece uma estrutura prática para começar, não um número obrigatório de colunas.
| Grupo de informações | Detalhes a definir | Decisão que orienta |
|---|---|---|
| Identificação da peça | Código único, descrição, revisão aplicável, unidade de estoque e conversão da unidade de compra | Recebimento, almoxarifado e produção identificam o mesmo item apto para uso e a mesma quantidade. |
| Demanda e uso | Produtos ou operações que consomem a peça, padrão de consumo e locais de uso | A organização do abastecimento reflete onde e quando o consumo realmente ocorre. |
| Origem e reposição | Fornecedor ou origem interna, tempo de reposição, frequência dos pedidos e restrições para a emissão de pedidos | A equipe sabe como a reposição é acionada e quanto tempo leva. |
| Embalagem e manuseio | Quantidade por embalagem do fornecedor, quantidade por recipiente interno, dimensões, peso e necessidades de proteção | Os recipientes são adequados ao espaço de armazenagem, ao método de manuseio e ao local de trabalho. |
| Armazenagem e entrega | Endereço de armazenagem, posição ao lado da linha, método e frequência de entrega e função responsável | A peça tem um percurso físico definido, do recebimento ao consumo. |
| Controle e atualização | Sinal de reposição, política de estoque de proteção, contato para exceções, responsável pelos dados e última validação | Há alguém responsável por agir antes que o abastecimento falhe e por manter as instruções atualizadas. |
Mantenha as informações gerais da peça separadas das definições específicas de cada local. Se a mesma vedação abastece várias células, cada uma pode precisar de uma quantidade por recipiente, uma frequência de entrega e um sinal de reposição próprios. Assim, um único código de item pode ter vários registros vinculados aos pontos de uso, sem gerar definições conflitantes da mesma peça.
Também diferencie uma política da situação atual. O lead time padrão de um fornecedor é um dado de planejamento; a previsão de chegada revisada de uma remessa atrasada é uma exceção do momento. A quantidade-alvo ao lado da linha é uma política; a quantidade utilizável disponível ali agora é uma informação operacional. Ambas importam, mas atualizar uma não corrige automaticamente a outra.
Monte o primeiro PFEP com base em um fluxo real de materiais
Comece por uma área de produção ou família de produtos bem delimitada, em que faltas recorrentes, tempo gasto procurando peças ou manuseio excessivo tornem o problema visível. O objetivo final pode ser abranger todas as peças, mas um piloto com escopo limitado permite testar o método antes de espalhar premissas pouco confiáveis pela fábrica.
Acompanhe a peça, não apenas os registros
Acompanhe o percurso de algumas peças, do recebimento à armazenagem e ao uso real. Envolva compras, a equipe do almoxarifado, os responsáveis pela movimentação de materiais e quem utiliza as peças. Compare o que acontece na prática com os registros do ERP, as listas locais e as instruções.
Preste atenção especial aos arranjos informais: uma segunda posição de armazenagem, um recipiente menor usado em determinado turno ou um supervisor que faz um pedido quando alguém solicita. Muitas vezes, esses são os elos que faltam e que uma simples exportação do cadastro de itens não revela.
Valide os detalhes que mudam a decisão
Confira códigos, revisões, unidades e locais antes de definir as quantidades de reposição. Diferencie claramente as embalagens de compra dos recipientes internos. Registre o tempo entre o sinal de reposição interna e a disponibilidade de estoque utilizável no centro de trabalho, não apenas o tempo de deslocamento da empilhadeira.
A reposição pelo fornecedor e a entrega interna têm prazos distintos. Uma rota de entrega interna frequente não compensa um pedido que não foi feito ao fornecedor. Da mesma forma, a chegada do material à doca não o torna imediatamente utilizável na máquina se ele ainda precisa passar por inspeção ou reembalagem.
Sinalize as informações desconhecidas e defina um responsável por apurá-las. Um lead time em branco é um problema visível; um lead time inventado pode, sem que ninguém perceba, servir de base para uma regra de abastecimento inadequada.
Defina a política de abastecimento e depois teste
Decida se a peça deve ficar no ponto de uso, ser reposta por um supermercado de materiais (uma área controlada de estoque intermediário), ser entregue em um kit ou ser fornecida para uma ordem específica. Ajuste a política ao consumo, ao espaço, ao esforço de manuseio e ao risco de falta, em vez de tratar todos os itens da mesma forma.
Defina as quantidades por recipiente e os gatilhos de reposição com base no consumo durante o período de reposição correspondente, prevendo uma proteção adequada contra incertezas. Verifique também as limitações de espaço físico e de manuseio. Um recipiente maior não oferece uma proteção útil se bloquear o acesso ou favorecer danos.
Teste a organização definida durante o trabalho real. O responsável pela movimentação consegue ver o sinal? A reposição consegue chegar antes que o estoque disponível seja consumido? O que acontece quando o mix de produtos muda ou a pessoa que costuma fazer esse trabalho está ausente? Revise a política antes de ampliar sua aplicação.
Exemplo: por que uma caixa cheia nem sempre evita a falta de peças em uma célula
Imagine uma fábrica que usa a mesma peça de vedação em duas células de montagem. Compras faz os pedidos por caixa, o almoxarifado controla o estoque por peça e a equipe de movimentação distribui as peças em recipientes de proteção menores para abastecer as bancadas.
A primeira versão do PFEP registra o fornecedor, a quantidade por caixa e o local principal de armazenagem. Parece completa, até que o mix de produção muda. Uma das células passa a consumir peças de vedação muito mais rápido, enquanto a ronda de abastecimento mantém a rotina antiga. Há estoque no almoxarifado, mas a célula fica esperando.
A correção efetiva não é simplesmente “comprar mais peças de vedação”. A equipe inclui no plano cada ponto de uso, com as respectivas quantidades por recipiente interno, os sinais de reposição e os responsáveis pela entrega. Também verifica a conversão entre unidades e confirma quem deve ajustar o abastecimento quando o mix de produção mudar.
Agora a peça de vedação tem um plano operacional, e não apenas uma descrição para compra. O próximo passo é vincular as ordens que a consomem ao material e à capacidade de produção disponíveis. Sem isso, o analista de PCP ainda pode comprometer o mesmo estoque com as duas células ou mudar uma ordem de posição sem perceber os efeitos nas etapas seguintes.
Defina como cada mudança importante deve ser incorporada ao plano
O PFEP perde qualidade quando sua manutenção vira uma tarefa opcional, deixada para depois das urgências. Faça da atualização do plano uma etapa das mudanças que afetam o abastecimento.
Compras pode ficar responsável pelas condições acordadas com fornecedores, pelas restrições de pedido e pelas alterações confirmadas no prazo de reposição. A logística pode cuidar dos endereços de armazenagem, dos recipientes e da organização das entregas. Engenharia e qualidade podem responder pelas alterações de especificação pertinentes e pelos requisitos de manuseio aprovados. A produção pode confirmar os pontos de uso e as mudanças no padrão de consumo. Um coordenador do PFEP mantém sob controle a estrutura geral e as exceções ainda não resolvidas.
O coordenador não deve precisar descobrir cada mudança por conta própria. Defina um responsável por cada grupo de campos e vincule as atualizações a eventos como:
- Inclusão de uma nova peça ou de um novo fornecedor, revisão de peça ou substituição aprovada.
- Alteração na embalagem, na unidade de compra ou na quantidade por recipiente interno.
- Mudança de local de uma célula, novo ponto de uso ou alteração nos turnos ou no mix de produção.
- Faltas recorrentes, peças danificadas ou divergência de estoque sem explicação.
Para cada mudança, registre quem a aprova, quando entra em vigor e quais instruções ou sistemas precisam ser atualizados em decorrência dela. Trocar a etiqueta na estante sem atualizar a instrução de entrega não é concluir a atualização.
Não é preciso copiar todos os campos para um novo banco de dados. Mantenha uma fonte oficial para cada tipo de informação e deixe clara sua relação com o PFEP. Se as condições de compra estão no ERP e os endereços físicos no WMS, evite criar cópias editáveis separadamente sem definir quem responde pela sincronização. O objetivo é manter uma informação coerente e confiável, mesmo quando vários sistemas contribuem para ela.
Analise as exceções com frequência suficiente para agir e valide periodicamente as condições físicas de abastecimento. Uma data de edição recente no cadastro não comprova que o recipiente ainda cabe no espaço previsto ou que a rota de entrega continua funcionando.
Conecte a disponibilidade de materiais à produção com o SkyPlanner
O PFEP torna o fluxo de materiais mais confiável. O SkyPlanner facilita a gestão dos efeitos da disponibilidade de materiais sobre a produção.
No SkyPlanner, os materiais vinculados a um produto também ficam associados aos itens das ordens desse produto. As informações de estoque podem ser mantidas por integração ou diretamente no módulo Warehouse do SkyPlanner. Quando a programação que considera materiais está habilitada, o Arcturus, a IA de programação do SkyPlanner, inclui a disponibilidade de materiais no mesmo cálculo que considera a capacidade dos centros de trabalho, os turnos, as dependências entre operações e as regras configuradas por você.
Essa conexão é valiosa quando várias ordens usam o mesmo material ou disputam as mesmas máquinas. Em vez de conferir uma lista de materiais e refazer a fila de cada máquina separadamente, você pode analisar a programação integrada no gráfico de Gantt. Se os dados de entrada mudarem, recalcule para ver como o trabalho se encaixa e quais compromissos de entrega precisam de atenção. Você define as prioridades; o Arcturus faz o cálculo da programação da produção.
O SkyPlanner se integra a qualquer ERP ou MES por meio de sua API REST aberta. Você pode manter o sistema que já gerencia seus dados de compras e de itens e conectar os identificadores pertinentes, as necessidades e a disponibilidade de materiais à programação detalhada da produção. As instruções de manuseio e entrega do PFEP continuam orientando o trabalho físico: uma quantidade registrada em estoque não confirma que um recipiente sem avarias chegou à bancada correta.
Na Eskomatic, empresa de usinagem sob encomenda, um ERP antigo e filas de trabalho gerenciadas em grande parte manualmente dificultavam a visão do conjunto, sobretudo da disponibilidade de materiais. Com o SkyPlanner conectado ao ERP existente, a equipe ganhou mais visibilidade dos materiais, programação automática da carga de trabalho e uma fila de trabalho visual. A Eskomatic relata menos paradas de produção por falta de materiais e mais precisão na definição das datas de entrega.
Esse é o motivo prático para conectar informações confiáveis sobre as peças à programação da produção: menos surpresas na hora prevista para iniciar o trabalho e menos tempo gasto resolvendo as consequências manualmente.
Avalie se o plano ajuda a manter o trabalho em andamento
Avalie o piloto pelas mudanças no ponto de uso, e não apenas pela quantidade de campos preenchidos. Acompanhe as interrupções causadas por peças faltantes ou incorretas, as entregas emergenciais, o tempo de procura e o esforço necessário para reabastecer a área. Analise também o estoque e o espaço ocupado, para verificar se uma aparente melhoria não veio apenas de encher todos os cantos disponíveis com estoque.
Quando uma falta se repetir, investigue a falha. O cadastro estava errado, o sinal de reposição passou despercebido, o fornecedor atrasou ou a programação usou dados desatualizados de disponibilidade? Cada causa exige uma correção diferente. Atualize a política ou a informação operacional que de fato falhou.
Escolha o SkyPlanner quando, mesmo com informações confiáveis sobre as peças, seus analistas de PCP ainda precisam conciliar manualmente os materiais com ordens concorrentes e filas de trabalho das máquinas. Agende uma demonstração do SkyPlanner e traga um caso com uma peça que falta repetidamente, uma ordem que a consome e outra que disputa os mesmos recursos. Use essa situação para explorar como a programação que considera materiais pode facilitar sua próxima decisão de produção. Se preferir explorar primeiro, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


