


Dalam artikel ini
- Apa itu PFEP?
- Informasi apa yang perlu dicantumkan dalam PFEP?
- Susun PFEP pertama berdasarkan aliran material yang nyata
- Telusuri komponennya, bukan hanya catatannya
- Validasi rincian yang memengaruhi keputusan
- Pilih kebijakan pasokan, lalu uji
- Contoh: mengapa satu karton penuh belum tentu mencegah kekurangan di sel
- Pastikan setiap perubahan penting tercermin dalam rencana
- Hubungkan ketersediaan material dengan produksi melalui SkyPlanner
- Ukur apakah rencana membantu pekerjaan tetap berjalan
Beranda » Sumber Daya » Plan for Every Part (PFEP): Siapkan Komponen untuk Produksi
Perkiraan waktu baca: 10 menit
Komponennya sudah ada di pabrik. Bagian pembelian bisa melihatnya dalam laporan persediaan. Namun, operator masih menunggu karena belum ada kesepakatan tentang cara mengirimkannya ke stasiun kerja ini, wadah yang digunakan, atau siapa yang mengisi ulang saat wadahnya kosong.
Plan for Every Part, atau PFEP, menutup celah tersebut dengan rencana untuk setiap komponen. PFEP menghimpun petunjuk pasokan, penyimpanan, penanganan, dan penyediaan di titik penggunaan untuk setiap komponen dalam satu basis informasi yang terus diperbarui. Hasilnya, waktu untuk mencari komponen berkurang, pengiriman dadakan lebih jarang, dan gangguan akibat proses serah terima yang hanya tersimpan dalam ingatan seseorang pun berkurang.
Namun, rencana penyediaan komponen yang andal juga membutuhkan rencana produksi yang andal. Gunakan PFEP untuk menentukan cara material sampai ke tempat pekerjaan dilakukan, dan SkyPlanner APS untuk menghubungkan ketersediaan material dengan pesanan dan operasi yang membutuhkan material tersebut, beserta kapasitas yang diperlukan untuk mengerjakannya. Tim Anda dapat mengurangi waktu untuk mencocokkan berbagai daftar dan lebih fokus menjaga kelancaran produksi.
Apa itu PFEP?
Plan for Every Part adalah catatan terperinci tentang cara setiap komponen yang digunakan dalam produksi dipasok, disimpan, ditangani, dan dikirim ke titik penggunaannya. Singkatan yang umum digunakan adalah PFEP. Metode ini mendukung aliran material lean dengan memperjelas kebutuhan praktis: komponen apa yang diperlukan, berapa jumlahnya, ke mana tujuannya, bagaimana cara mengirimkannya, dan apa yang memicu pengisian ulang.
Nomor komponen dan saldo stok saja tidak cukup. Keduanya menunjukkan identitas barang dan jumlah yang tercatat, tetapi tidak menjelaskan apakah karton dari pemasok bisa langsung dikirim ke lini produksi, apakah komponen memerlukan penanganan khusus agar terlindungi, atau bagaimana shift malam mendapatkan wadah pengganti.
PFEP menggabungkan fakta-fakta tersebut dengan keputusan operasional dan pembagian tanggung jawab. Salah satu cara menguji kegunaannya adalah melihat apakah orang yang belum mengenal komponen itu dapat mengikuti alur yang telah disepakati tanpa harus berulang kali menanyakan cara kerja yang biasa dilakukan.
Bedakan peran PFEP dari alat lain yang berkaitan:
- Bill of Material (BOM) menetapkan komponen dan jumlah yang diperlukan untuk membuat suatu produk. PFEP menetapkan cara komponen tersebut dipasok dan ditangani.
- Catatan persediaan menunjukkan stok dan pergerakannya. PFEP merinci kebijakan dan pengaturan fisik yang mendasari aliran tersebut.
- Penyiapan kit mencakup pengumpulan dan pemeriksaan komponen untuk pekerjaan tertentu. PFEP dapat menetapkan bahwa suatu komponen dipasok sebagai bagian dari kit, bukan disimpan dalam wadah di sisi lini yang diisi ulang.
- Analisis ABC membantu menentukan prioritas pengendalian persediaan berdasarkan nilai pemakaian. Klasifikasi tersebut dapat menjadi masukan bagi PFEP, tetapi tidak menentukan jalur komponen hingga sampai ke operator.
Semua alat ini sebaiknya menggunakan kode identifikasi yang konsisten, bukan menjadi versi berbeda dari daftar yang sama dan saling bertentangan.
Informasi apa yang perlu dicantumkan dalam PFEP?
Cantumkan informasi yang diperlukan untuk menetapkan keputusan pasokan dan menjaganya tetap sesuai kebutuhan. Tabel berikut adalah kerangka awal yang praktis, bukan ketentuan tentang jumlah kolom yang wajib digunakan.
| Kelompok informasi | Rincian yang perlu ditetapkan | Keputusan yang didukung |
|---|---|---|
| Identitas komponen | Kode unik, deskripsi, revisi yang relevan, satuan persediaan, dan konversi dari satuan pembelian | Bagian penerimaan, gudang, dan produksi mengenali barang layak pakai yang sama beserta jumlahnya. |
| Kebutuhan dan penggunaan | Produk atau operasi yang menggunakan komponen, pola pemakaian, dan lokasi titik penggunaan | Pengaturan pasokan sesuai dengan lokasi dan waktu pemakaian yang sebenarnya. |
| Sumber pasokan dan pengisian ulang | Pemasok atau sumber internal, waktu pengisian ulang, frekuensi pemesanan, dan batasan pemesanan | Tim mengetahui apa yang memicu pengisian ulang dan berapa lama prosesnya. |
| Pengemasan dan penanganan | Jumlah per kemasan pemasok, jumlah per wadah internal, dimensi, berat, dan kebutuhan perlindungan | Wadah sesuai dengan ruang penyimpanan, metode penanganan, dan tempat kerja. |
| Penyimpanan dan pengiriman | Alamat penyimpanan, posisi di sisi lini, metode dan frekuensi pengiriman, serta peran yang bertanggung jawab | Komponen memiliki alur fisik yang disepakati dari penerimaan hingga pemakaian. |
| Pengendalian dan pemutakhiran | Sinyal pengisian ulang, kebijakan stok penyangga, kontak untuk penanganan penyimpangan, penanggung jawab data, dan validasi terakhir | Ada orang yang bertindak sebelum pasokan terputus dan menjaga petunjuk tetap mutakhir. |
Pisahkan informasi dasar komponen dari pengaturan khusus di setiap lokasi. Jika seal yang sama dipasok ke beberapa sel, setiap sel mungkin memerlukan jumlah per wadah, frekuensi pengiriman, dan sinyal pengisian ulang yang berbeda. Dengan demikian, satu kode barang dapat memiliki beberapa catatan titik penggunaan yang saling terhubung tanpa menimbulkan definisi komponen yang saling bertentangan.
Bedakan pula kebijakan dari kondisi saat ini. Lead time standar pemasok merupakan data perencanaan, sedangkan perubahan waktu kedatangan kiriman yang terlambat merupakan penyimpangan yang sedang terjadi. Target jumlah di sisi lini merupakan kebijakan, sedangkan jumlah layak pakai yang tersedia di sana saat ini merupakan informasi operasional. Keduanya penting, tetapi memperbarui salah satunya tidak otomatis memperbaiki yang lain.
Susun PFEP pertama berdasarkan aliran material yang nyata
Mulailah dari area produksi atau kelompok produk dengan lingkup yang jelas, tempat kekurangan berulang, pencarian komponen, atau penanganan berlebih membuat masalah mudah terlihat. Sasaran akhirnya mungkin mencakup setiap komponen, tetapi uji coba dengan lingkup terbatas memungkinkan tim menguji metode ini sebelum asumsi yang belum dapat diandalkan diterapkan di seluruh pabrik.
Telusuri komponennya, bukan hanya catatannya
Telusuri langsung alur komponen yang dipilih, mulai dari penerimaan, penyimpanan, hingga pemakaian sebenarnya. Libatkan bagian pembelian, staf gudang, petugas penanganan material, dan orang-orang yang menggunakannya. Bandingkan praktik di lapangan dengan catatan ERP, daftar setempat, dan instruksi yang ada.
Perhatikan terutama pengaturan tidak resmi: lokasi penyimpanan kedua, wadah lebih kecil yang digunakan pada salah satu shift, atau supervisor yang membuat pesanan ketika ada yang meminta. Hal-hal seperti ini sering menjadi mata rantai yang hilang dan tidak terlihat dalam hasil ekspor data barang yang tampak rapi.
Validasi rincian yang memengaruhi keputusan
Periksa kode, revisi, satuan, dan lokasi sebelum menentukan jumlah pengisian ulang. Bedakan dengan jelas kemasan pembelian dari wadah internal. Catat waktu sejak sinyal pengisian ulang internal muncul hingga stok layak pakai tersedia di stasiun kerja, bukan hanya waktu tempuh forklift.
Pengisian ulang dari pemasok dan pengiriman internal memiliki rentang waktu yang berbeda. Rute pengiriman internal yang sering dijalankan tidak dapat menutupi pesanan pemasok yang belum dibuat. Demikian pula, stok yang tiba di area bongkar muat belum tentu langsung dapat digunakan di mesin jika masih harus diperiksa atau dikemas ulang.
Tandai informasi yang belum diketahui untuk ditelusuri dan tetapkan siapa yang bertanggung jawab. Kolom lead time yang kosong menunjukkan masalah yang terlihat jelas; lead time yang dikarang bisa diam-diam menjadi dasar aturan pasokan yang keliru.
Pilih kebijakan pasokan, lalu uji
Tentukan apakah komponen perlu disimpan di titik penggunaan, diisi ulang melalui supermarket (area stok antara yang terkendali), dikirim dalam kit, atau dipasok untuk pesanan tertentu. Sesuaikan kebijakannya dengan pemakaian, ruang, upaya penanganan, dan risiko kekurangan, alih-alih memperlakukan semua barang dengan cara yang sama.
Tetapkan jumlah per wadah dan pemicu pengisian ulang berdasarkan pemakaian selama rentang waktu pengisian ulang yang relevan, dengan cadangan yang sesuai untuk menghadapi ketidakpastian. Periksa juga keterbatasan ruang fisik dan penanganan. Wadah yang lebih besar tidak berguna sebagai penyangga jika menghalangi akses atau meningkatkan risiko kerusakan.
Uji pengaturan tersebut saat pekerjaan benar-benar berlangsung. Apakah petugas penanganan material dapat melihat sinyalnya? Bisakah stok pengganti tiba sebelum pasokan yang tersedia habis terpakai? Apa yang terjadi saat komposisi produk berubah atau petugas yang biasa menangani tidak masuk? Revisi kebijakannya sebelum memperluas penerapannya.
Contoh: mengapa satu karton penuh belum tentu mencegah kekurangan di sel
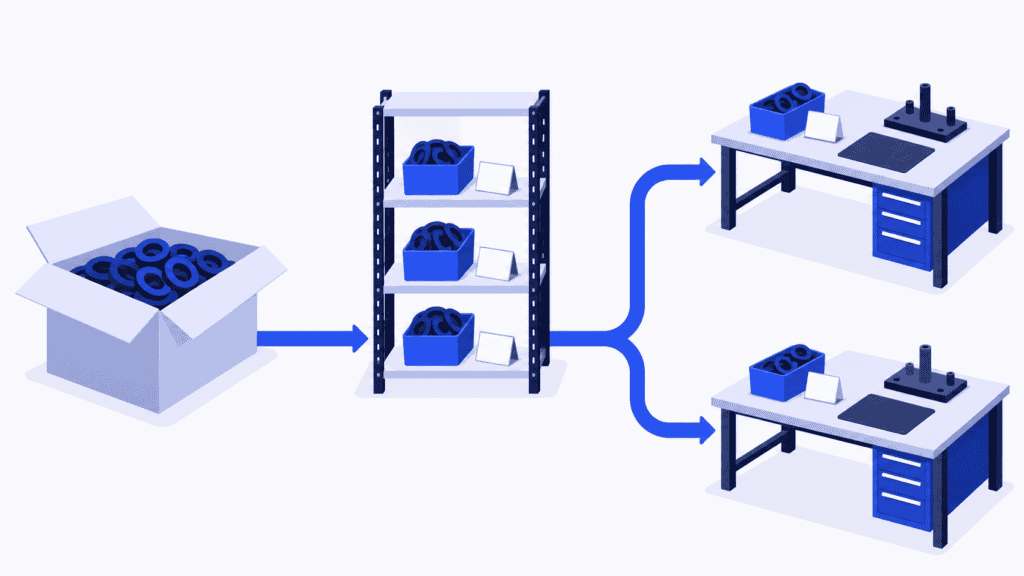
Bayangkan sebuah perusahaan manufaktur menggunakan seal yang sama di dua sel perakitan. Bagian pembelian memesannya dalam satuan karton, gudang mencatatnya dalam satuan buah, dan petugas penanganan material membaginya ke dalam wadah pelindung yang lebih kecil untuk meja kerja.
Draf awal PFEP mencatat pemasok, jumlah isi per karton, dan lokasi penyimpanan utama. Semuanya tampak lengkap sampai komposisi produk yang diproduksi berubah. Salah satu sel menghabiskan seal jauh lebih cepat, sementara pengisian ulang masih mengikuti rutinitas lama. Stok tersedia di gudang, tetapi sel tersebut harus menunggu.
Perbaikan yang tepat bukan sekadar “beli lebih banyak seal.” Tim menambahkan setiap titik penggunaan, jumlah isi wadah internal di tiap titik, sinyal pengisian ulang, serta tanggung jawab pengirimannya. Tim juga memverifikasi konversi satuan dan memastikan siapa yang mengubah pengaturan pasokan saat komposisi produk yang diproduksi berubah.
Kini seal tersebut memiliki rencana operasional, bukan sekadar keterangan untuk pembelian. Langkah berikutnya adalah menghubungkan pesanan yang menggunakannya dengan material dan kapasitas produksi yang tersedia. Tanpa hubungan ini, perencana masih bisa menjanjikan pasokan yang sama kepada kedua sel atau menggeser pesanan tanpa menyadari dampaknya pada proses berikutnya.
Pastikan setiap perubahan penting tercermin dalam rencana
PFEP menjadi tidak andal jika pemutakhirannya dianggap sebagai pekerjaan opsional yang baru dilakukan setelah urusan mendesak selesai. Jadikan pembaruan PFEP bagian dari setiap perubahan yang memengaruhi pasokan.
Bagian pembelian dapat bertanggung jawab atas ketentuan pemasok, batasan pemesanan, dan perubahan waktu pengisian ulang yang telah dikonfirmasi. Bagian logistik dapat bertanggung jawab atas lokasi penyimpanan, wadah, dan pengaturan pengiriman. Bagian teknik dan mutu dapat menangani perubahan spesifikasi yang relevan serta persyaratan penanganan yang telah disetujui. Bagian produksi dapat mengonfirmasi titik penggunaan dan perubahan pola pemakaian. Seorang koordinator PFEP menjaga struktur keseluruhan tetap tertata dan mengendalikan penyimpangan yang belum terselesaikan.
Koordinator tidak semestinya dibebani tugas mencari tahu sendiri setiap perubahan. Tetapkan penanggung jawab untuk setiap kelompok data, lalu kaitkan pembaruan dengan kejadian seperti:
- Adanya komponen baru, pemasok baru, revisi, atau penggantian yang telah disetujui.
- Perubahan kemasan, satuan pembelian, atau jumlah isi wadah internal.
- Pemindahan sel, titik penggunaan baru, atau perubahan pola shift maupun komposisi produk.
- Kekurangan komponen yang berulang, komponen rusak, atau selisih stok yang belum diketahui penyebabnya.
Untuk setiap perubahan, catat siapa yang menyetujuinya, kapan mulai berlaku, serta instruksi atau sistem terkait mana yang perlu diperbarui. Mengganti label pada rak tanpa memperbarui instruksi pengiriman belum bisa dianggap sebagai pembaruan yang tuntas.
Anda tidak perlu menyalin setiap kolom data ke basis data baru. Tetapkan sumber acuan resmi untuk setiap jenis informasi dan perjelas kaitannya dengan PFEP. Jika ketentuan pembelian dikelola di ERP dan lokasi fisik dikelola di WMS, hindari membuat salinan yang dapat diedit secara terpisah tanpa penanggung jawab sinkronisasi. Tujuannya adalah memastikan informasi tetap konsisten dan dapat diandalkan, meskipun berasal dari beberapa sistem.
Tinjau penyimpangan cukup sering agar masih sempat ditindaklanjuti, dan periksa pengaturan fisiknya secara berkala. Tanggal pembaruan data yang masih baru bukan bukti bahwa wadah masih sesuai atau rute pengiriman masih berjalan sebagaimana mestinya.
Hubungkan ketersediaan material dengan produksi melalui SkyPlanner
PFEP membuat aliran material lebih andal. SkyPlanner memudahkan Anda mengelola dampak ketersediaan material terhadap produksi.
Di SkyPlanner, material yang dikaitkan dengan suatu produk juga tercantum pada item pesanan produk tersebut. Informasi stok dapat dikelola melalui integrasi atau langsung di modul Warehouse SkyPlanner. Jika penjadwalan yang memperhitungkan material diaktifkan, Arcturus, kecerdasan buatan SkyPlanner untuk penjadwalan, memperhitungkan ketersediaan material bersama kapasitas stasiun kerja, shift, ketergantungan antaroperasi, dan aturan yang Anda konfigurasikan.
Keterkaitan ini berguna saat beberapa pesanan menggunakan material yang sama atau memperebutkan mesin yang sama. Alih-alih memeriksa daftar material lalu menyusun ulang antrean setiap mesin secara terpisah, Anda dapat meninjau jadwal yang saling terhubung pada linimasa Gantt. Jika data masukan berubah, hitung ulang jadwal untuk melihat bagaimana pekerjaan dapat dialokasikan dan komitmen pengiriman mana yang perlu diperhatikan. Anda menetapkan prioritas; Arcturus menangani perhitungan penjadwalan.
SkyPlanner dapat diintegrasikan dengan ERP atau MES apa pun melalui REST API terbukanya. Anda dapat tetap menggunakan sistem yang mengelola data pembelian dan item, sambil menghubungkan pengenal yang relevan, kebutuhan material, serta ketersediaannya dengan penjadwalan produksi yang terperinci. Instruksi penanganan dan pengiriman dalam PFEP tetap menjadi panduan pekerjaan fisik: jumlah stok yang tercatat tidak membuktikan bahwa wadah telah tiba di meja kerja yang benar dalam kondisi tidak rusak.
Di Eskomatic, perusahaan penyedia jasa pemesinan, ERP lama dan antrean kerja yang sebagian besar dikelola secara manual menyulitkan tim memperoleh gambaran menyeluruh, terutama mengenai ketersediaan material. Setelah SkyPlanner dihubungkan dengan ERP yang sudah digunakan, tim memperoleh gambaran material yang lebih jelas, penjadwalan beban kerja otomatis, dan antrean kerja visual. Eskomatic melaporkan berkurangnya penghentian produksi akibat kekurangan material serta penetapan tanggal pengiriman yang lebih akurat.
Itulah alasan praktis untuk menghubungkan informasi komponen yang andal dengan penjadwalan: lebih sedikit kendala tak terduga saat pekerjaan dijadwalkan mulai, dan lebih sedikit waktu untuk mengurai dampaknya secara manual.
Ukur apakah rencana membantu pekerjaan tetap berjalan
Nilai uji coba penerapan dari perubahan yang terjadi di titik penggunaan, bukan hanya dari banyaknya kolom data yang telah diisi. Pantau gangguan akibat komponen yang tidak tersedia atau salah, pengiriman darurat, waktu pencarian, serta upaya yang diperlukan untuk mengisi ulang persediaan di area tersebut. Tinjau juga persediaan dan penggunaan ruang agar perbaikan yang terlihat bukan sekadar hasil dari memenuhi setiap sudut yang tersedia dengan stok.
Jika kekurangan kembali terjadi, telusuri penyebab kegagalannya. Apakah datanya salah, sinyal pengisian ulang terlewat, pemasok terlambat, atau jadwal menggunakan informasi ketersediaan yang sudah usang? Setiap penyebab memerlukan perbaikan yang berbeda. Perbarui kebijakan atau informasi operasional yang memang menjadi sumber kegagalan.
Pilih SkyPlanner jika perencana Anda masih harus mencocokkan material secara manual dengan pesanan yang saling bersaing dan antrean pekerjaan di mesin, meskipun informasi komponen sudah andal. Jadwalkan demo SkyPlanner dengan membawa contoh satu komponen yang sering tidak tersedia, satu pesanan yang menggunakannya, dan pesanan lain yang memperebutkan sumber daya yang sama. Gunakan situasi tersebut untuk melihat bagaimana penjadwalan yang memperhitungkan material dapat memudahkan keputusan produksi Anda berikutnya. Jika Anda ingin mencoba sendiri terlebih dahulu, coba SkyPlanner dengan data demo.
Jussi Mäntylä
Spesialis Perencanaan Produksi, SkyPlanner


