


Neste artigo
- O que é um plano para cada peça?
- Que informação deve constar de um PFEP?
- Crie o primeiro PFEP com base num fluxo real de materiais
- Siga o percurso da peça, não apenas os registos
- Valide os dados que influenciam a decisão
- Escolha a política de abastecimento e depois teste-a
- Exemplo: porque é que uma caixa cheia pode não evitar a falta de peças numa célula
- Garanta que cada alteração importante se reflete no plano
- Ligue a disponibilidade de materiais à produção com o SkyPlanner
- Avalie se o plano ajuda a manter a produção em curso
Início » Recursos » Plan for Every Part (PFEP): peças prontas para o trabalho
Tempo de leitura estimado: 10 minutos
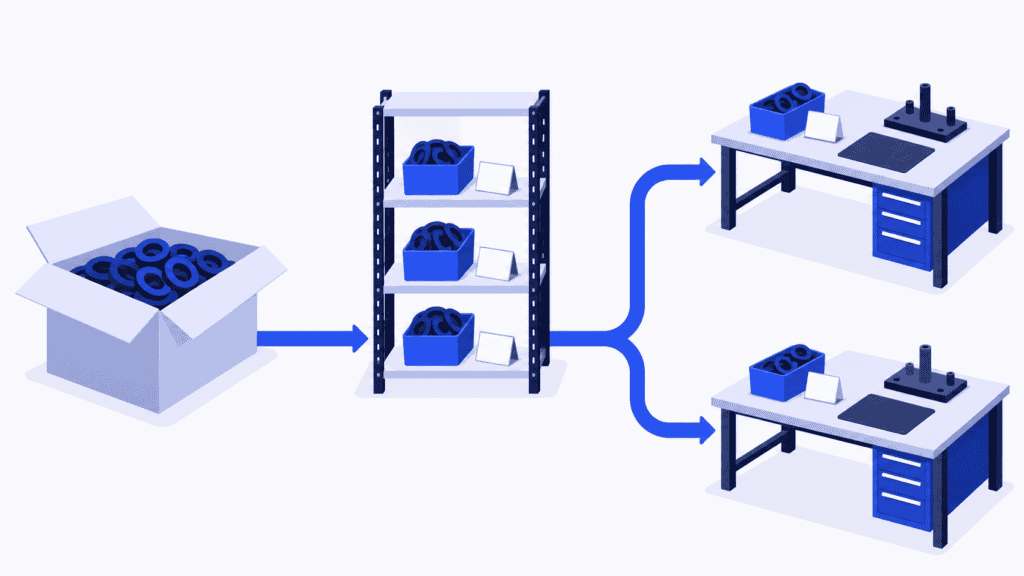
A peça está nas instalações. O departamento de compras consegue vê-la no relatório de stocks. No entanto, o operador continua à espera, porque ninguém definiu como a peça chega a este centro de trabalho, em que recipiente é transportada ou quem a repõe quando a caixa fica vazia.
O Plan for Every Part (PFEP), um plano de abastecimento para cada peça, colmata estas lacunas. Reúne as instruções de abastecimento, armazenamento, manuseamento e entrega no ponto de utilização de cada peça numa base de informação que se mantém atualizada. O resultado é menos tempo à procura de peças, menos entregas improvisadas e menos interrupções causadas por uma passagem de responsabilidade que só existia na memória de alguém.
Mas um plano fiável para as peças também precisa de um plano de produção fiável. Use o PFEP para definir como os materiais chegam ao local de trabalho e o SkyPlanner APS para relacionar a disponibilidade desses materiais com as encomendas, as operações e a capacidade que deles dependem. Assim, a sua equipa pode dedicar menos tempo a conciliar listas e mais tempo a manter a produção em andamento.
O que é um plano para cada peça?
Um plano para cada peça é um registo detalhado de como cada peça utilizada na produção é abastecida, armazenada, manuseada e entregue no ponto de utilização. É habitualmente designado pela sigla PFEP. Apoia o fluxo de materiais na produção lean ao explicitar os requisitos práticos: qual é a peça, que quantidade é necessária, para onde vai, como lá chega e o que desencadeia a reposição.
Um código de peça e uma quantidade em stock não bastam. Identificam o artigo e a quantidade registada, mas não esclarecem se uma caixa do fornecedor pode seguir diretamente para a linha, se a peça exige cuidados de proteção no manuseamento ou como o turno da noite recebe um recipiente de substituição.
O PFEP combina esses dados com decisões operacionais e a definição de responsabilidades. Um bom teste consiste em verificar se alguém que não conhece a peça consegue seguir o percurso definido sem ter de perguntar repetidamente como se costuma proceder.
Distinga a função do PFEP da de outras ferramentas relacionadas:
- Uma lista de materiais define os componentes e as quantidades necessários para fabricar um produto. O PFEP define como esses componentes são abastecidos e manuseados.
- Os registos de inventário mostram os stocks e os movimentos. O PFEP especifica as políticas e a organização física que sustentam esse fluxo.
- O kitting na produção reúne e verifica as peças necessárias para um trabalho específico. O PFEP pode determinar que uma peça seja fornecida num kit, em vez de ficar numa caixa junto à linha com reposição regular.
- A análise ABC ajuda a definir a atenção a dedicar ao controlo de cada artigo em stock, em função do valor do seu consumo. Essa classificação pode orientar um PFEP, mas não define o percurso da peça até ao operador.
Estas ferramentas devem usar identificadores coerentes entre si, em vez de funcionarem como versões concorrentes da mesma lista.
Que informação deve constar de um PFEP?
Inclua a informação necessária para tomar decisões de abastecimento e mantê-las válidas. A tabela seguinte é uma estrutura prática de partida, não uma imposição quanto ao número de colunas.
| Grupo de informação | Dados a definir | Decisão que permite tomar |
|---|---|---|
| Identificação da peça | Código único, descrição, revisão aplicável, unidade de gestão de stock e conversão da unidade de compra | A receção, o armazém e a produção identificam o mesmo artigo utilizável e a mesma quantidade. |
| Procura e utilização | Produtos ou operações que consomem a peça, padrão de consumo e locais de utilização | A organização do abastecimento reflete onde e quando ocorre efetivamente o consumo. |
| Origem e reposição | Fornecedor ou origem interna, tempo de reposição, frequência das encomendas e restrições à encomenda | A equipa sabe como é desencadeada a reposição e quanto tempo demora. |
| Embalagem e manuseamento | Quantidade por embalagem do fornecedor, quantidade por recipiente interno, dimensões, peso e necessidades de proteção | Os recipientes são adequados ao espaço de armazenamento, ao método de manuseamento e ao local de trabalho. |
| Armazenamento e entrega | Localização de armazenamento, posição junto à linha, método e frequência de entrega e função responsável | A peça tem um percurso físico definido, desde a receção até ao consumo. |
| Controlo e atualização | Sinal de reposição, política de stock de proteção, contacto para situações excecionais, responsável pelos dados e última validação | Há alguém que atua antes de o abastecimento falhar e mantém as instruções atualizadas. |
Separe os dados da peça das condições específicas de cada local. Se a mesma junta de vedação abastece várias células, cada uma pode precisar de uma quantidade por recipiente, de uma frequência de entrega e de um sinal de reposição próprios. Um único código de artigo pode, por isso, ter vários registos associados aos pontos de utilização, sem dar origem a definições contraditórias da peça.
Distinga também as políticas da situação atual. O lead time habitual de um fornecedor é um dado de planeamento; a nova data de chegada de uma remessa atrasada é uma exceção em curso. A quantidade-alvo junto à linha é uma política; a quantidade utilizável que lá existe neste momento é informação operacional. Ambas são importantes, mas atualizar uma não corrige automaticamente a outra.
Crie o primeiro PFEP com base num fluxo real de materiais
Comece por uma área de produção ou família de produtos bem delimitada, onde as faltas recorrentes, o tempo gasto à procura de peças ou o excesso de manuseamento tornem o problema visível. O objetivo final pode ser abranger todas as peças, mas um projeto-piloto de âmbito limitado permite à equipa testar o método antes de alargar pressupostos pouco fiáveis a toda a fábrica.
Siga o percurso da peça, não apenas os registos
Acompanhe o percurso de algumas peças, desde a receção, passando pelo armazenamento, até à utilização efetiva. Envolva o departamento de compras, o pessoal de armazém, quem movimenta os materiais e quem os consome. Compare o que acontece na prática com os registos do ERP, as listas locais e as instruções.
Preste especial atenção às práticas informais: uma segunda localização de armazenamento, um recipiente mais pequeno usado num dos turnos ou um supervisor que faz uma encomenda quando alguém lhe pede. São muitas vezes estes os elos em falta que uma simples exportação dos dados dos artigos, por mais organizada que esteja, não revela.
Valide os dados que influenciam a decisão
Verifique os códigos, as revisões, as unidades e as localizações antes de escolher as quantidades de reposição. Distinga claramente as embalagens de compra dos recipientes internos. Registe o tempo entre o sinal de reposição interna e a disponibilidade de stock utilizável no centro de trabalho, não apenas o tempo de deslocação do empilhador.
A reposição pelo fornecedor e a entrega interna têm prazos distintos. Um circuito interno de entregas frequentes não compensa uma encomenda que não foi feita ao fornecedor. Da mesma forma, a chegada de stock ao cais de descarga não significa que este possa ser usado imediatamente na máquina, se ainda tiver de passar por inspeção ou reembalagem.
Assinale a informação desconhecida para investigação e atribua um responsável. Um lead time por preencher é um problema visível; um valor inventado pode, sem que ninguém se aperceba, tornar-se a base de uma regra de abastecimento inadequada.
Escolha a política de abastecimento e depois teste-a
Decida se a peça deve ser mantida no ponto de utilização, reposta através de um supermercado lean (uma área de stock intermédio controlado), entregue num kit ou fornecida para uma encomenda específica. Adeque a política ao consumo, ao espaço, ao esforço de manuseamento e ao risco de rutura, em vez de tratar todos os artigos da mesma forma.
Defina as quantidades por recipiente e os sinais de reposição com base no consumo durante o prazo de reposição aplicável, prevendo uma proteção adequada contra a incerteza. Verifique também o espaço físico e as limitações de manuseamento. Uma caixa maior não constitui uma reserva útil se bloquear o acesso ou aumentar o risco de danos.
Teste a solução em condições reais de trabalho. Quem movimenta os materiais consegue ver o sinal? O stock de reposição consegue chegar antes de se esgotar a quantidade disponível? O que acontece quando muda a combinação de produtos ou quando a pessoa habitual está ausente? Reveja a política antes de a alargar.
Exemplo: porque é que uma caixa cheia pode não evitar a falta de peças numa célula
Imagine um fabricante que utiliza o mesmo vedante em duas células de montagem. As compras encomendam-no à caixa, o armazém regista-o à unidade e os operadores de logística distribuem-no por recipientes de proteção mais pequenos, destinados às bancadas.
A primeira versão do PFEP regista o fornecedor, a quantidade por caixa e a localização principal de armazenagem. Parece completa, até mudar a combinação de produtos em produção. Uma das células passa a consumir vedantes muito mais depressa, mas a ronda de reabastecimento continua a seguir a rotina antiga. Há stock no armazém, mas a célula fica à espera.
A solução não passa simplesmente por «comprar mais vedantes». A equipa acrescenta os diferentes pontos de utilização, as quantidades por recipiente interno, os sinais de reabastecimento e os responsáveis pela entrega. Verifica a conversão entre unidades e confirma quem altera o esquema de abastecimento quando muda a combinação de produtos em produção.
O vedante passa assim a ter um plano operacional, e não apenas uma descrição para compras. O passo seguinte é relacionar as ordens que o consomem com o material disponível e a capacidade de produção. Caso contrário, o planeador pode continuar a comprometer o mesmo stock para as duas células ou a deslocar uma ordem sem perceber as consequências a jusante.
Garanta que cada alteração importante se reflete no plano
O PFEP perde fiabilidade quando a sua manutenção passa a ser uma tarefa opcional, para fazer depois de resolver as urgências. Inclua a atualização do plano no processo de qualquer alteração que afete o abastecimento.
As compras podem ficar responsáveis pelas condições dos fornecedores, pelas restrições de encomenda e pelas alterações confirmadas ao prazo de reabastecimento. A logística pode assumir as localizações de armazenagem, os recipientes e a organização das entregas. A engenharia e a qualidade podem ficar responsáveis pelas alterações relevantes às especificações e pelos requisitos de manuseamento aprovados. A produção pode confirmar os pontos de utilização e as mudanças nos padrões de consumo. Um coordenador do PFEP mantém o controlo da estrutura global e das exceções por resolver.
O coordenador não deve ter de descobrir pessoalmente todas as alterações. Atribua um responsável a cada grupo de campos e associe as atualizações a acontecimentos como:
- Introdução de uma nova peça, de um novo fornecedor, de uma revisão ou de uma substituição aprovada.
- Alteração da embalagem, da unidade de compra ou da quantidade por recipiente interno.
- Mudança de localização de uma célula, novo ponto de utilização ou alteração do regime de turnos ou da combinação de produtos.
- Faltas recorrentes, peças danificadas ou uma divergência de stock sem explicação.
Para cada alteração, registe quem a aprova, quando entra em vigor e que instruções ou sistemas a jusante precisam de ser atualizados. Substituir uma etiqueta na estante sem alterar a instrução de entrega não é uma atualização concluída.
Não é necessário copiar todos os campos para uma nova base de dados. Mantenha uma fonte de referência para cada tipo de informação e deixe clara a sua relação com o PFEP. Se as condições de compra estiverem no ERP e as localizações físicas no WMS, evite criar cópias que possam ser editadas separadamente sem que alguém seja responsável pela sincronização. O objetivo é manter informação coerente e fiável, mesmo quando provém de vários sistemas.
Analise as exceções com frequência suficiente para poder agir e valide periodicamente as condições no terreno. Uma data de edição recente num registo não prova que o recipiente ainda cabe no local previsto ou que o percurso de entrega continua a funcionar.
Ligue a disponibilidade de materiais à produção com o SkyPlanner
O PFEP torna o fluxo de materiais mais fiável. O SkyPlanner facilita a gestão do impacto da disponibilidade de materiais na produção.
No SkyPlanner, os materiais associados a um produto são também associados às respetivas linhas de encomenda. A informação de stock pode ser mantida através de integração ou diretamente no módulo Warehouse do SkyPlanner. Quando está ativada a opção de considerar a disponibilidade de materiais na programação da produção, o Arcturus, a IA de programação da produção do SkyPlanner, inclui essa disponibilidade no mesmo cálculo que a capacidade dos centros de trabalho, os turnos, as dependências entre operações e as regras que configurou.
Esta ligação é útil quando várias ordens utilizam o mesmo material ou disputam as mesmas máquinas. Em vez de verificar uma lista de materiais e refazer separadamente a fila de trabalho de cada máquina, pode analisar o programa integrado no diagrama de Gantt. Se os dados de entrada mudarem, volte a calcular para perceber como se distribui o trabalho e que compromissos de entrega exigem atenção. O utilizador define as prioridades; o Arcturus trata do cálculo da programação da produção.
O SkyPlanner integra-se com qualquer ERP ou MES através da sua API REST aberta. Pode manter o sistema que gere os seus dados de compras e de artigos e ligar os identificadores relevantes, as necessidades de materiais e a disponibilidade à programação detalhada da produção. As instruções de manuseamento e entrega do seu PFEP continuam a orientar o trabalho físico: uma quantidade registada em stock não confirma que um recipiente sem danos chegou à bancada correta.
Na Eskomatic, empresa de maquinagem por subcontratação, um ERP antigo e filas de trabalho geridas em grande parte manualmente dificultavam uma visão global, sobretudo da disponibilidade de materiais. Ao ligar o SkyPlanner ao ERP existente, a equipa passou a ter maior visibilidade dos materiais, programação automática da carga e uma fila de trabalho visual. A Eskomatic refere menos paragens de produção por falta de materiais e maior precisão na definição das datas de entrega.
É esta a razão prática para ligar informação fiável sobre as peças à programação da produção: menos surpresas nos arranques previstos e menos tempo a resolver manualmente as consequências.
Avalie se o plano ajuda a manter a produção em curso
Avalie o projeto-piloto pelas mudanças no ponto de utilização, e não apenas pelo número de campos preenchidos. Acompanhe as interrupções causadas por peças em falta ou incorretas, as entregas de emergência, o tempo de procura e o esforço necessário para reabastecer a área. Analise também os níveis de stock e o espaço ocupado, para garantir que uma aparente melhoria não resulta apenas de encher todos os cantos disponíveis com stock.
Quando uma falta se repete, procure a origem da falha. O registo estava errado, o sinal de reabastecimento passou despercebido, o fornecedor atrasou-se ou a programação usou dados de disponibilidade desatualizados? Cada causa exige uma correção diferente. Atualize a regra ou a informação operacional que efetivamente falhou.
Escolha o SkyPlanner se, apesar de dispor de informação fiável sobre as peças, os seus planeadores ainda tiverem de distribuir manualmente os materiais pelas ordens concorrentes e de ajustar as filas de trabalho das máquinas. Agende uma demonstração do SkyPlanner e traga um caso com uma peça que falte repetidamente, uma ordem que a consuma e outra que dispute os mesmos recursos. Use essa situação para explorar como a programação que considera os materiais pode facilitar a sua próxima decisão de produção. Se preferir explorar primeiro, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner


