








En este artículo
- ¿Qué es un plan para cada pieza?
- ¿Qué información debe incluir un PFEP?
- Elabore el primer PFEP a partir de un flujo real de materiales
- Siga el recorrido de la pieza, no solo sus registros
- Valide los detalles que influyen en la decisión
- Elija la política de suministro y después póngala a prueba
- Ejemplo: por qué una caja llena puede no evitar que falten piezas en una célula
- Asegure que cada cambio importante se refleje en el plan
- Conecte la disponibilidad de materiales con la producción mediante SkyPlanner
- Mida si el plan ayuda a mantener el trabajo en marcha
Inicio » Recursos » PFEP (Plan for Every Part): piezas listas para producción
Tiempo de lectura estimado: 10 minutos
La pieza está en las instalaciones. Compras la ve en el informe de inventario. Sin embargo, el operario sigue esperando porque nadie ha acordado cómo debe llegar a esta estación de trabajo, en qué contenedor ni quién la repone cuando se vacía la caja.
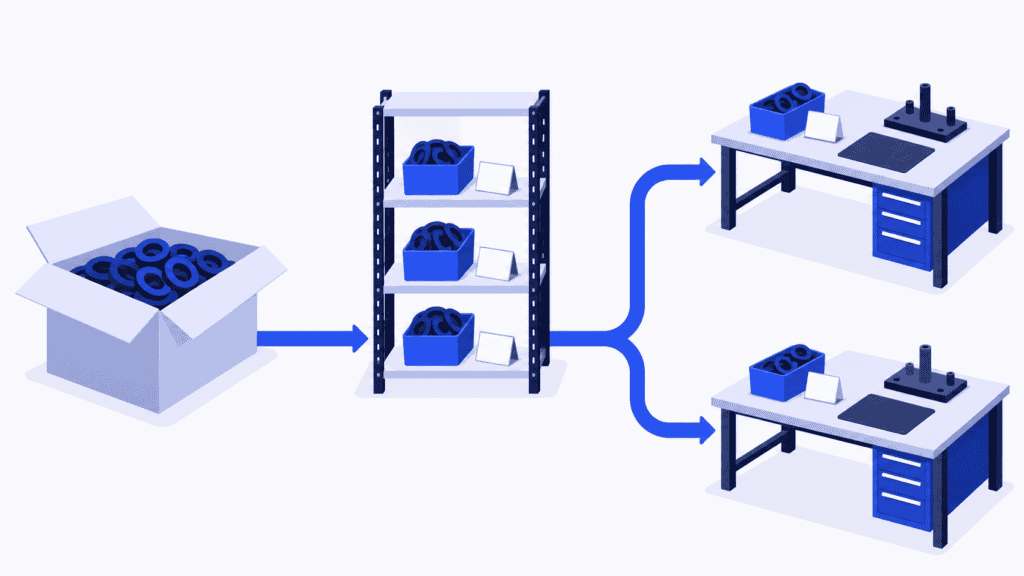
El método PFEP, del inglés Plan for Every Part («un plan para cada pieza»), cubre esas lagunas. Reúne en una base de información que se mantiene actualizada las instrucciones de suministro, almacenamiento, manipulación y entrega en el punto de uso de cada pieza. Así se reduce el tiempo dedicado a buscar, se improvisan menos entregas y se evitan interrupciones debidas a traspasos que solo estaban definidos en la memoria de alguien.
Pero un plan fiable para las piezas también necesita un plan de producción fiable. Utilice el PFEP para definir cómo llegan los materiales al lugar de trabajo y SkyPlanner APS para vincular su disponibilidad con las órdenes, las operaciones y la capacidad que los necesitan. Su equipo podrá dedicar menos tiempo a conciliar listas y más a mantener la producción en marcha.
¿Qué es un plan para cada pieza?
Un plan para cada pieza es un registro detallado de cómo se suministra, almacena, manipula y entrega en su punto de uso cada pieza utilizada en producción. Se conoce habitualmente por las siglas PFEP. Favorece un flujo de materiales lean al dejar claros los requisitos prácticos: qué pieza se necesita, en qué cantidad, adónde va, cómo llega y qué activa su reposición.
No basta con un código de pieza y una cifra de existencias. Estos datos identifican el artículo y la cantidad registrada, pero no explican si la caja del proveedor puede ir directamente a la línea, si la pieza requiere protección durante la manipulación o cómo consigue el turno de noche un contenedor de reposición.
El PFEP combina esos datos con las decisiones operativas y la asignación de responsables. Una buena forma de comprobar su utilidad es ver si alguien que no conoce la pieza puede seguir el recorrido acordado sin tener que preguntar a cada paso cómo se suelen hacer las cosas.
Conviene distinguir su función de la de otras herramientas relacionadas:
- Una lista de materiales define los componentes y las cantidades necesarios para fabricar un producto. El PFEP define cómo se suministran y manipulan esos componentes.
- Los registros de inventario muestran las existencias y los movimientos. El PFEP especifica las políticas y la organización física que sustentan ese flujo.
- El kitting consiste en reunir y verificar las piezas para un trabajo concreto. El PFEP puede especificar que una pieza se suministre en un kit en lugar de mantenerse en una caja junto a la línea que se repone según sea necesario.
- El análisis ABC ayuda a distribuir la atención dedicada al control de inventario según el valor de consumo. Esa clasificación puede servir de base para un PFEP, pero no define el recorrido de la pieza hasta el operario.
Estas herramientas deben compartir identificadores coherentes, no competir como versiones distintas de una misma lista.
¿Qué información debe incluir un PFEP?
Incluya la información necesaria para tomar decisiones de suministro y mantenerlas actualizadas. La tabla siguiente ofrece una estructura práctica de partida, no un número obligatorio de columnas.
| Grupo de información | Datos que deben definirse | Decisión que facilita |
|---|---|---|
| Identificación de la pieza | Código único, descripción, revisión aplicable, unidad de almacenamiento y conversión de la unidad de compra | Recepción, almacén y producción identifican el mismo artículo utilizable y la misma cantidad. |
| Demanda y uso | Productos u operaciones que consumen la pieza, patrón de consumo y ubicaciones de los puntos de uso | La organización del suministro responde al lugar y al momento en que se produce el consumo real. |
| Origen y reposición | Proveedor u origen interno, tiempo de reposición, frecuencia de pedido y restricciones de pedido | El equipo sabe cómo se activa la reposición y cuánto tarda. |
| Embalaje y manipulación | Cantidad por embalaje del proveedor, cantidad por contenedor interno, dimensiones, peso y necesidades de protección | Los contenedores son adecuados para el espacio de almacenamiento, el método de manipulación y el puesto de trabajo. |
| Almacenamiento y entrega | Ubicación de almacenamiento, posición junto a la línea, método y frecuencia de entrega y puesto responsable | La pieza tiene un recorrido físico acordado desde la recepción hasta el consumo. |
| Control y mantenimiento | Señal de reposición, política de stock de protección, contacto para incidencias, responsable de los datos y última validación | Hay una persona que actúa antes de que falle el suministro y mantiene las instrucciones actualizadas. |
Separe los datos propios de la pieza de las condiciones específicas de cada ubicación. Si una misma junta se utiliza en varias células, cada una puede necesitar una cantidad por contenedor, una frecuencia de entrega y una señal de reposición distintas. Por tanto, un único código de artículo puede tener varios registros vinculados a sus puntos de uso sin dar lugar a definiciones contradictorias de la pieza.
Distinga también entre una política y la situación actual. El lead time estándar de un proveedor es un dato de planificación; la fecha de llegada revisada de un envío retrasado es una excepción puntual. La cantidad objetivo junto a la línea es una política; la cantidad utilizable que hay allí en este momento es información operativa. Ambas importan, pero actualizar una no corrige automáticamente la otra.
Elabore el primer PFEP a partir de un flujo real de materiales
Empiece por un área de producción o una familia de productos bien delimitada donde las faltas recurrentes, las búsquedas o el exceso de manipulación hagan visible el problema. Aunque el objetivo final sea abarcar todas las piezas, una prueba piloto acotada permite al equipo comprobar el método antes de extender supuestos poco fiables a toda la planta.
Siga el recorrido de la pieza, no solo sus registros
Siga sobre el terreno algunas piezas seleccionadas desde su recepción hasta su uso real, pasando por el almacenamiento. Implique a compras, al personal de almacén, a quienes trasladan los materiales y a quienes los consumen. Compare lo que ocurre con los registros del ERP, las listas locales y las instrucciones.
Preste especial atención a las prácticas no documentadas: una segunda ubicación de almacenamiento, un contenedor más pequeño que se usa en un turno o un supervisor que hace un pedido cuando alguien se lo solicita. A menudo son los eslabones que faltan y que una exportación de datos de artículos, por ordenada que esté, no revelará.
Valide los detalles que influyen en la decisión
Compruebe los códigos, las revisiones, las unidades y las ubicaciones antes de fijar las cantidades de reposición. Distinga claramente los embalajes de compra de los contenedores internos. Registre el tiempo que transcurre desde la señal interna de reposición hasta que el material está disponible para su uso en la estación de trabajo, no solo el tiempo de desplazamiento de la carretilla.
La reposición del proveedor y la entrega interna tienen plazos distintos. Una ruta interna de entrega frecuente no puede compensar un pedido que no se ha cursado al proveedor. Del mismo modo, que el material llegue al muelle de descarga no significa que pueda utilizarse de inmediato en la máquina si aún debe inspeccionarse o reembalarse.
Señale la información que falta y asigne a una persona la tarea de averiguarla. Un lead time en blanco es un problema visible; uno inventado puede acabar sirviendo de base para una regla de suministro inadecuada sin que nadie lo advierta.
Elija la política de suministro y después póngala a prueba
Decida si la pieza debe mantenerse en el punto de uso, reponerse a través de un supermercado lean (una zona de stock intermedio controlado), entregarse en un kit o suministrarse para una orden concreta. Adapte la política al consumo, al espacio, al esfuerzo de manipulación y al riesgo de falta de material, en lugar de tratar todos los artículos de la misma manera.
Fije las cantidades por contenedor y los criterios que activan la reposición según el consumo durante el plazo de reposición correspondiente, con una protección adecuada frente a la incertidumbre. Compruebe también el espacio físico y las limitaciones de manipulación. Una caja más grande no sirve como reserva de protección si bloquea el acceso o facilita que las piezas se dañen.
Ponga a prueba el sistema de abastecimiento durante el trabajo real. ¿Puede el operario de manutención ver la señal? ¿Puede llegar la reposición antes de que se agoten las existencias disponibles? ¿Qué ocurre cuando cambia la combinación de productos o falta la persona habitual? Revise la política antes de extenderla a otras áreas.
Ejemplo: por qué una caja llena puede no evitar que falten piezas en una célula
Imagine un fabricante que utiliza la misma junta en dos células de montaje. Compras la pide por cajas, el almacén la registra por unidades y los operarios de manutención reparten las juntas en recipientes protectores más pequeños para los bancos de trabajo.
El primer borrador del PFEP recoge el proveedor, la cantidad por caja y la ubicación principal de almacenamiento. Parece completo hasta que cambia la combinación de productos que se fabrica. Una célula consume juntas mucho más deprisa, pero la ronda de reposición sigue la rutina de siempre. Hay existencias en el almacén, pero la célula tiene que esperar.
La solución no consiste simplemente en «comprar más juntas». El equipo incorpora los distintos puntos de uso, las cantidades por recipiente interno, las señales de reposición y los responsables de las entregas. Comprueba la conversión de unidades y confirma quién debe modificar el sistema de abastecimiento cuando cambie la combinación de productos.
Ahora la junta cuenta con un plan operativo, no solo con una descripción para compras. El siguiente paso es vincular las órdenes que la consumen con el material disponible y la capacidad de producción. De lo contrario, el planificador aún puede comprometer las mismas existencias para ambas células o mover una orden sin advertir las consecuencias para las operaciones posteriores.
Asegure que cada cambio importante se refleje en el plan
El PFEP pierde fiabilidad cuando mantenerlo se convierte en una tarea opcional para después de resolver lo urgente. Integre su actualización en los cambios que afecten al abastecimiento.
Compras puede responsabilizarse de las condiciones de los proveedores, las restricciones de los pedidos y los cambios confirmados en el lead time de reposición. Logística puede encargarse de las ubicaciones de almacenamiento, los recipientes y la organización de las entregas. Ingeniería y Calidad pueden asumir los cambios de especificación pertinentes y los requisitos de manipulación aprobados. Producción puede confirmar los puntos de uso y los cambios en los patrones de consumo. Un coordinador del PFEP mantiene bajo control la estructura general y las excepciones pendientes de resolver.
El coordinador no debería tener que detectar personalmente cada cambio. Asigne un responsable a cada grupo de campos y vincule las actualizaciones a situaciones como estas:
- Una nueva pieza, un nuevo proveedor, una revisión o una sustitución aprobada.
- Un cambio en el embalaje, la unidad de compra o la cantidad por recipiente interno.
- El traslado de una célula, un nuevo punto de uso o un cambio en el régimen de turnos o en la combinación de productos.
- Faltas recurrentes de material, piezas dañadas o una discrepancia de inventario sin explicación.
Para cada cambio, registre quién lo aprueba, cuándo entra en vigor y qué instrucciones o sistemas deben actualizarse como consecuencia. Cambiar una etiqueta en la estantería sin modificar la instrucción de entrega no es una actualización completa.
No es necesario copiar todos los campos en una nueva base de datos. Mantenga una fuente de referencia para cada tipo de información y deje clara su relación con el PFEP. Si las condiciones de compra se gestionan en el ERP y las ubicaciones físicas en el WMS, evite crear copias que puedan editarse por separado sin que nadie se responsabilice de sincronizarlas. El objetivo es disponer de información coherente y fiable, aunque proceda de varios sistemas.
Revise las excepciones con la frecuencia necesaria para poder actuar y compruebe periódicamente cómo funciona el abastecimiento físico. Que un registro se haya editado recientemente no demuestra que el recipiente siga cabiendo en su sitio ni que la ruta de entrega siga funcionando.
Conecte la disponibilidad de materiales con la producción mediante SkyPlanner
El PFEP hace más fiable el flujo de materiales. SkyPlanner facilita la gestión de las consecuencias que su disponibilidad tiene para la producción.
En SkyPlanner, los materiales vinculados a un producto se trasladan a las líneas de pedido correspondientes. La información de existencias puede mantenerse mediante una integración o directamente en el módulo Warehouse de SkyPlanner. Cuando se activa la programación que tiene en cuenta los materiales, Arcturus, la IA de SkyPlanner para la programación de la producción, incorpora en un mismo cálculo la disponibilidad de materiales, la capacidad de las estaciones de trabajo, los turnos, las dependencias entre operaciones y las reglas configuradas.
Esta conexión resulta valiosa cuando varias órdenes utilizan el mismo material o compiten por las mismas máquinas. En lugar de comprobar una lista de materiales y rehacer por separado la cola de trabajo de cada máquina, puede revisar el programa conjunto en el diagrama de Gantt. Si cambian los datos de entrada, recalcule para ver cómo encaja el trabajo y qué compromisos de entrega requieren atención. Usted establece las prioridades; Arcturus se encarga del cálculo de la programación de la producción.
SkyPlanner se integra con cualquier ERP o MES a través de su API REST abierta. Puede conservar el sistema en el que gestiona las compras y los datos de los artículos, y conectar los identificadores pertinentes, las necesidades de materiales y su disponibilidad con la programación detallada de la producción. Las instrucciones de manipulación y entrega del PFEP siguen guiando el trabajo físico: una cantidad de existencias registrada no confirma que un recipiente sin daños haya llegado al banco de trabajo correcto.
En Eskomatic, empresa de mecanizado por encargo, un ERP antiguo y unas colas de trabajo gestionadas en gran medida de forma manual dificultaban obtener una visión global, sobre todo de la disponibilidad de materiales. Al conectar SkyPlanner con su ERP existente, el equipo consiguió una visión más clara de los materiales, una programación automática de las cargas de trabajo y una cola de trabajo visual. Eskomatic afirma que se han reducido las paradas de producción por falta de materiales y que puede fijar las fechas de entrega con mayor precisión.
Esa es la razón práctica para conectar información fiable sobre las piezas con la programación: menos sorpresas al iniciar los trabajos previstos y menos tiempo dedicado a resolver manualmente sus consecuencias.
Mida si el plan ayuda a mantener el trabajo en marcha
Evalúe la prueba piloto por lo que cambia en el punto de uso, no solo por el número de campos rellenados. Haga un seguimiento de las interrupciones por piezas que faltan o son incorrectas, las entregas urgentes, el tiempo de búsqueda y el esfuerzo necesario para reponer el material en el área. Revise también el inventario y el espacio ocupado para comprobar que una aparente mejora no se deba simplemente a haber llenado de existencias cada rincón disponible.
Cuando vuelva a faltar material, investigue dónde se produjo el fallo. ¿Era incorrecto el registro, pasó inadvertida la señal de reposición, se retrasó el proveedor o se programó con datos de disponibilidad desactualizados? Cada causa requiere una corrección distinta. Actualice la política o la información operativa que realmente haya fallado.
Elija SkyPlanner si, aun disponiendo de información fiable sobre las piezas, sus planificadores siguen teniendo que asignar manualmente los materiales a órdenes que compiten entre sí y ajustar las colas de trabajo de las máquinas. Reserve una demostración de SkyPlanner y plantee el caso de una pieza que falta de forma recurrente, una orden que la consume y otra que compite por los mismos recursos. Utilice esa situación para explorar cómo una programación que tenga en cuenta los materiales puede facilitar su próxima decisión de producción. Si prefiere explorar primero por su cuenta, pruebe SkyPlanner con datos de demostración.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


