








Dans cet article
- Qu’est-ce que l’approvisionnement bord de ligne ?
- Stock bord de ligne, kits ou pièces séquencées : que choisir ?
- Simplifiez l’approvisionnement des pièces communes avec le stock bord de ligne
- Utilisez des kits lorsque la préparation résout un vrai problème d’assemblage
- Optez pour l’approvisionnement séquencé lorsque le gain de place justifie la dépendance à la séquence
- Assurez la cohérence de toute la politique d’approvisionnement
- 1. Définissez le signal et la réponse attendue
- 2. Choisir le lieu de prélèvement
- 3. Adapter le transport à la charge préparée
- 4. Aménager le point d’utilisation
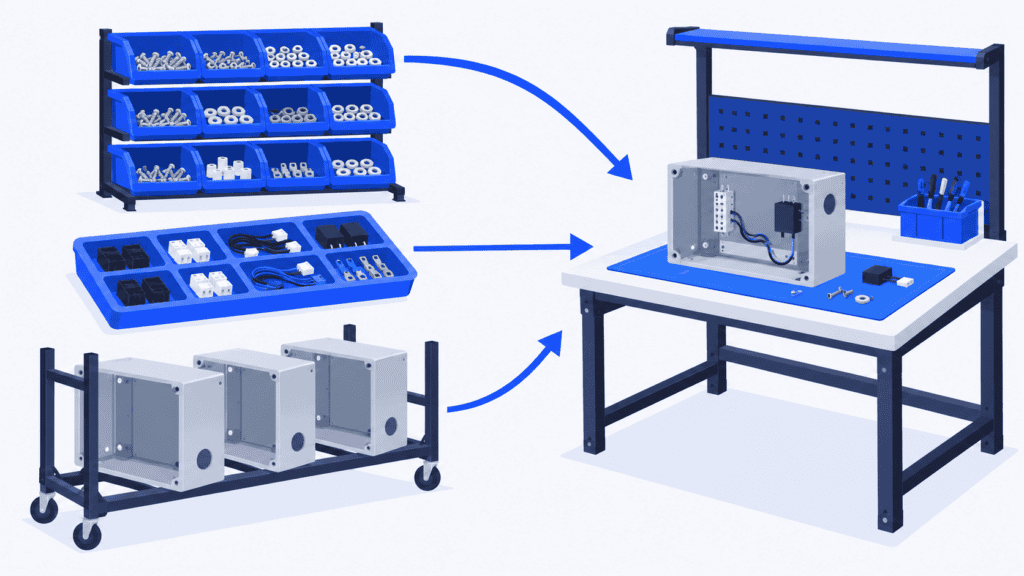
- Exemple : une ligne d’assemblage, trois politiques d’approvisionnement
- Fournir un planning de production adapté aux besoins de l’approvisionnement bord de ligne
- Protéger les opérations dont la préparation a déjà commencé
- La visibilité sur les composants change concrètement la donne
- Commencer par une famille et tester le flux complet
Accueil » Ressources » Approvisionnement bord de ligne : choisir la bonne méthode
Temps de lecture estimé : 11 minutes
Les rayonnages au bord de la ligne d’assemblage sont pleins, mais un opérateur attend toujours un composant. Ailleurs, un chariot contient les pièces d’un produit dont la fabrication vient d’être repoussée dans le planning. Ajouter du stock encombrerait davantage l’allée sans forcément résoudre l’un ou l’autre de ces problèmes.
Pour améliorer l’approvisionnement bord de ligne, il faut d’abord choisir comment chaque famille de pièces doit parvenir à l’opérateur. Des bacs réapprovisionnés peuvent convenir aux éléments de fixation courants. Pour les composants propres à certaines variantes, des kits peuvent être plus adaptés. Un sous-ensemble encombrant peut, lui, devoir arriver dans l’ordre de fabrication plutôt qu’occuper un emplacement permanent en bord de ligne.
Ces choix nécessitent aussi un planning de production sur lequel la logistique puisse s’appuyer pour ses préparations. SkyPlanner APS ordonnance les opérations en tenant compte de la disponibilité des matières et composants, des dépendances entre opérations et des capacités réelles. Il réduit ainsi le travail manuel nécessaire pour faire correspondre les pièces aux files d’attente des différents postes de travail. En protégeant délibérément le planning à court terme, vous donnez à votre équipe un horizon plus stable pour préparer les approvisionnements adaptés.
Qu’est-ce que l’approvisionnement bord de ligne ?
L’approvisionnement bord de ligne consiste à acheminer les pièces en interne, depuis le stockage ou une zone de préparation jusqu’aux postes de travail où elles seront utilisées. Il englobe le signal de réapprovisionnement, le lieu de prélèvement, le transport et la manière dont les pièces sont présentées à l’opérateur.
Une politique d’approvisionnement bord de ligne combine ces décisions pour une pièce ou un groupe de pièces aux besoins d’approvisionnement similaires. Dire « nous utilisons des kits » décrit la présentation, mais ne précise ni ce qui déclenche la préparation, ni où les pièces sont prélevées, ni comment elles arrivent au poste. Dire « nous utilisons une tournée milk run » décrit l’organisation du transport, sans indiquer si le chariot transporte des bacs de réapprovisionnement, des kits ou des composants séquencés.
Cette distinction est essentielle pour comparer les méthodes. Le kitting, le kanban et les tournées milk run ne sont pas trois solutions qui s’excluent mutuellement. Un signal de consommation peut déclencher le réapprovisionnement des bacs en bord de ligne par une tournée milk run, tandis que cette même tournée livre aussi des kits préparés à partir du planning de production.
L’objectif est de réduire au minimum le travail total et le stock nécessaires à un approvisionnement fiable, et non simplement de déplacer le prélèvement des pièces hors de l’assemblage.
Stock bord de ligne, kits ou pièces séquencées : que choisir ?
Choisissez la méthode par famille de pièces avant de la standardiser sur toute la ligne. Examinez la consommation, le nombre de variantes, l’espace disponible, les besoins de manutention, le risque d’erreur de prélèvement et la stabilité de la séquence de production.
| Méthode d’approvisionnement | Premiers cas à envisager | Principal avantage | Contrepartie à évaluer |
|---|---|---|---|
| Stock bord de ligne : chaque référence est stockée dans des bacs ou conteneurs distincts à côté du poste | Pièces communes fréquemment utilisées, clairement identifiées et dont l’encombrement reste maîtrisé | Accès simple, sans préparer un kit distinct pour chaque opération | Le stock en bord de ligne, les déplacements et le travail de sélection augmentent avec le nombre de variantes |
| Kitting : les pièces sélectionnées sont préparées ensemble pour une opération, une unité ou un groupe défini d’opérations | Pièces propres à certaines variantes, sélection difficile ou espace limité à l’assemblage | Moins de recherche et de sélection au poste d’assemblage | Le prélèvement, le contrôle, la gestion des contenants et la manutention sont transférés à la préparation ; une procédure claire est nécessaire en cas de pièces manquantes |
| Approvisionnement séquencé : les pièces sont disposées dans l’ordre où la ligne les consommera | Composants dont les différentes variantes seraient trop encombrantes ou trop coûteuses à stocker toutes au poste | La prochaine variante nécessaire peut être présentée sans stocker toutes les variantes en bord de ligne | Une modification de l’ordre de passage en production peut nécessiter de retrier ou de refaire la préparation |
Ce sont des points de départ, pas des règles fondées sur un nombre universel de variantes ou une valeur fixe des pièces. Le meilleur choix dépend de ce que la méthode supprime et de ce qu’elle ajoute sur l’ensemble du flux.
Simplifiez l’approvisionnement des pièces communes avec le stock bord de ligne
Le stock bord de ligne est pertinent lorsqu’un opérateur a régulièrement besoin de la même pièce, facilement identifiable, et qu’une quantité raisonnable peut être placée près de son poste de travail. Il peut être constitué de petits bacs réapprovisionnés comme de conteneurs plus grands : cette méthode n’implique pas forcément des livraisons en vrac de grandes quantités.
Avant de passer ces pièces en kits, demandez-vous ce qu’apporterait ce prélèvement supplémentaire. Compter la même rondelle standard pour chaque kit peut alourdir la préparation sans résoudre de problème significatif à l’assemblage.
Le problème inverse se pose lorsque l’organisation prévue pour des pièces communes s’étend à de nombreuses variantes d’aspect similaire. Multiplier les emplacements dans les rayonnages peut obliger l’opérateur à chercher davantage et à aller chercher les pièces plus loin, tout en augmentant le risque de se tromper de référence. Comparez alors le travail réel de sélection au poste avec une préparation des pièces dans une autre zone.
Utilisez des kits lorsque la préparation résout un vrai problème d’assemblage
Le kitting peut libérer un espace précieux au poste et faciliter l’identification des pièces nécessaires. Un kit fixe reste au poste concerné ; un kit mobile accompagne la pièce en cours de fabrication tout au long des opérations auxquelles il est destiné.
Le bénéfice est le plus important lorsque la préparation évite des recherches, des tris ou des déplacements répétés à un poste d’assemblage dont la capacité est contrainte. Mais le prélèvement ne disparaît pas pour autant. Comptez le temps de préparation, de contrôle, de livraison et de retour du contenant du kit, et pas seulement le temps gagné au poste.
Définissez aussi la marche à suivre lorsqu’un kit est incomplet. Un chariot apparemment prêt, mais auquel il manque une pièce critique, peut entraîner un démarrage prématuré. Notre guide du kitting détaille le contrôle de la complétude des kits et leur mise à disposition de la production.
Optez pour l’approvisionnement séquencé lorsque le gain de place justifie la dépendance à la séquence
L’approvisionnement séquencé présente les variantes nécessaires dans leur ordre de consommation. Il peut être utile pour les composants dont les différentes variantes prendraient trop de place en bord de ligne.
Il ne s’agit pas d’un kit complet. Un rack de boîtiers séquencés peut n’approvisionner qu’une seule famille de composants, tandis que les autres pièces arrivent en bacs ou en kits.
Sur le terrain, la question est de savoir pendant combien de temps la séquence doit rester fiable. Une fois les pièces prélevées et chargées, modifier l’ordre de passage en production entraîne un coût de manutention. Si cet ordre change fréquemment pendant la période de préparation et de livraison, traitez cette instabilité avant de vous appuyer sur un approvisionnement qui exige le respect strict de la séquence.
Assurez la cohérence de toute la politique d’approvisionnement
Une fois le mode de présentation choisi, prenez les autres décisions nécessaires. Un chariot à kits bien conçu ne suffit pas à rendre le processus d’approvisionnement opérationnel.
1. Définissez le signal et la réponse attendue
Pour les pièces communes utilisées régulièrement, la consommation peut déclencher le réapprovisionnement par un contenant vide ou un autre signal défini. Pour les pièces propres à une opération, la préparation peut suivre les besoins de production et la séquence validés.
Le signal doit permettre d’agir : précisez la pièce ou l’opération, la quantité, la destination, l’heure à laquelle les pièces sont nécessaires et la personne chargée de répondre. Si une demande de réapprovisionnement peut rester inaperçue, la seule existence du signal ne rend pas la méthode fiable.
Dimensionnez la couverture du stock bord de ligne en fonction du délai entre le déclenchement du réapprovisionnement et la réception de pièces utilisables. Incluez l’attente avant la prise en charge, le prélèvement, le transport et la mise en place. Basez-vous sur la consommation attendue pendant ce délai, avec des variations réalistes, plutôt que sur la seule cadence moyenne d’une équipe. Le détail des temps de tournée relève du plan logistique des tournées milk run.
2. Choisir le lieu de prélèvement
Les pièces peuvent provenir directement d’un magasin central ou transiter par un supermarché de proximité : une zone de réapprovisionnement contrôlée, située plus près de la production.
Un stockage de proximité peut raccourcir le délai d’approvisionnement final, mais il doit lui aussi être réapprovisionné et occupe de la place. Déplacer le stock vers un supermarché ne le supprime pas : cela déplace le stock et les manutentions. Comparez le flux complet, du magasin au point d’utilisation, avant d’ajouter un point de stockage.
3. Adapter le transport à la charge préparée
Une tournée de livraison mutualisée peut transporter plusieurs charges compatibles. Certains composants volumineux ou sensibles peuvent en revanche nécessiter des moyens de manutention spécifiques.
Vérifiez les dimensions des contenants, le travail de chargement et de déchargement, la capacité de la tournée, les accès et le flux de retour des contenants vides. Des livraisons plus fréquentes ne sont utiles que si le transport et la préparation peuvent effectivement suivre.
La politique d’approvisionnement définit ce qui doit arriver et à quel moment. La conception des tournées permet ensuite de vérifier si le moyen de transport retenu peut assurer ces livraisons.
4. Aménager le point d’utilisation
Précisez où la pièce sera déposée et comment l’opérateur pourra l’identifier et y accéder. Tenez compte du retrait des emballages, de la protection des composants, de l’espace réservé aux contenants vides et des éventuelles exigences d’identification du lot ou de l’indice de révision.
Il ne suffit pas que la charge soit arrivée dans le secteur pour considérer la livraison comme réussie. Le lieu de dépose et les modalités de remise convenus doivent permettre d’utiliser les bonnes pièces pour le travail prévu.
Exemple : une ligne d’assemblage, trois politiques d’approvisionnement
Imaginez une ligne d’assemblage d’équipements utilisant des vis communes, des composants électriques propres à chaque variante et des carters volumineux.
Les vis restent aux postes dans des bacs de réapprovisionnement clairement identifiés. Leur consommation déclenche le remplacement des bacs depuis un supermarché voisin, et une tournée régulière assure l’échange des contenants. L’équipe vérifie que le stock utilisable couvre l’intégralité du délai de réapprovisionnement.
Les composants électriques sont préparés en kits propres à chaque opération. La préparation suit le programme à court terme validé ; chaque kit indique l’opération et la destination correspondantes, et son contenu est vérifié à la remise pour s’assurer qu’il est complet. La tournée peut livrer ces kits avec les vis sans pour autant rendre identiques les deux politiques d’approvisionnement.
Les carters prennent trop de place pour conserver chaque variante au bord de la ligne. Ils sont disposés sur un rack selon la séquence de production validée, puis livrés dans le créneau convenu. Dès le début de la préparation, un responsable d’équipe prend en charge les modifications, y compris les éventuels réagencements.
Une commande urgente est maintenant proposée. Pour les vis, une simple vérification de la consommation peut suffire. Pour le kit, il peut être nécessaire de sélectionner d’autres composants. Sur le rack de carters, il peut falloir revoir l’ordre des pièces. Classer ces trois familles sous la même mention « composants disponibles » masquerait des conséquences très différentes.
La bonne démarche consiste à vérifier à la fois le planning de production modifié et la préparation physique déjà engagée pour l’exécuter.
Fournir un planning de production adapté aux besoins de l’approvisionnement bord de ligne
La disponibilité d’un composant ne suffit pas à rendre une opération exécutable. L’opération précédente peut ne pas être terminée, le poste de travail requis peut être occupé ou l’équipe nécessaire peut ne pas être disponible. Préparer les composants à partir d’une liste d’assemblage isolée peut donc aboutir à des chariots de pièces que la production ne peut pas encore utiliser.
SkyPlanner rassemble ces contraintes dans un même planning de production. Arcturus, l’IA d’ordonnancement de SkyPlanner, calcule le planning des opérations en tenant compte de leurs durées, des postes de travail admissibles, des dépendances, des horaires d’équipe et de la capacité configurée. Lorsque l’option « Prendre en compte les matières » est activée, le calcul des dates de début tient également compte des données de stock tenues à jour et des livraisons attendues.
Cela réduit le travail nécessaire pour rapprocher une liste de composants des files d’attente distinctes de chaque machine. Lorsqu’une date d’arrivée de composants ou une priorité de production change, vous pouvez recalculer le planning et examiner, dans la vue Gantt, les effets sur les opérations en aval et les engagements de livraison.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte. Les quantités de matières et de composants peuvent être tenues à jour par intégration ou gérées dans le module de gestion d’entrepôt de SkyPlanner. Vos systèmes existants peuvent conserver leurs fonctions opérationnelles tandis que SkyPlanner prend en charge le calcul de l’ordonnancement de la production.
Pour l’approvisionnement bord de ligne, convenez de ce que représentent les données sur les composants. La présence de stock au magasin ne prouve pas qu’un kit complet ou le bon composant est arrivé au point d’utilisation. Maintenez cette vérification de la disponibilité physique dans le processus d’approvisionnement et assurez-vous que les informations de disponibilité utilisées pour l’ordonnancement reflètent les règles convenues.
Protéger les opérations dont la préparation a déjà commencé
Un planning réactif est précieux, mais modifier sans cesse les prochaines opérations peut faire perdre le travail de préparation déjà réalisé.
La fonction Running Time Lock de SkyPlanner protège les opérations situées dans une fenêtre glissante calculée à partir de l’instant présent. Les opérations comprises dans cette fenêtre ne peuvent pas être réordonnancées : l’équipe dispose ainsi d’un programme stable à court terme sur lequel baser sa préparation.
Définissez cette fenêtre avec les personnes chargées du prélèvement et de la livraison. Elle doit couvrir les préparations que votre processus vous oblige à engager à l’avance, et non répondre à une volonté arbitraire de figer une semaine entière. Au-delà de cette fenêtre, conservez suffisamment de souplesse pour réagir aux nouvelles informations. Si un manque réel empêche l’exécution d’une opération protégée, traitez cette exception au lieu de supposer que le verrouillage rend les pièces disponibles.
La visibilité sur les composants change concrètement la donne
Chez Eskomatic, fabricant sous-traitant, les files d’attente organisées manuellement et le manque de visibilité sur les composants rendaient les ruptures plus difficiles à anticiper. Avec SkyPlanner, l’entreprise fait état de files d’attente quotidiennes plus claires, de dates de livraison établies avec plus de précision et d’une diminution des arrêts de production dus aux composants manquants.
Cette expérience illustre l’intérêt de relier les données sur les composants à l’ordonnancement de la production. Pour un planificateur en assemblage, ce même principe permet de donner à l’équipe d’approvisionnement une réponse plus fiable à la question « Que préparons-nous ensuite ? ». Retrouvez le témoignage complet dans l’avis d’Eskomatic sur SkyPlanner.
Commencer par une famille et tester le flux complet
Choisissez une famille présentant un problème visible : racks encombrés, recherches répétées, pièces manquantes dans les kits ou tris répétés. Documentez son circuit d’approvisionnement actuel et comparez-le à la méthode envisagée, avec l’assortiment de produits qu’elle devra réellement prendre en charge.
Observez le flux complet, préparation et retours compris. L’assemblage passe-t-il moins de temps à chercher les pièces ? Ce travail s’est-il simplement transformé en prélèvements supplémentaires ailleurs ? Les pièces sont-elles utilisables au poste requis et au bon moment ? Quels stocks et quelle surface au sol cette organisation nécessite-t-elle ? Que se passe-t-il lorsque les prochaines opérations changent ?
Avant d’étendre la méthode, convenez des personnes chargées de réagir aux manquants et aux changements de séquence. Réexaminez la politique d’approvisionnement lorsque les variantes, la consommation, les conditionnements ou l’implantation évoluent. Un système d’approvisionnement bord de ligne bien conçu peut combiner plusieurs méthodes : sa cohérence repose sur des règles claires, pas sur des contenants identiques partout.
Pour relier ces règles à un planning de production réalisable, réservez une démonstration de SkyPlanner. Venez avec une famille de pièces, les opérations qui les consomment, votre méthode de confirmation de leur disponibilité réelle et la fenêtre de préparation à protéger. Vous pourrez examiner comment un changement de date de disponibilité ou de priorité affecte l’enchaînement des opérations de production, sans reconstruire manuellement chaque file d’attente.
Vous préférez d’abord explorer l’ordonnancement ? Essayez SkyPlanner avec des données de démonstration ou le parcours de prise en main guidé par l’IA dans SkyPlanner Assistant.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


