








Neste artigo
- O que é a logística de abastecimento de linhas de montagem?
- Estoque na linha, kits ou peças sequenciadas: qual escolher?
- Simplifique o abastecimento de peças comuns com estoque na linha
- Use kits quando a preparação eliminar um problema real da montagem
- Use abastecimento sequenciado quando a economia de espaço justificar a dependência da sequência
- Integre todas as decisões da política de abastecimento
- 1. Defina o sinal e a resposta
- 2. Escolha o local de origem
- 3. Adeque o transporte à carga preparada
- 4. Planeje o ponto de uso
- Exemplo: uma linha de montagem, três políticas de abastecimento
- Ofereça à equipe de abastecimento uma programação da produção que ela possa seguir
- Proteja as operações que já estão em preparação
- A visibilidade dos materiais faz diferença na prática
- Comece com uma família de peças e teste o fluxo completo
Início » Recursos » Abastecimento de linhas de montagem: escolha o método certo
Tempo de leitura estimado: 11 minutos
As estantes ao lado da linha de montagem estão cheias, mas um operador continua esperando por um componente. Em outro ponto, um carrinho guarda peças para um produto que acabou de ser adiado na programação. Acrescentar mais estoque deixaria o corredor mais congestionado, sem necessariamente resolver nenhum dos dois problemas.
Melhorar o abastecimento da linha começa pela escolha de como cada família de peças deve chegar ao operador. Para fixadores de uso comum, caixas com reposição podem ser a melhor opção. Componentes específicos de cada variante podem funcionar melhor em kits. Já um conjunto volumoso pode precisar chegar na sequência de produção, em vez de ocupar um espaço permanente ao lado da linha.
Essas escolhas também precisam de um plano de produção que permita à logística se preparar. O SkyPlanner APS programa as operações considerando a disponibilidade de materiais, as dependências entre operações e a capacidade real, reduzindo o trabalho manual de conciliar as peças com as filas de cada centro de trabalho. Proteger deliberadamente a programação de curto prazo oferece à equipe uma janela mais estável para preparar o abastecimento adequado.
O que é a logística de abastecimento de linhas de montagem?
A logística de abastecimento de linhas de montagem é o fornecimento interno de peças do estoque ou de uma área de preparação até os centros de trabalho onde serão utilizadas. Ela abrange o sinal de reposição, o local de origem, o transporte e a forma como as peças são dispostas para o operador.
Uma política de abastecimento da linha combina essas decisões para uma peça ou um grupo de peças com necessidades de fornecimento semelhantes. Dizer “usamos kits” descreve como as peças são apresentadas, mas não o que aciona a preparação, onde elas são separadas ou como chegam ao posto. Dizer “usamos milk run” descreve a organização do transporte, mas não se o carrinho leva caixas de reposição, kits ou componentes sequenciados.
Essa distinção importa ao comparar os métodos. Kitting, kanban e milk run não são três alternativas mutuamente excludentes. Um sinal de consumo pode acionar a reposição das caixas ao lado da linha por meio de um milk run, enquanto a mesma rota também entrega kits preparados com base na programação da produção.
O objetivo é minimizar o trabalho total e o estoque necessários para manter um abastecimento confiável, não apenas transferir a separação de peças para fora da montagem.
Estoque na linha, kits ou peças sequenciadas: qual escolher?
Escolha o método por família de peças antes de padronizar toda a linha. Avalie o consumo, o número de variantes, o espaço, as necessidades de manuseio, o risco de erros na separação e a estabilidade da sequência de produção.
| Método de abastecimento | Ponto de partida para a escolha | Principal vantagem | Contrapartida a avaliar |
|---|---|---|---|
| Estoque na linha: caixas ou recipientes separados para cada peça ao lado do posto | Peças comuns de uso frequente, com identificação clara e necessidade de espaço compatível com a área disponível | Acesso simples, sem preparar um kit separado para cada ordem de produção | O estoque ao lado da linha, os deslocamentos e o esforço de seleção aumentam à medida que se acumulam variantes |
| Kitting: peças selecionadas e preparadas em conjunto para uma ordem de produção, uma unidade ou um grupo definido de operações | Peças específicas de cada variante, seleção difícil ou espaço limitado na montagem | Menos busca e seleção no posto de montagem | A separação, a conferência, os recipientes e o manuseio passam para a preparação; é preciso definir como agir quando faltarem peças |
| Abastecimento sequenciado: peças organizadas na ordem em que serão consumidas pela linha | Componentes com variantes volumosas ou para os quais manter todas as versões no posto seria caro | A próxima variante necessária pode ser disponibilizada sem manter todas as variantes em estoque ao lado da linha | Uma mudança na sequência de produção pode exigir reorganização ou nova preparação |
Esses são pontos de partida, não regras baseadas em um número universal de variantes ou em um valor fixo por peça. A melhor escolha depende do que o método elimina e do que acrescenta ao longo de todo o fluxo.
Simplifique o abastecimento de peças comuns com estoque na linha
Manter estoque na linha faz sentido quando o operador precisa repetidamente da mesma peça, ela é fácil de identificar e cabe uma quantidade adequada perto do ponto de uso. Tanto caixas pequenas com reposição quanto recipientes maiores podem compor esse estoque; estocar na linha não significa, automaticamente, fazer grandes entregas a granel.
Antes de passar essas peças para kits, pergunte qual seria o ganho com a separação adicional. Contar a mesma arruela de uso comum para cada kit pode aumentar o trabalho de preparação sem eliminar um problema relevante na montagem.
O problema inverso surge quando a organização usada para peças comuns se estende a muitas variantes de aparência semelhante. Mais posições nas estantes podem exigir mais movimentos para alcançar as peças, aumentar o tempo de busca e elevar o risco de usar a peça errada. Nesse ponto, compare o trabalho real de seleção com a preparação das peças selecionadas em outro local.
Use kits quando a preparação eliminar um problema real da montagem
O kitting pode liberar espaço valioso no posto e facilitar a identificação das peças necessárias. Um kit estacionário permanece no posto correspondente; um kit itinerante acompanha a peça em produção pelas operações que atende.
O benefício é maior quando a preparação elimina buscas, triagens ou deslocamentos repetidos de um trabalho de montagem com capacidade limitada. Mas a separação de peças continua existindo. Considere o tempo de preparação, conferência, entrega e retorno do recipiente do kit, não apenas o tempo economizado no posto.
Defina também o que fazer com um kit incompleto. Um carrinho aparentemente pronto, mas sem uma peça crítica, pode levar a um início de produção sem condições de prosseguir. Nosso guia de kitting aborda com mais detalhes a verificação de kits completos e sua entrega à produção.
Use abastecimento sequenciado quando a economia de espaço justificar a dependência da sequência
O abastecimento sequenciado disponibiliza a variante necessária na ordem em que será consumida. Isso pode ser útil para componentes cujas diferentes versões ocupariam espaço demais ao lado da linha.
Isso não é o mesmo que um kit completo. Uma estante com carcaças sequenciadas pode abastecer apenas uma família de componentes, enquanto as demais peças chegam em caixas ou kits.
A questão operacional é por quanto tempo a sequência precisa se manter confiável. Depois que as peças são separadas e carregadas, mudar a sequência de produção gera custos de movimentação e reorganização. Se essa ordem muda com frequência dentro da janela de preparação e entrega, trate a instabilidade antes de depender de um abastecimento rigidamente sequenciado.
Integre todas as decisões da política de abastecimento
Depois de escolher como as peças serão apresentadas, defina os demais aspectos. Um carrinho de kits bem organizado ainda não é um processo de abastecimento que funciona.
1. Defina o sinal e a resposta
Para peças comuns de consumo recorrente, o consumo pode acionar a reposição por meio de um recipiente vazio ou de outro sinal definido. Para peças específicas de uma ordem de produção, a preparação pode seguir a necessidade e a sequência de produção aprovadas.
O sinal deve permitir uma ação concreta: identifique a peça ou ordem de produção, a quantidade, o destino, o horário em que será necessária e o responsável pela resposta. Se uma solicitação de reposição pode ficar esperando sem ser percebida, a simples existência do sinal não torna o método confiável.
Dimensione a cobertura de estoque junto à linha pelo tempo entre o acionamento da reposição e o recebimento de peças em condições de uso. Inclua a espera pela coleta, a separação, o transporte e a colocação no local de uso. Considere o consumo esperado durante esse tempo de resposta, com variações realistas, em vez de se basear apenas na média de consumo do turno. O detalhamento dos tempos da rota faz parte do plano logístico de milk run.
2. Escolha o local de origem
As peças podem vir diretamente de um almoxarifado central ou passar por um supermercado de materiais próximo: uma área controlada de reposição mais perto da produção.
Uma origem próxima pode reduzir o tempo de resposta da etapa final do abastecimento, mas também exige reposição e espaço. Transferir o estoque para um supermercado de materiais não elimina esse estoque; apenas muda onde ele fica e onde ocorre a movimentação. Compare o fluxo completo, do almoxarifado ao ponto de uso, antes de acrescentar outro local de armazenagem.
3. Adeque o transporte à carga preparada
Uma rota compartilhada de entrega pode transportar várias cargas compatíveis. Já alguns componentes grandes ou sensíveis podem exigir uma forma específica de movimentação.
Verifique o tamanho dos recipientes, o esforço de carga e descarga, a capacidade da rota, o acesso e o fluxo de retorno dos recipientes vazios. Entregas mais frequentes só são úteis se o transporte e a preparação tiverem condições reais de atender a essa frequência.
A política de abastecimento define o que deve chegar e quando. Em seguida, o planejamento da rota verifica se o transporte escolhido consegue atender a essa necessidade.
4. Planeje o ponto de uso
Especifique onde a peça será colocada e como o operador vai identificá-la e alcançá-la. Considere a retirada da embalagem, a proteção dos componentes, o espaço para recipientes vazios e a identificação de lote ou revisão, quando exigida.
Uma entrega não pode ser considerada bem-sucedida só porque a carga chegou à área de destino. O local exato e a forma de entrega combinados devem garantir que as peças certas estejam em condições de uso para o trabalho previsto.
Exemplo: uma linha de montagem, três políticas de abastecimento
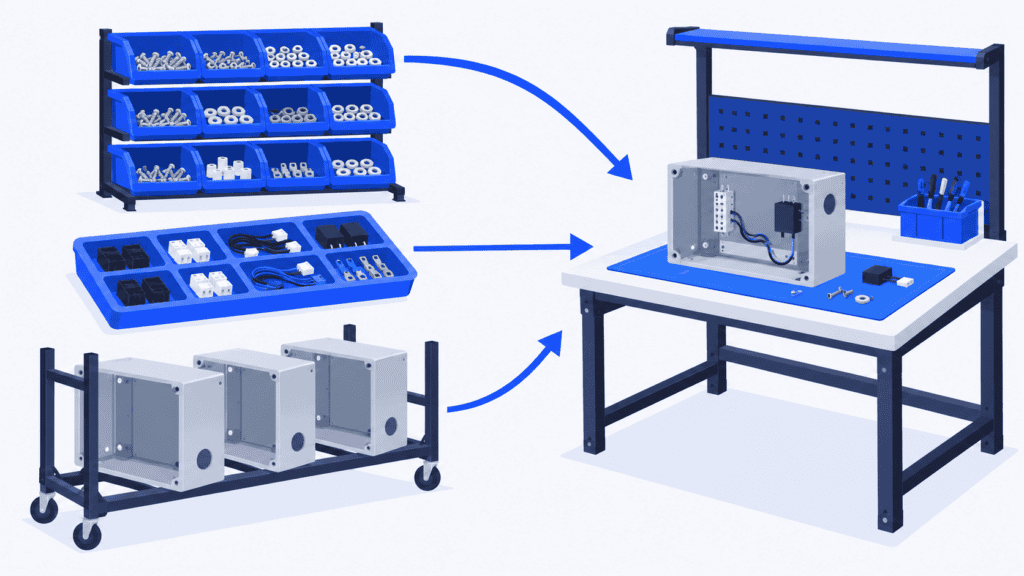
Imagine uma linha de montagem de equipamentos que utiliza parafusos comuns, componentes elétricos específicos de cada variante e carcaças grandes.
Os parafusos ficam nas estações, em caixas de reposição claramente identificadas. O consumo aciona a reposição a partir de um supermercado de materiais próximo, e uma rota regular faz a troca dos recipientes. A equipe verifica se o estoque em condições de uso é suficiente para cobrir todo o tempo de resposta da reposição.
Os componentes elétricos são preparados em kits específicos para cada ordem de produção. A preparação segue o trabalho aprovado para o curto prazo, cada kit identifica sua ordem de produção e seu destino, e a conferência na entrega verifica se ele está completo. A rota pode entregar esses kits junto com os parafusos sem que as duas políticas de abastecimento se tornem iguais.
As carcaças ocupam espaço demais para manter todas as variantes ao lado da linha. Elas são organizadas em um rack na sequência de produção aprovada e entregues dentro da janela combinada. Um supervisor fica responsável pelas mudanças após o início da preparação, incluindo qualquer reorganização necessária.
Agora, surge a proposta de incluir um pedido urgente. Para os parafusos, talvez baste verificar o consumo. O kit pode precisar de uma seleção diferente de peças. As carcaças no rack podem precisar ser reorganizadas na nova sequência. Tratar as três famílias apenas como “material disponível” ocultaria consequências muito diferentes.
A resposta adequada é verificar tanto a programação da produção alterada quanto o trabalho de preparação física já realizado com base nela.
Ofereça à equipe de abastecimento uma programação da produção que ela possa seguir
A disponibilidade de um componente, por si só, não torna uma operação pronta para execução. A operação anterior pode não ter terminado, o centro de trabalho necessário pode estar ocupado ou o turno adequado pode não estar disponível. Por isso, preparar materiais com base em uma lista de montagem isolada pode gerar carrinhos de materiais que a produção ainda não consegue utilizar.
O SkyPlanner reúne essas restrições em uma única programação da produção. O Arcturus, a IA de programação do SkyPlanner, calcula a programação das operações com base em suas durações, nos centros de trabalho aptos a executá-las, nas dependências, nos turnos e na capacidade configurada. Com a opção “Considerar os materiais” ativada, também utiliza os registros atualizados de estoque e de recebimentos previstos para calcular os horários de início.
Isso reduz o trabalho de conciliar uma lista de materiais com filas separadas por máquina. Quando a previsão de chegada de um material ou uma prioridade de produção muda, você pode recalcular a programação e analisar, na visualização de Gantt, o efeito sobre as operações seguintes e os compromissos de entrega.
O SkyPlanner se integra a qualquer ERP ou MES por meio de sua API REST aberta. As quantidades de materiais podem ser mantidas atualizadas pela integração ou gerenciadas no módulo de Almoxarifado do SkyPlanner. Seus sistemas atuais podem continuar cumprindo suas funções operacionais, enquanto o SkyPlanner faz os cálculos da programação da produção.
Para o abastecimento de linhas, combine o que os dados de materiais representam. Ter estoque no almoxarifado não comprova que um kit completo ou o componente correto chegou ao ponto de uso. Mantenha essa verificação física no processo de abastecimento e garanta que as informações de disponibilidade usadas na programação reflitam as regras combinadas.
Proteja as operações que já estão em preparação
Uma programação que responde às mudanças é valiosa, mas alterar repetidamente as próximas operações pode desperdiçar o esforço de preparação.
O Running Time Lock do SkyPlanner protege as operações dentro de uma janela móvel contada a partir do momento atual. As operações dentro dessa janela não podem ser reprogramadas, dando à equipe um plano estável de curto prazo para orientar a preparação.
Defina essa janela com as pessoas responsáveis pela separação e pela entrega. Sua duração deve corresponder ao trabalho de preparação que precisa ser garantido no processo, e não a uma vontade arbitrária de congelar uma semana inteira. Mantenha flexibilidade suficiente além dessa janela para responder a novas informações. Se uma falta real de materiais inviabilizar uma operação protegida, trate a exceção em vez de presumir que o bloqueio torna as peças disponíveis.
A visibilidade dos materiais faz diferença na prática
Na Eskomatic, fabricante sob contrato, as filas de operações organizadas manualmente e a visibilidade limitada dos materiais dificultavam a antecipação de faltas. Com o SkyPlanner, a empresa relata filas diárias mais claras, maior precisão na definição das datas de entrega e menos paradas de produção por falta de materiais.
Essa experiência mostra o valor de conectar os materiais à programação da produção. Para quem planeja a montagem, o mesmo princípio de planejamento permite dar à equipe de abastecimento uma resposta mais confiável à pergunta: “o que vamos preparar a seguir?”. Leia o depoimento da Eskomatic sobre o SkyPlanner para conhecer a história completa.
Comece com uma família de peças e teste o fluxo completo
Escolha uma família com um problema visível: racks lotados, buscas repetidas por peças, kits incompletos ou reorganizações frequentes. Registre o fluxo de abastecimento atual e compare-o com o método proposto, considerando o mix de produtos que ele de fato precisará atender.
Observe o fluxo completo, incluindo a preparação e os retornos. A montagem passa menos tempo procurando peças? Esse trabalho apenas se transformou em mais separação em outro local? As peças estão em condições de uso na estação e no horário necessários? Quanto estoque e espaço no chão de fábrica esse arranjo exige? O que acontece quando as próximas operações mudam?
Antes de ampliar o uso do método, combine quem responde às faltas e às mudanças de sequência. Reveja a política quando houver alterações nas variantes, no consumo, nas embalagens ou no layout. Um sistema bem planejado de abastecimento de linhas pode usar vários métodos; a consistência vem de regras claras, não de recipientes idênticos em todos os lugares.
Para conectar essas regras a um plano de produção viável, agende uma demonstração do SkyPlanner. Traga uma família de peças, as operações que as consomem, a forma como você confirma a disponibilidade para uso e a janela de preparação que precisa proteger. Você poderá analisar como uma mudança na data de disponibilidade do material ou na prioridade afeta o roteiro de fabricação, sem reconstruir manualmente cada fila.
Prefere explorar a programação primeiro? Experimente o SkyPlanner com dados de demonstração ou com o fluxo de Primeiros passos, auxiliado por IA, no Assistente do SkyPlanner.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


