








In dit artikel
- Wat is materiaalbevoorrading van de assemblagelijn?
- Lijnvoorraad, kits of onderdelen op volgorde: wat kiest u?
- Houd de aanvoer van standaardonderdelen eenvoudig met lijnvoorraad
- Gebruik kits als de voorbereiding een echt assemblageprobleem wegneemt
- Kies aanvoer op volgorde als de ruimtewinst opweegt tegen de afhankelijkheid van die volgorde
- Laat alle keuzes in het bevoorradingsbeleid op elkaar aansluiten
- 1. Leg het signaal en de opvolging vast
- 2. Kies vanwaar de onderdelen worden aangevoerd
- 3. Stem het transport af op de klaargezette lading
- 4. Richt de verbruiksplek in
- Voorbeeld: één assemblagelijn, drie bevoorradingsmethoden
- Zorg voor een productieschema dat de lijnbevoorrading kan volgen
- Bescherm het werk dat al wordt voorbereid
- Inzicht in materialen maakt in de praktijk het verschil
- Begin met één onderdeelfamilie en test de volledige stroom
Home » Bronnen » Materiaalbevoorrading van de assemblagelijn: kies de juiste aanvoermethode
Geschatte leestijd: 11 minuten
De stellingen naast de assemblagelijn staan vol, maar een operator wacht nog steeds op een onderdeel. Elders staat een kar met onderdelen voor een product dat net naar een later moment in de planning is verschoven. Meer voorraad zou het gangpad voller maken, zonder dat daarmee een van beide problemen per se wordt opgelost.
Betere lijnbevoorrading begint met de keuze hoe elke onderdelenfamilie bij de operator moet komen. Voor gangbare bevestigingsmiddelen kunnen bakken die regelmatig worden aangevuld geschikt zijn. Voor variantgebonden onderdelen werken kits mogelijk beter. Een omvangrijke samenstelling moet wellicht in productievolgorde worden aangevoerd, in plaats van een vaste plek naast de lijn in te nemen.
Bij die keuzes hoort ook een productieplan waarop logistiek de voorbereiding kan afstemmen. SkyPlanner APS plant taken in op basis van materiaalbeschikbaarheid, afhankelijkheden tussen bewerkingen en de werkelijke capaciteit. Daardoor is minder handwerk nodig om onderdelen af te stemmen op de afzonderlijke wachtrijen van werkcentra. Door de planning voor de korte termijn bewust vast te zetten, krijgt uw team een stabieler tijdvenster om de juiste aanvoer voor te bereiden.
Wat is materiaalbevoorrading van de assemblagelijn?
Materiaalbevoorrading van de assemblagelijn is de interne aanvoer van onderdelen vanuit een opslag- of voorbereidingsruimte naar de werkcentra waar ze worden gebruikt. Daaronder vallen het aanvulsignaal, de bronlocatie, het transport en de manier waarop de onderdelen aan de operator worden aangeboden.
Een bevoorradingsbeleid bundelt die keuzes voor een onderdeel of een groep onderdelen met vergelijkbare bevoorradingsbehoeften. Met ‘we gebruiken kits’ beschrijft u hoe onderdelen worden aangeboden, maar niet wat de voorbereiding in gang zet, waar de onderdelen worden gepickt of hoe ze bij het station komen. Met ‘we gebruiken een milk run’ beschrijft u het transport, maar niet of de kar aanvulbakken, kits of onderdelen in productievolgorde vervoert.
Dat onderscheid is belangrijk bij het vergelijken van methoden. Kitting, kanban en milk runs zijn geen drie alternatieven die elkaar uitsluiten. Een verbruikssignaal kan via een milk run leiden tot het aanvullen van bakken naast de lijn, terwijl via dezelfde route ook kits worden geleverd die op basis van een productieschema zijn voorbereid.
Het doel is om de totale hoeveelheid werk en voorraad voor een betrouwbare bevoorrading zo klein mogelijk te houden, niet alleen om het picken uit de assemblage weg te halen.
Lijnvoorraad, kits of onderdelen op volgorde: wat kiest u?
Maak eerst een keuze per onderdelenfamilie voordat u de hele lijn standaardiseert. Kijk naar het verbruik, het aantal varianten, de ruimte, de benodigde handling, het risico op pickfouten en de stabiliteit van de productievolgorde.
| Aanvoermethode | Geschikt als uitgangspunt bij | Belangrijkste voordeel | Aandachtspunt bij de afweging |
|---|---|---|---|
| Lijnvoorraad: aparte bakken of containers voor elk onderdeel naast het station | Veelgebruikte standaardonderdelen die duidelijk herkenbaar zijn en waarvoor voldoende ruimte beschikbaar is | Onderdelen zijn direct toegankelijk, zonder voor elke taak een aparte kit voor te bereiden | Met meer varianten nemen ook de voorraad naast de lijn, de loopafstanden en het selectiewerk toe |
| Kitting: geselecteerde onderdelen samen klaarzetten voor een taak, een eenheid of een afgebakende groep bewerkingen | Variantgebonden onderdelen, lastige onderdeelselectie of beperkte ruimte bij de assemblage | Minder zoek- en selectiewerk op het assemblagestation | Picken, controleren, containergebruik en handling verschuiven naar de voorbereiding; voor ontbrekende onderdelen is een duidelijke werkwijze nodig |
| Aanvoer op volgorde: onderdelen gerangschikt in de volgorde waarin de lijn ze verbruikt | Onderdelen met varianten waarvan het te veel ruimte of geld kost om elke uitvoering bij het station op voorraad te houden | De eerstvolgende benodigde variant kan worden aangeboden zonder alle varianten naast de lijn op voorraad te houden | Een gewijzigde productievolgorde kan opnieuw sorteren of voorbereiden nodig maken |
Dit zijn uitgangspunten, geen regels op basis van een algemeen geldend aantal varianten of een vaste onderdeelwaarde. De beste keuze hangt af van wat de methode in de hele materiaalstroom wegneemt en toevoegt.
Houd de aanvoer van standaardonderdelen eenvoudig met lijnvoorraad
Lijnvoorraad is zinvol wanneer een operator steeds hetzelfde, goed herkenbare onderdeel nodig heeft en er dicht bij het werk ruimte is voor een passende hoeveelheid. Zowel kleine aanvulbakken als grotere containers kunnen als lijnvoorraad dienen. Lijnvoorraad betekent dus niet automatisch grote bulkleveringen.
Vraag u af wat het extra pickwerk oplevert voordat u deze onderdelen in kits gaat aanleveren. Voor elke kit dezelfde standaardsluitring uittellen kan meer voorbereidingswerk betekenen, zonder dat het een wezenlijk probleem bij de assemblage wegneemt.
Het omgekeerde probleem ontstaat wanneer een werkwijze voor standaardonderdelen ook wordt toegepast op veel varianten die op elkaar lijken. Meer stellinglocaties kunnen leiden tot meer reiken en zoeken en een grotere kans dat iemand het verkeerde onderdeel pakt. Vergelijk dan het daadwerkelijke selectiewerk met het elders klaarzetten van de benodigde onderdelen.
Gebruik kits als de voorbereiding een echt assemblageprobleem wegneemt
Kitting kan waardevolle ruimte op het station vrijmaken en de benodigde onderdelen beter herkenbaar maken. Een stationaire kit blijft bij het betreffende station; een meereizende kit gaat met het werkstuk mee langs de bewerkingen waarvoor de kit bedoeld is.
Het voordeel is het grootst als de voorbereiding herhaaldelijk zoeken, sorteren of lopen wegneemt bij assemblagewerk met beperkte capaciteit. Maar het pickwerk verdwijnt niet. Reken daarom ook de tijd mee voor het voorbereiden, controleren en aanleveren van de kit en het terugbrengen van de kitcontainer, niet alleen de tijdwinst op het station.
Bepaal ook wat er met een onvolledige kit gebeurt. Een kar die klaar lijkt te staan, maar waarop één cruciaal onderdeel ontbreekt, kan tot een valse start leiden. Onze gids over kitting gaat dieper in op de volledigheid van kits en de overdracht naar productie.
Kies aanvoer op volgorde als de ruimtewinst opweegt tegen de afhankelijkheid van die volgorde
Bij aanvoer op volgorde worden de benodigde varianten aangeboden in de volgorde waarin ze worden verbruikt. Dat kan nuttig zijn voor onderdelen waarvan de verschillende uitvoeringen samen te veel ruimte naast de lijn zouden innemen.
Dit is niet hetzelfde als een complete kit. Een rek met behuizingen in productievolgorde kan slechts één onderdelenfamilie bevatten, terwijl andere onderdelen in bakken of kits worden aangevoerd.
De praktische vraag is hoelang de volgorde betrouwbaar moet blijven. Zodra onderdelen zijn gepickt en geladen, brengt een wijziging van de productievolgorde fysiek werk met zich mee. Verandert die volgorde vaak binnen het tijdvenster voor voorbereiding en levering? Pak dan eerst die instabiliteit aan voordat u gaat vertrouwen op aanvoer die nauw op de productievolgorde is afgestemd.
Laat alle keuzes in het bevoorradingsbeleid op elkaar aansluiten
Werk na de keuze voor de aanbiedingsvorm ook de overige beslissingen uit. Een keurig ingerichte kitkar is nog geen werkend bevoorradingsproces.
1. Leg het signaal en de opvolging vast
Bij veelgebruikte standaardonderdelen kan verbruik aanleiding geven tot aanvulling, via een lege bak of een ander vastgelegd signaal. Voor taakspecifieke onderdelen kan de voorbereiding worden afgestemd op de goedgekeurde productiebehoefte en -volgorde.
Zorg dat het signaal direct kan worden opgevolgd: vermeld het onderdeel of de taak, de hoeveelheid, de bestemming, het benodigde tijdstip en wie verantwoordelijk is voor de opvolging. Als een aanvulverzoek onopgemerkt kan blijven liggen, maakt het bestaan van een signaal de methode nog niet betrouwbaar.
Stem de voorraaddekking naast de lijn af op de tijd tussen het aanvulsignaal en de ontvangst van bruikbare onderdelen. Neem daarin ook het wachten op het ophalen, het picken, het transport en het op de juiste plek zetten mee. Ga uit van het verwachte verbruik tijdens die reactietijd, inclusief realistische variatie, in plaats van alleen het gemiddelde verbruik per ploeg te gebruiken. De gedetailleerde tijdplanning van de route hoort thuis in het logistieke plan voor de milk run.
2. Kies vanwaar de onderdelen worden aangevoerd
Onderdelen kunnen rechtstreeks uit een centraal magazijn komen of via een nabijgelegen supermarkt: een beheerde aanvulzone dichter bij de productie.
Een voorraadlocatie dichtbij kan de laatste stap in de bevoorrading versnellen, maar vraagt zelf ook om aanvulling en ruimte. Voorraad verplaatsen naar een supermarkt laat die voorraad niet verdwijnen; alleen de plaats van opslag en materiaalbehandeling verandert. Vergelijk de volledige stroom van magazijn tot verbruik voordat u een extra opslagpunt toevoegt.
3. Stem het transport af op de klaargezette lading
Via een gezamenlijke bevoorradingsroute kunnen meerdere ladingen worden vervoerd die bij elkaar passen. Voor sommige grote of kwetsbare componenten kan een aparte aanpak voor het hanteren en vervoeren nodig zijn.
Controleer de afmetingen van de bakken en andere ladingdragers, het werk voor laden en lossen, de capaciteit van de route, de toegankelijkheid en de retourstroom van leeggoed. Vaker leveren heeft alleen zin als het transport en de voorbereiding dat daadwerkelijk aankunnen.
De bevoorradingsafspraken bepalen wat wanneer moet aankomen. Bij het ontwerpen van de route controleert u vervolgens of het gekozen transport dat kan waarmaken.
4. Richt de verbruiksplek in
Leg vast waar het onderdeel komt te liggen en hoe de operator het herkent en bereikt. Houd rekening met het verwijderen van verpakkingen, de bescherming van componenten, ruimte voor lege bakken en eventuele vereisten voor partij- of revisie-identificatie.
Dat de lading ergens in de juiste omgeving is aangekomen, betekent nog niet dat de levering geslaagd is. De afgesproken afleverplek en overdracht moeten ervoor zorgen dat de juiste onderdelen bruikbaar zijn voor het beoogde werk.
Voorbeeld: één assemblagelijn, drie bevoorradingsmethoden
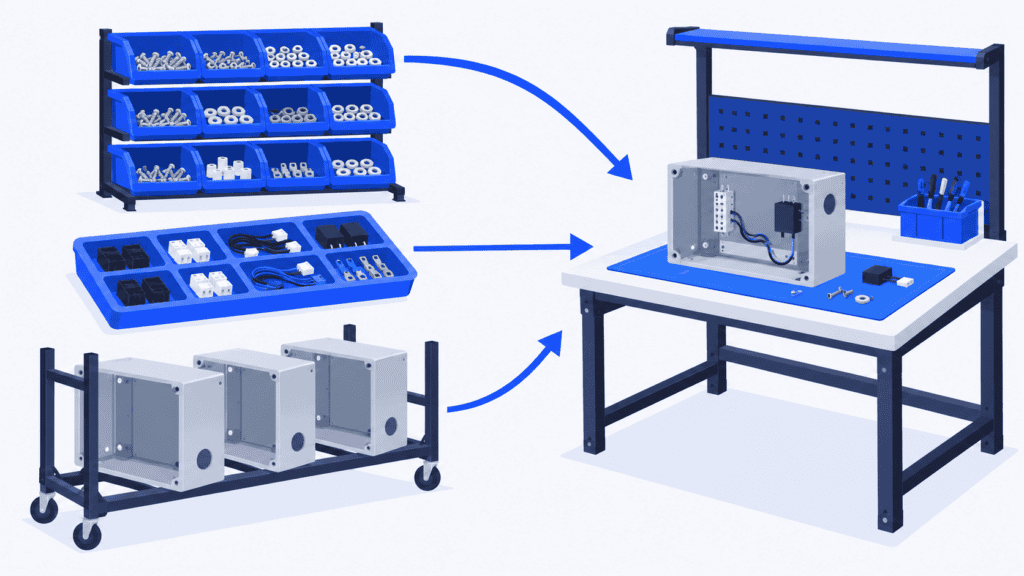
Stel u voor dat op een assemblagelijn apparatuur wordt gebouwd met gangbare schroeven, variantspecifieke elektrische onderdelen en grote behuizingen.
De schroeven liggen in duidelijk gemarkeerde aanvulbakken bij de stations. Verbruik geeft het signaal voor aanvulling vanuit een nabijgelegen supermarkt; de bakken worden via een vaste route omgewisseld. Het team controleert of de bruikbare voorraad de volledige tijd tot de aanvulling overbrugt.
De elektrische onderdelen worden als taakspecifieke kits klaargezet. De voorbereiding volgt het goedgekeurde werk voor de korte termijn. Op elke kit staan de bijbehorende taak en bestemming, en bij de overdracht wordt de volledigheid gecontroleerd. Dezelfde route kan deze kits samen met de schroeven afleveren, zonder dat de twee bevoorradingsmethoden daarmee gelijk worden.
De behuizingen nemen te veel ruimte in om elke variant naast de lijn op voorraad te houden. Ze worden in de afgesproken productievolgorde op een rek klaargezet en binnen het afgesproken tijdvenster geleverd. Een leidinggevende is verantwoordelijk voor wijzigingen nadat de voorbereiding is gestart, inclusief eventueel opnieuw sorteren.
Nu komt het voorstel om een spoedorder tussendoor te plannen. Voor de schroeven volstaat mogelijk een controle van het verbruik. Voor de kit moeten misschien andere onderdelen worden geselecteerd. Op het rek moeten de behuizingen mogelijk in een andere volgorde worden gezet. Door alle drie de onderdeelfamilies als ‘materiaal beschikbaar’ aan te merken, blijven deze heel verschillende gevolgen buiten beeld.
Controleer daarom zowel het gewijzigde productieschema als de fysieke voorbereiding die daarvoor al is uitgevoerd of in gang gezet.
Zorg voor een productieschema dat de lijnbevoorrading kan volgen
Een beschikbaar onderdeel betekent op zichzelf nog niet dat een taak kan starten. De voorgaande bewerking kan nog onvoltooid zijn, het benodigde werkcentrum kan bezet zijn of de juiste ploeg is mogelijk niet beschikbaar. Wie materialen klaarzet op basis van een losstaande assemblagelijst, kan daardoor karren vol werk voorbereiden waar de productie nog niets mee kan.
SkyPlanner brengt deze randvoorwaarden samen in één productieschema. Arcturus, de AI-planningsengine van SkyPlanner, plant bewerkingen op basis van hun duur, geschikte werkcentra, afhankelijkheden, ploegendiensten en ingestelde capaciteit. Als ‘Rekening houden met materialen’ is ingeschakeld, gebruikt de engine bij het berekenen van starttijden ook de bijgehouden voorraadgegevens en inkomende leveringen.
Dat vermindert het werk om een materiaallijst af te stemmen op afzonderlijke wachtrijen voor machines. Als een aankomsttijd van materiaal of een productieprioriteit verandert, kunt u het schema opnieuw laten berekenen. In de Gantt-weergave ziet u vervolgens het effect op vervolgtaken en toegezegde leveringen.
SkyPlanner kan via zijn open REST API met elk ERP- of MES-systeem worden gekoppeld. Materiaalhoeveelheden kunnen via de integratie actueel worden gehouden of in de magazijnmodule van SkyPlanner worden beheerd. Uw bestaande systemen kunnen hun operationele rol behouden, terwijl SkyPlanner het productieschema berekent.
Spreek voor de lijnbevoorrading af wat de materiaalgegevens precies betekenen. Voorraad in een magazijn bewijst niet dat een complete kit of het juiste onderdeel op de verbruiksplek is aangekomen. Laat de controle op fysieke gereedheid daarom deel uitmaken van het bevoorradingsproces en zorg dat de beschikbaarheidsgegevens voor de planning aansluiten op de afgesproken regels.
Bescherm het werk dat al wordt voorbereid
Een planning die snel kan worden aangepast is waardevol, maar als de eerstvolgende taken steeds veranderen, kan veel voorbereidingswerk verloren gaan.
Met Running Time Lock beschermt SkyPlanner taken binnen een voortschrijdend tijdvenster, gerekend vanaf het huidige moment. Taken binnen dat venster kunnen niet opnieuw worden ingepland. Zo heeft het team een stabiele kortetermijnplanning om de voorbereiding op te baseren.
Bepaal dat tijdvenster samen met de mensen die de onderdelen verzamelen en afleveren. Laat het aansluiten op de voorbereiding die uw proces al in gang zet, niet op een willekeurige wens om een hele week vast te zetten. Houd daarbuiten voldoende flexibiliteit om op nieuwe informatie te reageren. Als een daadwerkelijk tekort het beschermde werk onuitvoerbaar maakt, handel die uitzondering dan af in plaats van aan te nemen dat de vergrendeling de onderdelen beschikbaar maakt.
Inzicht in materialen maakt in de praktijk het verschil
Bij contractfabrikant Eskomatic maakten handmatig ingedeelde werkwachtrijen en beperkt inzicht in materialen het lastig om tekorten te voorzien. Met SkyPlanner heeft het bedrijf naar eigen zeggen duidelijkere dagelijkse werkwachtrijen, kan het leverdata nauwkeuriger vaststellen en zijn er minder productiestops door ontbrekende materialen.
Die ervaring laat zien wat het oplevert om materiaalgegevens aan het productieschema te koppelen. Voor een assemblageplanner biedt hetzelfde planningsprincipe het bevoorradingsteam een betrouwbaarder antwoord op de vraag: ‘Wat bereiden we hierna voor?’ Lees het volledige verhaal over de ervaringen van Eskomatic met SkyPlanner.
Begin met één onderdeelfamilie en test de volledige stroom
Kies een onderdeelfamilie met een zichtbaar probleem: overvolle rekken, steeds weer zoeken, ontbrekende kitonderdelen of vaak opnieuw sorteren. Leg het huidige bevoorradingstraject vast en vergelijk dit met een voorgestelde methode bij de productmix die deze daadwerkelijk moet ondersteunen.
Bekijk de volledige stroom, inclusief voorbereiding en retouren. Is de assemblage minder tijd kwijt aan het zoeken naar onderdelen? Of is dat werk alleen maar verschoven naar extra orderpicken elders? Zijn de onderdelen op het juiste moment bruikbaar bij het juiste station? Hoeveel voorraad en vloeroppervlak vraagt deze inrichting? Wat gebeurt er als de eerstvolgende taken veranderen?
Spreek af wie tekorten en wijzigingen in de volgorde afhandelt voordat u de methode breder toepast. Herzie de bevoorradingsafspraken als varianten, verbruik, verpakkingen of de indeling veranderen. Een goed ingericht systeem voor lijnbevoorrading kan meerdere methoden combineren; samenhang ontstaat door duidelijke regels, niet door overal dezelfde bakken te gebruiken.
Wilt u die regels verbinden met een uitvoerbaar productieplan? Boek een SkyPlanner-demo. Neem één onderdeelfamilie als uitgangspunt, met de taken die deze onderdelen verbruiken, hoe u vaststelt dat de onderdelen beschikbaar en bruikbaar zijn en het tijdvenster voor de voorbereiding dat u wilt beschermen. U kunt onderzoeken hoe een gewijzigde beschikbaarheidsdatum van materiaal of een andere prioriteit doorwerkt in het bewerkingsplan, zonder elke wachtrij handmatig opnieuw op te bouwen.
Wilt u eerst de planningsmogelijkheden verkennen? Probeer SkyPlanner met demogegevens of met de AI-ondersteunde starthulp in SkyPlanner Assistant.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


