


この記事の内容
- 組立ラインへの部品供給とは
- ライン脇在庫・キット・順序供給、どれを選ぶべきか
- 共通部品はライン脇在庫でシンプルに管理する
- 事前準備で組立の問題を解消できるならキットを使う
- 生産順序に依存する制約に見合う省スペース効果があるなら、順序供給を使う
- 部品供給の仕組み全体を連動させる
- 1. 合図と対応を定める
- 2. 供給元の場所を選ぶ
- 3. 準備した荷姿に運搬方法を合わせる
- 4. 使用場所での部品の置き方を設計する
- 例:1つの組立ラインに3つの供給方針
- 部品供給が対応できる生産スケジュールを立てる
- すでに準備を進めている作業を変更から守る
- 資材の見える化が実務を変える
- 1つの部品群から始め、流れ全体を検証する
組立ライン脇の棚はいっぱいなのに、作業者は部品を待っている。一方、別の台車には、生産予定が後ろにずれたばかりの製品の部品が載っている。在庫をさらに増やしても、通路が混み合うだけで、どちらの問題も解決するとは限りません。
部品供給の改善は、供給上の要件が似た部品群ごとに、作業者へどう届けるかを選ぶことから始まります。共通の締結部品なら、補充式の小箱で管理する方法が適しているかもしれません。仕様ごとに異なる部品なら、キットにまとめるほうがよい場合もあります。かさばる組立品は、ライン脇に常設の置き場を設けるのではなく、生産順序に合わせて届ける必要があるかもしれません。
こうした方式を選ぶだけでなく、物流側が準備の基準にできる生産計画も必要です。SkyPlanner APSは、資材の利用可能状況、工程間の依存関係、実際の生産能力を考慮して作業をスケジューリングし、リソースごとの作業予定と必要な部品を突き合わせる手作業を減らします。直近のスケジュールを意図的に変更から保護すれば、必要な部品の供給準備に使える時間帯がより安定します。
組立ラインへの部品供給とは
組立ラインへの部品供給とは、保管場所や準備エリアから、部品を使用する作業場所へ届ける工場内物流のことです。補充の合図、供給元の場所、運搬方法、そして作業者が使えるように部品をどう配置するかまでを含みます。
部品供給の運用方針は、個々の部品や、供給上の要件が似た部品群について、これらの要素を組み合わせて定めるものです。「キットを使う」という説明でわかるのは部品のまとめ方であり、何をきっかけに準備するのか、どこでピッキングするのか、どう作業場所まで届けるのかはわかりません。「ミルクランを使う」という説明は運搬の仕組みを示すもので、台車に積むのが補充用の小箱なのか、キットなのか、生産順に並べた部品なのかは別の話です。
方式を比較する際には、この区別が重要です。キッティング、かんばん、ミルクランは、いずれかしか選べない方式ではありません。消費の合図を受けてミルクランでライン脇の小箱を補充しながら、同じルートで生産スケジュールに基づいて準備したキットを届けることもできます。
目指すのは、安定供給に必要な作業と在庫を全体として最小限に抑えることです。単にピッキングを組立作業の外へ移すことではありません。
ライン脇在庫・キット・順序供給、どれを選ぶべきか
ライン全体で方式を統一する前に、部品群ごとに選びましょう。消費量、仕様の種類、スペース、取り扱い上の要件、ピッキングミスのリスク、生産順序の安定性を確認します。
| 供給方式 | 検討の出発点となる条件 | 主な利点 | 確認すべき負担・制約 |
|---|---|---|---|
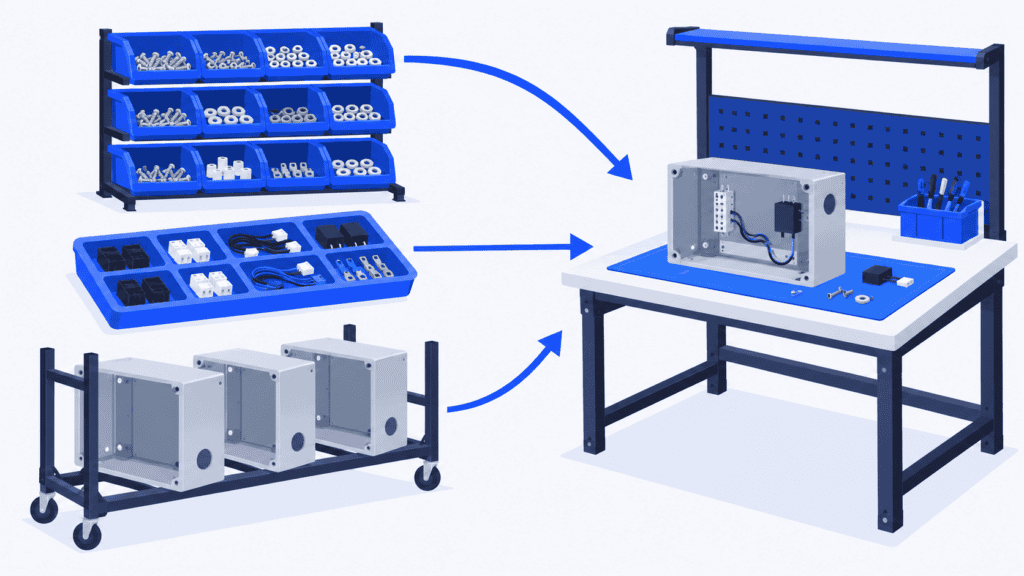
| ライン脇在庫:作業場所の脇に部品ごとの小箱や容器を置く | 使用頻度の高い共通部品で、必要なスペースを確保でき、部品を明確に識別できる | 作業ごとにキットを用意せず、必要な部品をすぐに取り出せる | 仕様の種類が増えるほど、ライン脇在庫、歩行、部品を選ぶ手間が増える |
| キッティング:作業、製品1台、または所定の工程群で使う部品を選び、ひとまとめに準備する | 仕様ごとに部品が異なる、部品の選別が難しい、または組立場所のスペースが限られている | 組立場所で部品を探したり選んだりする手間が減る | ピッキング、照合、容器の管理、荷扱いが準備側に移る。欠品時の対応を明確にする必要がある |
| 順序供給:ラインで使用する順番に部品を並べて供給する | 仕様別の部品がかさばる、または全種類を作業場所に置くとコストがかかる | 全種類をライン脇に在庫せず、次に必要な仕様の部品を用意できる | 生産順序が変わると、並べ替えや準備のやり直しが必要になる場合がある |
これらは検討の出発点であり、仕様の種類数や部品単価に一律の基準を設けたルールではありません。最適な選択は、その方式によって工程全体から何が減り、何が増えるかによって変わります。
共通部品はライン脇在庫でシンプルに管理する
作業者が識別しやすい同じ部品を繰り返し使い、適切な量を作業場所の近くに置けるなら、ライン脇在庫が適しています。大きな容器だけでなく、補充用の小箱もライン脇在庫です。必ずしも大量の部品をまとめて搬入する方式ではありません。
こうした部品をキットに切り替える前に、ピッキング作業を増やすことで何が得られるのかを考えましょう。共通の同じワッシャーを毎回数えてキットに入れても、組立側の問題はほとんど解消されず、準備作業だけが増えるかもしれません。
一方、共通部品向けの置き方を、見た目の似た多くの仕様別部品にまで広げると、逆の問題が生じます。棚の保管位置が増えるほど、手を伸ばす動作や探す手間が増え、部品を取り違えるリスクも高まります。その段階では、実際に部品を選ぶ作業と、別の場所で必要な部品を選んで準備する作業を比較しましょう。
事前準備で組立の問題を解消できるならキットを使う
キッティングによって、作業場所の貴重なスペースを空け、必要な部品を識別しやすくできます。定置式キットは対象の作業場所に置いたまま使い、移動式キットは対象工程を通るワークと一緒に移動します。
効果が最も大きいのは、事前準備によって、能力上の制約となっている組立作業から繰り返しの探索、仕分け、歩行を取り除ける場合です。ただし、ピッキング自体がなくなるわけではありません。作業場所で短縮できる時間だけでなく、キットの準備、照合、配送、容器の返却にかかる時間も含めて評価しましょう。
部品が揃っていないキットをどう扱うかも決めておきましょう。一見準備が整っている台車でも、重要な部品が1つ欠けていれば、作業を始めた直後に止まる事態を招きかねません。キットの部品が揃っているかの確認と生産への引き渡しについては、キッティングガイドで詳しく解説しています。
生産順序に依存する制約に見合う省スペース効果があるなら、順序供給を使う
順序供給では、必要な仕様の部品を使用順に並べて供給します。仕様の異なる部品をすべてライン脇に置くと場所を取りすぎる場合に、有効な方法です。
順序供給は、全部品が揃ったキットとは異なります。たとえば、使用順に並べたハウジングのラックで供給するのは1つの部品群だけで、ほかの部品は小箱やキットで届く場合もあります。
運用上の論点は、生産順序をどのくらいの時間、確実に維持する必要があるかです。部品をピッキングして積み込んだ後に生産順序を変えると、現物を扱い直す手間がかかります。準備から配送までの間に順序が頻繁に変わるなら、生産順序と緊密に連動する供給に頼る前に、その不安定さに対処しましょう。
部品供給の仕組み全体を連動させる
部品の配置やまとめ方を選んだら、残りの要素も決めましょう。見栄えのよいキット台車を用意しただけでは、機能する供給プロセスにはなりません。
1. 合図と対応を定める
繰り返し使う共通部品では、消費に伴って空になった容器など、あらかじめ定めた合図をきっかけに補充できます。作業固有の部品では、承認済みの生産所要と生産順序に従って準備する方法があります。
合図を受けてすぐ行動できるよう、対象の部品または作業、数量、届け先、必要時刻、対応責任者を明確にします。補充依頼が気づかれないまま放置される可能性があるなら、合図が存在するだけでは信頼できる方式とはいえません。
ライン脇に持つ在庫量は、補充の合図を出してから、使える状態の部品を受け取るまでの時間を基準に設定します。回収待ち、ピッキング、運搬、所定位置への配置にかかる時間も含めましょう。シフト全体の平均消費速度だけに頼らず、実際に起こりうる変動も織り込んで、その対応時間中の消費量を見込みます。ルートごとの詳しい所要時間は、ミルクランの物流計画で検討します。
2. 供給元の場所を選ぶ
部品は中央倉庫から直接供給することも、生産場所に近い「スーパーマーケット」を経由させることもできます。ここでいうスーパーマーケットとは、生産向けの補充在庫を管理するエリアのことです。
供給元を近くに置けば、最終的な供給対応にかかる時間を短くできます。ただし、その場所にも補充とスペースが必要です。在庫をスーパーマーケットへ移しても、在庫そのものはなくなりません。保管と荷扱いを行う場所が変わるだけです。保管拠点を増やす前に、倉庫から使用場所までの流れ全体を比較しましょう。
3. 準備した荷姿に運搬方法を合わせる
同じルートで一緒に運べる荷物であれば、複数をまとめて搬送できます。ただし、大型部品や取り扱いに注意が必要な部品には、専用の搬送方法が必要になる場合があります。
容器のサイズ、積み降ろしの作業負荷、ルートの搬送能力、搬入のしやすさ、空容器の返却の流れを確認します。納入頻度を増やして効果が得られるのは、搬送と準備の作業が実際にその頻度に対応できる場合だけです。
供給方針では、何をいつまでに届ける必要があるかを決めます。そのうえでルートを設計し、選んだ搬送方法で届けられるかを確認します。
4. 使用場所での部品の置き方を設計する
部品の配置場所と、作業者が部品を識別して手に取る方法を具体的に決めます。開梱、部品の保護、空容器を置くスペースに加え、必要に応じてロットや改訂番号を識別する方法も検討します。
荷物が作業エリア付近に着いただけでは、納入が完了したとはいえません。決められた場所への納入と受け渡しを通じて、必要な部品を対象の作業で使える状態にする必要があります。
例:1つの組立ラインに3つの供給方針
共通のねじ、仕様別の電装部品、大型のハウジングを使う設備の組立ラインを想像してみてください。
ねじは、各作業ステーションに設けた、表示が明確な補充用容器に保管します。使用を合図に近くのスーパーマーケットから補充し、定期巡回で容器を交換します。現場では、補充が完了するまで使える在庫が持つことを確認します。
電装部品は、作業ごとにキットとして準備します。確定した直近の作業計画に沿って準備し、各キットには対象の作業と届け先を表示します。受け渡し時には、必要な部品がすべてそろっているかを確認します。これらのキットはねじと同じルートで搬送できますが、同じルートを使うからといって供給方針まで同じになるわけではありません。
ハウジングは場所を取るため、すべての仕様をライン脇に常備することはできません。合意された生産順序に合わせてラックに並べ、決められた時間帯に納入します。準備開始後の変更は、必要な並べ替えも含めて監督者が責任を持って管理します。
ここで、特急注文を入れる案が出たとします。ねじは使用量の確認だけで済むかもしれません。キットは部品の選び直しが必要になるかもしれません。ハウジングのラックは、順序の並べ替えが必要になるかもしれません。これら3つの部品群を一律に「資材あり」と扱うと、それぞれで大きく異なる影響が見えなくなります。
適切に対応するには、変更後の生産スケジュールと、すでに着手している現物の準備状況の両方を確認する必要があります。
部品供給が対応できる生産スケジュールを立てる
部品があるだけで、作業を開始できるとは限りません。前工程が終わっていない、必要なリソースが使用中である、対応できるシフトがない、といった可能性があります。そのため、生産全体と切り離された組立リストだけを基に資材を準備すると、まだ生産に使えない部品を台車に積み上げることになりかねません。
SkyPlannerは、これらの制約を1つの生産スケジュールにまとめて反映します。SkyPlannerのスケジューリングAIであるArcturusは、各工程の所要時間、割り当て可能なリソース、依存関係、シフト、設定された能力に基づいて工程の日程を計算します。「資材を考慮」を有効にすると、管理されている在庫と入荷予定も開始時刻の計算に使用します。
これにより、資材リストを設備ごとの作業待ちリストと突き合わせる手間を減らせます。資材の入荷予定や生産の優先順位が変わったときは、スケジュールを再計算し、後続の作業や確約した納期への影響をガント画面で確認できます。
SkyPlannerは、オープンなREST APIを通じて、あらゆるERPやMESと連携できます。資材数量はシステム連携で最新に保つことも、SkyPlannerの倉庫モジュールで管理することもできます。既存システムの業務上の役割を維持しながら、生産スケジューリングの計算をSkyPlannerに任せられます。
組立ラインへの部品供給では、資材データが何を表すのかを関係者で合意しておきます。倉庫に在庫があることは、部品がすべてそろったキットや正しい部品が使用場所に届いた証拠にはなりません。現物が使える状態かどうかの確認は供給プロセスに残し、スケジューリングに使う資材の利用可能状況の情報には、合意したルールを確実に反映させます。
すでに準備を進めている作業を変更から守る
変化に対応できるスケジュールは重要ですが、直近の作業を何度も変更すると、準備にかけた手間が無駄になりかねません。
SkyPlannerのRunning Time Lockは、常に現在時刻を起点とする一定の時間幅の中で、作業を変更から保護します。この範囲内の作業は再スケジュールできないため、現場は安定した直近の計画に沿って準備を進められます。
この時間幅は、ピッキングや搬送を担当する人と一緒に決めます。単に丸1週間を固定したいという都合ではなく、実際のプロセスでどこまで準備を確定させる必要があるかを反映させるべきです。その範囲より先は、新しい情報に対応できるだけの柔軟性を残します。実際の欠品によって保護対象の作業が実行できなくなった場合は、ロックすれば部品も使えるようになると思い込まず、例外として対処してください。
資材の見える化が実務を変える
受託製造企業のEskomaticでは、作業待ちリストを手作業で整理していたことに加え、資材状況を十分に把握できず、欠品の予測が難しくなっていました。同社はSkyPlannerの導入により、日々の作業順序が明確になり、納期設定の精度が向上し、資材不足による生産停止が減ったと報告しています。
この経験は、資材情報と生産スケジューリングを結び付ける価値を示しています。組立の計画でも、同じ考え方を採ることで、供給担当者に「次に何を準備するのか」を、より確かな根拠を持って伝えられます。詳しくは、EskomaticによるSkyPlannerの評価をご覧ください。
1つの部品群から始め、流れ全体を検証する
ラックの混雑、繰り返し発生する部品探し、キットの部品不足、頻繁な並べ替えなど、問題が明確な部品群を選びます。現在の供給経路を記録し、実際に対応する必要がある製品構成の下で、導入候補の方法と比較します。
準備や返却も含め、流れ全体を観察します。組立で部品を探す時間は減っているでしょうか。その分、別の場所でピッキング作業が増えただけではないでしょうか。必要な作業ステーションで、必要な時刻に部品を使えるでしょうか。この運用には、どれだけの在庫と床面積が必要でしょうか。次に行う作業が変わると、何が起こるでしょうか。
適用範囲を広げる前に、欠品や順序変更への対応を誰が担うかを合意しておきます。仕様の種類、使用量、梱包、レイアウトが変わったら、供給方針を見直します。合理的なライン供給の仕組みでは、複数の方法を使い分けられます。一貫性を生むのは、どこでも同じ容器を使うことではなく、明確なルールです。
こうしたルールを実行可能な生産計画につなげるために、SkyPlannerのデモをご予約ください。対象とする部品群を1つ選び、その部品を使用する作業、使用可能な状態を確認する方法、変更から保護したい準備期間についての情報をご用意ください。作業待ちリストをすべて手作業で組み直すことなく、資材の使用可能日や優先順位の変更が生産の工順にどう影響するかを確認できます。
まずはスケジューリングを試してみたい方は、デモデータ、またはSkyPlanner AssistantのAIが支援する初期設定ガイドを使って、SkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


