


W tym artykule
- Na czym polega zaopatrywanie linii montażowej?
- Zapas przy linii, zestawy czy dostawy sekwencyjne — co wybrać?
- Uprość zaopatrywanie w części wspólne, utrzymując zapas przy linii
- Stosuj zestawy, gdy ich przygotowanie rozwiązuje rzeczywisty problem na montażu
- Stosuj dostawy sekwencyjne, gdy oszczędność miejsca uzasadnia zależność od kolejności produkcji
- Zadbaj o spójność wszystkich zasad zaopatrywania
- 1. Określ sygnał i sposób reakcji
- 2. Wybierz miejsce, z którego będą dostarczane części
- 3. Dopasuj transport do przygotowanego ładunku
- 4. Zaprojektuj miejsce podawania części
- Przykład: jedna linia montażowa, trzy sposoby zaopatrywania
- Zapewnij harmonogram produkcji, według którego można zaopatrywać linię
- Chroń operacje, do których przygotowania już trwają
- Wgląd w dostępność materiałów daje praktyczne korzyści
- Zacznij od jednej rodziny części i przetestuj cały przepływ
Strona główna » Zasoby » Zaopatrywanie linii montażowej: wybierz właściwą metodę
Szacowany czas czytania: 11 minut
Regały przy linii montażowej są pełne, a mimo to operator czeka na komponent. W innym miejscu na wózku leżą części do wyrobu, którego produkcję właśnie przesunięto na później. Zwiększenie zapasów jeszcze bardziej zatłoczyłoby przejście, niekoniecznie rozwiązując którykolwiek z tych problemów.
Sprawniejsze zaopatrywanie linii zaczyna się od wyboru sposobu dostarczania poszczególnych rodzin części do operatora. Standardowe elementy złączne mogą trafiać do regularnie uzupełnianych pojemników. Komponenty właściwe dla danego wariantu mogą lepiej sprawdzać się w zestawach. Z kolei duży podzespół może wymagać dostawy zgodnej z kolejnością produkcji, zamiast zajmować stałe miejsce przy linii.
Do realizacji tych rozwiązań potrzebny jest też plan produkcji, na podstawie którego logistyka może przygotować dostawy. SkyPlanner APS harmonogramuje pracę z uwzględnieniem dostępności materiałów, zależności między operacjami i rzeczywistych zdolności produkcyjnych. Ogranicza w ten sposób ręczne dopasowywanie części do osobnych kolejek operacji na stanowiskach roboczych. Celowe zabezpieczenie harmonogramu na najbliższy okres przed zmianami daje zespołowi stabilniejsze ramy czasowe na przygotowanie właściwego zaopatrzenia.
Na czym polega zaopatrywanie linii montażowej?
Zaopatrywanie linii montażowej to wewnętrzne dostarczanie części z magazynu lub strefy przygotowania na stanowiska robocze, na których zostaną wykorzystane. Obejmuje sygnał uruchamiający uzupełnienie, miejsce pobrania, transport oraz sposób udostępnienia części operatorowi.
Zasady zaopatrywania linii łączą te decyzje dla danej części lub grupy części o podobnych potrzebach zaopatrzeniowych. Stwierdzenie „stosujemy zestawy” określa sposób udostępnienia części, ale nie mówi, co uruchamia ich przygotowanie, skąd są pobierane ani jak trafiają na stanowisko. Z kolei „stosujemy milk run” opisuje organizację transportu, a nie to, czy wózek przewozi pojemniki do uzupełnienia zapasu, zestawy, czy komponenty ułożone w kolejności zużycia.
To rozróżnienie ma znaczenie przy porównywaniu metod. Kompletacja zestawów, kanban i milk run nie są trzema wzajemnie wykluczającymi się rozwiązaniami. Sygnał zużycia może uruchamiać uzupełnianie pojemników przy linii w ramach milk run, a tą samą trasą mogą być dostarczane także zestawy przygotowane na podstawie harmonogramu produkcji.
Celem jest zminimalizowanie łącznego nakładu pracy i zapasów potrzebnych do zapewnienia niezawodnych dostaw, a nie samo przeniesienie pobierania części poza montaż.
Zapas przy linii, zestawy czy dostawy sekwencyjne — co wybrać?
Zanim ujednolicisz rozwiązanie dla całej linii, dobierz je do poszczególnych rodzin części. Uwzględnij zużycie, liczbę wariantów, dostępną przestrzeń, wymagania dotyczące przemieszczania części, ryzyko błędów przy pobieraniu oraz stabilność kolejności produkcji.
| Metoda zaopatrywania | Kiedy warto ją rozważyć | Główna zaleta | Ograniczenia do sprawdzenia |
|---|---|---|---|
| Zapas przy linii: osobne pojemniki na każdy rodzaj części obok stanowiska | Często używane części wspólne dla różnych wyrobów, które można jednoznacznie oznaczyć i na które wystarcza miejsca | Łatwy dostęp bez przygotowywania osobnego zestawu dla każdego zlecenia produkcyjnego | Wraz ze wzrostem liczby wariantów rosną zapasy przy linii, odległości do pokonania i nakład pracy związany z wyborem części |
| Kompletacja zestawów: wybrane części przygotowane razem dla zlecenia produkcyjnego, jednej sztuki wyrobu lub określonej grupy operacji | Części właściwe dla danego wariantu, trudny dobór części lub ograniczona przestrzeń przy montażu | Mniej szukania i dobierania części na stanowisku montażowym | Pobieranie, kontrola, obsługa pojemników i przemieszczanie części przechodzą do etapu przygotowania; trzeba jasno określić postępowanie w razie braków |
| Dostawy sekwencyjne: części ułożone w kolejności, w jakiej zostaną zużyte na linii | Komponenty występujące w różnych wariantach, których przechowywanie przy stanowisku we wszystkich wersjach zajmuje dużo miejsca lub jest kosztowne | Można udostępnić kolejny potrzebny wariant bez utrzymywania wszystkich wariantów przy linii | Zmiana kolejności produkcji może wymagać ponownego sortowania lub przygotowania części |
To punkty wyjścia, a nie reguły oparte na uniwersalnej liczbie wariantów czy stałej wartości części. Najlepszy wybór zależy od tego, co dana metoda eliminuje, a co dodaje w całym przepływie materiałów.
Uprość zaopatrywanie w części wspólne, utrzymując zapas przy linii
Zapas przy linii ma sens, gdy operator wielokrotnie potrzebuje tej samej, łatwej do rozpoznania części, a jej rozsądną ilość można zmieścić blisko miejsca pracy. Taki zapas może znajdować się zarówno w małych, uzupełnianych pojemnikach, jak i w większych kontenerach. Nie musi więc oznaczać dużych dostaw zbiorczych.
Zanim zaczniesz dostarczać te części w zestawach, zastanów się, co da dodatkowa kompletacja. Odliczanie tych samych standardowych podkładek do każdego zestawu może zwiększyć nakład pracy przy przygotowaniu, nie rozwiązując istotnego problemu na montażu.
Odwrotny problem pojawia się, gdy rozwiązanie stosowane dla części wspólnych obejmuje z czasem wiele podobnie wyglądających wariantów. Więcej miejsc na regałach może oznaczać częstsze sięganie, dłuższe szukanie i większe ryzyko pobrania niewłaściwej części. Wtedy warto porównać rzeczywisty nakład pracy związany z doborem części na stanowisku z przygotowywaniem wybranych części w innym miejscu.
Stosuj zestawy, gdy ich przygotowanie rozwiązuje rzeczywisty problem na montażu
Kompletacja zestawów może zwolnić cenną przestrzeń na stanowisku i ułatwić rozpoznawanie potrzebnych części. Zestaw stacjonarny pozostaje na danym stanowisku, natomiast zestaw przemieszczający się z wyrobem towarzyszy mu podczas operacji, do których jest przeznaczony.
Największe korzyści pojawiają się wtedy, gdy przygotowanie zestawów eliminuje powtarzające się szukanie, sortowanie lub chodzenie przy montażu o ograniczonych zdolnościach produkcyjnych. Nadal jednak trzeba pobierać części. Uwzględnij czas przygotowania, sprawdzenia i dostarczenia zestawu oraz zwrotu pojemnika, a nie tylko czas zaoszczędzony na stanowisku.
Ustal też, co robić z niekompletnym zestawem. Pozornie gotowy wózek, na którym brakuje jednej kluczowej części, może spowodować przedwczesne rozpoczęcie pracy. Nasz poradnik kompletacji zestawów szerzej omawia ich kompletność i przekazanie na produkcję.
Stosuj dostawy sekwencyjne, gdy oszczędność miejsca uzasadnia zależność od kolejności produkcji
Dostawy sekwencyjne udostępniają wymagane warianty w kolejności, w jakiej zostaną zużyte. Może to być przydatne w przypadku komponentów, których wszystkie warianty zajęłyby zbyt dużo miejsca przy linii.
Nie jest to jednak to samo co kompletny zestaw. Regał z obudowami ułożonymi w kolejności zużycia może zaopatrywać linię tylko w jedną rodzinę komponentów, podczas gdy pozostałe części docierają w pojemnikach lub zestawach.
Z operacyjnego punktu widzenia trzeba ustalić, jak długo kolejność musi pozostawać stabilna. Gdy części są już pobrane i załadowane, zmiana kolejności produkcji oznacza dodatkową pracę przy ich obsłudze. Jeśli kolejność często zmienia się w czasie przeznaczonym na przygotowanie i dostawę, najpierw ogranicz tę niestabilność, zanim oprzesz zaopatrywanie na ściśle zsynchronizowanych dostawach sekwencyjnych.
Zadbaj o spójność wszystkich zasad zaopatrywania
Po wyborze sposobu udostępnienia części podejmij pozostałe decyzje. Dobrze wyglądający wózek z zestawem nie oznacza jeszcze sprawnego procesu zaopatrzenia.
1. Określ sygnał i sposób reakcji
W przypadku standardowych, regularnie używanych części zużycie może uruchamiać uzupełnienie za pomocą pustego pojemnika lub innego ustalonego sygnału. Przy częściach przeznaczonych do konkretnych zleceń produkcyjnych przygotowanie może następować zgodnie z zatwierdzonym zapotrzebowaniem i kolejnością produkcji.
Sygnał musi umożliwiać podjęcie działania: wskazywać część lub zlecenie produkcyjne, ilość, miejsce docelowe, wymagany termin oraz osobę odpowiedzialną za reakcję. Jeśli zgłoszenie zapotrzebowania może pozostać niezauważone, samo istnienie sygnału nie zapewnia niezawodności metody.
Dobierz zapas przy linii tak, aby wystarczał na czas od uruchomienia uzupełnienia do otrzymania części gotowych do użycia. Uwzględnij oczekiwanie na odbiór, pobieranie, transport i umieszczenie części na miejscu. Oprzyj się na przewidywanym zużyciu w tym czasie, z uwzględnieniem realistycznych wahań, a nie wyłącznie na średnim tempie zużycia podczas zmiany. Szczegółowy harmonogram obsługi trasy należy określić w planie logistyki milk run.
2. Wybierz miejsce, z którego będą dostarczane części
Części mogą trafiać na linię bezpośrednio z magazynu centralnego lub przez pobliski supermarket produkcyjny, czyli kontrolowaną strefę zaopatrzenia zlokalizowaną bliżej produkcji.
Pobieranie części z pobliskiej lokalizacji może skrócić czas realizacji ostatniego etapu dostawy, ale taka lokalizacja również wymaga uzupełniania zapasów i miejsca. Przeniesienie części do supermarketu nie eliminuje zapasów — zmienia jedynie miejsce ich składowania i obsługi. Zanim dodasz kolejny punkt składowania, porównaj cały przepływ od magazynu do miejsca zużycia.
3. Dopasuj transport do przygotowanego ładunku
Wspólna trasa dostaw może służyć do przewozu kilku ładunków, które można transportować razem. Niektóre duże lub wrażliwe na uszkodzenia komponenty mogą jednak wymagać osobnego sposobu transportu i obsługi.
Sprawdź wymiary pojemników, nakład pracy przy załadunku i rozładunku, przepustowość trasy, dostęp do punktów dostaw oraz obieg zwrotny pustych pojemników. Częstsze dostawy mają sens tylko wtedy, gdy transport i przygotowanie części rzeczywiście pozwalają je obsłużyć.
Zasady zaopatrywania określają, co i kiedy musi dotrzeć na linię. Następnie podczas projektowania trasy sprawdza się, czy wybrany transport jest w stanie zrealizować te dostawy.
4. Zaprojektuj miejsce podawania części
Określ, gdzie część zostanie umieszczona oraz jak operator ją rozpozna i po nią sięgnie. Uwzględnij usuwanie opakowań, ochronę komponentów, miejsce na puste pojemniki oraz wymagane oznaczenia partii lub wersji.
Samo dotarcie ładunku w pobliże stanowiska nie oznacza jeszcze prawidłowo zrealizowanej dostawy. Uzgodnione miejsce docelowe i sposób przekazania muszą zapewniać, że właściwe części będą gotowe do użycia przy przewidzianej pracy.
Przykład: jedna linia montażowa, trzy sposoby zaopatrywania
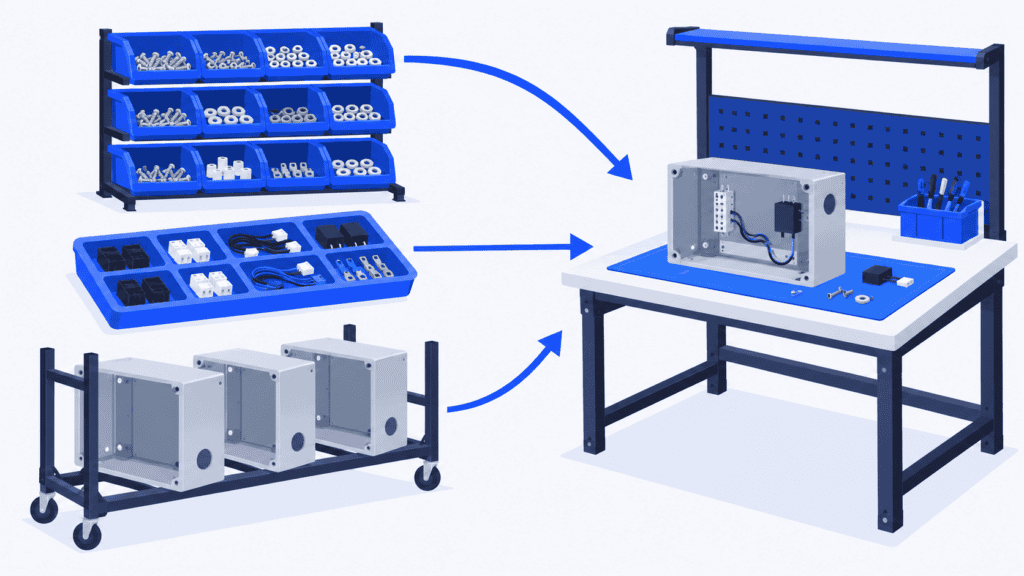
Wyobraź sobie linię montażu urządzeń, na której używa się wspólnych dla wielu wariantów śrub, części elektrycznych zależnych od wariantu oraz dużych obudów.
Śruby znajdują się na stanowiskach w wyraźnie oznaczonych pojemnikach uzupełnianych w miarę zużycia. Zużycie wyzwala uzupełnienie z pobliskiego supermarketu produkcyjnego, a pojemniki są wymieniane w ramach regularnej trasy dostaw. Zespół sprawdza, czy zapas gotowy do użycia wystarcza na cały czas od sygnału uzupełnienia do jego realizacji.
Części elektryczne są kompletowane w zestawy do konkretnych zleceń produkcyjnych. Przygotowanie odbywa się zgodnie z zatwierdzonym planem najbliższych prac. Każdy zestaw ma oznaczenie zlecenia produkcyjnego i miejsca docelowego, a przy przekazaniu sprawdza się jego kompletność. Zestawy mogą być dostarczane tą samą trasą co śruby, ale nie oznacza to, że obie grupy części są zaopatrywane według tych samych zasad.
Obudowy zajmują zbyt dużo miejsca, by przechowywać każdy wariant przy linii. Układa się je na stojaku zgodnie z zatwierdzoną kolejnością produkcji i dostarcza w uzgodnionym przedziale czasowym. Za zmiany wprowadzane po rozpoczęciu przygotowania, w tym za ewentualne ponowne ułożenie obudów, odpowiada osoba nadzorująca.
Teraz pojawia się propozycja przyjęcia pilnego zlecenia. W przypadku śrub może wystarczyć sprawdzenie zużycia. Zestaw może wymagać innego doboru części, a obudowy na stojaku — zmiany kolejności. Oznaczenie wszystkich trzech rodzin części po prostu jako „materiał dostępny” ukryłoby te bardzo różne konsekwencje.
W takiej sytuacji należy sprawdzić zarówno zmieniony harmonogram produkcji, jak i stan rozpoczętych już fizycznych przygotowań materiałów na jego potrzeby.
Zapewnij harmonogram produkcji, według którego można zaopatrywać linię
Sama dostępność komponentu nie oznacza jeszcze, że operację można rozpocząć. Poprzednia operacja może być niedokończona, wymagane stanowisko robocze zajęte, a potrzebna zmiana niedostępna. Przygotowywanie materiałów na podstawie samej listy montażowej, bez powiązania z resztą produkcji, może więc prowadzić do zapełniania wózków częściami do prac, których nie można jeszcze wykonać.
SkyPlanner uwzględnia te ograniczenia w jednym harmonogramie produkcji. Arcturus, sztuczna inteligencja SkyPlanner do harmonogramowania, wyznacza terminy operacji na podstawie ich czasów trwania, stanowisk roboczych, na których mogą być wykonywane, zależności, zmian i skonfigurowanych zdolności produkcyjnych. Po włączeniu opcji „Uwzględniaj materiały” przy obliczaniu terminów rozpoczęcia korzysta również z aktualizowanych danych o zapasach i dostawach przychodzących.
Ogranicza to pracę potrzebną do uzgadniania listy materiałów z osobnymi kolejkami operacji na maszynach. Gdy zmieni się termin dostawy materiału lub priorytet produkcji, możesz przeliczyć harmonogram i sprawdzić na wykresie Gantta wpływ tej zmiany na dalsze operacje oraz zobowiązania dotyczące terminów dostaw.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API. Dane o ilościach materiałów można aktualizować przez integrację lub zarządzać nimi w module Magazyn w SkyPlanner. Dotychczasowe systemy mogą nadal pełnić swoje funkcje operacyjne, podczas gdy SkyPlanner wykonuje obliczenia związane z harmonogramowaniem produkcji.
Na potrzeby zaopatrywania linii uzgodnij, co oznaczają dane materiałowe. Stan magazynowy nie jest dowodem, że kompletny zestaw lub właściwy komponent dotarł do miejsca użycia. W procesie zaopatrzenia nadal sprawdzaj, czy części są fizycznie gotowe do użycia, i zadbaj o to, by informacje o dostępności wykorzystywane w harmonogramowaniu odpowiadały uzgodnionym zasadom.
Chroń operacje, do których przygotowania już trwają
Możliwość szybkiego dostosowania harmonogramu jest cenna, ale ciągłe zmiany najbliższych operacji mogą marnować pracę włożoną w przygotowanie.
Funkcja Running Time Lock w SkyPlanner chroni operacje w ruchomym oknie czasowym liczonym od bieżącej chwili. Operacji znajdujących się w tym oknie nie można przeplanować, dzięki czemu zespół ma stabilny plan najbliższych prac, na podstawie którego może przygotowywać materiały.
Ustal długość tego okna wspólnie z osobami kompletującymi i dostarczającymi części. Powinna ona wynikać z przygotowań, które trzeba już podjąć w danym procesie, a nie z arbitralnej chęci zamrożenia całego tygodnia. Poza tym oknem zachowaj dostateczną elastyczność, by reagować na nowe informacje. Jeśli rzeczywisty niedobór uniemożliwia wykonanie chronionych operacji, rozwiąż tę sytuację wyjątkową, zamiast zakładać, że sama blokada zapewnia dostępność części.
Wgląd w dostępność materiałów daje praktyczne korzyści
W firmie Eskomatic, zajmującej się produkcją kontraktową, ręczne układanie kolejek operacji i ograniczony wgląd w dostępność materiałów utrudniały przewidywanie niedoborów. Po wdrożeniu SkyPlanner firma wskazuje na czytelniejsze dzienne kolejki operacji, dokładniejsze ustalanie terminów dostaw i mniej przestojów produkcyjnych spowodowanych brakiem materiałów.
To doświadczenie pokazuje wartość powiązania danych materiałowych z harmonogramowaniem produkcji. W planowaniu montażu ta sama zasada pozwala udzielić zespołowi zaopatrzenia bardziej wiarygodnej odpowiedzi na pytanie: „co przygotowujemy w następnej kolejności?”. Poznaj całą historię i przeczytaj opinię firmy Eskomatic o SkyPlanner.
Zacznij od jednej rodziny części i przetestuj cały przepływ
Wybierz rodzinę części, przy której widać konkretny problem: przepełnione regały, ciągłe szukanie, braki w zestawach lub częste ponowne sortowanie. Opisz obecną drogę zaopatrzenia i porównaj proponowaną metodę przy takim asortymencie produkcji, jaki rzeczywiście ma obsługiwać.
Obserwuj cały przepływ, łącznie z przygotowaniem i zwrotami. Czy pracownicy montażu poświęcają mniej czasu na szukanie części? Czy ta praca nie przeniosła się po prostu w inne miejsce jako dodatkowa kompletacja? Czy części są gotowe do użycia na właściwym stanowisku i we właściwym czasie? Jakiego zapasu i jakiej powierzchni wymaga to rozwiązanie? Co się dzieje, gdy zmieniają się najbliższe operacje?
Zanim rozszerzysz stosowanie metody, ustal, kto reaguje na niedobory i zmiany kolejności. Weryfikuj zasady zaopatrywania, gdy zmieniają się warianty, zużycie, opakowania lub układ hali. Dobrze zaprojektowany system zaopatrywania linii montażowej może korzystać z kilku metod — spójność zapewniają jasne zasady, a nie identyczne pojemniki wszędzie.
Aby powiązać te zasady z wykonalnym planem produkcji, umów prezentację SkyPlanner. Przygotuj informacje o jednej rodzinie części, operacjach, które je zużywają, sposobie potwierdzania ich gotowości do użycia oraz oknie przygotowania, które chcesz chronić. Możesz sprawdzić, jak zmiana terminu dostępności materiału lub priorytetu wpływa na przebieg produkcji, bez ręcznego układania każdej kolejki od nowa.
Wolisz najpierw poznać możliwości harmonogramowania? Wypróbuj SkyPlanner z danymi demonstracyjnymi lub skorzystaj ze wspomaganego sztuczną inteligencją procesu „Pierwsze kroki” w Asystencie SkyPlanner.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


