


In diesem Artikel
- Was bedeutet Materialbereitstellung an der Montagelinie?
- Linienbestand, Kits oder sequenzierte Teile: Was passt am besten?
- Gleichteile einfach an der Linie bevorraten
- Kits einsetzen, wenn die Vorbereitung ein echtes Montageproblem löst
- Sequenzversorgung nutzen, wenn die Platzersparnis die Abhängigkeit von der Reihenfolge rechtfertigt
- Alle Elemente des Versorgungskonzepts aufeinander abstimmen
- 1. Signal und Reaktion festlegen
- 2. Den Ausgangslagerort wählen
- 3. Den Transport auf das vorbereitete Material abstimmen
- 4. Den Verbrauchsort gestalten
- Beispiel: eine Montagelinie, drei Versorgungskonzepte
- Ein Produktionsplan, an dem sich die Materialbereitstellung orientieren kann
- Bereits laufende Vorbereitungen vor Umplanung schützen
- Materialtransparenz macht in der Praxis den Unterschied
- Mit einer Teilefamilie beginnen und den gesamten Ablauf testen
Startseite » Ressourcen » Materialbereitstellung: Die richtige Versorgung für die Montage wählen
Geschätzte Lesezeit: 11 Minuten
Die Regale an der Montagelinie sind voll, trotzdem wartet ein Mitarbeiter auf ein Bauteil. An anderer Stelle stehen auf einem Wagen Teile für ein Produkt, dessen Fertigung gerade nach hinten verschoben wurde. Noch mehr Bestand würde die Gänge weiter füllen, ohne eines der beiden Probleme zwangsläufig zu lösen.
Eine bessere Materialbereitstellung beginnt mit der Entscheidung, wie jede Teilefamilie zum Mitarbeiter gelangen soll. Für gängige Verbindungselemente können regelmäßig nachgefüllte Behälter sinnvoll sein. Variantenspezifische Bauteile lassen sich möglicherweise besser in Kits bereitstellen. Eine sperrige Baugruppe muss eventuell in Produktionsreihenfolge angeliefert werden, statt dauerhaft einen Platz an der Linie zu belegen.
Dazu braucht die Logistik einen Produktionsplan, auf dessen Grundlage sie die Versorgung vorbereiten kann. SkyPlanner APS berücksichtigt bei der Feinplanung die Materialverfügbarkeit, Abhängigkeiten zwischen Arbeitsgängen und die tatsächliche Kapazität. Das verringert den manuellen Aufwand, Teile den separat geführten Auftragsreihenfolgen der einzelnen Arbeitsstationen zuzuordnen. Wenn Sie den kurzfristigen Plan gezielt vor Änderungen schützen, erhält Ihr Team ein stabileres Zeitfenster, um die passende Versorgung vorzubereiten.
Was bedeutet Materialbereitstellung an der Montagelinie?
Die Materialbereitstellung an der Montagelinie umfasst die innerbetriebliche Versorgung der Arbeitsstationen mit den dort benötigten Teilen aus einem Lager oder Vorbereitungsbereich. Dazu gehören das Nachschubsignal, der Entnahmeort, der Transport und die Art, wie die Teile dem Mitarbeiter am Arbeitsplatz bereitgestellt werden.
Ein Versorgungskonzept verbindet diese Entscheidungen für ein einzelnes Teil oder eine Gruppe von Teilen mit ähnlichem Versorgungsbedarf. „Wir arbeiten mit Kits“ beschreibt die Bereitstellungsform, sagt aber noch nichts darüber aus, was die Vorbereitung auslöst, wo die Teile kommissioniert werden oder wie sie zur Station gelangen. „Wir nutzen einen Milkrun“ beschreibt dagegen den Transport – nicht, ob der Wagen Nachschubbehälter, Kits oder sequenzierte Bauteile befördert.
Diese Unterscheidung ist beim Methodenvergleich wichtig. Kitting, Kanban und Milkrun sind keine drei Alternativen, die sich gegenseitig ausschließen. Ein Verbrauchssignal kann den Nachschub für Behälter an der Linie auslösen, die per Milkrun aufgefüllt werden. Auf derselben Route können zugleich Kits angeliefert werden, die anhand des Produktionsplans zusammengestellt wurden.
Ziel ist es, den gesamten Arbeitsaufwand und die Bestände für eine zuverlässige Versorgung zu minimieren – nicht bloß die Kommissionierung aus der Montage zu verlagern.
Linienbestand, Kits oder sequenzierte Teile: Was passt am besten?
Wählen Sie zunächst für jede Teilefamilie die passende Methode, bevor Sie die Versorgung der gesamten Linie vereinheitlichen. Berücksichtigen Sie dabei Verbrauch, Variantenanzahl, Platzbedarf, Handhabung, Verwechslungsrisiko bei der Entnahme und die Stabilität der Produktionsreihenfolge.
| Versorgungsmethode | Geeignet als Ausgangspunkt für | Wichtigster Vorteil | Zu prüfende Nachteile |
|---|---|---|---|
| Bevorratung an der Linie: getrennte Behälter für jede Teileart neben der Station | Häufig benötigte Gleichteile mit vertretbarem Platzbedarf und eindeutiger Kennzeichnung | Einfacher Zugriff, ohne für jeden Arbeitsgang ein eigenes Kit vorzubereiten | Mit zunehmender Variantenanzahl steigen die Bestände an der Linie, die Laufwege und der Aufwand für die Teileauswahl |
| Kitting: ausgewählte Teile werden für einen Arbeitsgang, eine Einheit oder eine festgelegte Gruppe von Arbeitsgängen gemeinsam zusammengestellt | Variantenspezifische Teile, schwierige Teileauswahl oder begrenzter Platz in der Montage | Weniger Such- und Auswahlaufwand an der Montagestation | Kommissionierung, Kontrolle, Behälter und Handhabung werden in die Vorbereitung verlagert; für Fehlteile braucht es ein klares Vorgehen |
| Sequenzversorgung: Teile werden in der Reihenfolge bereitgestellt, in der die Linie sie verbraucht | Bauteile mit mehreren Varianten, die sperrig sind oder deren Bevorratung in allen Ausführungen an der Station teuer wäre | Die als Nächstes benötigte Variante lässt sich bereitstellen, ohne alle Varianten an der Linie vorzuhalten | Ändert sich die Produktionsreihenfolge, müssen Teile unter Umständen neu sortiert oder erneut vorbereitet werden |
Das sind erste Orientierungspunkte, keine Regeln mit allgemeingültigen Grenzwerten für Variantenanzahl oder Teilewert. Welche Methode am besten passt, hängt davon ab, welche Aufwände sie im gesamten Materialfluss beseitigt und welche sie zusätzlich verursacht.
Gleichteile einfach an der Linie bevorraten
Eine Bevorratung an der Linie ist sinnvoll, wenn ein Mitarbeiter immer wieder dasselbe, eindeutig erkennbare Teil benötigt und eine angemessene Menge in unmittelbarer Nähe Platz findet. Dazu eignen sich kleine Nachschubbehälter ebenso wie größere Behälter. Bevorratung an der Linie bedeutet also nicht automatisch, große Mengen auf einmal anzuliefern.
Bevor Sie solche Teile auf Kits umstellen, sollten Sie prüfen, was die zusätzliche Kommissionierung bewirken würde. Dieselbe gängige Unterlegscheibe für jedes Kit abzuzählen, kann mehr Vorbereitungsaufwand verursachen, ohne ein wesentliches Problem in der Montage zu lösen.
Das umgekehrte Problem entsteht, wenn die für Gleichteile gewählte Lösung auf viele ähnlich aussehende Varianten ausgeweitet wird. Mehr Regalfächer können längere Greifwege, mehr Suchaufwand und ein höheres Verwechslungsrisiko bedeuten. Vergleichen Sie dann den tatsächlichen Aufwand für die Teileauswahl mit dem Aufwand, die benötigten Teile an anderer Stelle zusammenzustellen.
Kits einsetzen, wenn die Vorbereitung ein echtes Montageproblem löst
Kitting kann wertvollen Platz an der Station freimachen und die benötigten Teile leichter erkennbar machen. Ein stationäres Kit bleibt an der jeweiligen Station. Ein mitfahrendes Kit begleitet das Werkstück durch die Arbeitsgänge, für die es vorgesehen ist.
Der größte Nutzen entsteht, wenn die Vorbereitung wiederholtes Suchen, Sortieren oder Laufen aus Montageabläufen mit knapper Kapazität herausnimmt. Die Kommissionierung entfällt dadurch aber nicht. Rechnen Sie deshalb auch die Zeit für Vorbereitung, Kontrolle, Anlieferung und Rückführung des Kit-Behälters ein – nicht nur die Zeitersparnis an der Station.
Legen Sie außerdem fest, wie mit einem unvollständigen Kit umzugehen ist. Ein scheinbar einsatzbereiter Wagen, auf dem ein entscheidendes Teil fehlt, kann zu einem verfrühten Produktionsstart führen. Unser Leitfaden zum Kitting erläutert die Vollständigkeit von Kits und die Übergabe an die Produktion ausführlicher.
Sequenzversorgung nutzen, wenn die Platzersparnis die Abhängigkeit von der Reihenfolge rechtfertigt
Bei der Sequenzversorgung werden die benötigten Varianten in der Reihenfolge ihres Verbrauchs bereitgestellt. Das kann für Bauteile sinnvoll sein, deren verschiedene Ausführungen zu viel Platz an der Linie beanspruchen würden.
Das ist nicht mit einem vollständigen Kit gleichzusetzen. Ein Gestell mit sequenzierten Gehäusen kann beispielsweise nur eine Bauteilfamilie abdecken, während andere Teile in Behältern oder Kits angeliefert werden.
Entscheidend ist, wie lange die Reihenfolge im Betrieb verlässlich bleiben muss. Sind die Teile erst kommissioniert und verladen, verursacht jede Änderung der Produktionsreihenfolge zusätzlichen Aufwand im Materialfluss. Ändert sich diese Reihenfolge innerhalb des Vorbereitungs- und Lieferzeitfensters häufig, sollten Sie zunächst für mehr Stabilität sorgen, bevor Sie auf eine eng getaktete Sequenzversorgung setzen.
Alle Elemente des Versorgungskonzepts aufeinander abstimmen
Wenn die Bereitstellungsform feststeht, treffen Sie auch die übrigen Entscheidungen. Ein gut gestalteter Kit-Wagen allein macht noch keinen funktionierenden Versorgungsprozess aus.
1. Signal und Reaktion festlegen
Bei regelmäßig benötigten Gleichteilen kann der Verbrauch den Nachschub auslösen, etwa durch einen leeren Behälter oder ein anderes festgelegtes Signal. Auftragsspezifische Teile können dagegen anhand des freigegebenen Produktionsbedarfs und der vorgesehenen Reihenfolge vorbereitet werden.
Das Signal muss eine konkrete Reaktion ermöglichen: Geben Sie Teil oder Arbeitsgang, Menge, Zielort, Bedarfszeitpunkt und die für die Reaktion zuständige Person an. Kann eine Nachschubanforderung unbemerkt liegen bleiben, ist das Verfahren nicht allein deshalb zuverlässig, weil es ein Signal gibt.
Bemessen Sie die Bestandsreichweite an der Linie nach der Zeit vom Auslösen des Nachschubs bis zur Bereitstellung verwendbarer Teile. Berücksichtigen Sie dabei Wartezeiten bis zur Abholung, Kommissionierung, Transport und das Platzieren am Verbrauchsort. Legen Sie den erwarteten Verbrauch während dieser Reaktionszeit einschließlich realistischer Schwankungen zugrunde, statt sich allein auf den durchschnittlichen Verbrauch einer Schicht zu verlassen. Die detaillierte zeitliche Auslegung der Route gehört in die Milkrun-Logistikplanung.
2. Den Ausgangslagerort wählen
Teile können direkt aus einem Zentrallager oder über einen nahe gelegenen Supermarkt kommen. Gemeint ist damit ein kontrollierter Nachschubbereich in Produktionsnähe.
Ein produktionsnaher Lagerort kann die letzte Etappe der Versorgung beschleunigen, benötigt aber selbst Nachschub und Platz. Wer Bestände in einen Supermarkt verlagert, beseitigt sie nicht. Es ändert sich nur, wo die Bestände liegen und wo die Handhabung stattfindet. Vergleichen Sie den gesamten Materialfluss vom Lager bis zum Verbrauchsort, bevor Sie einen weiteren Lagerpunkt einrichten.
3. Den Transport auf das vorbereitete Material abstimmen
Auf einer gemeinsamen Versorgungsroute lassen sich mehrere Ladungen transportieren, sofern sie miteinander kompatibel sind. Manche großen oder empfindlichen Bauteile benötigen dagegen möglicherweise eine gesonderte Handhabung.
Prüfen Sie Behältergröße, Be- und Entladeaufwand, Transportkapazität der Route, Zugänglichkeit und Leergutrückführung. Häufigere Lieferungen sind nur dann sinnvoll, wenn Transport und Vorbereitung sie tatsächlich bewältigen können.
Das Versorgungskonzept legt fest, was wann eintreffen muss. Bei der Routenplanung wird anschließend geprüft, ob der gewählte Transport dies leisten kann.
4. Den Verbrauchsort gestalten
Legen Sie fest, wo das Teil platziert wird und wie die Montagekraft es erkennt und erreicht. Berücksichtigen Sie das Entfernen der Verpackung, den Schutz der Bauteile, Platz für Leerbehälter sowie eine gegebenenfalls erforderliche Kennzeichnung von Charge oder Revisionsstand.
Eine Lieferung ist nicht schon deshalb erfolgreich, weil das Material im betreffenden Bereich angekommen ist. Der vereinbarte Zielort und die Übergabe müssen sicherstellen, dass die richtigen Teile für die vorgesehene Arbeit nutzbar sind.
Beispiel: eine Montagelinie, drei Versorgungskonzepte
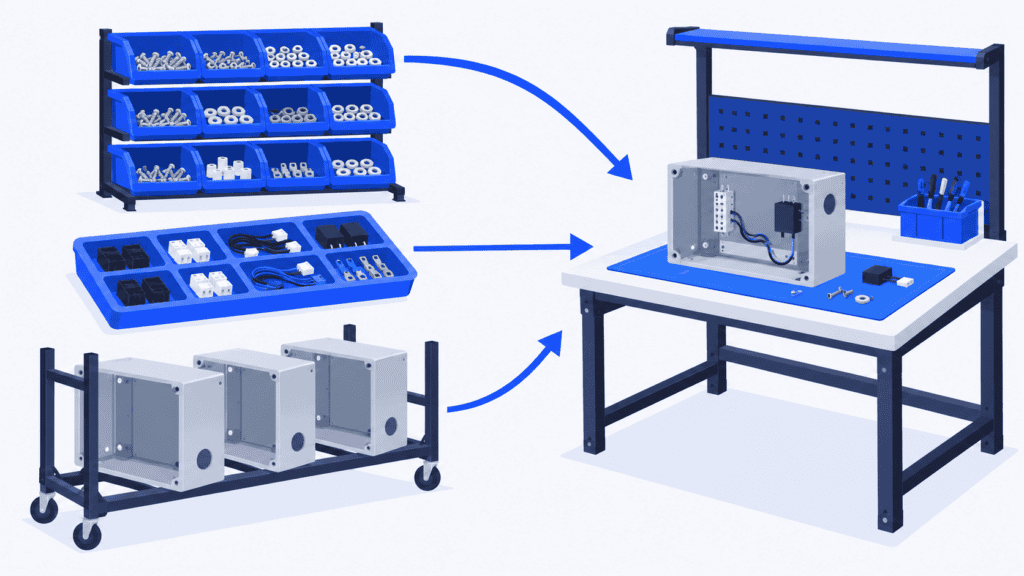
Stellen Sie sich eine Montagelinie für Geräte vor, in der Standardschrauben, variantenspezifische Elektroteile und große Gehäuse verbaut werden.
Die Schrauben liegen in eindeutig gekennzeichneten Nachschubbehältern an den Stationen. Der Verbrauch löst den Nachschub aus einem nahe gelegenen Supermarkt aus; die Behälter werden auf einer regelmäßigen Versorgungsroute ausgetauscht. Das Team prüft, ob der nutzbare Bestand für die gesamte Nachschubzeit ausreicht.
Die Elektroteile werden als arbeitsgangspezifische Kits vorbereitet. Grundlage sind die freigegebenen, kurzfristig anstehenden Arbeitsgänge. Jedes Kit ist mit dem zugehörigen Arbeitsgang und Zielort gekennzeichnet; bei der Übergabe wird die Vollständigkeit geprüft. Die Kits können auf derselben Route wie die Schrauben geliefert werden, ohne dass dadurch aus den beiden Versorgungskonzepten dasselbe Verfahren wird.
Die Gehäuse beanspruchen zu viel Platz, um jede Variante neben der Linie vorzuhalten. Sie werden in der abgestimmten Produktionsreihenfolge auf einem Gestell vorbereitet und innerhalb des vereinbarten Zeitfensters geliefert. Für Änderungen nach Beginn der Vorbereitung ist eine Führungskraft verantwortlich – einschließlich einer gegebenenfalls nötigen Umsortierung.
Nun soll ein Eilauftrag eingeschoben werden. Bei den Schrauben genügt möglicherweise eine Prüfung des Verbrauchs. Für das Kit ist eventuell eine andere Teileauswahl nötig. Auf dem Gehäusegestell muss womöglich die Reihenfolge geändert werden. Würden alle drei Teilefamilien lediglich als „Material verfügbar“ behandelt, blieben diese sehr unterschiedlichen Folgen verborgen.
Prüfen Sie deshalb sowohl den geänderten Produktionsplan als auch die bereits darauf ausgerichtete physische Materialvorbereitung.
Ein Produktionsplan, an dem sich die Materialbereitstellung orientieren kann
Ein verfügbares Bauteil allein macht einen Arbeitsgang noch nicht ausführbar. Der vorherige Arbeitsgang kann noch offen, die benötigte Arbeitsstation belegt oder die passende Schicht nicht verfügbar sein. Wer Material nur anhand einer isolierten Montageliste vorbereitet, stellt daher unter Umständen Wagen mit Material bereit, das die Produktion noch gar nicht verwenden kann.
SkyPlanner führt diese Randbedingungen in einer gemeinsamen Feinplanung zusammen. Arcturus, die Planungs-KI von SkyPlanner, berechnet die Einplanung der Arbeitsgänge anhand ihrer Dauer, der geeigneten Arbeitsstationen, Abhängigkeiten, Schichten und konfigurierten Kapazitäten. Ist „Materialien berücksichtigen“ aktiviert, fließen auch die gepflegten Bestände und eingehenden Lieferungen in die Berechnung der Startzeiten ein.
Das verringert den Aufwand, eine Materialliste mit separaten Maschinenwarteschlangen abzugleichen. Ändert sich ein Materialeingangstermin oder eine Produktionspriorität, können Sie den Plan neu berechnen und in der Gantt-Ansicht prüfen, wie sich dies auf nachgelagerte Arbeitsgänge und zugesagte Liefertermine auswirkt.
Über seine offene REST API lässt sich SkyPlanner an jedes ERP- oder MES-System anbinden. Materialmengen können über die Integration aktuell gehalten oder im Lagermodul von SkyPlanner verwaltet werden. Ihre bestehenden Systeme können ihre operativen Aufgaben behalten, während SkyPlanner die Berechnung der Feinplanung übernimmt.
Vereinbaren Sie für die Materialbereitstellung, was die Materialdaten konkret aussagen. Ein Lagerbestand belegt nicht, dass ein vollständiges Kit oder das richtige Bauteil bereits am Verbrauchsort angekommen ist. Behalten Sie diese Prüfung der physischen Bereitstellung im Versorgungsprozess bei und stellen Sie sicher, dass die Verfügbarkeitsdaten für die Feinplanung Ihren vereinbarten Regeln entsprechen.
Bereits laufende Vorbereitungen vor Umplanung schützen
Ein anpassungsfähiger Plan ist wertvoll. Werden die nächsten Arbeitsgänge jedoch immer wieder geändert, kann bereits geleisteter Vorbereitungsaufwand vergeblich sein.
Running Time Lock in SkyPlanner schützt Arbeitsgänge innerhalb eines rollierenden Zeitfensters, das vom jeweils aktuellen Zeitpunkt aus gemessen wird. Arbeitsgänge in diesem Fenster können nicht umgeplant werden. So erhält das Team einen stabilen kurzfristigen Plan als Grundlage für die Vorbereitung.
Legen Sie dieses Zeitfenster gemeinsam mit den Personen fest, die kommissionieren und liefern. Es sollte sich danach richten, welche Vorbereitungen Ihr Prozess verbindlich anstößt – nicht nach dem willkürlichen Wunsch, eine ganze Woche einzufrieren. Lassen Sie außerhalb dieses Fensters genügend Flexibilität, um auf neue Informationen zu reagieren. Macht ein tatsächlicher Materialmangel geschützte Arbeitsgänge unausführbar, müssen Sie den Ausnahmefall klären, statt anzunehmen, die Fixierung mache die Teile verfügbar.
Materialtransparenz macht in der Praxis den Unterschied
Beim Auftragsfertiger Eskomatic erschwerten manuell organisierte Arbeitsgangslisten und begrenzte Materialtransparenz das frühzeitige Erkennen von Fehlteilen. Seit dem Einsatz von SkyPlanner berichtet das Unternehmen von übersichtlicheren Arbeitsgangslisten für den jeweiligen Tag, einer genaueren Festlegung von Lieferterminen und weniger Produktionsunterbrechungen aufgrund fehlenden Materials.
Diese Erfahrung zeigt, welchen Nutzen es bringt, Materialinformationen mit der Feinplanung zu verknüpfen. In der Montageplanung liefert derselbe Ansatz dem Versorgungsteam eine belastbarere Antwort auf die Frage: „Was bereiten wir als Nächstes vor?“ Die ganze Geschichte lesen Sie im Erfahrungsbericht von Eskomatic zu SkyPlanner.
Mit einer Teilefamilie beginnen und den gesamten Ablauf testen
Wählen Sie eine Teilefamilie mit einem erkennbaren Problem: überfüllte Regale, wiederholtes Suchen, fehlende Kit-Teile oder häufiges Umsortieren. Erfassen Sie den bisherigen Versorgungsweg und vergleichen Sie ihn mit einem vorgeschlagenen Verfahren. Legen Sie dabei den Produktmix zugrunde, für den die Versorgung tatsächlich funktionieren muss.
Betrachten Sie den gesamten Ablauf einschließlich Vorbereitung und Rückführung. Verbringt die Montage weniger Zeit mit der Teilesuche? Oder entsteht stattdessen nur zusätzlicher Kommissionieraufwand an anderer Stelle? Sind die Teile zur benötigten Zeit an der richtigen Station nutzbar? Wie viel Bestand und Stellfläche erfordert das Verfahren? Was geschieht, wenn sich die nächsten Arbeitsgänge ändern?
Klären Sie vor einer Ausweitung des Verfahrens, wer auf Fehlteile und Reihenfolgeänderungen reagiert. Überprüfen Sie das Versorgungskonzept erneut, wenn sich Varianten, Verbrauch, Verpackung oder Layout ändern. Eine sinnvolle Materialbereitstellung kann mehrere Verfahren kombinieren. Für Verlässlichkeit sorgen klare Regeln, nicht überall identische Behälter.
Um diese Regeln mit einem umsetzbaren Produktionsplan zu verknüpfen, vereinbaren Sie eine SkyPlanner-Demo. Bringen Sie eine Teilefamilie und die Arbeitsgänge mit, die diese Teile verbrauchen. Zeigen Sie außerdem, wie Sie die nutzbare Verfügbarkeit bestätigen und welches Vorbereitungszeitfenster Sie schützen müssen. Sie können untersuchen, wie sich ein geänderter Materialtermin oder eine andere Priorität auf den Fertigungsablauf auswirkt, ohne jede Arbeitsgangsreihenfolge manuell neu aufzubauen.
Sie möchten zuerst die Feinplanung erkunden? Testen Sie SkyPlanner mit Demodaten oder nutzen Sie den KI-gestützten Einstiegsablauf in SkyPlanner Assistant.
Jussi Mäntylä
Experte für Produktionsplanung, SkyPlanner


