








У цій статті
- Що таке постачання матеріалів на складальну лінію?
- Запас біля лінії, комплекти чи подача за черговістю: що обрати?
- Для поширених деталей не ускладнюйте постачання: тримайте запас біля лінії
- Використовуйте комплекти, коли підготовка усуває реальну проблему на складанні
- Подавайте деталі за черговістю, якщо економія місця виправдовує залежність від послідовності
- Узгодьте всі складові постачання на лінію
- 1. Визначте сигнал і порядок реагування
- 2. Оберіть, звідки постачати деталі
- 3. Підберіть транспорт під підготовлений вантаж
- 4. Організуйте місце використання деталей
- Приклад: одна складальна лінія, три схеми постачання
- Плануйте виробництво так, щоб постачання на лінію могло встигати за графіком
- Захистіть від змін завдання, до яких уже готуються
- Прозорість даних про матеріали дає практичний ефект
- Почніть з однієї групи деталей і перевірте весь потік
Головна » Ресурси » Постачання матеріалів на складальну лінію: як обрати метод
Орієнтовний час читання: 11 хвилин
Стелажі біля складальної лінії заповнені, а оператор усе ще чекає на деталь. В іншому місці на візку лежать деталі для виробу, випуск якого щойно відсунули в графіку. Збільшення запасів лише захарастить прохід і не обов’язково розв’яже хоч одну з цих проблем.
Щоб поліпшити постачання на лінію, спершу визначте, як кожна група деталей має потрапляти до оператора. Для поширених кріпильних елементів можуть підійти контейнери з поповненням. Деталі для конкретних варіантів виробу може бути зручніше подавати в комплектах. А великогабаритний вузол, можливо, варто доставляти відповідно до черговості виробництва, а не відводити йому постійне місце біля лінії.
Для цього також потрібен виробничий план, за яким логістика зможе готувати постачання. SkyPlanner APS складає графік робіт з урахуванням доступності матеріалів, залежностей між технологічними операціями та реальних виробничих потужностей. Це зменшує обсяг ручної роботи з узгодження деталей із чергами завдань на окремих робочих центрах. Свідомо захистивши найближчу частину графіка від змін, ви дасте команді стабільніший часовий проміжок для підготовки потрібних матеріалів.
Що таке постачання матеріалів на складальну лінію?
Постачання матеріалів на складальну лінію — це внутрішня доставка деталей зі складу або зони підготовки до робочих центрів, де їх використовуватимуть. Воно охоплює сигнал на поповнення, місце зберігання, транспортування та спосіб розміщення деталей для оператора.
Правила постачання на лінію поєднують ці рішення для окремої деталі або групи деталей зі схожими потребами в постачанні. Фраза «ми використовуємо комплекти» описує спосіб подачі, але не пояснює, що запускає підготовку, де відбирають деталі та як вони потрапляють на складальний пост. Фраза «ми використовуємо мілк-ран» описує організацію перевезень, але не вказує, що саме везе візок: контейнери для поповнення, комплекти чи деталі, розташовані за черговістю використання.
Під час порівняння методів важливо розрізняти ці складові. Комплектування, канбан і мілк-ран — не три взаємовиключні варіанти. За сигналом про споживання можна поповнювати контейнери біля лінії через мілк-ран, а тим самим маршрутом доставляти комплекти, підготовлені за виробничим графіком.
Мета — мінімізувати загальний обсяг роботи та запасів, потрібних для надійного постачання, а не просто перенести відбирання деталей за межі складальної дільниці.
Запас біля лінії, комплекти чи подача за черговістю: що обрати?
Перш ніж стандартизувати постачання для всієї лінії, оберіть метод для кожної групи деталей. Оцініть споживання, кількість варіантів, доступне місце, вимоги до переміщення, ризик помилок під час відбирання та стабільність виробничої послідовності.
| Метод постачання | Коли варто розглянути | Основна перевага | Що потрібно врахувати |
|---|---|---|---|
| Запас біля лінії: окремі контейнери або тара для кожної деталі поруч зі складальним постом | Поширені деталі, які часто використовують, легко розпізнати й розмістити в межах доступного простору | Простий доступ без підготовки окремого комплекту для кожного виробничого завдання | Що більше варіантів, то більші запаси біля лінії та витрати часу на ходіння й вибір деталей |
| Комплектування: потрібні деталі готують разом для виробничого завдання, одиниці виробу або визначеної групи технологічних операцій | Деталі для конкретних варіантів виробу, складний вибір або обмежене місце на складальній дільниці | Менше пошуку та вибору деталей на складальному посту | Відбирання, перевірку, роботу з тарою та переміщення переносять на етап підготовки; потрібен чіткий порядок дій на випадок нестачі деталей |
| Подача за черговістю: деталі розміщують у тому порядку, в якому їх використовуватиме лінія | Варіантні деталі, які надто громіздкі або які надто дорого зберігати в усіх варіантах біля складального поста | Наступний потрібний варіант можна подати, не зберігаючи всі варіанти біля лінії | Зміна черговості виробництва може вимагати повторного сортування або підготовки |
Це відправні орієнтири, а не правила з універсальним порогом кількості варіантів чи фіксованою вартістю деталі. Найкращий вибір залежить від того, які роботи та витрати метод усуває, а які додає в усьому потоці.
Для поширених деталей не ускладнюйте постачання: тримайте запас біля лінії
Запас біля лінії доцільний, коли оператору постійно потрібна та сама деталь, яку легко розпізнати, а обґрунтований запас таких деталей вміщується поруч із місцем роботи. Такий запас можна зберігати як у невеликих контейнерах із поповненням, так і у великій тарі. Запас біля лінії не обов’язково означає постачання великими партіями.
Перш ніж переводити ці деталі на постачання в комплектах, з’ясуйте, що дасть додаткове відбирання. Якщо відлічувати однакові стандартні шайби для кожного комплекту, це може додати роботи на підготовці, не усунувши жодної суттєвої проблеми на складанні.
Протилежна проблема виникає, коли підхід для поширених деталей застосовують до великої кількості зовні схожих варіантів. Більше місць на стелажах може означати більше рухів, пошуку та вищий ризик узяти не ту деталь. У такому разі порівняйте фактичні витрати праці на вибір деталей із витратами на їх підготовку в іншому місці.
Використовуйте комплекти, коли підготовка усуває реальну проблему на складанні
Комплектування може вивільнити цінне місце на складальному посту та полегшити розпізнавання потрібних деталей. Стаціонарний комплект залишається на відповідному посту, а супровідний рухається разом із виробом через ті технологічні операції, для яких його підготували.
Найбільшу користь комплектування дає тоді, коли завдяки попередній підготовці на складальній дільниці з обмеженими потужностями не доводиться знову й знову шукати й сортувати деталі або ходити по них. Проте саме відбирання деталей нікуди не зникає. Враховуйте час на підготовку, перевірку, доставку та повернення тари для комплекту, а не лише час, заощаджений на складальному посту.
Також визначте, що робити з неповним комплектом. Візок, який здається готовим, але не містить однієї критично важливої деталі, може спричинити передчасний запуск роботи. У нашому посібнику з комплектування докладніше розглянуто повноту комплектів і їх передавання у виробництво.
Подавайте деталі за черговістю, якщо економія місця виправдовує залежність від послідовності
За такого постачання потрібні варіанти деталей подають у порядку їх використання. Це може бути корисно для деталей, усі варіанти яких займали б надто багато місця біля лінії.
Це не те саме, що повний комплект. Стелаж із корпусами, розташованими за черговістю використання, може забезпечувати лише одну групу деталей, тоді як інші надходитимуть у контейнерах або комплектах.
Практичне питання — як довго послідовність має залишатися стабільною. Після відбирання й завантаження деталей зміна черговості виробництва вже потребує фізичних дій і витрат. Якщо черговість часто змінюється протягом часу, відведеного на підготовку й доставку, спершу усуньте цю нестабільність, а вже потім покладайтеся на жорстко узгоджену подачу за черговістю.
Узгодьте всі складові постачання на лінію
Обравши спосіб подачі деталей оператору, визначте й решту складових. Зручно облаштований візок із комплектом — це ще не налагоджений процес постачання.
1. Визначте сигнал і порядок реагування
Для поширених деталей, які використовують регулярно, поповнення може запускатися за фактом споживання — через порожній контейнер або інший визначений сигнал. Деталі для конкретного виробничого завдання можна готувати за затвердженою виробничою потребою та послідовністю.
Сигнал має містити все потрібне для дії: деталь або виробниче завдання, кількість, місце призначення, потрібний час і відповідального за реагування. Якщо запит на поповнення може залишитися непоміченим, сама наявність сигналу не робить метод надійним.
Розраховуйте запас біля лінії так, щоб він покривав час від сигналу на поповнення до отримання придатних до використання деталей. Враховуйте очікування забору, відбирання, транспортування та розміщення. Спирайтеся на очікуване споживання протягом цього часу з урахуванням реалістичних коливань, а не лише на середній темп за зміну. Детальний розрахунок часу на маршруті розглянуто в матеріалі про планування логістики мілк-ран.
2. Оберіть, звідки постачати деталі
Деталі можуть надходити безпосередньо з центрального складу або через розташований поблизу супермаркет — контрольовану зону поповнення запасів ближче до виробництва.
Близьке розташування джерела постачання може скоротити час доставки на останньому етапі, але для нього також потрібні площа й поповнення запасів. Переміщення запасів до супермаркету не усуває їх, а лише змінює місце зберігання та виконання вантажних операцій. Перш ніж додавати ще одну точку зберігання, порівняйте весь потік від складу до місця використання.
3. Підберіть транспорт під підготовлений вантаж
Спільним маршрутом доставки можна перевозити кілька сумісних вантажів. Натомість для деяких великогабаритних або чутливих до пошкоджень компонентів може знадобитися окрема схема переміщення.
Перевірте розміри контейнерів, трудомісткість завантаження й розвантаження, пропускну здатність маршруту, доступ до точок доставки та повернення порожньої тари. Частіші доставки корисні лише тоді, коли транспорт і підготовчі роботи справді можуть забезпечити таку частоту.
Правила постачання визначають, що й коли має надійти на лінію. Далі під час проєктування маршруту перевіряють, чи здатен обраний транспорт забезпечити цю доставку.
4. Організуйте місце використання деталей
Визначте, де розміщуватиметься деталь і як оператор її розпізнаватиме та діставатиме. Врахуйте зняття паковання, захист компонентів, місце для порожньої тари та необхідне маркування партії чи версії.
Самого прибуття вантажу до загальної виробничої зони недостатньо, щоб вважати доставку успішною. Узгоджені місце доставки й порядок передавання мають забезпечувати готовність потрібних деталей до використання в запланованій роботі.
Приклад: одна складальна лінія, три схеми постачання
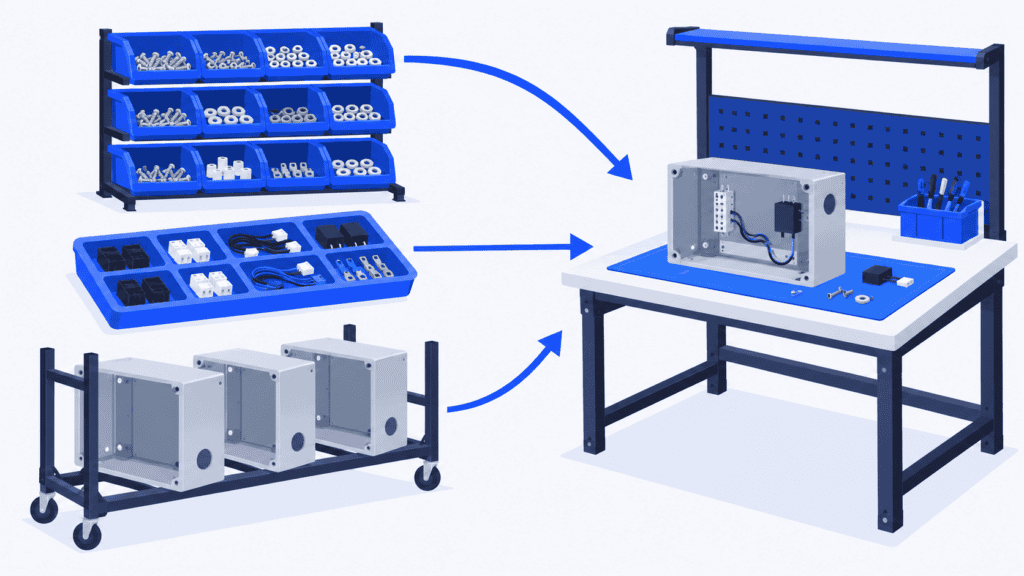
Уявімо лінію складання обладнання, на якій використовують стандартні гвинти, електричні компоненти для різних варіантів виробу та великі корпуси.
Гвинти зберігають на складальних постах у чітко промаркованих контейнерах із поповненням. Споживання слугує сигналом для заміни контейнерів із найближчого супермаркету, а їх обмін відбувається за регулярним маршрутом. Команда перевіряє, чи вистачає придатного до використання запасу на весь час від сигналу до фактичного поповнення.
Електричні компоненти готують у комплектах для конкретних виробничих завдань. Комплектування ведуть за затвердженим планом найближчих робіт. На кожному комплекті зазначають завдання й місце призначення, а під час передавання перевіряють комплектність. Ці комплекти можна доставляти тим самим маршрутом, що й гвинти, але від цього дві схеми постачання не стають однаковими.
Корпуси займають забагато місця, щоб тримати всі варіанти біля лінії. Їх розміщують на стелажі в затвердженій послідовності виробництва та доставляють в узгоджений часовий проміжок. Після початку підготовки за зміни, зокрема за необхідне пересортування, відповідає керівник дільниці.
Тепер пропонують додати термінове замовлення. Для гвинтів може вистачити перевірки споживання. Для комплекту може знадобитися інший добір компонентів. На стелажі з корпусами, можливо, доведеться змінити послідовність. Якщо позначити всі три групи деталей просто як «матеріал у наявності», ці суттєво різні наслідки залишаться непомітними.
У такій ситуації слід перевірити і змінений графік виробництва, і те, які матеріали вже фізично підготовлено під попередній план.
Плануйте виробництво так, щоб постачання на лінію могло встигати за графіком
Наявність компонента сама по собі не означає, що виробниче завдання готове до запуску. Попередня технологічна операція може бути ще не завершена, потрібний робочий центр — зайнятий, а необхідна зміна — недоступна. Тому підготовка матеріалів за окремим переліком складальних робіт, не узгодженим із рештою виробництва, може призвести до появи візків із деталями для завдань, які ще неможливо розпочати.
SkyPlanner враховує ці обмеження в єдиному графіку виробництва. Arcturus — штучний інтелект SkyPlanner для календарного планування виробництва — розраховує розклад технологічних операцій з урахуванням їхньої тривалості, допустимих робочих центрів, залежностей, змін і налаштованих потужностей. Якщо ввімкнено параметр «Враховувати матеріали», під час розрахунку часу початку він також використовує актуалізовані дані про запаси та очікувані поставки.
Це зменшує обсяг роботи з узгодження переліку матеріалів з окремими чергами завдань на верстатах. Якщо змінюється термін надходження матеріалу або виробничий пріоритет, можна перерахувати графік і на діаграмі Ганта переглянути вплив на подальші роботи та зобов’язання щодо строків поставки.
SkyPlanner інтегрується з будь-якою ERP- або MES-системою через свій відкритий REST API. Дані про кількість матеріалів можна підтримувати в актуальному стані через інтеграцію або вести в модулі «Склад» SkyPlanner. Наявні системи можуть і далі виконувати свої операційні функції, а SkyPlanner — розрахунки для календарного планування виробництва.
Для постачання матеріалів на складальну лінію узгодьте, що саме означають дані про матеріали. Наявність запасу на складі не підтверджує, що повний комплект або потрібний компонент уже доставлено до місця використання. Залиште перевірку фізичної готовності частиною процесу постачання та подбайте, щоб дані про доступність, які використовуються для планування, відповідали узгодженим правилам.
Захистіть від змін завдання, до яких уже готуються
Графік, який швидко реагує на зміни, корисний, але постійне коригування найближчих завдань може звести нанівець зусилля з підготовки.
Функція Running Time Lock у SkyPlanner захищає виробничі завдання в межах ковзного часового вікна, що відраховується від поточного моменту. Завдання в цьому вікні не можна перепланувати, тож команда отримує стабільний короткостроковий план для підготовки.
Визначайте тривалість цього вікна разом із працівниками, які відбирають і доставляють матеріали. Вона має відповідати підготовчим роботам, передбаченим вашим процесом, а не довільному бажанню зафіксувати план на цілий тиждень. Поза цим вікном залишайте достатньо гнучкості для реагування на нову інформацію. Якщо реальний дефіцит унеможливлює виконання захищених завдань, розв’яжіть цю виняткову ситуацію, а не вважайте, що блокування саме забезпечує наявність деталей.
Прозорість даних про матеріали дає практичний ефект
У контрактного виробника Eskomatic ручне формування черг завдань і брак інформації про матеріали ускладнювали завчасне виявлення дефіциту. Після впровадження SkyPlanner компанія відзначає зрозуміліші щоденні черги завдань, точніше визначення строків поставки та меншу кількість зупинок виробництва через відсутність матеріалів.
Цей досвід показує цінність узгодження матеріалів із календарним плануванням виробництва. Для фахівця з планування складання той самий принцип дає змогу надати команді постачання надійнішу відповідь на запитання «Що готуємо далі?». Повну історію читайте у відгуку Eskomatic про SkyPlanner.
Почніть з однієї групи деталей і перевірте весь потік
Оберіть групу деталей з очевидною проблемою: переповнені стелажі, постійні пошуки, відсутні деталі в комплектах або часте пересортування. Зафіксуйте поточний шлях постачання та порівняйте його із запропонованим методом з урахуванням фактичного асортименту продукції, для якого потрібно постачати ці деталі.
Спостерігайте за всім потоком, включно з підготовкою та поверненнями. Чи витрачають складальники менше часу на пошук деталей? Чи не перетворилася ця робота просто на додатковий відбір в іншому місці? Чи готові деталі до використання на потрібному посту в потрібний час? Яких запасів і площі потребує така організація постачання? Що відбувається, коли змінюються найближчі завдання?
Перш ніж поширювати метод на інші групи деталей, узгодьте, хто реагує на дефіцит і зміни послідовності. Переглядайте правила постачання, коли змінюються варіанти виробів, споживання, паковання або планування дільниці. Раціональна система постачання матеріалів на складальну лінію може поєднувати кілька методів: узгодженість забезпечують чіткі правила, а не однакові контейнери всюди.
Щоб пов’язати ці правила з реалістичним виробничим планом, замовте демонстрацію SkyPlanner. Підготуйте дані про одну групу деталей, завдання, у яких вони використовуються, спосіб підтвердження їхньої фактичної доступності для роботи та період підготовки, який потрібно захистити від змін. Ви зможете розглянути, як зміна дати доступності матеріалу або пріоритету впливає на виробничий маршрут, без ручної перебудови кожної черги завдань.
Хочете спочатку ознайомитися з календарним плануванням виробництва? Спробуйте SkyPlanner з демонстраційними даними або пройдіть початкове налаштування за допомогою ШІ в помічнику SkyPlanner.
Jussi Mäntylä
Фахівець із планування виробництва, SkyPlanner


