








في هذا المقال
- ما المقصود بلوجستيات تغذية خطوط التجميع بالمواد؟
- مخزون بجانب الخط أم مجموعات قطع أم قطع مرتبة حسب التسلسل: أيها تختار؟
- بسّط إمداد القطع المشتركة بتخزينها بجانب الخط
- استخدم مجموعات القطع عندما يحل تجهيزها مشكلة فعلية في التجميع
- استخدم الإمداد المتسلسل عندما يبرر توفير المساحة الاعتماد على تسلسل الإنتاج
- اجعل عناصر سياسة تغذية الخط تعمل معًا
- 1. حدّد الإشارة والاستجابة
- 2. اختر موقع سحب القطع
- 3. اختر وسيلة نقل تناسب الحمولة المُجهّزة
- 4. صمّم نقطة الاستخدام
- مثال: خط تجميع واحد وثلاث سياسات للإمداد
- ضع لتغذية الخط جدول إنتاج يمكن تنفيذه
- احمِ العمل الذي بدأ تجهيزه بالفعل
- وضوح حالة المواد يُحدث فرقًا عمليًا
- ابدأ بعائلة قطع واحدة واختبر التدفق كاملًا
الرئيسية » الموارد » تغذية خطوط التجميع بالمواد: اختر طريقة الإمداد المناسبة
وقت القراءة المقدر: 11 دقائق
الرفوف بجانب خط التجميع ممتلئة، ومع ذلك لا يزال أحد المشغّلين ينتظر مكوّنًا. وفي مكان آخر، تحمل عربة قطعًا لمنتج تأخر موعده للتو في جدول الإنتاج. زيادة المخزون ستزيد ازدحام الممر، من دون أن تحل بالضرورة أيًا من المشكلتين.
يبدأ تحسين تغذية الخط باختيار طريقة إيصال كل فئة من القطع إلى المشغّل. فقد يكون الأنسب وضع عناصر التثبيت الشائعة في حاويات يُجدَّد مخزونها، بينما قد يكون تجهيز المكوّنات الخاصة بكل طراز ضمن مجموعات قطع أكثر ملاءمة. أما المكوّن التجميعي الكبير، فقد يحتاج إلى الوصول وفق تسلسل الإنتاج بدلًا من شغل مكان دائم بجانب الخط.
وتحتاج هذه الخيارات أيضًا إلى خطة إنتاج يستطيع فريق اللوجستيات الاستعداد على أساسها. يجدول SkyPlanner APS العمل مع مراعاة توافر المواد واعتماد العمليات بعضها على بعض والطاقة الإنتاجية الفعلية، مما يقلل العمل اليدوي اللازم لمطابقة القطع مع قوائم انتظار المهام في كل محطة عمل على حدة. وعندما تتعمد حماية الجدول على المدى القريب من التغييرات، تمنح فريقك فترة أكثر استقرارًا لتجهيز الإمدادات المناسبة.
ما المقصود بلوجستيات تغذية خطوط التجميع بالمواد؟
لوجستيات تغذية خطوط التجميع بالمواد هي إمداد داخلي بالقطع، من المخزن أو منطقة التجهيز إلى محطات العمل التي ستُستخدم فيها. وهي تشمل إشارة تجديد المخزون، وموقع سحب القطع، ونقلها، وطريقة وضعها في متناول المشغّل.
تجمع سياسة تغذية الخط هذه القرارات لقطعة أو لمجموعة قطع تتشابه احتياجات إمدادها. فقولنا «نستخدم مجموعات قطع مجهزة» يصف طريقة تقديم القطع، لكنه لا يوضح ما الذي يطلق عملية التجهيز، ولا من أين تُلتقط القطع، ولا كيف تصل إلى المحطة. وقولنا «نستخدم نظام ميلك رن» يصف تنظيم النقل، لا ما إذا كانت العربة تحمل حاويات لتجديد المخزون أو مجموعات قطع مجهزة أو مكوّنات مرتبة حسب تسلسل الإنتاج.
هذا التمييز مهم عند مقارنة الطرق. فتجهيز مجموعات القطع وكانبان ونظام ميلك رن ليست ثلاثة بدائل يستبعد بعضها بعضًا. يمكن لإشارة استهلاك أن تطلق تجديد مخزون الحاويات بجانب الخط عبر نظام ميلك رن، بينما يوصّل المسار نفسه مجموعات قطع جُهزت وفق جدول الإنتاج.
الهدف هو تقليل إجمالي العمل والمخزون اللازمين لضمان إمداد موثوق، لا مجرد نقل عملية التقاط القطع إلى خارج منطقة التجميع.
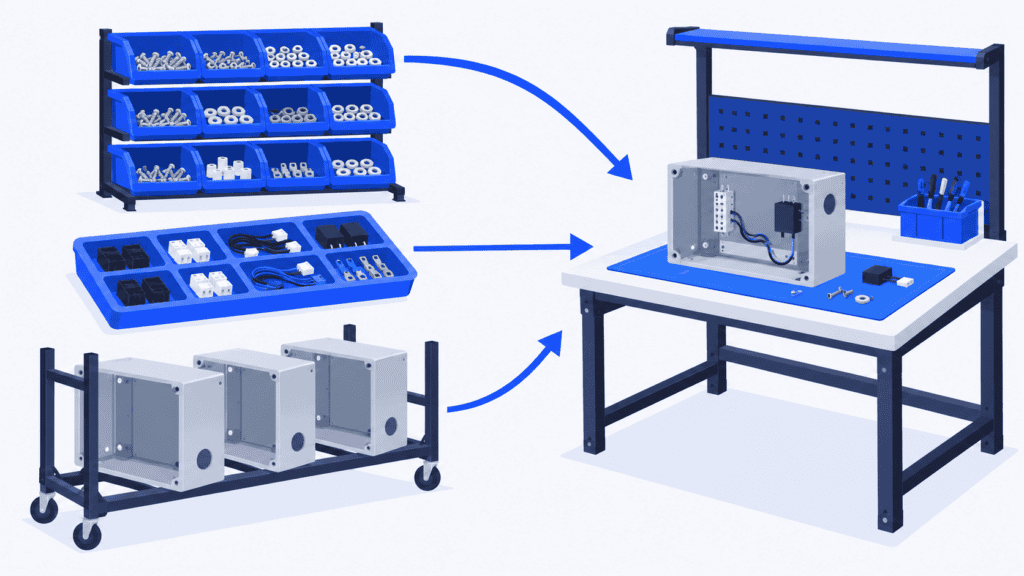
مخزون بجانب الخط أم مجموعات قطع أم قطع مرتبة حسب التسلسل: أيها تختار؟
اختر الطريقة لكل فئة من القطع قبل توحيدها على الخط بأكمله. وراعِ الاستهلاك وعدد الطرازات والمساحة ومتطلبات المناولة ومخاطر التقاط القطع الخطأ واستقرار تسلسل الإنتاج.
| طريقة الإمداد | حالات مناسبة للبدء | الميزة الرئيسية | ما ينبغي موازنته مع الميزة |
|---|---|---|---|
| التخزين بجانب الخط: صناديق أو حاويات منفصلة لكل نوع من القطع بجوار المحطة | قطع مشتركة كثيرة الاستخدام، يسهل تمييزها ويمكن توفير مساحة مناسبة لها | سهولة الوصول إلى القطع دون تجهيز مجموعة منفصلة لكل مهمة إنتاج | مع تزايد الطرازات، يزداد المخزون بجانب الخط، وتزداد الحاجة إلى المشي وبذل الجهد لاختيار القطع |
| تجهيز مجموعات القطع: تجهيز قطع مختارة معًا لمهمة إنتاج أو وحدة أو مجموعة محددة من العمليات | قطع خاصة بكل طراز، أو صعوبة في اختيار القطع، أو مساحة محدودة في منطقة التجميع | تقليل البحث عن القطع واختيارها في محطة التجميع | تنتقل أعمال الالتقاط والفحص والتعامل مع الحاويات والمناولة إلى مرحلة التجهيز؛ ويلزم إجراء واضح للتعامل مع القطع الناقصة |
| الإمداد المتسلسل: ترتيب القطع وفق تسلسل استهلاكها على الخط | مكوّنات تختلف باختلاف الطراز، ويصعب الاحتفاظ بكل بدائلها في المحطة لكبر حجمها أو ارتفاع تكلفتها | إتاحة المكوّن المطلوب للطراز التالي دون تخزين مكوّنات جميع الطرازات بجانب الخط | قد يتطلب تغيير ترتيب الإنتاج إعادة فرز القطع أو تجهيزها |
هذه نقاط انطلاق، وليست قواعد تستند إلى عدد من الطرازات يصلح لجميع الحالات أو إلى قيمة ثابتة للقطعة. فالخيار الأفضل يتوقف على ما تلغيه الطريقة وما تضيفه من أعمال ومتطلبات على امتداد تدفق المواد كله.
بسّط إمداد القطع المشتركة بتخزينها بجانب الخط
يكون التخزين بجانب الخط منطقيًا عندما يحتاج المشغّل مرارًا إلى القطعة نفسها، ويسهل تمييزها، وتتسع المساحة القريبة من العمل لكمية مناسبة منها. ويمكن أن يكون هذا المخزون في حاويات صغيرة يُجدَّد محتواها، كما يمكن أن يكون في حاويات أكبر؛ فالتخزين بجانب الخط لا يعني تلقائيًا توريد كميات كبيرة دفعة واحدة.
قبل التحول إلى تجهيز هذه القطع ضمن مجموعات، اسأل عما ستحققه أعمال الالتقاط الإضافية. فعدّ الوردات الشائعة نفسها ووضعها في كل مجموعة قد يزيد أعمال التجهيز دون حل مشكلة جوهرية في التجميع.
وتظهر المشكلة المعاكسة عندما يُطبَّق ترتيب إمداد القطع المشتركة على طرازات كثيرة متشابهة الشكل. فتعدد مواقع التخزين على الرفوف قد يزيد حركات مدّ اليد والبحث ومخاطر اختيار القطعة الخطأ. عندئذٍ، قارن الجهد الفعلي لاختيار القطع في المحطة بجهد تجهيز القطع المختارة في مكان آخر.
استخدم مجموعات القطع عندما يحل تجهيزها مشكلة فعلية في التجميع
يمكن لتجهيز مجموعات القطع أن يحرر مساحة قيّمة في المحطة ويسهّل تمييز القطع المطلوبة. وتبقى مجموعة القطع الثابتة في المحطة المعنية، بينما ترافق مجموعة القطع المتنقلة قطعة الشغل عبر العمليات التي توفر قطعًا لها.
تكون الفائدة أكبر عندما يزيل التجهيز الحاجة إلى تكرار البحث أو الفرز أو المشي أثناء أعمال التجميع التي تحدّها الطاقة الإنتاجية المتاحة. لكن الحاجة إلى التقاط القطع تبقى قائمة. لذا احسب الوقت اللازم لتجهيز حاوية المجموعة وفحصها وتوصيلها وإعادتها، لا الوقت الموفر في المحطة وحده.
حدّد أيضًا كيفية التعامل مع مجموعة قطع غير مكتملة. فعربة تبدو جاهزة لكنها تفتقر إلى قطعة حاسمة قد تؤدي إلى بدء العمل قبل أوانه. يتناول دليل تجهيز مجموعات القطع اكتمال المجموعة وتسليمها إلى الإنتاج بمزيد من التفصيل.
استخدم الإمداد المتسلسل عندما يبرر توفير المساحة الاعتماد على تسلسل الإنتاج
يتيح الإمداد المتسلسل المكوّن المناسب لكل طراز وفق ترتيب استهلاكه. وقد يفيد ذلك للمكوّنات التي تشغل بدائلها مساحة كبيرة جدًا بجانب الخط.
وهذا ليس مماثلًا لمجموعة قطع مكتملة. فقد يوفّر رف يحمل هياكل خارجية مرتبة حسب التسلسل فئة واحدة فقط من المكوّنات، بينما تصل القطع الأخرى في حاويات أو مجموعات مجهزة.
السؤال العملي هو: كم من الوقت يجب أن يبقى التسلسل موثوقًا؟ فبعد التقاط القطع وتحميلها، يصبح لتغيير ترتيب الإنتاج تكلفة فعلية في المناولة. وإذا كان الترتيب يتغير كثيرًا خلال فترة التجهيز والتوصيل، فعالج عدم الاستقرار قبل الاعتماد على إمداد متسلسل بتوقيت دقيق.
اجعل عناصر سياسة تغذية الخط تعمل معًا
بعد اختيار طريقة تقديم القطع، استكمل القرارات الأخرى. فعربة مجموعات القطع المرتبة جيدًا لا تكفي وحدها لتكوين عملية إمداد فعّالة.
1. حدّد الإشارة والاستجابة
بالنسبة للقطع المشتركة التي يتكرر استخدامها، قد يطلق الاستهلاك تجديد المخزون عبر حاوية فارغة أو إشارة أخرى محددة. أما القطع الخاصة بمهمة إنتاج بعينها، فقد يُجهَّز ما يلزم منها وفق متطلبات الإنتاج المعتمدة وتسلسله.
اجعل الإشارة قابلة للتنفيذ: حدّد القطعة أو مهمة الإنتاج والكمية والوجهة ووقت الحاجة والمسؤول عن الاستجابة. فإذا كان طلب تجديد المخزون قد يبقى معلقًا دون أن يلاحظه أحد، فإن مجرد وجود الإشارة لا يجعل الطريقة موثوقة.
حدّد تغطية المخزون بجانب الخط بناءً على المدة من إطلاق طلب التجديد إلى استلام قطع صالحة للاستخدام. واحسب ضمنها انتظار استلام الحمولة والتقاط القطع ونقلها ووضعها في مواقع استخدامها. اعتمد الاستهلاك المتوقع خلال زمن الاستجابة هذا، مع احتساب التفاوت الواقعي فيه، بدلًا من الاكتفاء بمتوسط الاستهلاك خلال الوردية. أما التوقيت التفصيلي لمسار النقل، فيُحدَّد ضمن خطة لوجستيات نظام ميلك رن.
2. اختر موقع سحب القطع
قد تأتي القطع مباشرةً من مستودع مركزي أو عبر منطقة إمداد قريبة من الإنتاج، تُعرف بالسوبرماركت الصناعي وتُدار وفق ضوابط محددة لتجديد المخزون.
يمكن لمصدر قريب أن يقلل زمن الاستجابة في المرحلة الأخيرة من الإمداد، لكنه يحتاج بدوره إلى تجديد مخزونه وتخصيص مساحة له. فنقل المخزون إلى منطقة الإمداد القريبة لا يلغي المخزون، بل يغيّر مكان تخزينه ومناولته. قارن التدفق الكامل من المستودع إلى نقطة الاستخدام قبل إضافة نقطة تخزين أخرى.
3. اختر وسيلة نقل تناسب الحمولة المُجهّزة
يمكن نقل عدة حمولات متوافقة معًا ضمن مسار توزيع مشترك. أما بعض المكونات الكبيرة أو الحساسة فقد تحتاج إلى ترتيبات مناولة مخصصة.
تحقق من حجم الحاويات، والجهد اللازم للتحميل والتفريغ، والطاقة الاستيعابية لمسار التوزيع، وإمكانية الوصول، ومسار إعادة الحاويات الفارغة. لا تفيد زيادة وتيرة التوريد إلا إذا كانت أعمال النقل والتجهيز قادرة فعليًا على مواكبتها.
تحدد سياسة تغذية الخط ما يجب أن يصل وموعد وصوله. ثم يأتي تصميم مسار التوزيع للتحقق من قدرة وسيلة النقل المختارة على إيصال المطلوب.
4. صمّم نقطة الاستخدام
حدد أين ستوضع القطعة وكيف سيتعرف عليها المشغّل ويصل إليها. وراعِ إزالة مواد التغليف، وحماية المكونات، والمساحة اللازمة للحاويات الفارغة، وأي متطلبات لتحديد الدفعة أو إصدار المكوّن.
لا يُعدّ التسليم ناجحًا لمجرد وصول الحمولة إلى محيط منطقة العمل. يجب أن تضمن الوجهة المتفق عليها وطريقة التسليم إتاحة القطع الصحيحة للاستخدام في العمل المقصود.
مثال: خط تجميع واحد وثلاث سياسات للإمداد
تخيّل خطًا لتجميع المعدات يستخدم براغي مشتركة بين الطرازات، وقطعًا كهربائية خاصة بكل طراز، وهياكل خارجية كبيرة.
تُحفظ البراغي في حاويات واضحة التعريف عند المحطات ويُجدَّد مخزونها حسب الاستهلاك. ويُطلِق الاستهلاك طلب الاستبدال من منطقة إمداد قريبة، بينما تُستبدل الحاويات عبر مسار توزيع منتظم. ويتحقق الفريق من أن المخزون القابل للاستخدام يكفي طوال المدة اللازمة لاستكمال التجديد.
تُجهَّز القطع الكهربائية في مجموعات مخصصة لكل مهمة إنتاج. ويجري التجهيز وفق العمل المعتمد للفترة القريبة، مع بيان المهمة والوجهة على كل مجموعة والتحقق من اكتمالها عند التسليم. ويمكن نقل هذه المجموعات مع البراغي عبر المسار نفسه، دون أن يعني ذلك تطابق سياستي الإمداد.
تشغل الهياكل الخارجية مساحة كبيرة لا تسمح بإبقاء جميع الطرازات بجانب الخط. لذا تُجهَّز على حامل وفق تسلسل الإنتاج المعتمد، وتُسلَّم خلال الفترة الزمنية المتفق عليها. ويتولى أحد المشرفين مسؤولية التغييرات بعد بدء التجهيز، بما فيها أي إعادة ترتيب لازمة.
لنفترض الآن اقتراح إدراج طلب عاجل. قد لا تتطلب البراغي سوى مراجعة الاستهلاك، بينما قد يلزم تغيير تشكيلة القطع في المجموعة وإعادة ترتيب الهياكل على الحامل. إن تصنيف العائلات الثلاث جميعًا على أنها «مواد متاحة» يخفي آثارًا مختلفة جدًا.
التصرف المناسب هو مراجعة كلٍّ من جدول الإنتاج المعدّل وأعمال التجهيز الفعلي التي سبق الشروع فيها استنادًا إلى الجدول.
ضع لتغذية الخط جدول إنتاج يمكن تنفيذه
توافر مكوّن ما لا يكفي وحده لجعل مهمة الإنتاج جاهزة للتنفيذ. فقد تكون العملية السابقة غير مكتملة، أو محطة العمل المطلوبة مشغولة، أو الوردية المناسبة غير متاحة. لذلك قد يؤدي تجهيز المواد وفق قائمة تجميع منفصلة عن بقية التخطيط إلى تكدّس عربات تحمل مواد لأعمال لا يستطيع الإنتاج تنفيذها بعد.
يجمع SkyPlanner هذه القيود في جدول إنتاج واحد. ويحسب Arcturus، محرك الجدولة بالذكاء الاصطناعي في SkyPlanner، توقيت العمليات بناءً على مددها ومحطات العمل المؤهلة لتنفيذها وعلاقات الاعتماد بينها والورديات والطاقة الإنتاجية المحددة في الإعدادات. وعند تفعيل خيار «مراعاة المواد»، يستخدم أيضًا بيانات المخزون والشحنات الواردة التي يجري تحديثها لحساب أوقات البدء.
يقلل ذلك الجهد اللازم لمواءمة قائمة المواد مع قوائم العمل المنفصلة للآلات. وعندما يتغير موعد وصول مادة أو تتغير أولوية إنتاج، يمكنك إعادة حساب الجدول ومراجعة الأثر على الأعمال اللاحقة والتزامات التسليم في عرض مخطط جانت.
يتكامل SkyPlanner مع أي نظام ERP أو MES عبر واجهة REST API المفتوحة الخاصة به. ويمكن إبقاء كميات المواد محدّثة من خلال التكامل أو إدارتها في وحدة المستودع في SkyPlanner. وبذلك تستطيع أنظمتك الحالية مواصلة أدوارها التشغيلية، بينما يتولى SkyPlanner حساب جدولة الإنتاج.
اتفقوا على ما تعنيه بيانات المواد بالنسبة إلى تغذية الخط. فوجود مخزون في المستودع لا يثبت وصول مجموعة قطع مكتملة أو المكوّن الصحيح إلى نقطة الاستخدام. أبقوا التحقق من هذه الجاهزية الفعلية ضمن عملية الإمداد، وتأكدوا من أن معلومات التوافر المستخدمة في الجدولة تعكس القواعد المتفق عليها.
احمِ العمل الذي بدأ تجهيزه بالفعل
من المفيد أن يستجيب الجدول للتغييرات، لكن تكرار تغيير المهام التالية قد يهدر جهد التجهيز.
تحمي ميزة Running Time Lock في SkyPlanner مهام الإنتاج الواقعة ضمن نافذة زمنية متحركة تُقاس من اللحظة الحالية. ولا يمكن إعادة جدولة المهام داخل هذه النافذة، ما يمنح الفريق خطة مستقرة للفترة القريبة يبني عليها أعمال التجهيز.
حددوا هذه النافذة بالتعاون مع العاملين في انتقاء المواد وتسليمها. ينبغي أن تعكس مدتها أعمال التجهيز التي تلتزم بها العملية، لا رغبة اعتباطية في تثبيت جدول أسبوع كامل. وأبقوا مرونة كافية خارجها للاستجابة للمعلومات الجديدة. وإذا جعل نقص فعلي تنفيذ العمل المحمي غير ممكن، فعالجوا الحالة الاستثنائية بدلًا من افتراض أن قفل الجدول يجعل القطع متاحة.
وضوح حالة المواد يُحدث فرقًا عمليًا
لدى شركة Eskomatic للتصنيع التعاقدي، كان تنظيم قوائم العمل يدويًا ومحدودية الاطلاع على حالة المواد يصعّبان توقّع النقص. وتفيد الشركة بأنها، مع SkyPlanner، أصبحت تحصل على قوائم عمل يومية أوضح، وتحدد مواعيد التسليم بدقة أكبر، وتشهد توقفات إنتاج أقل بسبب نقص المواد.
تُظهر هذه التجربة قيمة ربط المواد بجدولة الإنتاج. وبالنسبة إلى مخطط التجميع، يمنح مبدأ التخطيط نفسه فريق الإمداد إجابة أكثر موثوقية عن سؤال «ماذا سنجهّز تاليًا؟». اقرأ تقييم Eskomatic لنظام SkyPlanner للاطلاع على التجربة كاملة.
ابدأ بعائلة قطع واحدة واختبر التدفق كاملًا
اختر عائلة قطع تعاني مشكلة واضحة، مثل ازدحام الأرفف، أو تكرار البحث عن القطع، أو نقص قطع المجموعات، أو كثرة إعادة الفرز. وثّق مسار إمدادها الحالي وقارنه بالطريقة المقترحة في ظل مزيج المنتجات الذي ستخدمه فعليًا.
راقب التدفق كاملًا، بما فيه التجهيز وإعادة الحاويات والمواد. هل يقضي فريق التجميع وقتًا أقل في العثور على القطع؟ أم أن هذا الجهد تحوّل ببساطة إلى أعمال انتقاء إضافية في مكان آخر؟ هل القطع جاهزة للاستخدام في المحطة والوقت المطلوبين؟ ما حجم المخزون والمساحة الأرضية اللازمين لهذا الترتيب؟ وماذا يحدث عند تغيير المهام التالية؟
اتفقوا على المسؤول عن التعامل مع النقص وتغييرات التسلسل قبل توسيع تطبيق الطريقة. وراجعوا سياسة الإمداد عند تغيّر الطرازات أو الاستهلاك أو التغليف أو تخطيط الموقع. يمكن لنظام عملي لتغذية الخط أن يجمع عدة طرق؛ فالاتساق يأتي من وضوح القواعد، لا من استخدام حاويات متطابقة في كل مكان.
لربط هذه القواعد بخطة إنتاج قابلة للتنفيذ، احجز عرضًا توضيحيًا لنظام SkyPlanner. جهّز بيانات عائلة قطع واحدة، ومهام الإنتاج التي تستهلكها، وطريقتك في التأكد من توافرها للاستخدام، وفترة التجهيز التي تحتاج إلى حمايتها من التغيير. يمكنك دراسة أثر تغيير موعد توافر مادة أو إحدى الأولويات على مسار الإنتاج، دون إعادة بناء كل قائمة عمل يدويًا.
هل تفضّل استكشاف الجدولة أولًا؟ جرّب SkyPlanner باستخدام بيانات تجريبية أو خطوات «بدء الاستخدام» المدعومة بالذكاء الاصطناعي في مساعد SkyPlanner.
Jussi Mäntylä
أخصائي تخطيط الإنتاج، SkyPlanner


