








I den här artikeln
- Vad innebär materialförsörjning till monteringslinjen?
- Linjelager, kit eller sekvenserade delar – vad ska du välja?
- Gör försörjningen av gemensamma artiklar enkel med linjelager
- Använd kit när beredningen löser ett verkligt monteringsproblem
- Använd sekvensleverans när utrymmesvinsten motiverar beroendet av produktionsordningen
- Få alla delar av försörjningsupplägget att fungera tillsammans
- 1. Definiera signalen och vad den ska leda till
- 2. Välj var materialet ska hämtas
- 3. Anpassa transporten till den förberedda lasten
- 4. Utforma förbrukningsplatsen
- Exempel: en monteringslinje, tre försörjningsprinciper
- Ge materialförsörjningen ett produktionsschema som går att följa
- Skydda det arbete som redan förbereds
- Bättre överblick över materialet gör skillnad i praktiken
- Börja med en komponentfamilj och testa hela flödet
Hem » Resurser » Materialförsörjning till monteringslinjen: välj rätt metod
Beräknad lästid: 11 minuter
Ställen vid monteringslinjen är fulla, men en operatör väntar ändå på en komponent. På ett annat håll står en vagn med delar till en produkt som just har flyttats fram till en senare tid i planen. Mer material skulle göra det trängre i gången utan att nödvändigtvis lösa något av problemen.
Bättre materialförsörjning till monteringslinjen börjar med att välja hur varje artikelfamilj ska nå operatören. Vanliga fästelement kan passa i lådor som fylls på löpande. Variantspecifika komponenter kan fungera bättre i kit. En skrymmande enhet kan behöva levereras i produktionsordning i stället för att ha en fast plats vid linjen.
Valen behöver också stöd av en produktionsplan som logistiken kan förbereda sig efter. SkyPlanner APS planerar arbetet med hänsyn till materialtillgång, beroenden mellan operationer och faktisk kapacitet. Det minskar det manuella arbetet med att matcha delar mot separata köer i olika produktionsgrupper. Genom att medvetet skydda den närmaste delen av planen får teamet en stabilare tidsram för att förbereda rätt materialförsörjning.
Vad innebär materialförsörjning till monteringslinjen?
Materialförsörjning till monteringslinjen är den interna försörjningen av delar från lager eller en beredningsyta till de monteringsstationer där de ska användas. Den omfattar signalen för påfyllnad, platsen materialet hämtas från, transporten och hur delarna placeras och görs tillgängliga för operatören.
En försörjningsprincip samlar dessa beslut för en artikel eller en grupp artiklar med liknande försörjningsbehov. Att säga ”vi använder kit” beskriver hur delarna görs tillgängliga, men inte vad som utlöser beredningen, var delarna plockas eller hur de kommer till stationen. Att säga ”vi använder milk run” beskriver transportupplägget, inte om vagnen transporterar påfyllnadslådor, kit eller sekvenserade komponenter.
Den skillnaden är viktig när metoder jämförs. Kittning, kanban och milk run är inte tre alternativ som utesluter varandra. En förbrukningssignal kan utlösa påfyllnad av lådor vid linjen via en milk run, samtidigt som samma runda levererar kit som har förberetts utifrån produktionsplanen.
Målet är att minimera det sammanlagda arbete och lager som krävs för en tillförlitlig försörjning, inte bara att flytta plockningen från monteringen.
Linjelager, kit eller sekvenserade delar – vad ska du välja?
Välj metod per artikelfamilj innan du standardiserar hela linjen. Bedöm förbrukning, antal varianter, utrymme, hanteringsbehov, risk för felplock och hur stabil produktionsordningen är.
| Försörjningsmetod | En lämplig utgångspunkt | Främsta fördel | Avvägning att bedöma |
|---|---|---|---|
| Linjelager: separata lådor eller behållare för varje artikel vid stationen | Gemensamma artiklar som används ofta, ryms på tillgänglig yta och är tydligt identifierade | Enkel åtkomst utan att ett separat kit behöver förberedas för varje operation | Lager vid linjen, gångsträckor och arbetet med att välja rätt del ökar när varianterna blir fler |
| Kittning: utvalda delar förbereds tillsammans för en operation, en enhet eller en avgränsad grupp av operationer | Variantspecifika delar, svårigheter att välja rätt del eller begränsat utrymme i monteringen | Mindre letande och mindre arbete med att välja rätt del vid monteringsstationen | Plockning, kontroll, behållare och hantering flyttas till beredningen; det behövs tydliga rutiner när delar saknas |
| Sekvensleverans: delarna ordnas i den följd som linjen ska förbruka dem | Komponenter som är skrymmande eller dyra att lagerhålla i alla varianter vid stationen | Nästa variant som behövs kan göras tillgänglig utan att alla varianter lagras vid linjen | Ändrad produktionsordning kan kräva omsortering eller ny beredning |
Det här är utgångspunkter, inte regler som bygger på ett universellt antal varianter eller ett fast artikelvärde. Vilket val som är bäst beror på vad metoden tar bort och vad den tillför i hela flödet.
Gör försörjningen av gemensamma artiklar enkel med linjelager
Linjelager passar när en operatör återkommande behöver samma, tydligt identifierbara artikel och en rimlig mängd ryms nära arbetet. Både små lådor som fylls på och större behållare kan ingå i ett linjelager. Linjelager innebär alltså inte automatiskt stora bulkleveranser.
Innan du börjar kitta dessa artiklar bör du fråga dig vad den extra plockningen skulle ge. Att räkna fram rätt antal av samma standardbricka till varje kit kan öka beredningsarbetet utan att lösa något betydande problem i monteringen.
Det motsatta problemet uppstår när upplägget för gemensamma artiklar utökas till många snarlika varianter. Fler lagerplatser i ställen kan innebära att operatören måste sträcka sig och leta mer, samtidigt som risken att välja fel del ökar. Jämför då det faktiska arbetet med att välja rätt del med arbetet att förbereda utvalda delar på en annan plats.
Använd kit när beredningen löser ett verkligt monteringsproblem
Kittning kan frigöra värdefull yta vid stationen och göra det lättare att identifiera de delar som behövs. Ett stationärt kit stannar vid den aktuella stationen, medan ett medföljande kit följer arbetsstycket genom de operationer som det är avsett för.
Nyttan är störst när beredningen tar bort återkommande letande, sortering eller förflyttningar från monteringsarbete där kapaciteten är begränsad. Men plockningen finns fortfarande kvar. Räkna med tiden för att förbereda, kontrollera och leverera kitet samt returnera behållaren, inte bara tiden som sparas vid stationen.
Bestäm också hur ofullständiga kit ska hanteras. En vagn som verkar klar men saknar en kritisk del kan leda till att arbetet påbörjas på felaktiga grunder. Vår guide till kittning går närmare in på kompletta kit och överlämningen till produktionen.
Använd sekvensleverans när utrymmesvinsten motiverar beroendet av produktionsordningen
Vid sekvensleverans görs rätt variant tillgänglig i den ordning den ska förbrukas. Det kan vara användbart för komponenter där alla alternativa varianter skulle ta för stor plats vid linjen.
Det är inte samma sak som ett komplett kit. Ett ställ med sekvenserade höljen kan försörja linjen med bara en komponentfamilj, medan övriga delar levereras i lådor eller kit.
Den praktiska frågan är hur länge produktionsordningen måste vara tillförlitlig. När delarna väl har plockats och lastats innebär en ändrad produktionsordning en kostnad i den fysiska hanteringen. Om ordningen ofta ändras under tiden för beredning och leverans behöver instabiliteten hanteras innan ni förlitar er på snävt tidsatta sekvensleveranser.
Få alla delar av försörjningsupplägget att fungera tillsammans
När ni har valt hur delarna ska göras tillgängliga behöver ni fatta resten av besluten. En välordnad kitvagn är inte i sig en fungerande försörjningsprocess.
1. Definiera signalen och vad den ska leda till
För gemensamma artiklar som används återkommande kan förbrukningen utlösa påfyllnad genom en tom behållare eller en annan definierad signal. För operationsspecifika delar kan beredningen följa det godkända produktionsbehovet och produktionsordningen.
Ange tydligt vad signalen gäller och vem som ska agera: artikel eller operation, kvantitet, destination, när materialet behövs och vem som ansvarar för åtgärden. Om en begäran om påfyllnad kan bli liggande obemärkt är metoden inte tillförlitlig bara för att signalen finns.
Dimensionera lagertäckningen vid linjen efter tiden från påfyllnadssignalen tills användbara delar finns på plats. Ta med väntan på hämtning, plockning, transport och placering. Utgå från den förväntade förbrukningen under den tiden, inklusive realistiska variationer, i stället för att enbart använda skiftets genomsnittliga förbrukningstakt. Detaljerad tidsplanering för transportrundan hör hemma i logistikplanen för milk run.
2. Välj var materialet ska hämtas
Delarna kan komma direkt från ett centrallager eller via en närliggande supermarket: en styrd påfyllnadsyta närmare produktionen.
Ett närbeläget försörjningslager kan korta tiden för den sista leveransen fram till linjen, men kräver också påfyllning och utrymme. Att flytta material till ett supermarketlager tar inte bort lagret; det ändrar var materialet finns och var hanteringen sker. Jämför hela flödet från lager till förbrukningsplats innan ni lägger till ytterligare en lagerpunkt.
3. Anpassa transporten till den förberedda lasten
En gemensam leveransrunda kan transportera flera laster som går att samlasta. Vissa stora eller känsliga komponenter kan i stället behöva hanteras separat.
Kontrollera behållarnas storlek, arbetet med lastning och lossning, rundans kapacitet, framkomligheten och returflödet för tomemballage. Tätare leveranser är bara till nytta om transporterna och förberedelserna faktiskt klarar av dem.
Försörjningsprincipen avgör vad som måste komma fram och när. Vid planeringen av transportrundan kontrollerar ni sedan om den valda transportlösningen klarar detta.
4. Utforma förbrukningsplatsen
Ange var komponenten ska placeras och hur operatören ska identifiera och komma åt den. Ta hänsyn till borttagning av emballage, skydd av komponenter, utrymme för tomma behållare och eventuella krav på märkning av parti eller revision.
En leverans är inte lyckad bara för att lasten har nått rätt område. Den överenskomna leveransplatsen och överlämningen måste säkerställa att rätt komponenter går att använda för det avsedda arbetet.
Exempel: en monteringslinje, tre försörjningsprinciper
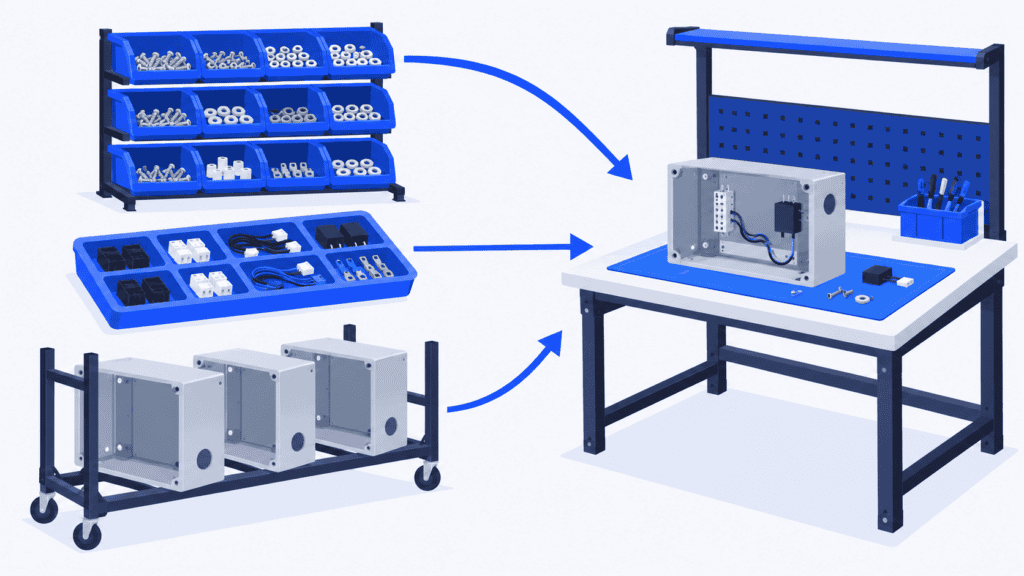
Föreställ dig en monteringslinje för utrustning där man använder standardskruvar, variantspecifika elkomponenter och stora höljen.
Skruvarna förvaras i tydligt märkta påfyllningslådor vid stationerna. Förbrukningen utlöser påfyllning från ett närbeläget supermarketlager, och behållarna byts ut via en regelbunden transportrunda. Teamet kontrollerar att det användbara lagret räcker under hela tiden fram till påfyllning.
Elkomponenterna förbereds som operationsspecifika kit. Förberedelserna följer den godkända planen för det närmast förestående arbetet. Varje kit är märkt med tillhörande operation och destination, och vid överlämningen kontrolleras att det är komplett. Samma transportrunda kan leverera dessa kit tillsammans med skruvarna utan att de två försörjningsprinciperna för den skull blir likadana.
Höljena tar för stor plats för att alla varianter ska kunna förvaras intill linjen. De förbereds på ett ställ i den godkända produktionssekvensen och levereras inom det överenskomna tidsfönstret. En arbetsledare ansvarar för ändringar efter att förberedelserna har påbörjats, inklusive eventuell omsortering.
Nu föreslås att en brådskande order ska läggas in. För skruvarna kanske det räcker med att kontrollera förbrukningen. Kitet kan behöva innehålla andra komponenter. Höljena på stället kan behöva ordnas om. Att beskriva alla tre komponentfamiljerna som ”material tillgängligt” skulle dölja att konsekvenserna skiljer sig åt väsentligt.
Rätt åtgärd är att granska både det ändrade produktionsschemat och de fysiska materialförberedelser som redan har gjorts eller påbörjats utifrån planen.
Ge materialförsörjningen ett produktionsschema som går att följa
Att en komponent finns tillgänglig betyder inte i sig att en operation kan starta. Föregående operation kanske inte är klar, den produktionsgrupp som behövs kan vara upptagen eller rätt skift kanske inte är tillgängligt. Att förbereda material utifrån en fristående monteringslista kan därför leda till vagnar med material för arbete som produktionen ännu inte kan utföra.
SkyPlanner samlar dessa begränsningar i ett gemensamt produktionsschema. Arcturus, SkyPlanners AI för produktionsplanering, beräknar när operationerna ska utföras utifrån deras tidsåtgång, vilka produktionsgrupper de kan utföras i, beroenden, skift och konfigurerad kapacitet. När ”Ta hänsyn till material” är aktiverat används även uppdaterade lageruppgifter och inkommande leveranser för att beräkna starttider.
Det minskar arbetet med att stämma av en materiallista mot separata maskinköer. När en materialleverans eller en prioritering i produktionen ändras kan du beräkna om schemat och granska effekten på efterföljande arbete och utlovade leveranser i Gantt-vyn.
SkyPlanner kan integreras med valfritt ERP- eller MES-system via sitt öppna REST API. Materialkvantiteterna kan hållas uppdaterade genom integration eller hanteras i SkyPlanners lagermodul. Era befintliga system kan behålla sina operativa roller medan SkyPlanner sköter beräkningarna för produktionsplaneringen.
Kom överens om vad materialuppgifterna betyder för materialförsörjningen till monteringslinjen. Att material finns i lager är inget bevis för att ett komplett kit eller rätt komponent har nått förbrukningsplatsen. Behåll kontrollen av att materialet faktiskt finns på plats och går att använda som en del av försörjningsprocessen. Se också till att de tillgänglighetsuppgifter som används i planeringen följer era överenskomna regler.
Skydda det arbete som redan förbereds
Ett schema som snabbt kan anpassas är värdefullt, men om de närmast kommande operationerna ändras gång på gång kan förberedelser gå till spillo.
SkyPlanners Running Time Lock skyddar operationer inom ett rullande tidsfönster som räknas från nuvarande tidpunkt. Operationer inom detta fönster kan inte planeras om, vilket ger teamet en stabil plan att utgå från vid förberedelserna för den närmaste tiden.
Välj tidsfönstret tillsammans med dem som sköter plockning och leverans. Det bör anpassas till de förberedelser som behöver göras i processen, inte till en godtycklig önskan att frysa en hel vecka. Behåll tillräcklig flexibilitet bortom tidsfönstret för att kunna agera på ny information. Om en faktisk materialbrist gör det omöjligt att utföra skyddade operationer behöver ni hantera avvikelsen, inte utgå från att låsningen gör komponenterna tillgängliga.
Bättre överblick över materialet gör skillnad i praktiken
Hos kontraktstillverkaren Eskomatic gjorde manuellt organiserade arbetsköer och begränsad överblick över materialet det svårare att förutse brister. Med SkyPlanner uppger företaget att de har fått tydligare dagliga arbetsköer, kan ange mer träffsäkra leveransdatum och har färre produktionsstopp på grund av materialbrist.
Erfarenheten visar värdet av att koppla samman material och produktionsplanering. För den som planerar montering ger samma planeringsprincip materialförsörjningsteamet ett mer tillförlitligt svar på frågan ”vad ska vi förbereda härnäst?”. Läs Eskomatics omdöme om SkyPlanner för hela berättelsen.
Börja med en komponentfamilj och testa hela flödet
Välj en komponentfamilj med ett tydligt problem: överfulla ställ, återkommande letande, saknade komponenter i kit eller frekvent omsortering. Dokumentera det nuvarande försörjningsflödet och jämför det med en föreslagen metod utifrån den produktmix som metoden faktiskt ska hantera.
Följ hela flödet, inklusive förberedelser och returer. Lägger monteringen mindre tid på att hitta komponenter? Har arbetet bara flyttats och blivit extra plockning någon annanstans? Går komponenterna att använda vid rätt station och vid rätt tidpunkt? Hur mycket lager och golvyta kräver lösningen? Vad händer när de närmast kommande operationerna ändras?
Kom överens om vem som hanterar brister och ändringar i sekvensen innan ni inför metoden i större skala. Se över försörjningsprincipen när varianter, förbrukning, förpackningar eller layout ändras. Ett väl genomtänkt system för materialförsörjning till monteringslinjen kan använda flera metoder. Ett konsekvent arbetssätt bygger på tydliga regler, inte på likadana behållare överallt.
Vill du koppla dessa regler till en genomförbar produktionsplan? Boka en demo av SkyPlanner. Ta med uppgifter om en komponentfamilj, de operationer som förbrukar komponenterna, hur ni bekräftar att materialet är tillgängligt och användbart samt det tidsfönster för förberedelser som ni behöver skydda. Du kan undersöka hur ett ändrat tillgänglighetsdatum för material eller en ändrad prioritering påverkar operationsföljden utan att bygga om varje kö manuellt.
Vill du utforska produktionsplaneringen först? Prova SkyPlanner med demodata eller det AI-stödda kom igång-flödet i SkyPlanner Assistant.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


