








In questo articolo
- Che cos’è la logistica di approvvigionamento delle linee di assemblaggio?
- Scorte a bordo linea, kit o componenti in sequenza: cosa scegliere?
- Semplificare la gestione dei componenti comuni con le scorte a bordo linea
- Usare i kit quando la preparazione risolve un problema concreto di assemblaggio
- Usare la fornitura in sequenza quando lo spazio risparmiato ne giustifica i vincoli
- Coordinare tutte le scelte di approvvigionamento
- 1. Definire il segnale e la risposta
- 2. Scegli da dove approvvigionare i componenti
- 3. Adatta il trasporto al carico preparato
- 4. Organizza il punto di utilizzo
- Esempio: una linea di assemblaggio, tre politiche di approvvigionamento
- Dai all’approvvigionamento di linea un programma di produzione attuabile
- Proteggi le operazioni già in preparazione
- La visibilità sui materiali fa la differenza sul campo
- Parti da una famiglia di componenti e verifica l’intero flusso
Home » Risorse » Approvvigionamento delle linee di assemblaggio: scegliere il metodo giusto
Tempo di lettura stimato: 11 minuti
Gli scaffali accanto alla linea di assemblaggio sono pieni, eppure un operatore aspetta ancora un componente. Altrove, un carrello contiene pezzi destinati a un prodotto che è appena stato posticipato nel piano di produzione. Aumentare le scorte ingombrerebbe ulteriormente il corridoio, senza necessariamente risolvere nessuno dei due problemi.
Per migliorare l’approvvigionamento della linea, occorre innanzitutto scegliere come far arrivare all’operatore ciascuna famiglia di componenti. Per gli elementi di fissaggio comuni possono bastare contenitori riforniti regolarmente. Per i componenti specifici delle singole varianti, i kit possono funzionare meglio. Un assieme ingombrante, invece, potrebbe dover arrivare secondo la sequenza di produzione, anziché occupare una posizione fissa a bordo linea.
Queste scelte richiedono anche un piano di produzione in base al quale la logistica possa organizzare la preparazione. SkyPlanner APS schedula le operazioni tenendo conto della disponibilità dei materiali, delle dipendenze tra operazioni e della capacità effettiva, riducendo il lavoro manuale necessario per associare i componenti alle code dei singoli centri di lavoro. Proteggere intenzionalmente il piano a breve termine offre al team una finestra più stabile per preparare le forniture necessarie.
Che cos’è la logistica di approvvigionamento delle linee di assemblaggio?
La logistica di approvvigionamento delle linee di assemblaggio gestisce la fornitura interna dei componenti dal magazzino o da un’area di preparazione ai centri di lavoro in cui saranno utilizzati. Comprende il segnale di reintegro, il punto di prelievo, il trasporto e il modo in cui i componenti vengono messi a disposizione dell’operatore.
Una politica di approvvigionamento della linea combina queste scelte per un componente o per un gruppo di componenti con esigenze di fornitura simili. Dire «usiamo i kit» descrive come i pezzi vengono messi a disposizione, ma non cosa ne avvia la preparazione, dove vengono prelevati o come raggiungono la postazione. Dire «usiamo un milk run» descrive l’organizzazione del trasporto, ma non chiarisce se il carrello trasporta contenitori per il reintegro, kit o componenti disposti in sequenza.
Questa distinzione conta quando si confrontano i metodi. Kitting, kanban e milk run non sono tre alternative che si escludono a vicenda. Un segnale di consumo può attivare il reintegro dei contenitori a bordo linea tramite un milk run, mentre lo stesso giro consegna anche kit preparati in base al piano di produzione.
L’obiettivo è ridurre al minimo il lavoro complessivo e le scorte necessari per garantire una fornitura affidabile, non semplicemente spostare il prelievo dei componenti fuori dall’assemblaggio.
Scorte a bordo linea, kit o componenti in sequenza: cosa scegliere?
Scegliete il metodo per ciascuna famiglia di componenti prima di standardizzare l’intera linea. Valutate i consumi, il numero di varianti, lo spazio, le esigenze di movimentazione, il rischio di errori di prelievo e la stabilità della sequenza di produzione.
| Metodo di approvvigionamento | Quando prenderlo in considerazione | Vantaggio principale | Compromesso da valutare |
|---|---|---|---|
| Scorte a bordo linea: ogni componente è tenuto in un contenitore separato accanto alla postazione | Componenti comuni usati di frequente, chiaramente identificabili e con un ingombro gestibile | Accesso semplice, senza preparare un kit distinto per ogni operazione | All’aumentare delle varianti crescono le scorte a bordo linea, gli spostamenti e il lavoro di selezione |
| Kitting: componenti selezionati e preparati insieme per un’operazione, un’unità o un gruppo definito di operazioni | Componenti specifici delle varianti, selezione difficile o spazio limitato nell’area di assemblaggio | Meno tempo dedicato a cercare e selezionare i componenti nella postazione di assemblaggio | Prelievo, controllo, gestione dei contenitori e movimentazione passano alla fase di preparazione; occorre definire come gestire i componenti mancanti |
| Fornitura in sequenza: componenti disposti nell’ordine in cui saranno utilizzati dalla linea | Componenti con più varianti, ingombranti o costosi da tenere in tutte le versioni presso la postazione | La variante necessaria per la lavorazione successiva può essere messa a disposizione senza tenere tutte le varianti a bordo linea | Una modifica della sequenza di produzione può richiedere di riordinare i componenti o ripetere la preparazione |
Sono punti di partenza, non regole basate su un numero di varianti valido per tutti o su una soglia fissa di valore del componente. La scelta migliore dipende dal lavoro e dalle scorte che ciascun metodo elimina o aggiunge lungo l’intero flusso.
Semplificare la gestione dei componenti comuni con le scorte a bordo linea
Tenere scorte a bordo linea ha senso quando un operatore usa ripetutamente lo stesso componente, facilmente identificabile, e c’è spazio vicino al punto di utilizzo per una quantità adeguata. Le scorte a bordo linea possono essere contenute sia in piccoli contenitori da reintegrare sia in contenitori più grandi: questo metodo non implica automaticamente consegne di grandi quantità sfuse.
Prima di inserire questi componenti nei kit, chiedetevi quale risultato porterebbe il lavoro di prelievo aggiuntivo. Contare le stesse rondelle comuni per ogni kit può aumentare il lavoro di preparazione senza risolvere un problema significativo nell’assemblaggio.
Il problema opposto si presenta quando un sistema pensato per componenti comuni viene esteso a molte varianti simili nell’aspetto. Aumentare le posizioni a scaffale può richiedere più movimenti e ricerche e accrescere il rischio di usare il componente sbagliato. A quel punto, confrontate il lavoro effettivo di selezione con quello necessario per preparare altrove i componenti già selezionati.
Usare i kit quando la preparazione risolve un problema concreto di assemblaggio
Il kitting può liberare spazio prezioso nella postazione e rendere più facile identificare i componenti necessari. Un kit fisso rimane nella postazione a cui è destinato; un kit itinerante accompagna il pezzo lungo le operazioni per le quali è stato preparato.
Il vantaggio è maggiore quando la preparazione evita ricerche, smistamenti o spostamenti ripetuti nelle attività di assemblaggio con capacità limitata. Il lavoro di prelievo, però, resta. Nel confronto includete il tempo necessario per preparare, controllare e consegnare il kit e riportare indietro il contenitore, non solo il tempo risparmiato nella postazione.
Decidete anche come gestire un kit incompleto. Un carrello apparentemente pronto, ma privo di un componente critico, può far avviare un lavoro che poi si blocca. La nostra guida al kitting approfondisce la completezza dei kit e il passaggio alla produzione.
Usare la fornitura in sequenza quando lo spazio risparmiato ne giustifica i vincoli
La fornitura in sequenza mette a disposizione le varianti richieste nell’ordine in cui saranno utilizzate. Può essere utile per componenti le cui varianti occuperebbero troppo spazio a bordo linea.
Non equivale a un kit completo. Uno scaffale con involucri disposti in sequenza può fornire una sola famiglia di componenti, mentre gli altri pezzi arrivano in contenitori o kit.
Sul piano operativo, occorre capire per quanto tempo la sequenza deve rimanere affidabile. Una volta prelevati e caricati i componenti, modificare la sequenza di produzione comporta un costo in termini di movimentazione. Se la sequenza cambia spesso durante la finestra di preparazione e consegna, affrontate questa instabilità prima di affidarvi a una fornitura strettamente vincolata alla sequenza.
Coordinare tutte le scelte di approvvigionamento
Dopo aver scelto come mettere i componenti a disposizione dell’operatore, definite anche gli altri aspetti. Un carrello per kit ben organizzato non basta a creare un processo di approvvigionamento funzionante.
1. Definire il segnale e la risposta
Per i componenti comuni usati ripetutamente, il consumo può attivare il reintegro tramite un contenitore vuoto o un altro segnale definito. Per i componenti destinati a una specifica operazione, la preparazione può seguire il fabbisogno e la sequenza di produzione approvati.
Il segnale deve consentire di agire: deve indicare il componente o l’operazione, la quantità, la destinazione, quando serve il materiale e chi deve intervenire. Se una richiesta di reintegro può restare in attesa senza essere notata, la sola presenza del segnale non rende affidabile il metodo.
Dimensionate la copertura delle scorte a bordo linea in base al tempo che intercorre tra l’attivazione del reintegro e la disponibilità di componenti utilizzabili. Includete l’attesa del ritiro, il prelievo, il trasporto e la collocazione nel punto di utilizzo. Considerate il consumo previsto durante questo tempo di risposta, con una variabilità realistica, anziché basarvi soltanto sul consumo medio del turno. La definizione dettagliata dei tempi del percorso rientra nel piano logistico del milk run.
2. Scegli da dove approvvigionare i componenti
I componenti possono arrivare direttamente da un magazzino centrale oppure passare da un supermarket vicino alla produzione: un’area controllata dedicata al rifornimento.
Un punto di approvvigionamento vicino può ridurre il tempo di risposta nell’ultimo tratto verso la linea, ma richiede a sua volta rifornimenti e spazio. Spostare le scorte in un supermarket non le elimina: cambia il luogo in cui si trovano e in cui vengono movimentate. Prima di aggiungere un altro punto di stoccaggio, confronta l’intero flusso dal magazzino al punto di utilizzo.
3. Adatta il trasporto al carico preparato
Uno stesso giro di consegna può trasportare più carichi compatibili tra loro. Alcuni componenti ingombranti o delicati possono invece richiedere modalità di movimentazione dedicate.
Verifica le dimensioni dei contenitori, il lavoro necessario per caricare e scaricare, la capacità di trasporto del giro, gli accessi e il flusso di ritorno dei vuoti. Consegne più frequenti sono utili solo se le attività di trasporto e preparazione riescono effettivamente a sostenerle.
La politica di approvvigionamento stabilisce cosa deve arrivare e quando. La progettazione dei giri serve poi a verificare se il trasporto scelto è in grado di rispettare queste esigenze.
4. Organizza il punto di utilizzo
Definisci dove verrà collocato il componente e come l’operatore potrà identificarlo e raggiungerlo. Considera la rimozione degli imballaggi, la protezione dei componenti, lo spazio per i contenitori vuoti e l’eventuale necessità di identificare il lotto o la revisione.
Una consegna non può dirsi riuscita solo perché il carico è arrivato nell’area di destinazione. Il punto di consegna e le modalità di passaggio concordati devono rendere i componenti corretti effettivamente utilizzabili per il lavoro previsto.
Esempio: una linea di assemblaggio, tre politiche di approvvigionamento
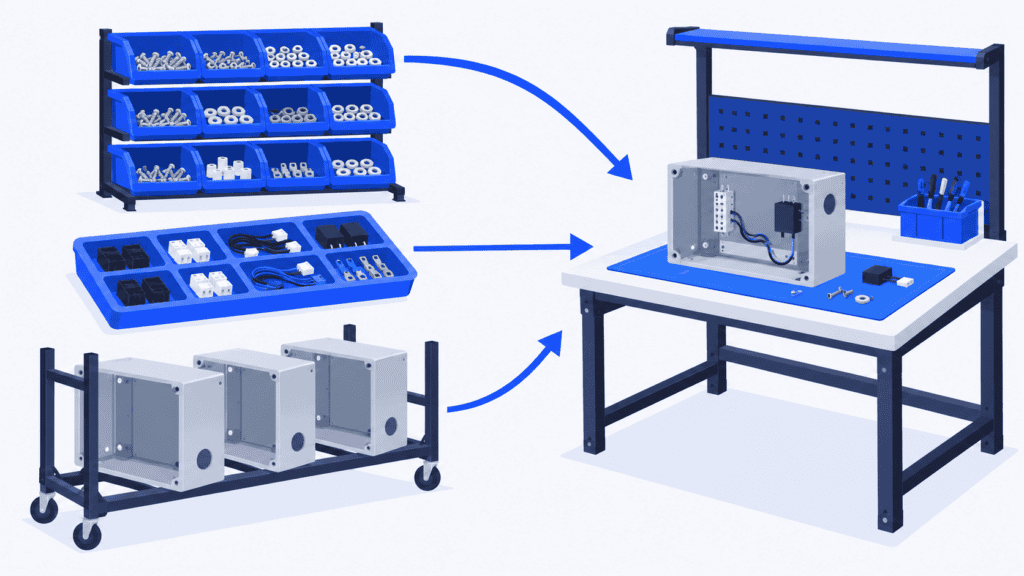
Immagina una linea di assemblaggio di apparecchiature che utilizzi viti comuni, componenti elettrici specifici per ciascuna variante e involucri di grandi dimensioni.
Le viti sono disponibili alle postazioni in contenitori di rifornimento chiaramente identificati. Il consumo attiva il reintegro da un supermarket vicino e un giro regolare provvede allo scambio dei contenitori. Il team verifica che le scorte utilizzabili coprano l’intero tempo necessario per il rifornimento.
I componenti elettrici vengono preparati in kit specifici per ciascuna operazione, in base al programma approvato per il breve termine. Ogni kit riporta l’operazione e la destinazione; al momento della consegna se ne verifica la completezza. Lo stesso giro può consegnare questi kit insieme alle viti, ma le due politiche di approvvigionamento restano distinte.
Gli involucri occupano troppo spazio per tenere tutte le varianti a bordo linea. Vengono disposti su una rastrelliera secondo la sequenza produttiva approvata e consegnati entro la finestra concordata. Un responsabile gestisce le modifiche successive all’avvio della preparazione, compreso l’eventuale riordino dei componenti.
Ora viene proposto l’inserimento di un ordine urgente. Per le viti potrebbe bastare una verifica dei consumi. Per il kit potrebbe essere necessario selezionare componenti diversi. Gli involucri sulla rastrelliera potrebbero dover essere rimessi in sequenza. Classificare tutte e tre le famiglie come «materiale disponibile» nasconderebbe conseguenze molto diverse.
Occorre quindi verificare sia il programma di produzione modificato sia la preparazione fisica dei materiali già avviata sulla base del programma precedente.
Dai all’approvvigionamento di linea un programma di produzione attuabile
La disponibilità di un componente non basta, da sola, a rendere eseguibile un’operazione. L’operazione precedente potrebbe non essere terminata, il centro di lavoro necessario potrebbe essere occupato oppure potrebbe mancare un turno adatto. Preparare i materiali sulla base di una lista di assemblaggio scollegata dal resto della produzione può quindi riempire i carrelli di materiali che il reparto non è ancora in grado di utilizzare.
SkyPlanner riunisce questi vincoli in un unico programma di produzione. Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, pianifica le operazioni in base a durate, centri di lavoro idonei, dipendenze, turni e capacità configurata. Quando l’opzione «Considera i materiali» è attiva, utilizza anche i dati aggiornati delle giacenze e delle forniture in arrivo per calcolare gli orari di inizio.
Questo riduce il lavoro necessario per allineare una lista materiali alle singole code delle macchine. Quando cambia la data di arrivo di un materiale o una priorità produttiva, puoi ricalcolare il programma e verificare nella vista Gantt gli effetti sulle lavorazioni a valle e sugli impegni di consegna.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua API REST aperta. Le quantità dei materiali possono essere mantenute aggiornate tramite l’integrazione oppure gestite nel modulo Magazzino di SkyPlanner. I sistemi esistenti possono conservare il proprio ruolo operativo, mentre SkyPlanner si occupa del calcolo della schedulazione della produzione.
Per l’approvvigionamento delle linee di assemblaggio, concorda quale significato attribuire ai dati sui materiali. La presenza di scorte in magazzino non dimostra che un kit completo o il componente corretto siano arrivati al punto di utilizzo. Mantieni questa verifica della disponibilità fisica nel processo di approvvigionamento e assicurati che le informazioni sulla disponibilità usate per la schedulazione rispecchino le regole concordate.
Proteggi le operazioni già in preparazione
Un programma capace di adattarsi ai cambiamenti è prezioso, ma modificare ripetutamente le prossime operazioni può vanificare il lavoro di preparazione.
La funzione Running Time Lock di SkyPlanner protegge le operazioni comprese in una finestra temporale mobile, misurata a partire dal momento attuale. Le operazioni al suo interno non possono essere rischedulate: il team dispone così di un programma stabile a breve termine su cui basare la preparazione.
Definisci questa finestra insieme a chi si occupa del prelievo e della consegna. La sua durata deve rispecchiare le attività di preparazione previste dal processo, non il desiderio arbitrario di congelare un’intera settimana. Al di fuori della finestra, mantieni una flessibilità sufficiente per reagire alle nuove informazioni. Se una carenza effettiva rende ineseguibili le operazioni protette, gestisci l’eccezione: il blocco non rende disponibili i componenti mancanti.
La visibilità sui materiali fa la differenza sul campo
In Eskomatic, azienda che produce per conto terzi, le code di lavoro organizzate manualmente e la scarsa visibilità sui materiali rendevano più difficile prevedere le carenze. Con SkyPlanner, l’azienda riferisce di avere code giornaliere più chiare, di definire le date di consegna con maggiore precisione e di registrare meno interruzioni della produzione dovute a materiali mancanti.
Questa esperienza mostra il valore di collegare i materiali alla schedulazione della produzione. Per chi pianifica l’assemblaggio, lo stesso principio permette di dare al team di approvvigionamento una risposta più attendibile alla domanda «cosa prepariamo adesso?». Leggi la testimonianza di Eskomatic su SkyPlanner per conoscere l’esperienza completa.
Parti da una famiglia di componenti e verifica l’intero flusso
Scegli una famiglia di componenti con un problema evidente: rastrelliere sovraffollate, continue ricerche dei pezzi, componenti mancanti nei kit o frequente necessità di smistare nuovamente i componenti. Documenta il percorso di approvvigionamento attuale e confrontalo con il metodo proposto, considerando il mix di prodotti che dovrà effettivamente servire.
Osserva l’intero flusso, comprese la preparazione e i ritorni. In assemblaggio si impiega meno tempo a cercare i componenti? Oppure quel lavoro si è semplicemente trasformato in prelievi aggiuntivi altrove? I componenti sono utilizzabili alla postazione e nel momento richiesti? Quante scorte e quanto spazio a pavimento richiede questa organizzazione? Cosa succede quando cambiano le prossime operazioni?
Prima di estendere il metodo, concorda chi interviene in caso di carenze e cambi di sequenza. Rivedi la politica di approvvigionamento quando cambiano le varianti, i consumi, gli imballaggi o il layout. Un sistema ben concepito per l’approvvigionamento delle linee di assemblaggio può combinare più metodi: la coerenza deriva da regole chiare, non dall’uso di contenitori identici ovunque.
Per collegare queste regole a un piano di produzione attuabile, prenota una demo di SkyPlanner. Porta un esempio di famiglia di componenti, le operazioni che li consumano, il modo in cui ne confermi la disponibilità effettiva all’uso e la finestra di preparazione da proteggere. Potrai esaminare come una modifica alla data di disponibilità di un materiale o a una priorità incide sul ciclo di lavorazione, senza ricostruire manualmente ogni coda.
Preferisci esplorare prima la schedulazione? Prova SkyPlanner con i dati dimostrativi oppure con il percorso introduttivo assistito dall’intelligenza artificiale in SkyPlanner Assistant.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


