








Bu makalede
- Montaj hattı malzeme besleme lojistiği nedir?
- Hat stoğu, kit veya sıralı besleme: Hangisini seçmelisiniz?
- Ortak parçaları hat yanında stoklayarak süreci basit tutun
- Hazırlık gerçek bir montaj sorununu çözüyorsa kit kullanın
- Alan tasarrufu üretim sırasına bağımlı olmaya değiyorsa sıralı besleme kullanın
- Besleme politikasının tüm unsurlarını uyumlu hâle getirin
- 1. Sinyali ve verilecek karşılığı tanımlayın
- 2. Parçaların alınacağı yeri seçin
- 3. Taşıma yöntemini hazırlanan yüke göre seçin
- 4. Kullanım noktasını tasarlayın
- Örnek: bir montaj hattı, üç besleme politikası
- Hat beslemesi için uygulanabilir bir üretim çizelgesi oluşturun
- Hazırlığı başlamış işleri koruyun
- Malzeme durumunun görünür olması sahada fark yaratır
- Bir parça ailesiyle başlayın ve tüm akışı test edin
Ana Sayfa » Kaynaklar » Montaj Hattı Malzeme Besleme: Doğru Yöntemi Seçin
Tahmini okuma süresi: 11 dakika
Montaj hattının yanındaki raflar dolu, ancak operatör hâlâ bir parça bekliyor. Başka bir yerde ise bir taşıma arabası, çizelgede az önce daha ileri bir zamana alınmış ürünün parçalarıyla bekliyor. Stoğu artırmak koridoru daha da doldurur, ama bu iki sorunu da çözmeyebilir.
Hattı daha iyi beslemenin ilk adımı, her parça ailesinin operatöre nasıl ulaştırılacağını seçmektir. Ortak kullanılan bağlantı elemanları için düzenli olarak ikmal edilen kutular uygun olabilir. Varyanta özgü parçaları kitler hâlinde sunmak daha iyi sonuç verebilir. Hacimli bir montaj grubunun ise hat yanında kalıcı bir yer kaplamak yerine üretim sırasına göre gelmesi gerekebilir.
Bu seçimleri desteklemek için lojistik ekibinin hazırlıklarına esas alabileceği bir üretim planı da gerekir. SkyPlanner APS, işleri malzeme kullanılabilirliğini, operasyon bağımlılıklarını ve gerçek kapasiteyi dikkate alarak çizelgeler; böylece parçaları ayrı ayrı iş merkezi kuyruklarıyla eşleştirmek için gereken manuel çabayı azaltır. Yakın dönem çizelgesini bilinçli olarak değişikliklerden korumak, ekibinize doğru malzemeleri hazırlamak için daha istikrarlı bir zaman aralığı sağlar.
Montaj hattı malzeme besleme lojistiği nedir?
Montaj hattı malzeme besleme lojistiği, parçaların depodan veya hazırlık alanından kullanılacakları iş merkezlerine tesis içinde ulaştırılmasıdır. İkmal sinyalini, parçaların alınacağı yeri, taşımayı ve parçaların operatöre nasıl sunulacağını kapsar.
Hat besleme politikası, bir parça veya benzer besleme ihtiyaçları olan bir parça grubu için bu kararları bir araya getirir. “Kit kullanıyoruz” demek, parçaların nasıl sunulduğunu açıklar; ancak hazırlığı neyin başlattığını, parçaların nereden toplandığını veya istasyona nasıl ulaştığını açıklamaz. “Milk run kullanıyoruz” demek ise taşıma düzenini anlatır; arabanın ikmal kutuları mı, kitler mi yoksa üretim sırasına dizilmiş parçalar mı taşıdığını belirtmez.
Yöntemleri karşılaştırırken bu ayrım önemlidir. Kit hazırlama, kanban ve milk run birbirini dışlayan üç seçenek değildir. Tüketime dayalı bir sinyalle hat yanı kutular milk run aracılığıyla ikmal edilirken, aynı güzergâhta üretim çizelgesine göre hazırlanan kitler de teslim edilebilir.
Amaç, yalnızca parça toplama işini montajdan başka bir yere taşımak değil, güvenilir besleme için gereken toplam iş yükünü ve stoğu en aza indirmektir.
Hat stoğu, kit veya sıralı besleme: Hangisini seçmelisiniz?
Tüm hattı standartlaştırmadan önce seçiminizi parça ailesi bazında yapın. Tüketimi, varyant sayısını, alanı, elleçleme ihtiyaçlarını, parça toplama riskini ve üretim sırasının ne kadar istikrarlı olduğunu değerlendirin.
| Besleme yöntemi | Başlangıç için uygun koşullar | Başlıca avantajı | Değerlendirilmesi gereken dezavantaj |
|---|---|---|---|
| Hat yanında stoklama: Her parçanın istasyon yanında ayrı kutu veya kaplarda tutulması | Alan ihtiyacı karşılanabilen, kolayca tanınan ve sık kullanılan ortak parçalar | Her iş için ayrı kit hazırlamadan parçalara kolay erişim | Varyantlar çoğaldıkça hat yanı stok, yürüme ve doğru parçayı seçme çabası artar |
| Kit hazırlama: Bir iş, ürün birimi veya belirli bir operasyon grubu için seçilen parçaların bir arada hazırlanması | Varyanta özgü parçalar, doğru parçayı seçmenin zor olması veya montaj alanının kısıtlı olması | Montaj istasyonunda parça arama ve seçme işinin azalması | Parça toplama, kontrol, kap kullanımı ve elleçleme hazırlık aşamasına taşınır; eksik parça durumunda ne yapılacağı net olmalıdır |
| Sıralı besleme: Parçaların hattın tüketim sırasına göre dizilmesi | Tüm varyantlarını istasyonda tutmak çok yer kaplayan veya maliyetli olan parçalar | Tüm varyantları hat yanında stoklamadan sıradaki gerekli varyant sunulabilir | Üretim sırasındaki bir değişiklik yeniden sıralama veya hazırlık gerektirebilir |
Bunlar birer başlangıç noktasıdır; her yerde geçerli bir varyant sayısına veya sabit bir parça değerine dayanan kurallar değildir. En uygun seçim, yöntemin akışın bütününde hangi işleri ortadan kaldırdığına ve hangilerini eklediğine bağlıdır.
Ortak parçaları hat yanında stoklayarak süreci basit tutun
Operatörün kolayca tanıyabildiği aynı parçaya tekrar tekrar ihtiyaç duyduğu ve makul miktarda stoğun çalışma noktasına yakın bir yere sığdığı durumlarda hat yanında stoklama mantıklıdır. Büyük kaplar gibi küçük ikmal kutuları da hat stoğu olabilir; hat yanında stoklama mutlaka büyük miktarlarda toplu teslimat anlamına gelmez.
Bu parçaları kitlere almadan önce, ek parça toplama işinin ne kazandıracağını sorgulayın. Her kite aynı ortak pulu sayarak koymak, montajda kayda değer bir sorunu çözmeden hazırlık işini artırabilir.
Ortak parçalar için kurulan düzen, birbirine benzeyen çok sayıda varyanta yayıldığında ise ters yönde bir sorun ortaya çıkar. Raf gözlerinin artması, daha fazla uzanma ve arama gerektirebilir; yanlış parça seçme riskini de artırabilir. Bu noktada, istasyonda doğru parçayı seçmek için harcanan gerçek çabayı, gerekli parçaları başka bir yerde hazırlamakla karşılaştırın.
Hazırlık gerçek bir montaj sorununu çözüyorsa kit kullanın
Kit hazırlama, istasyonda değerli alanı boşaltabilir ve gerekli parçaların tanınmasını kolaylaştırabilir. Sabit kit ilgili istasyonda kalır; hareketli kit ise kullanıldığı operasyonlar boyunca iş parçasıyla birlikte ilerler.
En büyük fayda, hazırlığın kısıtlı kaynaklarla yürütülen montaj işindeki tekrarlayan arama, ayırma veya yürüme ihtiyacını ortadan kaldırdığı durumlarda elde edilir. Ancak parça toplama işi ortadan kalkmaz. Yalnızca istasyonda kazanılan zamanı değil, kiti hazırlama, kontrol etme, teslim etme ve kit kabını geri getirme süresini de hesaba katın.
Eksik bir kitin nasıl ele alınacağını da belirleyin. Hazır gibi görünen ancak kritik bir parçası eksik olan araba, işin erken başlatılıp sonra durmasına yol açabilir. Kit hazırlama rehberimiz, kitin eksiksiz olmasını ve üretime devrini daha ayrıntılı ele alır.
Alan tasarrufu üretim sırasına bağımlı olmaya değiyorsa sıralı besleme kullanın
Sıralı beslemede gerekli varyant, tüketileceği sıraya göre sunulur. Bu yöntem, alternatif varyantları hat yanında çok fazla yer kaplayacak parçalar için yararlı olabilir.
Bu, eksiksiz bir kitle aynı şey değildir. Sıraya dizilmiş gövdelerin bulunduğu bir raf yalnızca tek bir parça ailesini beslerken, diğer parçalar kutu veya kitlerle gelebilir.
Uygulamada yanıtlanması gereken soru, üretim sırasının ne kadar süreyle güvenilir kalması gerektiğidir. Parçalar toplanıp yüklendikten sonra üretim sırasını değiştirmek, fiziksel olarak ek iş ve maliyet doğurur. Hazırlık ve teslimat için gereken zaman aralığında sıra sık sık değişiyorsa, sıkı zamanlamalı sıralı beslemeye güvenmeden önce bu istikrarsızlığı giderin.
Besleme politikasının tüm unsurlarını uyumlu hâle getirin
Parçaların nasıl sunulacağını seçtikten sonra diğer kararları da tamamlayın. İyi düzenlenmiş bir kit arabası, tek başına işleyen bir besleme süreci demek değildir.
1. Sinyali ve verilecek karşılığı tanımlayın
Tekrarlı olarak kullanılan ortak parçalarda tüketim, boş bir kap veya tanımlanmış başka bir sinyal yoluyla ikmali başlatabilir. İşe özgü parçalarda ise hazırlık, onaylanmış üretim ihtiyacına ve sırasına göre yapılabilir.
Sinyalin eyleme dönüşebilmesi için parçayı veya işi, miktarı, teslim yerini, ihtiyaç zamanını ve talebi karşılayacak sorumluyu belirtin. Bir ikmal talebi fark edilmeden bekleyebiliyorsa, sırf sinyal var diye yöntem güvenilir sayılmaz.
Hat yanı stoğun karşılayacağı süreyi, ikmalin tetiklenmesinden kullanılabilir parçaların teslim alınmasına kadar geçen süreye göre belirleyin. Toplama için beklemeyi, parça toplamayı, taşımayı ve yerine yerleştirmeyi hesaba katın. Yalnızca vardiya ortalamasındaki tüketim hızına dayanmak yerine, gerçekçi dalgalanmaları da dikkate alarak bu yanıt süresinde beklenen tüketimi esas alın. Ayrıntılı güzergâh zamanlaması milk run lojistik planında ele alınır.
2. Parçaların alınacağı yeri seçin
Parçalar doğrudan merkezi depodan veya üretime daha yakın, kontrollü bir ikmal alanı olan süpermarketten gelebilir.
Yakındaki bir kaynak, son besleme adımında ihtiyacın daha hızlı karşılanmasını sağlayabilir; ancak bu alanın da ikmale ve yere ihtiyacı vardır. Stoku bir süpermarkete taşımak, stoku ortadan kaldırmaz; stokun ve elleçleme işlerinin yerini değiştirir. Yeni bir depolama noktası eklemeden önce depodan kullanım noktasına kadar tüm akışı karşılaştırın.
3. Taşıma yöntemini hazırlanan yüke göre seçin
Ortak bir dağıtım rotasında, birlikte taşınmaya uygun birden fazla yük taşınabilir. Bazı büyük veya hassas bileşenler içinse özel bir taşıma düzeni gerekebilir.
Kap boyutlarını, yükleme ve boşaltma iş yükünü, rota kapasitesini, erişim olanaklarını ve boş kapların dönüş akışını kontrol edin. Daha sık teslimat, ancak taşıma ve hazırlık işleri bu sıklığı gerçekten destekleyebiliyorsa faydalıdır.
Besleme politikası, neyin ne zaman ulaşması gerektiğini belirler. Ardından rota tasarımında, seçilen taşıma yönteminin bunu sağlayıp sağlayamayacağı kontrol edilir.
4. Kullanım noktasını tasarlayın
Parçanın nereye yerleştirileceğini, operatörün onu nasıl tanıyacağını ve ona nasıl erişeceğini belirleyin. Ambalajın çıkarılmasını, bileşenin korunmasını, boş kaplar için gereken alanı ve gerekli parti veya revizyon tanımlamalarını dikkate alın.
Yükün yalnızca ilgili bölgeye ulaşması, teslimatın başarılı olduğu anlamına gelmez. Kararlaştırılan teslim noktası ve devir süreci, doğru parçaları amaçlanan işte kullanılabilir hâle getirmelidir.
Örnek: bir montaj hattı, üç besleme politikası
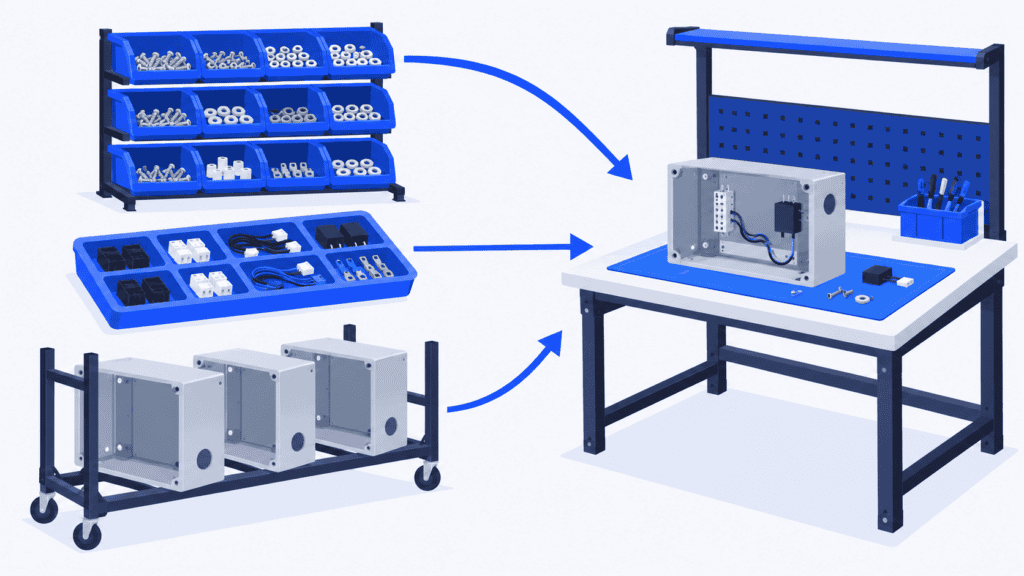
Ortak kullanılan vidaların, varyanta özgü elektrik parçalarının ve büyük gövdelerin kullanıldığı bir ekipman montaj hattı düşünün.
Vidalar, istasyonlarda açıkça tanımlanmış ikmal kutularında tutulur. Tüketim, yakındaki süpermarketten ikmali tetikler; düzenli bir dağıtım rotasıyla kaplar değiştirilir. Ekip, kullanılabilir stokun ikmal tamamlanana kadar yeteceğini kontrol eder.
Elektrik parçaları işe özel kitler olarak hazırlanır. Hazırlık, onaylanmış yakın dönem işlerine göre yapılır; her kitin üzerinde ait olduğu iş ve teslim noktası belirtilir, teslim sırasında da eksiksizliği kontrol edilir. Aynı rotada bu kitler vidalarla birlikte taşınabilir; ancak bu, iki besleme politikasını aynı hâle getirmez.
Gövdeler, her varyantı hat yanında tutmak için fazla yer kaplar. Kabul edilen üretim sırasına göre bir rafta hazırlanır ve kararlaştırılan zaman aralığında teslim edilir. Hazırlık başladıktan sonraki değişiklikleri, gerektiğinde yeniden sıralama yapılması da dâhil olmak üzere, bir amir yönetir.
Şimdi araya acil bir sipariş alınmasının önerildiğini düşünün. Vidalar için yalnızca tüketimi kontrol etmek yeterli olabilir. Kite farklı parçaların seçilmesi gerekebilir. Gövdelerin raftaki sırasının değiştirilmesi gerekebilir. Her üç parça ailesini de “malzeme mevcut” olarak değerlendirmek, birbirinden çok farklı sonuçları gizler.
Doğru yaklaşım, hem değişen üretim çizelgesini hem de bu çizelgeye göre daha önce başlatılmış fiziksel hazırlıkları kontrol etmektir.
Hat beslemesi için uygulanabilir bir üretim çizelgesi oluşturun
Bir bileşenin mevcut olması, tek başına bir işi üretime hazır hâle getirmez. Önceki operasyon tamamlanmamış, gerekli iş merkezi dolu veya uygun vardiya mevcut olmayabilir. Bu nedenle, malzemeleri diğer kısıtlardan bağımsız bir montaj listesine göre hazırlamak, arabaların üretimde henüz kullanılamayacak malzemelerle dolmasına yol açabilir.
SkyPlanner bu kısıtları tek bir üretim çizelgesinde bir araya getirir. SkyPlanner’ın çizelgeleme yapay zekâsı Arcturus; operasyon sürelerini, uygun iş merkezlerini, bağımlılıkları, vardiyaları ve tanımlanmış kapasiteyi kullanarak operasyonları çizelgeler. “Malzemeleri dikkate al” etkinleştirildiğinde, başlangıç zamanlarını hesaplarken güncel tutulan stok kayıtlarını ve gelecek sevkiyatları da kullanır.
Böylece malzeme listesini ayrı makine iş kuyruklarıyla eşleştirmek için gereken iş azalır. Malzemenin geliş zamanı veya üretim önceliği değiştiğinde çizelgeyi yeniden hesaplayabilir, sonraki işlere ve teslimat taahhütlerine etkisini Gantt görünümünde inceleyebilirsiniz.
SkyPlanner, açık REST API üzerinden her türlü ERP veya MES ile entegre olur. Malzeme miktarları entegrasyon yoluyla güncel tutulabilir veya SkyPlanner’ın Depo modülünde yönetilebilir. SkyPlanner üretim çizelgeleme hesaplamalarını yaparken mevcut sistemleriniz operasyonel rollerini sürdürebilir.
Hat beslemesinde malzeme verilerinin ne anlama geldiği konusunda ortak bir tanım belirleyin. Depoda stok bulunması, eksiksiz bir kitin veya doğru bileşenin kullanım noktasına ulaştığını kanıtlamaz. Fiziksel hazırlık kontrolünü besleme sürecinin bir parçası olarak koruyun ve çizelgelemede kullanılan kullanılabilirlik bilgilerinin kararlaştırdığınız kuralları yansıttığından emin olun.
Hazırlığı başlamış işleri koruyun
Değişikliklere hızlı yanıt veren bir çizelge değerlidir; ancak sıradaki işlerin sürekli değiştirilmesi, hazırlık için harcanan emeği boşa çıkarabilir.
SkyPlanner’ın Running Time Lock özelliği, içinde bulunulan andan itibaren hesaplanan ve zamanla ilerleyen bir zaman aralığındaki işleri korur. Bu aralıktaki işler yeniden çizelgelenemez; böylece ekip, hazırlıklarını istikrarlı bir yakın dönem planına göre yapabilir.
Bu zaman aralığını, toplama ve teslimat işlerini yapan kişilerle birlikte belirleyin. Süre, tüm haftayı keyfî olarak sabitleme isteğine değil, sürecinizde üstlenilen hazırlık işlerine dayanmalıdır. Yeni bilgilere yanıt verebilmek için bu aralığın ötesinde yeterli esneklik bırakın. Gerçek bir malzeme eksikliği korunan işlerin yapılmasını imkânsız kılıyorsa, kilidin parçaları kullanılabilir hâle getirdiğini varsaymak yerine bu istisnayı çözüme kavuşturun.
Malzeme durumunun görünür olması sahada fark yaratır
Fason üretici Eskomatic’te iş kuyruklarının elle düzenlenmesi ve malzeme durumunun yeterince görünür olmaması, eksiklikleri önceden fark etmeyi zorlaştırıyordu. Şirket, SkyPlanner ile günlük iş kuyruklarının daha net hâle geldiğini, teslim tarihlerinin daha doğru belirlendiğini ve malzeme eksikliğinden kaynaklanan üretim duruşlarının azaldığını bildiriyor.
Bu deneyim, malzeme bilgilerini üretim çizelgelemeyle ilişkilendirmenin değerini gösteriyor. Montaj planlama uzmanı aynı planlama ilkesini uygulayarak besleme ekibine “Sırada neyi hazırlıyoruz?” sorusu için daha güvenilir bir yanıt sunabilir. Deneyimin tamamı için Eskomatic’in SkyPlanner değerlendirmesini okuyun.
Bir parça ailesiyle başlayın ve tüm akışı test edin
Rafların aşırı dolması, sürekli parça arama, kitlerde eksik parçalar veya sık sık yeniden sıralama gibi belirgin bir sorun yaşanan bir parça ailesi seçin. Bu parçaların mevcut besleme yolunu kaydedin ve önerilen yöntemi, uygulanacağı gerçek ürün karmasını esas alarak mevcut yöntemle karşılaştırın.
Hazırlık ve geri dönüşler dâhil tüm akışı gözlemleyin. Montajda parça bulmak için daha az zaman mı harcanıyor? Yoksa bu iş yalnızca başka bir yerde ek toplama işine mi dönüşüyor? Parçalar, gerekli istasyonda ve gerekli zamanda kullanılabilir durumda mı? Bu düzen ne kadar stok ve zemin alanı gerektiriyor? Sıradaki işler değiştiğinde ne oluyor?
Yöntemi yaygınlaştırmadan önce malzeme eksikliklerine ve sıra değişikliklerine kimin müdahale edeceğini kararlaştırın. Varyantlar, tüketim, ambalaj veya yerleşim değiştiğinde besleme politikasını yeniden değerlendirin. İyi tasarlanmış bir hat besleme sistemi birden fazla yöntem kullanabilir; tutarlılık, her yerde aynı kapları kullanmaktan değil, açık kurallardan gelir.
Bu kuralları uygulanabilir bir üretim planıyla ilişkilendirmek için SkyPlanner demosu için randevu alın. Görüşme için bir parça ailesini örnek olarak seçin; bu parçaları tüketen işler, parçaların kullanılabilir durumda olduğunu nasıl doğruladığınız ve korumanız gereken hazırlık süresi hakkında bilgi hazırlayın. Malzeme geliş tarihindeki veya öncelikteki bir değişikliğin üretim rotasını nasıl etkilediğini, her iş kuyruğunu elle yeniden oluşturmadan inceleyebilirsiniz.
Önce çizelgelemeyi keşfetmek mi istersiniz? Demo verileriyle veya SkyPlanner Assistant içindeki yapay zekâ destekli Başlangıç akışıyla SkyPlanner’ı deneyin.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner


