


A cikk tartalma
- Mit jelent a szerelősor anyagellátása?
- Sor melletti készlet, kit vagy sorrendi ellátás: melyiket válasszuk?
- A közös alkatrészek ellátása maradjon egyszerű: készletezés a sor mellett
- Akkor használjon kiteket, ha az előkészítés valós szerelési problémát old meg
- Akkor válasszon sorrendi ellátást, ha a helymegtakarítás megéri a sorrendtől való függést
- Hangolja össze az anyagellátás minden elemét
- 1. Határozza meg a jelzést és az arra adott választ
- 2. Válassza ki a kiindulási tárolóhelyet
- 3. Igazítsa a szállítást az előkészített rakományhoz
- 4. Tervezze meg a felhasználási hely kialakítását
- Példa: egy szerelősor, három anyagellátási megoldás
- Adjon követhető gyártási ütemtervet a szerelősor anyagellátásához
- Védje a már előkészítés alatt álló munkákat
- Az anyagellátás áttekinthetősége a gyakorlatban is számít
- Kezdje egy alkatrészcsaláddal, és tesztelje a teljes folyamatot
Kezdőlap » Erőforrások » A szerelősor anyagellátása: a megfelelő módszer kiválasztása
Becsült olvasási idő: 11 perc
A szerelősor melletti állványok tele vannak, az operátor mégis egy alkatrészre vár. Máshol egy kocsin olyan termék alkatrészei állnak, amelynek gyártását épp későbbre ütemezték. A készlet további növelése csak zsúfoltabbá tenné a közlekedőfolyosót, de nem feltétlenül oldaná meg egyik problémát sem.
A szerelősor anyagellátásának javítása azzal kezdődik, hogy minden alkatrészcsaládnál eldöntjük, hogyan jusson el az operátorhoz. Az általánosan használt kötőelemeket célszerű lehet rendszeresen feltöltött ládákban tartani. A változatspecifikus alkatrészeknél jobb megoldás lehet a kitbe rendezés. Egy nagyméretű részegységet pedig célszerű lehet a gyártási sorrendnek megfelelően beszállítani ahelyett, hogy állandó helyet foglalna a sor mellett.
Ezekhez a döntésekhez olyan gyártási terv is kell, amely alapján a logisztika fel tud készülni. A SkyPlanner APS az anyagok rendelkezésre állását, a műveletek közötti függőségeket és a tényleges kapacitást figyelembe véve ütemezi a munkát. Így kevesebb kézi munkát igényel az alkatrészek hozzárendelése az egyes munkaállomások várakozó feladataihoz. A közeljövő ütemtervének tudatos védelme stabilabb időablakot biztosít a csapatnak a megfelelő anyagellátás előkészítéséhez.
Mit jelent a szerelősor anyagellátása?
A szerelősor anyagellátása az alkatrészek üzemen belüli eljuttatása a raktárból vagy az előkészítő területről azokra a munkaállomásokra, ahol felhasználják őket. Magában foglalja az utánpótlási jelzést, a kiindulási tárolóhelyet, a szállítást, valamint azt, hogy az alkatrészeket hogyan helyezik az operátor keze ügyébe.
Az anyagellátási rend ezeket a döntéseket fogja össze egy alkatrészre vagy hasonló ellátási igényű alkatrészek csoportjára. A „kiteket használunk” azt mondja meg, milyen formában készítjük oda az alkatrészeket, de azt nem, hogy mi indítja az előkészítést, hol történik a kigyűjtés, vagy hogyan jutnak el a munkaállomásra. A „milkrunt használunk” a szállítás rendjét írja le, nem pedig azt, hogy a kocsi utánpótlásra szánt ládákat, kiteket vagy gyártási sorrendbe rendezett alkatrészeket visz.
Ez a különbségtétel fontos a módszerek összehasonlításakor. A kitting, a kanban és a milkrun nem három, egymást kizáró lehetőség. A felhasználás alapján adott jelzés nyomán milkrunnal tölthetők fel a sor melletti ládák, miközben ugyanaz a járat a gyártási ütemterv alapján előkészített kiteket is kiszállíthatja.
A cél a megbízható ellátáshoz szükséges összes munka és készlet minimalizálása, nem pusztán az alkatrészek kigyűjtésének áthelyezése a szereléstől más területre.
Sor melletti készlet, kit vagy sorrendi ellátás: melyiket válasszuk?
Mielőtt az egész soron egységes megoldást vezetne be, válasszon módszert alkatrészcsaládonként. Vegye figyelembe a felhasználást, a változatok számát, a rendelkezésre álló helyet, az anyagmozgatási igényeket, a kigyűjtés hibakockázatát és a gyártási sorrend stabilitását.
| Ellátási módszer | Mikor lehet jó kiindulópont? | Fő előny | Mérlegelendő hátrány |
|---|---|---|---|
| Sor melletti készletezés: minden alkatrész külön ládában vagy tárolóban, a munkaállomás mellett | Gyakran használt közös alkatrészek, amelyek helyigénye kezelhető, és egyértelműen azonosíthatók | Egyszerű hozzáférés anélkül, hogy minden gyártási feladathoz külön kitet kellene előkészíteni | A változatok számával együtt nő a sor melletti készlet, a gyaloglás és a kiválasztás munkaigénye |
| Kitting: kiválasztott alkatrészek közös előkészítése egy gyártási feladathoz, egy termékegységhez vagy meghatározott műveletcsoporthoz | Változatspecifikus alkatrészek, nehézkes kiválasztás vagy szűkös hely a szerelésnél | Kevesebb keresgélés és válogatás a szerelőállomáson | A kigyűjtés, az ellenőrzés, a tárolók kezelése és az anyagmozgatás átkerül az előkészítéshez; az alkatrészhiány kezelésére egyértelmű eljárás kell |
| Sorrendi ellátás: az alkatrészek elrendezése abban a sorrendben, ahogyan a sor felhasználja őket | Olyan alkatrészváltozatok, amelyekből minden verziót a munkaállomáson tartani túl nagy helyet igényelne vagy túl költséges lenne | A következő szükséges változat odakészíthető anélkül, hogy az összes változatot a sor mellett kellene készleten tartani | A gyártási sorrend változása újrarendezést vagy újbóli előkészítést tehet szükségessé |
Ezek kiindulópontok, nem pedig általánosan érvényes változatszámra vagy rögzített alkatrészértékre épülő szabályok. A legjobb választás attól függ, hogy a módszer a teljes anyagáramlást tekintve mit szüntet meg, és milyen új feladatokat hoz magával.
A közös alkatrészek ellátása maradjon egyszerű: készletezés a sor mellett
A sor melletti készletezés akkor észszerű, ha az operátornak újra és újra ugyanarra a jól azonosítható alkatrészre van szüksége, és abból megfelelő mennyiség elfér a munkavégzés közelében. A sor melletti készlet éppúgy lehet kis, rendszeresen feltöltött ládákban, mint nagyobb tárolókban; ez a módszer nem jelent automatikusan nagy tételű beszállításokat.
Mielőtt ezeket az alkatrészeket kitekbe rendezné, gondolja végig, mit nyerne a többlet-kigyűjtéssel. Ha ugyanazt az általánosan használt alátétet minden kitbe külön beleszámolják, az növelheti az előkészítési munkát anélkül, hogy érdemi szerelési problémát oldana meg.
A fordított probléma akkor jelentkezik, amikor a közös alkatrészeknél bevált megoldást sok, egymáshoz hasonló változatra is kiterjesztik. A több állványhely több nyújtózkodással és keresgéléssel járhat, és növelheti a téves alkatrészválasztás kockázatát. Ekkor érdemes összevetni a helyszíni kiválasztás tényleges munkaigényét azzal, ha a kiválasztott alkatrészeket máshol készítik elő.
Akkor használjon kiteket, ha az előkészítés valós szerelési problémát old meg
A kitting értékes helyet szabadíthat fel a munkaállomáson, és megkönnyítheti a szükséges alkatrészek azonosítását. A helyhez kötött kit az adott munkaállomáson marad; az utazó kit a munkadarabot kíséri végig azokon a műveleteken, amelyekhez az alkatrészeit felhasználják.
A legnagyobb előnyt az hozza, ha az előkészítéssel megszűnik az ismételt keresgélés, válogatás vagy gyaloglás a szűkös kapacitású szerelésnél. A kigyűjtési munka azonban nem tűnik el. Ne csak a munkaállomáson megtakarított idővel számoljon, hanem a kit előkészítésének, ellenőrzésének és kiszállításának, valamint a tároló visszajuttatásának idejével is.
Azt is döntse el, mi történjen a hiányos kitekkel. Egy látszólag kész kocsi, amelyről egyetlen kritikus alkatrész hiányzik, idő előtti munkakezdéshez vezethet. A kittingről szóló útmutatónk részletesebben tárgyalja a kitek teljességét és a termelésnek történő átadást.
Akkor válasszon sorrendi ellátást, ha a helymegtakarítás megéri a sorrendtől való függést
A sorrendi ellátásnál a szükséges változatokat a felhasználás sorrendjében készítik oda. Ez olyan alkatrészeknél lehet hasznos, amelyek különböző változatai túl sok helyet foglalnának a sor mellett.
Ez nem ugyanaz, mint egy teljes kit. A sorrendbe rendezett házakat tartó állvány például csak egyetlen alkatrészcsaládot szolgálhat ki, miközben a többi alkatrész ládákban vagy kitekben érkezik.
A gyakorlati kérdés az, hogy mennyi ideig kell megbízhatóan tartani a sorrendet. Az alkatrészek kigyűjtése és felrakodása után a gyártási sorrend módosítása már fizikai többletmunkával jár. Ha a sorrend gyakran változik az előkészítés és a kiszállítás időablakán belül, előbb ezt az instabilitást kezelje, és csak utána támaszkodjon szorosan összehangolt sorrendi ellátásra.
Hangolja össze az anyagellátás minden elemét
Miután eldöntötte, milyen formában készíti oda az alkatrészeket, hozza meg a többi döntést is. Egy szépen berendezett kitkocsi önmagában még nem működő ellátási folyamat.
1. Határozza meg a jelzést és az arra adott választ
A rendszeresen használt közös alkatrészeknél a fogyás indíthatja az utánpótlást egy üres tároló vagy más meghatározott jelzés révén. A konkrét gyártási feladathoz tartozó alkatrészek előkészítése a jóváhagyott termelési igényhez és sorrendhez igazodhat.
A jelzés alapján lehessen cselekedni: legyen egyértelmű az alkatrész vagy a gyártási feladat, a mennyiség, a célállomás, a szükséges időpont és az intézkedésért felelős személy. Ha az utánpótlási kérés észrevétlenül várakozhat, a módszer pusztán a jelzés meglététől még nem lesz megbízható.
A sor melletti készletfedezetet az utánpótlás indításától a felhasználható alkatrészek átvételéig eltelt időhöz igazítsa. Számoljon a begyűjtésre várakozással, a kigyűjtéssel, a szállítással és a helyre rakással is. Az ez alatt várható felhasználásból induljon ki, a reális ingadozásokat is figyelembe véve, ne csupán a műszak átlagos fogyási üteméből. A járatok részletes időzítését a milkrun logisztikai tervében kell kidolgozni.
2. Válassza ki a kiindulási tárolóhelyet
Az alkatrészek érkezhetnek közvetlenül a központi raktárból vagy egy közeli szupermarketen keresztül: ez a termeléshez közelebb kialakított, szabályozott utánpótlási terület.
A közeli tárolóhelyről gyorsabb lehet a felhasználási hely kiszolgálása, de ennek a készletét is pótolni kell, és helyet is igényel. A készlet szupermarketbe helyezésével nem szűnik meg a készlet; csak a tárolás és az anyagmozgatás helye változik. Újabb tárolópont kialakítása előtt hasonlítsa össze a teljes anyagáramlást a raktártól a felhasználásig.
3. Igazítsa a szállítást az előkészített rakományhoz
Egy közös szállítási járat több, együtt szállítható rakományt is vihet. Egyes nagyméretű vagy érzékeny alkatrészek azonban külön anyagmozgatási megoldást igényelhetnek.
Ellenőrizze a tárolóedények méretét, a fel- és lerakodás munkaigényét, a járat kapacitását, a hozzáférési lehetőségeket és az üres göngyöleg visszaáramlását. A gyakoribb szállítás csak akkor hasznos, ha azt a szállítási és előkészítési folyamat valóban ki tudja szolgálni.
Az anyagellátás szabályai határozzák meg, hogy minek és mikor kell megérkeznie. A járattervezés során ezután ellenőrizhető, hogy a választott szállítási megoldás képes-e ezt teljesíteni.
4. Tervezze meg a felhasználási hely kialakítását
Határozza meg, hová kerül az alkatrész, és hogyan fogja a dolgozó azonosítani és elérni. Vegye figyelembe a csomagolás eltávolítását, az alkatrészek védelmét, az üres tárolók helyigényét, valamint az esetleg szükséges tétel- vagy revízióazonosítást.
A szállítás attól még nem sikeres, hogy a rakomány megérkezett az adott üzemterületre. Úgy kell megválasztani a célhelyet és kialakítani az átadás módját, hogy a megfelelő alkatrészek a megállapodás szerint felhasználhatók legyenek a tervezett munkához.
Példa: egy szerelősor, három anyagellátási megoldás
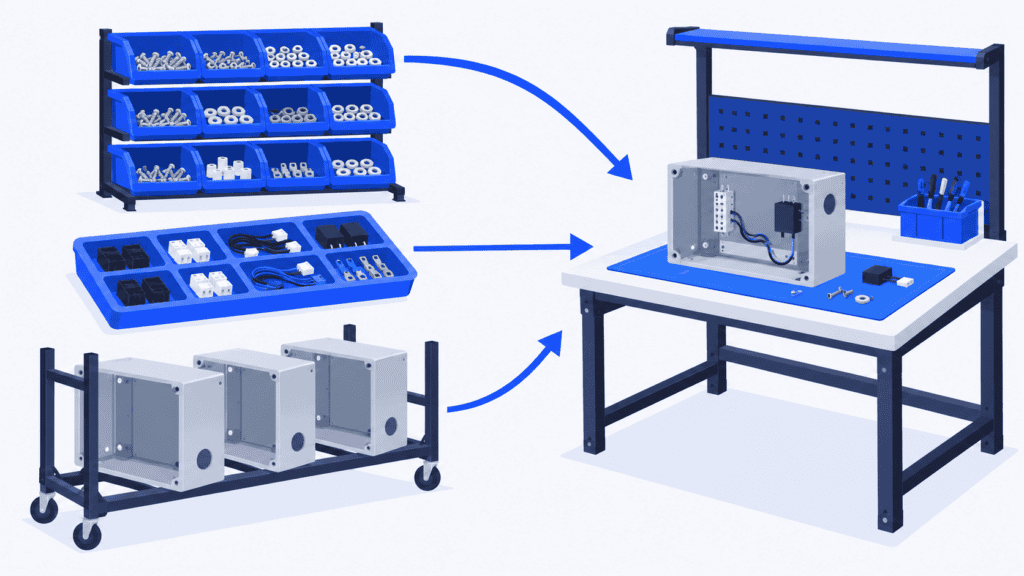
Képzeljünk el egy berendezéseket összeszerelő sort, ahol általánosan használt csavarokra, változatspecifikus elektromos alkatrészekre és nagyméretű burkolatokra van szükség.
A csavarokat a munkaállomásokon, egyértelműen azonosítható utánpótlási ládákban tárolják. A fogyás indítja el az utánpótlást a közeli szupermarketből, a ládákat pedig rendszeres járat cseréli. A csapat ellenőrzi, hogy a felhasználható készlet kitart-e a teljes utánpótlási idő alatt.
Az elektromos alkatrészekből gyártási feladatonként külön készleteket állítanak össze. Az előkészítés a jóváhagyott, közeljövőben esedékes munkákhoz igazodik; minden készleten feltüntetik a hozzá tartozó feladatot és a célhelyet, átadáskor pedig ellenőrzik a hiánytalanságát. A járat ezeket a készleteket a csavarokkal együtt is kiszállíthatja, ettől azonban a két anyagellátási megoldás még nem válik azonossá.
A burkolatok túl sok helyet foglalnak ahhoz, hogy minden változatot a sor mellett tartsanak. Ezeket az elfogadott gyártási sorrend szerint készítik elő egy állványon, és a megállapodás szerinti időablakon belül szállítják ki. Az előkészítés megkezdése utáni változtatásokért egy műszakvezető felel, beleértve az esetleg szükséges átrendezést is.
Most felmerül egy sürgős rendelés beillesztése. A csavaroknál talán elegendő ellenőrizni a fogyást. Az összeállított készlethez más alkatrészeket kellhet kiválasztani. A burkolatokat tartó állványon pedig szükség lehet a sorrend átrendezésére. Ha mindhárom alkatrészcsaládot egyszerűen „rendelkezésre álló anyagként” kezelnénk, ezek az igen eltérő következmények rejtve maradnának.
Ilyenkor a módosult gyártási ütemtervet és a hozzá már elvégzett fizikai előkészítést egyaránt ellenőrizni kell.
Adjon követhető gyártási ütemtervet a szerelősor anyagellátásához
Egy alkatrész rendelkezésre állása önmagában még nem jelenti azt, hogy a gyártási feladat elindítható. Lehet, hogy az előző művelet még nem fejeződött be, a szükséges munkaállomás foglalt, vagy nem áll rendelkezésre megfelelő műszak. Ha az anyagokat a többi folyamattól elszigetelt szerelési lista alapján készítik elő, a kocsik olyan feladatokhoz összeállított alkatrészekkel telhetnek meg, amelyeket a termelésben még nem lehet felhasználni.
A SkyPlanner mindezeket a korlátokat egyetlen gyártási ütemtervben fogja össze. Az Arcturus, a SkyPlanner mesterséges intelligencián alapuló ütemezőmotorja a műveletek időtartama, az elvégzésükre alkalmas munkaállomások, a függőségek, a műszakok és a beállított kapacitás alapján számítja ki az ütemezést. Az „Anyagok figyelembevétele” bekapcsolásával a kezdési időpontok kiszámításához a naprakészen tartott készletadatokat és a beérkező szállítmányokat is felhasználja.
Így kevesebb munkát igényel az anyaglista egyeztetése az egyes gépek feladatsoraival. Ha változik egy anyag beérkezése vagy egy gyártási prioritás, újraszámíthatja az ütemtervet, és a Gantt-nézetben áttekintheti a későbbi feladatokra és a vállalt szállítási határidőkre gyakorolt hatást.
A SkyPlanner nyílt REST API-ján keresztül bármely ERP- vagy MES-rendszerrel integrálható. Az anyagmennyiségek integrációval tarthatók naprakészen, vagy a SkyPlanner Raktár moduljában kezelhetők. Meglévő rendszerei megtarthatják üzemi feladataikat, miközben a gyártásütemezési számításokat a SkyPlanner végzi.
A szerelősor anyagellátásához állapodjanak meg abban, hogy pontosan mit jelentenek az anyagadatok. A raktári készlet nem bizonyítja, hogy a hiánytalan alkatrészkészlet vagy a megfelelő alkatrész már eljutott a felhasználási helyére. A fizikai készenlét ellenőrzése maradjon az ellátási folyamat része, és gondoskodjon arról, hogy az ütemezéshez használt rendelkezésreállási adatok a megállapodott szabályokat tükrözzék.
Védje a már előkészítés alatt álló munkákat
A változásokra gyorsan reagáló ütemterv értékes, de a soron következő feladatok ismételt módosítása miatt kárba veszhet az előkészítésre fordított munka.
A SkyPlanner Running Time Lock funkciója a jelen pillanattól számított, gördülő időablakon belül védi a gyártási feladatokat. Az ezen belüli feladatok nem ütemezhetők át, így a csapat stabil rövid távú terv alapján végezheti az előkészítést.
Az időablak hosszát a komissiózást és a kiszállítást végző munkatársakkal együtt válassza meg. Ez a folyamatban ténylegesen vállalt előkészítéshez igazodjon, ne ahhoz az önkényes szándékhoz, hogy egy teljes hetet rögzítsenek. Az időablakon túl maradjon elegendő rugalmasság az új információk kezelésére. Ha valódi anyaghiány miatt a védett munka nem végezhető el, kezelje a kivételt: a zárolás önmagában nem teszi elérhetővé az alkatrészeket.
Az anyagellátás áttekinthetősége a gyakorlatban is számít
A bérgyártással foglalkozó Eskomaticnál a kézzel összeállított feladatsorok és az anyagok rendelkezésre állásáról kapott hiányos információk megnehezítették a hiányok előrejelzését. A vállalat beszámolója szerint a SkyPlanner használatával átláthatóbbá váltak a napi feladatsorok, pontosabban határozhatók meg a szállítási határidők, és kevesebb az anyaghiány okozta termelésleállás.
Ez a tapasztalat megmutatja, miért érdemes összekapcsolni az anyagadatokat a gyártásütemezéssel. Ugyanez a tervezési elv a szerelés tervezőjének is segít megbízhatóbb választ adni az anyagellátó csapat kérdésére: „Mit készítünk elő legközelebb?” A teljes történetet az Eskomatic SkyPlannerrel kapcsolatos beszámolójában olvashatja el.
Kezdje egy alkatrészcsaláddal, és tesztelje a teljes folyamatot
Válasszon olyan alkatrészcsaládot, amelynél jól látható probléma jelentkezik: zsúfolt állványok, ismételt keresgélés, hiányos összeállított készletek vagy gyakori újraválogatás. Rögzítse a jelenlegi ellátási útvonalat, és hasonlítsa össze a jelenlegi és a javasolt módszert a ténylegesen kiszolgálandó termékösszetétel mellett.
Figyelje meg a teljes anyagáramlást, az előkészítést és a visszaszállítást is beleértve. Kevesebb időt tölt a szerelés az alkatrészek keresésével? Vagy ez a munka csupán máshol jelentkezik többletkomissiózásként? Felhasználhatók az alkatrészek a szükséges munkaállomáson, a szükséges időben? Mennyi készletet és alapterületet igényel a megoldás? Mi történik, ha változnak a soron következő feladatok?
A módszer kiterjesztése előtt állapodjanak meg abban, ki kezeli a hiányokat és a sorrendváltozásokat. Vizsgálja felül az ellátási szabályokat, ha változnak a termékváltozatok, a fogyás, a csomagolás vagy az üzemi elrendezés. Egy észszerűen kialakított szerelősori anyagellátási rendszer több módszert is alkalmazhat; a következetességet az egyértelmű szabályok adják, nem az, hogy mindenütt egyforma tárolókat használnak.
Ha ezeket a szabályokat megvalósítható gyártási tervvel szeretné összekapcsolni, foglaljon SkyPlanner-bemutatót. Hozza el egy alkatrészcsalád adatait, az azt felhasználó gyártási feladatokat, annak leírását, hogyan ellenőrzik, hogy az alkatrészek felhasználásra készen rendelkezésre állnak-e, valamint a védeni kívánt előkészítési időablakot. Megvizsgálhatja, hogyan hat egy anyag beérkezési dátumának vagy egy prioritásnak a változása a gyártási útvonalra anélkül, hogy minden feladatsort kézzel kellene újra összeállítania.
Előbb inkább az ütemezést próbálná ki? Próbálja ki a SkyPlanner szoftvert demóadatokkal vagy a SkyPlanner Assistant mesterséges intelligenciával támogatott Első lépések folyamatával.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


