








Neste artigo
- O que é a logística de abastecimento de linhas de montagem?
- Stock junto à linha, kits ou peças sequenciadas: o que escolher?
- Simplifique o abastecimento de peças comuns com stock junto à linha
- Use kits quando a preparação resolve um problema real na montagem
- Use abastecimento sequenciado quando o espaço poupado justifica a dependência da sequência
- Articule todas as decisões de abastecimento
- 1. Defina o sinal e a resposta
- 2. Escolha o local de origem
- 3. Adeque o transporte à carga preparada
- 4. Organize o ponto de utilização
- Exemplo: uma linha de montagem, três políticas de abastecimento
- Defina um plano de produção que a equipa de abastecimento da linha consiga acompanhar
- Proteja o trabalho que já está em preparação
- A visibilidade dos materiais faz diferença na prática
- Comece por uma família de peças e teste todo o fluxo
Início » Recursos » Abastecimento de linhas de montagem: escolha o método certo
Tempo de leitura estimado: 11 minutos
As estantes junto à linha de montagem estão cheias, mas um operador continua à espera de um componente. Noutro ponto, um carro contém peças para um produto cuja produção acabou de ser adiada no plano. Acrescentar mais stock congestionaria o corredor sem necessariamente resolver nenhum dos problemas.
Melhorar o abastecimento da linha começa por escolher como deve chegar cada família de peças ao operador. Para os elementos de fixação comuns, podem ser adequadas caixas com reposição regular. Para os componentes específicos de cada variante, os kits podem funcionar melhor. Um conjunto volumoso pode ter de chegar pela ordem de produção, em vez de ocupar um local permanente junto à linha.
Estas escolhas também exigem um plano de produção que permita à logística preparar o abastecimento. O SkyPlanner APS programa as tarefas tendo em conta a disponibilidade de materiais, as dependências entre operações e a capacidade real, reduzindo o trabalho manual de fazer corresponder as peças às filas de tarefas de cada centro de trabalho. Proteger deliberadamente a programação de curto prazo dá à equipa uma janela mais estável para preparar o abastecimento adequado.
O que é a logística de abastecimento de linhas de montagem?
A logística de abastecimento de linhas de montagem é o abastecimento interno de peças, desde o armazém ou uma área de preparação até aos centros de trabalho onde serão utilizadas. Abrange o sinal de reposição, o local de origem, o transporte e a forma como as peças são apresentadas ao operador.
Uma política de abastecimento da linha combina estas decisões para uma peça ou um grupo de peças com necessidades de abastecimento semelhantes. Dizer «usamos kits» descreve a apresentação, mas não o que desencadeia a preparação, onde se recolhem as peças ou como chegam ao posto. Dizer «usamos um milk run» descreve a organização do transporte, mas não indica se o carro transporta caixas de reposição, kits ou componentes sequenciados.
Esta distinção é importante ao comparar métodos. O kitting, o kanban e os milk runs não são três alternativas mutuamente exclusivas. Um sinal de consumo pode desencadear a reposição das caixas junto à linha através de um milk run, enquanto o mesmo circuito entrega também kits preparados a partir do plano de produção.
O objetivo é minimizar o trabalho total e o stock necessários para garantir um abastecimento fiável, e não apenas retirar a recolha de peças da montagem.
Stock junto à linha, kits ou peças sequenciadas: o que escolher?
Escolha o método por família de peças antes de o normalizar para toda a linha. Analise o consumo, o número de variantes, o espaço, as necessidades de manuseamento, o risco de erro na recolha e a estabilidade da sequência de produção.
| Método de abastecimento | Ponto de partida útil | Principal vantagem | Contrapartida a avaliar |
|---|---|---|---|
| Stock junto à linha: caixas ou contentores separados para cada peça, junto ao posto | Peças comuns de utilização frequente, fáceis de identificar e com necessidades de espaço comportáveis | Acesso simples, sem preparar um kit separado para cada tarefa | À medida que se acumulam variantes, aumentam o stock junto à linha, as deslocações e o esforço de seleção |
| Kitting: peças selecionadas e preparadas em conjunto para uma tarefa, uma unidade ou um grupo definido de operações | Peças específicas de cada variante, seleção difícil ou pouco espaço na montagem | Menos procura e seleção de peças no posto de montagem | A recolha, a verificação, os contentores e o manuseamento passam para a preparação; é necessário definir como atuar quando faltam peças |
| Abastecimento sequenciado: peças dispostas pela ordem em que serão consumidas na linha | Componentes com variantes volumosas ou cujo custo torna difícil manter todas as versões no posto | Permite apresentar a próxima variante necessária sem manter todas as variantes em stock junto à linha | Uma alteração na sequência de produção pode exigir uma nova ordenação ou preparação |
Estes são pontos de partida, não regras baseadas num número universal de variantes ou num valor fixo por peça. A melhor escolha depende do que o método elimina e do que acrescenta ao longo de todo o fluxo.
Simplifique o abastecimento de peças comuns com stock junto à linha
Manter stock junto à linha faz sentido quando o operador precisa repetidamente da mesma peça, facilmente identificável, e há espaço perto do posto de trabalho para uma quantidade razoável. Tanto pequenas caixas de reposição como contentores maiores podem constituir stock junto à linha; este método não implica necessariamente entregas em grandes quantidades.
Antes de passar estas peças para kits, pergunte o que se ganharia com o trabalho adicional de recolha. Contar as mesmas anilhas comuns para cada kit pode aumentar o trabalho de preparação sem resolver um problema relevante na montagem.
O problema inverso surge quando uma solução para peças comuns se alarga a muitas variantes de aspeto semelhante. Mais posições nas estantes podem obrigar a mais movimentos para alcançar as peças, aumentar o tempo de procura e o risco de escolher a peça errada. Nessa altura, compare o trabalho efetivo de seleção com a preparação das peças selecionadas noutro local.
Use kits quando a preparação resolve um problema real na montagem
O kitting pode libertar espaço valioso no posto e facilitar a identificação das peças necessárias. Um kit fixo permanece no posto a que se destina; um kit móvel acompanha a peça em fabrico ao longo das operações que abastece.
O benefício é maior quando a preparação elimina tarefas repetidas de procura, separação ou deslocação numa montagem com capacidade limitada. Mas a recolha de peças continua a ser necessária. Contabilize o tempo de preparação, verificação, entrega e devolução do contentor do kit, e não apenas o tempo poupado no posto.
Defina também o que fazer com um kit incompleto. Um carro aparentemente pronto, mas ao qual falta uma peça crítica, pode levar a iniciar um trabalho que não pode prosseguir. O nosso guia de kitting aborda com mais detalhe a verificação de que o kit está completo e a sua passagem para a produção.
Use abastecimento sequenciado quando o espaço poupado justifica a dependência da sequência
O abastecimento sequenciado apresenta a variante necessária pela ordem em que será consumida. Pode ser útil para componentes cujas várias versões ocupariam demasiado espaço junto à linha.
Não é o mesmo que um kit completo. Uma estante com carcaças sequenciadas pode abastecer apenas uma família de componentes, enquanto as restantes peças chegam em caixas ou kits.
A questão operacional é saber durante quanto tempo a sequência tem de se manter fiável. Depois de recolher e carregar as peças, alterar a sequência de produção implica trabalho físico adicional. Se essa sequência muda frequentemente durante a janela de preparação e entrega, resolva a instabilidade antes de depender de um abastecimento rigorosamente sequenciado.
Articule todas as decisões de abastecimento
Depois de escolher a forma de apresentação, tome as restantes decisões. Um carro de kits bem organizado não é, por si só, um processo de abastecimento funcional.
1. Defina o sinal e a resposta
Para peças comuns de consumo repetido, o consumo pode desencadear a reposição através de um contentor vazio ou de outro sinal definido. Para peças específicas de uma tarefa, a preparação pode seguir as necessidades e a sequência de produção aprovadas.
Garanta que o sinal permite agir: identifique a peça ou tarefa, a quantidade, o destino, o momento em que o material é necessário e a pessoa responsável pela resposta. Se um pedido de reposição pode ficar por atender sem que ninguém dê por isso, a simples existência do sinal não torna o método fiável.
Dimensione a cobertura do stock junto à linha em função do tempo entre o sinal de reposição e a receção de peças prontas a utilizar. Inclua a espera pela recolha, a recolha das peças, o transporte e a colocação no local de utilização. Baseie-se no consumo previsto durante esse tempo de resposta, incluindo uma variação realista, em vez de usar apenas o consumo médio do turno. O detalhe dos tempos do circuito deve constar do plano logístico do milk run.
2. Escolha o local de origem
As peças podem vir diretamente de um armazém central ou passar por um supermercado próximo: uma área de reabastecimento controlada, mais perto da produção.
Um ponto de origem próximo pode reduzir o tempo de resposta na etapa final do abastecimento, mas também precisa de espaço e de ser reabastecido. Transferir stock para um supermercado não elimina existências; muda o local onde ficam e onde são movimentadas. Compare todo o fluxo, do armazém ao ponto de utilização, antes de acrescentar outro ponto de armazenagem.
3. Adeque o transporte à carga preparada
Um circuito de entrega partilhado pode transportar várias cargas compatíveis. Já alguns componentes de grandes dimensões ou sensíveis podem exigir meios de movimentação próprios.
Verifique as dimensões dos contentores, o esforço de carga e descarga, a capacidade do circuito, os acessos e o fluxo de retorno dos contentores vazios. As entregas mais frequentes só são úteis se o transporte e o trabalho de preparação conseguirem efetivamente assegurar essa frequência.
A política de abastecimento define o que tem de chegar e quando. Ao definir o circuito, verifica-se depois se o transporte escolhido consegue cumprir esses requisitos.
4. Organize o ponto de utilização
Defina onde será colocada a peça e como o operador a irá identificar e alcançar. Tenha em conta a remoção das embalagens, a proteção dos componentes, o espaço para contentores vazios e a identificação do lote ou da revisão, quando exigida.
Uma entrega não está concluída com sucesso só porque a carga chegou à área geral de destino. O local e o procedimento de entrega acordados têm de garantir que as peças certas ficam disponíveis para utilização no trabalho previsto.
Exemplo: uma linha de montagem, três políticas de abastecimento
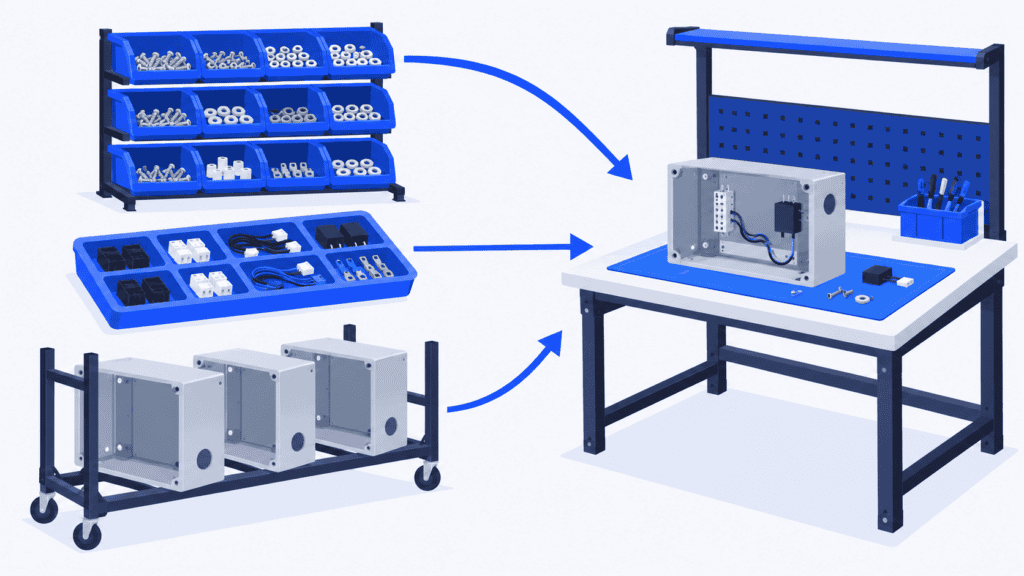
Imagine uma linha de montagem de equipamentos que utiliza parafusos comuns, peças elétricas específicas de cada variante e carcaças de grandes dimensões.
Os parafusos ficam em caixas de reabastecimento claramente identificadas nos postos de montagem. O consumo desencadeia a reposição a partir de um supermercado próximo, e os contentores são trocados num circuito regular. A equipa verifica se o stock utilizável é suficiente para cobrir todo o tempo de resposta do reabastecimento.
As peças elétricas são preparadas em kits específicos para cada tarefa. A preparação segue o trabalho aprovado para o curto prazo, cada kit identifica a respetiva tarefa e o destino e, na entrega, verifica-se se está completo. O circuito pode entregar estes kits juntamente com os parafusos, sem que isso torne idênticas as duas políticas de abastecimento.
As carcaças ocupam demasiado espaço para manter todas as variantes junto à linha. São preparadas num bastidor pela sequência de produção aceite e entregues dentro da janela acordada. Um supervisor fica responsável pelas alterações após o início da preparação, incluindo qualquer reordenação necessária.
Surge agora a proposta de introduzir uma encomenda urgente. Para os parafusos, pode bastar verificar o consumo. O kit pode exigir uma seleção diferente de peças. As carcaças no bastidor podem ter de ser reordenadas. Classificar as três famílias simplesmente como «material disponível» ocultaria consequências muito diferentes.
A resposta adequada é verificar tanto o plano de produção alterado como a preparação física já realizada ou em curso para o cumprir.
Defina um plano de produção que a equipa de abastecimento da linha consiga acompanhar
Ter um componente disponível não basta para que uma tarefa esteja pronta a arrancar. A operação anterior pode não estar concluída, o centro de trabalho necessário pode estar ocupado ou o turno adequado pode não estar disponível. Preparar materiais com base numa lista de montagem isolada pode, por isso, gerar carros com materiais que a produção ainda não consegue utilizar.
O SkyPlanner reúne estas restrições num único plano de produção. O Arcturus, a IA de programação da produção do SkyPlanner, calcula a programação das operações com base nas respetivas durações, nos centros de trabalho aptos a executá-las, nas dependências, nos turnos e na capacidade configurada. Com a opção «Considerar os materiais» ativada, também utiliza os dados atualizados de stock e as entregas previstas para calcular as horas de início.
Isto reduz o trabalho de conciliar uma lista de materiais com filas de tarefas separadas para cada máquina. Quando muda a data de chegada de um material ou uma prioridade de produção, pode recalcular o plano e analisar, na vista de Gantt, o efeito nas tarefas a jusante e nos compromissos de entrega.
O SkyPlanner integra-se com qualquer ERP ou MES através da sua API REST aberta. As quantidades de materiais podem ser mantidas atualizadas por integração ou geridas no módulo de armazém do SkyPlanner. Os seus sistemas atuais podem manter as respetivas funções operacionais, enquanto o SkyPlanner trata dos cálculos da programação da produção.
Para o abastecimento da linha, acorde o significado dos dados de materiais. A existência de stock num armazém não comprova que um kit completo ou o componente correto tenha chegado ao ponto de utilização. Mantenha essa verificação da disponibilidade física no processo de abastecimento e garanta que a informação de disponibilidade usada na programação reflete as regras acordadas.
Proteja o trabalho que já está em preparação
Um plano capaz de responder às mudanças é valioso, mas alterar repetidamente as próximas tarefas pode desperdiçar o esforço de preparação.
O Running Time Lock do SkyPlanner protege as tarefas dentro de uma janela móvel, medida a partir do momento atual. As tarefas dentro dessa janela não podem ser reprogramadas, dando à equipa um plano estável de curto prazo para orientar a preparação.
Defina essa janela com as pessoas que fazem a recolha e a entrega dos materiais. A duração deve refletir os compromissos de preparação assumidos no seu processo, não uma vontade arbitrária de congelar uma semana inteira. Mantenha flexibilidade suficiente para lá dessa janela para responder a novas informações. Se uma falta real de materiais tornar inviável o trabalho protegido, resolva a exceção em vez de presumir que o bloqueio torna as peças disponíveis.
A visibilidade dos materiais faz diferença na prática
Na Eskomatic, que fabrica em regime de subcontratação, as filas de tarefas organizadas manualmente e a visibilidade limitada dos materiais dificultavam a antecipação de faltas. Com o SkyPlanner, a empresa relata filas diárias mais claras, maior precisão na definição das datas de entrega e menos paragens de produção por falta de materiais.
Esta experiência mostra o valor de ligar os materiais à programação da produção. Para quem planeia a montagem, o mesmo princípio permite dar à equipa de abastecimento uma resposta mais fiável à pergunta «o que vamos preparar a seguir?». Leia o testemunho da Eskomatic sobre o SkyPlanner para conhecer a experiência completa.
Comece por uma família de peças e teste todo o fluxo
Escolha uma família de peças com um problema visível: estantes sobrecarregadas, procura repetida de peças, componentes em falta nos kits ou reordenações frequentes. Registe o percurso de abastecimento atual e compare-o com o método proposto, tendo em conta o mix de produtos que este terá efetivamente de servir.
Observe todo o fluxo, incluindo a preparação e as devoluções. A montagem passa menos tempo à procura de peças? Ou esse trabalho transformou-se apenas em trabalho adicional de recolha noutro local? As peças estão prontas a utilizar no posto e no momento necessários? De quanto stock e espaço no chão de fábrica precisa esta organização do abastecimento? O que acontece quando as próximas tarefas mudam?
Antes de alargar a aplicação do método, acorde quem responde às faltas e às alterações de sequência. Reveja a política quando mudarem as variantes, o consumo, as embalagens ou a disposição das instalações. Um sistema de abastecimento de linhas bem concebido pode utilizar vários métodos; a coerência vem de regras claras, não de contentores iguais em todo o lado.
Para ligar essas regras a um plano de produção viável, agende uma demonstração do SkyPlanner. Traga um exemplo de uma família de peças, as tarefas que as consomem, a forma como confirma que estão disponíveis para utilização e a janela de preparação que precisa de proteger. Poderá analisar como uma alteração na data de disponibilidade de um material ou numa prioridade afeta a rota de produção, sem reconstruir manualmente todas as filas de tarefas.
Prefere explorar primeiro a programação da produção? Experimente o SkyPlanner com dados de demonstração ou com o processo de configuração inicial Getting Started, assistido por IA, no SkyPlanner Assistant.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner


