








Dalam artikel ini
- Apa itu logistik pasokan material ke lini perakitan?
- Stok di lini, kit, atau komponen sesuai urutan produksi: mana yang sebaiknya dipilih?
- Sederhanakan pasokan komponen umum dengan stok di lini
- Gunakan kit jika persiapannya mengatasi masalah nyata dalam perakitan
- Gunakan pasokan berurutan jika penghematan ruang sepadan dengan ketergantungan pada urutan produksi
- Selaraskan seluruh pengaturan pasokan ke lini
- 1. Tentukan sinyal dan tindak lanjutnya
- 2. Pilih lokasi asal komponen
- 3. Sesuaikan pengangkutan dengan muatan yang disiapkan
- 4. Rancang penataan di titik pemakaian
- Contoh: satu lini perakitan, tiga kebijakan pasokan
- Susun jadwal produksi yang dapat diikuti oleh proses pasokan material ke lini perakitan
- Lindungi job yang sedang disiapkan
- Kejelasan informasi material memberi manfaat nyata
- Mulai dari satu kelompok komponen dan uji seluruh alirannya
Beranda » Sumber Daya » Pasokan Material ke Lini Perakitan: Pilih Metode yang Tepat
Perkiraan waktu baca: 11 menit
Rak di sisi lini perakitan sudah penuh, tetapi operator masih menunggu komponen. Di tempat lain, sebuah troli berisi komponen untuk produk yang jadwalnya baru saja diundur. Menambah stok hanya akan membuat lorong semakin padat tanpa menjamin kedua masalah itu teratasi.
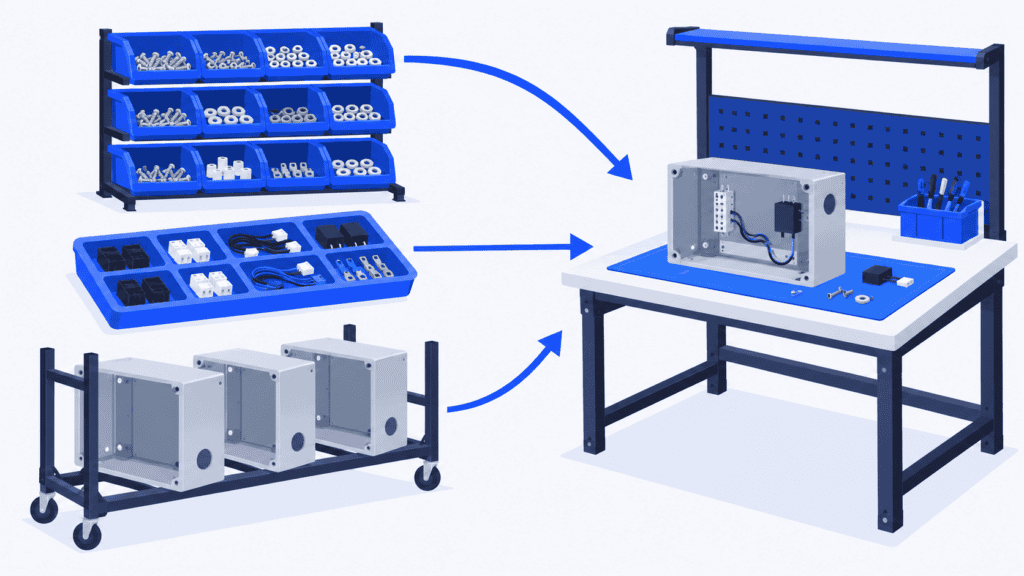
Perbaikan pasokan material ke lini perakitan dimulai dengan menentukan cara setiap kelompok komponen sampai ke operator. Komponen pengikat yang umum digunakan mungkin lebih cocok ditempatkan dalam bin yang diisi ulang. Komponen khusus varian mungkin lebih tepat disiapkan dalam kit. Sementara itu, rakitan berukuran besar mungkin perlu dikirim sesuai urutan produksi, bukan menempati lokasi tetap di sisi lini.
Pilihan tersebut juga memerlukan rencana produksi yang dapat dijadikan acuan persiapan oleh tim logistik. SkyPlanner APS menjadwalkan pekerjaan dengan mempertimbangkan ketersediaan material, ketergantungan antaroperasi, dan kapasitas aktual, sehingga mengurangi pekerjaan manual untuk mencocokkan komponen dengan antrean di masing-masing stasiun kerja. Jadwal produksi jangka dekat yang sengaja dilindungi dari perubahan memberi tim Anda rentang waktu yang lebih stabil untuk menyiapkan pasokan yang tepat.
Apa itu logistik pasokan material ke lini perakitan?
Logistik pasokan material ke lini perakitan adalah penyediaan komponen secara internal dari tempat penyimpanan atau area persiapan ke stasiun kerja tempat komponen tersebut digunakan. Cakupannya meliputi sinyal pengisian ulang, lokasi asal komponen, pengangkutan, serta cara komponen ditata agar siap diambil operator.
Kebijakan pasokan ke lini menggabungkan keputusan-keputusan tersebut untuk satu komponen atau sekelompok komponen dengan kebutuhan pasokan yang serupa. Pernyataan “kami menggunakan kit” menjelaskan cara komponen disiapkan untuk operator, tetapi tidak menjelaskan pemicu persiapan, lokasi pengambilan komponen, atau cara komponen sampai ke stasiun. Pernyataan “kami menggunakan milk run” menjelaskan pengaturan pengangkutan, bukan apakah troli membawa bin isi ulang, kit, atau komponen yang disusun sesuai urutan produksi.
Perbedaan ini penting saat membandingkan metode. Kitting, kanban, dan milk run bukan tiga pilihan yang saling meniadakan. Sinyal pemakaian dapat memicu pengisian ulang bin di sisi lini melalui milk run, sementara rute yang sama juga mengantarkan kit yang disiapkan berdasarkan jadwal produksi.
Tujuannya adalah meminimalkan keseluruhan pekerjaan dan stok yang diperlukan untuk menjamin pasokan yang andal, bukan sekadar memindahkan kegiatan pengambilan komponen dari area perakitan.
Stok di lini, kit, atau komponen sesuai urutan produksi: mana yang sebaiknya dipilih?
Tentukan pilihan untuk setiap kelompok komponen sebelum menerapkan standar di seluruh lini. Pertimbangkan pemakaian, jumlah varian, ruang yang tersedia, kebutuhan penanganan, risiko salah ambil, dan kestabilan urutan produksi.
| Metode pasokan | Kondisi awal yang layak dipertimbangkan | Keunggulan utama | Konsekuensi yang perlu diperiksa |
|---|---|---|---|
| Penyimpanan stok di lini: setiap jenis komponen ditempatkan dalam bin atau wadah terpisah di samping stasiun | Komponen umum yang sering digunakan, mudah dikenali, dan kebutuhan ruangnya masih dapat ditampung | Mudah diambil tanpa perlu menyiapkan kit terpisah untuk setiap job | Semakin banyak varian, semakin besar stok di sisi lini, jarak berjalan, dan upaya untuk memilih komponen |
| Kitting: komponen terpilih disiapkan bersama untuk satu job, satu unit, atau sekelompok operasi yang telah ditentukan | Komponen khusus varian, pemilihan komponen yang sulit, atau ruang perakitan yang terbatas | Mengurangi pencarian dan pemilihan komponen di stasiun perakitan | Pengambilan, pemeriksaan, pengelolaan wadah, dan penanganan komponen beralih ke tahap persiapan; kekurangan komponen memerlukan tindakan yang jelas |
| Pasokan berurutan: komponen disusun sesuai urutan pemakaiannya di lini | Komponen dengan berbagai varian yang berukuran besar atau membutuhkan biaya tinggi jika semua variannya disimpan di stasiun | Varian yang dibutuhkan berikutnya dapat disediakan tanpa menyimpan semua varian di sisi lini | Perubahan urutan produksi dapat mengharuskan penyusunan atau persiapan ulang |
Pertimbangan ini merupakan titik awal, bukan aturan berdasarkan jumlah varian atau nilai komponen tertentu yang berlaku untuk semua kondisi. Pilihan terbaik bergantung pada pekerjaan dan kebutuhan apa yang dikurangi maupun ditambahkan oleh metode tersebut di sepanjang aliran material.
Sederhanakan pasokan komponen umum dengan stok di lini
Penyimpanan stok di lini masuk akal ketika operator berulang kali membutuhkan komponen yang sama dan mudah dikenali, serta jumlah stok yang wajar dapat ditempatkan di dekat area kerja. Stok di lini bisa berupa bin kecil yang diisi ulang maupun wadah yang lebih besar; metode ini tidak selalu berarti pengiriman dalam jumlah besar.
Sebelum mengalihkan komponen ini ke kit, pertimbangkan hasil yang akan diperoleh dari tambahan pekerjaan pengambilan tersebut. Menghitung ring standar yang sama untuk dimasukkan ke setiap kit mungkin hanya menambah pekerjaan persiapan tanpa mengatasi masalah perakitan yang berarti.
Sebaliknya, masalah muncul ketika pengaturan untuk komponen umum diterapkan pula pada banyak varian yang tampak serupa. Bertambahnya lokasi penyimpanan di rak dapat membuat operator lebih banyak menjangkau dan mencari komponen, serta meningkatkan risiko salah ambil. Pada kondisi ini, bandingkan pekerjaan pemilihan komponen yang benar-benar dilakukan dengan pilihan menyiapkan komponen terpilih di area lain.
Gunakan kit jika persiapannya mengatasi masalah nyata dalam perakitan
Kitting dapat menyediakan lebih banyak ruang di stasiun dan memudahkan identifikasi komponen yang dibutuhkan. Kit stasioner tetap berada di stasiun terkait, sedangkan kit berjalan mengikuti benda kerja melalui operasi-operasi yang membutuhkan isi kit tersebut.
Manfaatnya paling besar ketika persiapan kit menghilangkan kegiatan mencari, memilah, atau berjalan berulang kali dari pekerjaan perakitan yang kapasitasnya terbatas. Namun, pekerjaan pengambilan komponen tetap harus dilakukan. Perhitungkan waktu untuk menyiapkan, memeriksa, dan mengantarkan kit serta mengembalikan wadahnya, bukan hanya waktu yang dihemat di stasiun.
Tentukan juga cara menangani kit yang belum lengkap. Troli yang tampak siap tetapi kekurangan satu komponen penting dapat membuat pekerjaan telanjur dimulai padahal belum siap. Panduan kitting kami membahas kelengkapan kit dan serah terimanya ke produksi secara lebih terperinci.
Gunakan pasokan berurutan jika penghematan ruang sepadan dengan ketergantungan pada urutan produksi
Pasokan berurutan menyediakan varian yang dibutuhkan sesuai urutan pemakaiannya. Metode ini dapat berguna untuk komponen yang akan menyita terlalu banyak ruang di sisi lini jika semua variannya disimpan di sana.
Metode ini tidak sama dengan kit lengkap. Rak berisi housing yang disusun sesuai urutan produksi mungkin hanya memasok satu kelompok komponen, sedangkan komponen lainnya datang dalam bin atau kit.
Pertanyaan operasionalnya adalah berapa lama urutan produksi harus tetap dapat diandalkan. Setelah komponen diambil dan dimuat, perubahan urutan produksi menimbulkan pekerjaan fisik tambahan. Jika urutan tersebut sering berubah selama rentang waktu persiapan dan pengiriman, atasi ketidakstabilan itu sebelum mengandalkan pasokan yang harus mengikuti urutan secara ketat.
Selaraskan seluruh pengaturan pasokan ke lini
Setelah memilih cara menata komponen untuk operator, tuntaskan keputusan lainnya. Troli kit yang tampak tertata baik saja belum cukup untuk membuat proses pasokan berjalan.
1. Tentukan sinyal dan tindak lanjutnya
Untuk komponen umum yang digunakan berulang kali, pemakaian dapat memicu pengisian ulang melalui wadah kosong atau sinyal lain yang telah ditetapkan. Untuk komponen khusus suatu job, persiapan dapat mengikuti kebutuhan dan urutan produksi yang telah disetujui.
Pastikan sinyal tersebut dapat langsung ditindaklanjuti: cantumkan komponen atau job, jumlah, tujuan, waktu dibutuhkan, dan orang yang bertanggung jawab menanganinya. Jika permintaan pengisian ulang bisa dibiarkan menunggu tanpa diketahui, keberadaan sinyal saja tidak membuat metode itu andal.
Tentukan cakupan stok di sisi lini berdasarkan waktu sejak pengisian ulang dipicu hingga komponen yang siap digunakan diterima. Perhitungkan waktu menunggu pengambilan, pengambilan komponen, pengangkutan, dan penempatan. Gunakan perkiraan pemakaian selama waktu respons tersebut, termasuk variasi yang realistis, bukan hanya laju pemakaian rata-rata per shift. Pengaturan waktu rute secara terperinci perlu dimasukkan dalam rencana logistik milk run.
2. Pilih lokasi asal komponen
Komponen dapat dipasok langsung dari gudang pusat atau melalui supermarket material terdekat, yaitu area pengisian ulang yang terkendali dan berada lebih dekat ke produksi.
Lokasi sumber yang dekat dapat mempercepat respons pasokan pada tahap akhir, tetapi tetap membutuhkan pengisian ulang dan ruang. Memindahkan stok ke supermarket material tidak menghilangkan persediaan; yang berubah adalah lokasi stok dan kegiatan penanganannya. Bandingkan seluruh aliran dari gudang hingga titik pemakaian sebelum menambahkan lokasi penyimpanan.
3. Sesuaikan pengangkutan dengan muatan yang disiapkan
Satu rute pengiriman bersama dapat membawa beberapa muatan yang sesuai untuk diangkut bersamaan. Namun, komponen tertentu yang berukuran besar atau sensitif mungkin memerlukan pengaturan penanganan khusus.
Periksa ukuran wadah, beban kerja bongkar muat, kapasitas rute, akses, dan aliran pengembalian wadah kosong. Pengiriman yang lebih sering hanya bermanfaat jika kegiatan pengangkutan dan penyiapannya benar-benar mampu mendukung frekuensi tersebut.
Kebijakan pasokan menentukan apa yang harus tiba dan kapan. Setelah itu, perancangan rute memastikan apakah sarana angkut yang dipilih mampu mengirimkannya.
4. Rancang penataan di titik pemakaian
Tentukan tempat komponen akan diletakkan serta cara operator mengenali dan menjangkaunya. Pertimbangkan pelepasan kemasan, perlindungan komponen, ruang untuk wadah kosong, serta identifikasi lot atau revisi yang diperlukan.
Pengiriman belum dapat dianggap berhasil hanya karena muatan sudah tiba di area sekitar. Lokasi tujuan dan proses serah terima yang disepakati harus memastikan komponen yang tepat dapat digunakan untuk pekerjaan yang dituju.
Contoh: satu lini perakitan, tiga kebijakan pasokan
Bayangkan sebuah lini perakitan peralatan yang menggunakan sekrup umum, komponen listrik khusus untuk tiap varian, dan rumah komponen berukuran besar.
Sekrup disimpan di stasiun kerja dalam bin pengisian ulang yang diberi identitas jelas. Pemakaian sekrup memicu penggantian pasokan dari supermarket material terdekat, dan wadah ditukar melalui rute pengiriman rutin. Tim memastikan stok yang dapat digunakan cukup untuk memenuhi kebutuhan selama seluruh waktu respons pengisian ulang.
Komponen listrik disiapkan sebagai kit khusus untuk setiap job. Penyiapannya mengikuti job jangka dekat yang telah disetujui, setiap kit mencantumkan identitas job dan tujuannya, dan kelengkapannya diperiksa saat serah terima. Rute yang sama dapat mengirimkan kit ini bersama sekrup, tetapi kebijakan pasokan keduanya tetap berbeda.
Rumah komponen memakan terlalu banyak ruang jika semua variannya disimpan di sisi lini. Komponen ini disiapkan di rak sesuai urutan produksi yang telah disetujui, lalu dikirim dalam rentang waktu yang disepakati. Supervisor bertanggung jawab atas perubahan setelah penyiapan dimulai, termasuk penyusunan ulang bila diperlukan.
Sekarang, ada usulan untuk memasukkan pesanan mendesak. Untuk sekrup, mungkin cukup dilakukan pemeriksaan pemakaian. Untuk kit, pilihan komponennya mungkin perlu diubah. Susunan rumah komponen di rak mungkin perlu diurutkan ulang. Jika ketiga kelompok komponen itu hanya diberi status “material tersedia”, konsekuensi yang sangat berbeda ini akan tersembunyi.
Langkah yang tepat adalah memeriksa perubahan jadwal produksi sekaligus penyiapan fisik yang sudah dilakukan untuk jadwal tersebut.
Susun jadwal produksi yang dapat diikuti oleh proses pasokan material ke lini perakitan
Tersedianya komponen saja tidak berarti sebuah job siap dijalankan. Operasi sebelumnya mungkin belum selesai, stasiun kerja yang dibutuhkan mungkin masih terpakai, atau shift yang sesuai mungkin tidak tersedia. Karena itu, menyiapkan material hanya berdasarkan daftar perakitan tanpa mengaitkannya dengan jadwal lain dapat menghasilkan troli berisi material yang belum bisa digunakan oleh produksi.
SkyPlanner menyatukan berbagai kendala tersebut dalam satu jadwal produksi. Arcturus, kecerdasan buatan untuk penjadwalan di SkyPlanner, menghitung jadwal operasi berdasarkan durasi, stasiun kerja yang memenuhi syarat, ketergantungan antaroperasi, shift, dan kapasitas yang telah dikonfigurasi. Jika opsi “Pertimbangkan material” diaktifkan, perhitungan waktu mulai juga menggunakan data persediaan yang diperbarui serta pengiriman masuk.
Hal ini mengurangi pekerjaan untuk menyelaraskan daftar material dengan antrean masing-masing mesin. Saat waktu kedatangan material atau prioritas produksi berubah, Anda dapat menghitung ulang jadwal dan meninjau dampaknya terhadap pekerjaan berikutnya serta komitmen pengiriman melalui tampilan Gantt.
SkyPlanner dapat diintegrasikan dengan ERP atau MES apa pun melalui REST API terbukanya. Data jumlah material dapat terus diperbarui melalui integrasi atau dikelola dalam modul Gudang SkyPlanner. Sistem yang sudah Anda gunakan dapat tetap menjalankan peran operasionalnya, sementara SkyPlanner menangani perhitungan penjadwalan produksi.
Untuk pasokan material ke lini perakitan, sepakati makna data material yang digunakan. Stok di gudang bukan bukti bahwa kit lengkap atau komponen yang tepat sudah tiba di titik pemakaiannya. Tetap lakukan pemeriksaan kesiapan fisik tersebut dalam proses pasokan, dan pastikan informasi ketersediaan untuk penjadwalan mencerminkan aturan yang telah disepakati.
Lindungi job yang sedang disiapkan
Jadwal yang responsif memang bermanfaat, tetapi terus-menerus mengubah job yang akan dikerjakan berikutnya dapat menyia-nyiakan upaya penyiapan.
Running Time Lock di SkyPlanner melindungi job dalam rentang waktu bergulir yang dihitung dari saat ini. Job di dalam rentang tersebut tidak dapat dijadwalkan ulang, sehingga tim memiliki rencana jangka dekat yang stabil sebagai dasar penyiapan.
Tentukan rentang waktu tersebut bersama petugas pengambilan dan pengiriman material. Sesuaikan rentangnya dengan persiapan yang harus dilakukan dalam proses Anda, bukan sekadar keinginan membekukan jadwal selama satu minggu penuh. Pertahankan fleksibilitas yang cukup di luar rentang itu agar Anda dapat merespons informasi baru. Jika kekurangan material yang nyata membuat job yang dilindungi tidak dapat dijalankan, tangani kondisi tersebut, alih-alih menganggap penguncian jadwal membuat komponen menjadi tersedia.
Kejelasan informasi material memberi manfaat nyata
Di Eskomatic, perusahaan manufaktur kontrak, antrean kerja yang disusun secara manual dan terbatasnya informasi material membuat kekurangan material lebih sulit diantisipasi. Setelah menggunakan SkyPlanner, perusahaan ini melaporkan antrean harian yang lebih jelas, penetapan tanggal pengiriman yang lebih akurat, dan berkurangnya penghentian produksi akibat material yang tidak tersedia.
Pengalaman tersebut menunjukkan manfaat menghubungkan informasi material dengan penjadwalan produksi. Bagi perencana perakitan, prinsip perencanaan yang sama memberi tim pasokan jawaban yang lebih dapat diandalkan atas pertanyaan “apa yang harus kita siapkan berikutnya?” Baca ulasan Eskomatic tentang SkyPlanner untuk kisah selengkapnya.
Mulai dari satu kelompok komponen dan uji seluruh alirannya
Pilih kelompok komponen yang memiliki masalah nyata: rak yang sesak, pencarian berulang, komponen kit yang kurang, atau pemilahan ulang yang terlalu sering. Catat alur pasokannya saat ini, lalu bandingkan dengan metode yang diusulkan berdasarkan bauran produk yang benar-benar harus dilayani.
Amati seluruh aliran, termasuk penyiapan dan pengembalian. Apakah waktu yang dihabiskan bagian perakitan untuk mencari komponen berkurang? Atau pekerjaan itu hanya berpindah menjadi tambahan kegiatan pengambilan di tempat lain? Apakah komponen dapat digunakan di stasiun kerja dan pada waktu yang dibutuhkan? Berapa banyak stok dan luas lantai yang diperlukan oleh pengaturan tersebut? Apa yang terjadi jika job berikutnya berubah?
Sebelum memperluas penerapan metode, sepakati siapa yang menangani kekurangan material dan perubahan urutan. Tinjau kembali kebijakan pasokan saat varian, pemakaian, kemasan, atau tata letak berubah. Sistem pasokan material ke lini perakitan yang tepat dapat menggunakan beberapa metode; konsistensi berasal dari aturan yang jelas, bukan dari wadah yang seragam di semua tempat.
Untuk menghubungkan aturan tersebut dengan rencana produksi yang dapat dijalankan, jadwalkan demo SkyPlanner. Siapkan data satu kelompok komponen, job yang menggunakannya, cara Anda memastikan ketersediaannya untuk digunakan, serta rentang waktu penyiapan yang perlu dilindungi. Anda dapat meninjau bagaimana perubahan tanggal ketersediaan material atau prioritas memengaruhi routing produksi tanpa harus menyusun ulang setiap antrean secara manual.
Ingin menjelajahi penjadwalan terlebih dahulu? Coba SkyPlanner dengan data demo atau alur Mulai Menggunakan yang dibantu kecerdasan buatan di SkyPlanner Assistant.
Jussi Mäntylä
Spesialis Perencanaan Produksi, SkyPlanner


