








Šiame straipsnyje
- Kas yra surinkimo linijos aprūpinimas medžiagomis?
- Atsargos prie linijos, komplektai ar dalys pagal gamybos seką: ką rinktis?
- Bendrąsias dalis tiekite paprastai – laikykite atsargas prie linijos
- Rinkitės komplektus, kai paruošimas išsprendžia realią surinkimo problemą
- Tiekite pagal gamybos seką, kai sutaupyta vieta atsveria priklausomybę nuo sekos
- Suderinkite visą linijos aprūpinimo tvarką
- 1. Apibrėžkite signalą ir reagavimo tvarką
- 2. Pasirinkite, iš kur bus tiekiamos dalys
- 3. Pritaikykite transportą paruoštam kroviniui
- 4. Suprojektuokite dalių naudojimo vietą
- Pavyzdys: viena surinkimo linija, trys aprūpinimo tvarkos
- Sudarykite gamybos tvarkaraštį, pagal kurį liniją būtų įmanoma aprūpinti
- Apsaugokite užduotis, kurioms jau ruošiamasi
- Aiškūs medžiagų duomenys duoda praktinės naudos
- Pradėkite nuo vienos dalių grupės ir išbandykite visą srautą
Pradžia » Ištekliai » Surinkimo linijos aprūpinimas medžiagomis: pasirinkite tinkamą būdą
Numatomas skaitymo laikas: 11 minutės
Stelažai prie surinkimo linijos pilni, tačiau operatorius vis tiek laukia komponento. Kitur vežimėlyje guli dalys gaminiui, kurio gamyba ką tik nukelta vėlesniam laikui. Padidinus atsargas, praėjime būtų dar ankščiau, bet tai nebūtinai išspręstų kurią nors iš šių problemų.
Norint geriau aprūpinti liniją, pirmiausia reikia pasirinkti, kaip kiekvienos grupės dalys turėtų pasiekti operatorių. Įprastus tvirtinimo elementus gali būti tikslinga laikyti dėžėse, kurių atsargos papildomos. Konkretiems gaminio variantams skirtus komponentus gali būti patogiau tiekti komplektais. O stambiagabaritį mazgą gali reikėti pristatyti pagal gamybos seką, užuot skyrus jam nuolatinę vietą prie linijos.
Šiems sprendimams įgyvendinti taip pat reikia gamybos plano, pagal kurį logistika galėtų pasiruošti. SkyPlanner APS sudaro gamybos tvarkaraščius atsižvelgdama į medžiagų prieinamumą, operacijų tarpusavio priklausomybes ir realius pajėgumus. Taip sumažėja rankinio darbo derinant dalių tiekimą su atskirų darbo centrų užduočių eilėmis. Sąmoningai nuo pakeitimų apsaugotas artimiausio laikotarpio tvarkaraštis suteikia komandai stabilesnį laikotarpį reikiamoms dalims paruošti.
Kas yra surinkimo linijos aprūpinimas medžiagomis?
Surinkimo linijos aprūpinimas medžiagomis – tai vidinis dalių tiekimas iš sandėliavimo ar paruošimo zonos į darbo centrus, kuriuose jos bus naudojamos. Jis apima papildymo signalą, vietą, iš kurios dalys tiekiamos, transportavimą ir būdą, kuriuo dalys pateikiamos operatoriui.
Linijos aprūpinimo tvarka susieja šiuos sprendimus konkrečiai daliai arba dalių grupei, kurios tiekimo poreikiai panašūs. Pasakymas „naudojame komplektus“ nusako dalių pateikimo būdą, bet ne tai, kas inicijuoja jų paruošimą, kur dalys surenkamos ar kaip jos pasiekia darbo vietą. Pasakymas „naudojame milk run“ nusako transportavimo tvarką, bet ne tai, ar vežimėliu vežamos papildymo dėžės, komplektai, ar pagal gamybos seką išdėstyti komponentai.
Lyginant būdus, šiuos skirtumus svarbu suprasti. Komplektavimas, kanban ir milk run nėra trys vienas kitą atmetantys pasirinkimai. Pagal suvartojimo signalą dėžės prie linijos gali būti papildomos milk run maršrutu, o tuo pačiu maršrutu gali būti pristatomi ir pagal gamybos tvarkaraštį paruošti komplektai.
Tikslas – sumažinti bendras darbo sąnaudas ir atsargas, reikalingas patikimam tiekimui užtikrinti, o ne tiesiog perkelti dalių surinkimą iš surinkimo linijos į kitą vietą.
Atsargos prie linijos, komplektai ar dalys pagal gamybos seką: ką rinktis?
Prieš nustatydami vienodą tvarką visai linijai, pasirinkite tiekimo būdą kiekvienai dalių grupei. Įvertinkite suvartojimą, variantų skaičių, vietos poreikį, krovimo ir perkėlimo reikalavimus, klaidų riziką parenkant dalis ir gamybos sekos stabilumą.
| Aprūpinimo būdas | Kada verta svarstyti | Pagrindinis privalumas | Ką svarbu įvertinti |
|---|---|---|---|
| Atsargų laikymas prie linijos: kiekvienos dalies atsargos laikomos atskirose dėžėse ar talpose šalia darbo vietos | Dažnai naudojamos bendrosios dalys, kurioms pakanka vietos ir kurias lengva atpažinti | Dalys lengvai pasiekiamos, nereikia ruošti atskiro komplekto kiekvienai užduočiai | Daugėjant variantų, prie linijos daugėja atsargų, tenka daugiau vaikščioti ir skirti daugiau pastangų reikiamoms dalims parinkti |
| Komplektavimas: atrinktos dalys kartu paruošiamos užduočiai, gaminio vienetui arba apibrėžtai operacijų grupei | Konkretiems variantams skirtos dalys, sudėtingas dalių parinkimas arba ribota vieta surinkimo zonoje | Surinkimo darbo vietoje reikia mažiau ieškoti ir rinktis dalis | Paruošimo etape tenka surinkti ir patikrinti dalis, pasirūpinti tara bei krovos darbais; būtina aiški tvarka, kaip elgtis trūkstant dalių. |
| Tiekimas pagal gamybos seką: dalys išdėstomos tokia tvarka, kokia bus naudojamos linijoje | Skirtingų variantų komponentai, kurių visus variantus laikyti darbo vietoje būtų per brangu arba reikėtų per daug vietos | Galima pateikti kitą reikiamą variantą nelaikant visų variantų atsargų prie linijos | Pasikeitus gamybos sekai, dalis gali tekti iš naujo surūšiuoti ar paruošti |
Tai tik atspirties taškai, o ne taisyklės, grindžiamos visiems tinkamu variantų skaičiumi ar nustatyta dalies verte. Geriausias pasirinkimas priklauso nuo to, kokių darbų ir atsargų pasirinktas būdas padeda atsisakyti ir kokių papildomai reikia visame sraute.
Bendrąsias dalis tiekite paprastai – laikykite atsargas prie linijos
Laikyti atsargas prie linijos prasminga, kai operatoriui nuolat reikia tos pačios lengvai atpažįstamos dalies, o pagrįstas jos kiekis telpa šalia darbo vietos. Atsargas prie linijos galima laikyti tiek mažose papildymo dėžėse, tiek didesnėse talpose. Šis būdas savaime nereiškia, kad dalys turi būti pristatomos dideliais kiekiais.
Prieš pradėdami šias dalis tiekti komplektais, įvertinkite, ką duotų papildomas jų surinkimas. Tos pačios įprastos poveržlės skaičiavimas kiekvienam komplektui gali tik padidinti paruošimo darbų apimtį, neišspręsdamas jokios reikšmingos surinkimo problemos.
Priešinga problema kyla, kai bendrosioms dalims taikoma tvarka pradedama naudoti daugeliui panašiai atrodančių variantų. Daugėjant vietų stelažuose, gali tekti toliau siekti dalių, ilgiau jų ieškoti, taip pat didėja rizika paimti ne tą dalį. Tuomet palyginkite faktines dalių parinkimo darbo sąnaudas su jų paruošimu kitoje vietoje.
Rinkitės komplektus, kai paruošimas išsprendžia realią surinkimo problemą
Komplektavimas gali atlaisvinti vertingą darbo vietos plotą ir padėti lengviau atpažinti reikiamas dalis. Stacionarus komplektas lieka atitinkamoje darbo vietoje, o keliaujantis komplektas lydi ruošinį per operacijas, kurioms jis skirtas.
Kai surinkimo pajėgumai riboti, didžiausia nauda gaunama tada, kai išankstinis paruošimas leidžia surinkimo metu išvengti pasikartojančio ieškojimo, rūšiavimo ar vaikščiojimo. Tačiau pačias dalis vis tiek reikia surinkti. Įvertinkite ne tik darbo vietoje sutaupytą laiką, bet ir laiką, reikalingą komplektui paruošti, patikrinti, pristatyti bei jo talpai grąžinti.
Taip pat nuspręskite, kaip elgtis su nepilnu komplektu. Iš pažiūros paruoštas vežimėlis, kuriame trūksta vienos būtinos dalies, gali paskatinti pradėti darbą, kurio tęsti nepavyks. Mūsų komplektavimo vadove išsamiau aptariamas komplektų pilnumas ir jų perdavimas gamybai.
Tiekite pagal gamybos seką, kai sutaupyta vieta atsveria priklausomybę nuo sekos
Tiekiant pagal gamybos seką, reikiami variantai pateikiami tokia tvarka, kokia bus naudojami. Tai gali būti naudinga komponentams, kurių visų variantų atsargos užimtų per daug vietos prie linijos.
Tai nėra tas pats, kas pilnas komplektas. Stelažas su pagal gamybos seką išdėstytais korpusais gali būti skirtas tik vienai komponentų grupei, o kitos dalys gali būti pristatomos dėžėse arba komplektais.
Praktinis klausimas – kiek laiko turi būti galima pasikliauti nustatyta seka. Kai dalys jau surinktos ir pakrautos, gamybos sekos keitimas pareikalauja papildomų fizinių darbų. Jei per paruošimui ir pristatymui skirtą laikotarpį seka dažnai keičiasi, pirmiausia spręskite šio nestabilumo problemą ir tik tada remkitės tiksliai su gamybos seka suderintu tiekimu.
Suderinkite visą linijos aprūpinimo tvarką
Pasirinkę dalių pateikimo būdą, priimkite ir kitus sprendimus. Tvarkingas komplektų vežimėlis dar nereiškia, kad aprūpinimo procesas veikia.
1. Apibrėžkite signalą ir reagavimo tvarką
Nuolat naudojamų bendrųjų dalių papildymą gali inicijuoti suvartojimas, apie kurį praneša tuščia talpa ar kitas nustatytas signalas. Konkrečiai užduočiai skirtos dalys gali būti ruošiamos pagal patvirtintą gamybos poreikį ir seką.
Pasirūpinkite, kad gavus signalą būtų aišku, ką daryti: nurodykite dalį ar užduotį, kiekį, pristatymo vietą, reikiamą laiką ir už reagavimą atsakingą asmenį. Jei papildymo užklausa gali likti nepastebėta, vien signalo buvimas metodo patikimo nepadaro.
Atsargų kiekį prie linijos nustatykite pagal laiką nuo papildymo inicijavimo iki tinkamų naudoti dalių gavimo. Įtraukite laukimą, kol bus paimta papildymo užklausa ar tuščia talpa, dalių surinkimą, transportavimą ir padėjimą į naudojimo vietą. Remkitės numatomu suvartojimu per šį reagavimo laiką, įskaitant realistiškus svyravimus, o ne vien pamainos vidurkiu. Išsamus maršruto laiko planavimas aptariamas milk run logistikos plane.
2. Pasirinkite, iš kur bus tiekiamos dalys
Dalys gali būti tiekiamos tiesiai iš centrinio sandėlio arba per netoliese esantį „supermarketą“ – kontroliuojamą atsargų papildymo zoną arčiau gamybos.
Netoliese laikomas dalis galima greičiau pristatyti į naudojimo vietą, tačiau tokias atsargas taip pat reikia papildyti ir skirti joms vietos. Perkėlus atsargas į tarpinę aprūpinimo zoną, jų nesumažėja – pasikeičia tik laikymo ir tvarkymo vieta. Prieš įrengdami dar vieną sandėliavimo vietą, palyginkite visą srautą nuo sandėlio iki naudojimo vietos.
3. Pritaikykite transportą paruoštam kroviniui
Bendru pristatymo maršrutu galima vežti kelis kartu gabenti tinkamus krovinius. Tačiau kai kuriems dideliems ar pažeidžiamiems komponentams gali reikėti atskiros krovos ir gabenimo tvarkos.
Įvertinkite taros dydį, pakrovimo ir iškrovimo darbo sąnaudas, maršruto pralaidumą, privažiavimą ir tuščios taros grąžinimą. Dažnesni pristatymai naudingi tik tada, kai transportavimo ir paruošimo pajėgumų iš tiesų jiems pakanka.
Aprūpinimo tvarka nustato, kas ir kada turi būti pristatyta. Tuomet, projektuojant maršrutą, tikrinama, ar pasirinktu transportu tai įmanoma įvykdyti.
4. Suprojektuokite dalių naudojimo vietą
Nustatykite, kur bus padėta dalis ir kaip operatorius ją atpažins bei pasieks. Numatykite pakuotės pašalinimą, komponentų apsaugą, vietą tuščiai tarai ir, jei reikia, partijos ar versijos žymėjimą.
Vien tai, kad krovinys pasiekė bendrą gamybos zoną, dar nereiškia, kad pristatymas sėkmingas. Sutarta pristatymo vieta ir perdavimo tvarka turi užtikrinti, kad reikiamas dalis būtų galima naudoti numatytam darbui.
Pavyzdys: viena surinkimo linija, trys aprūpinimo tvarkos
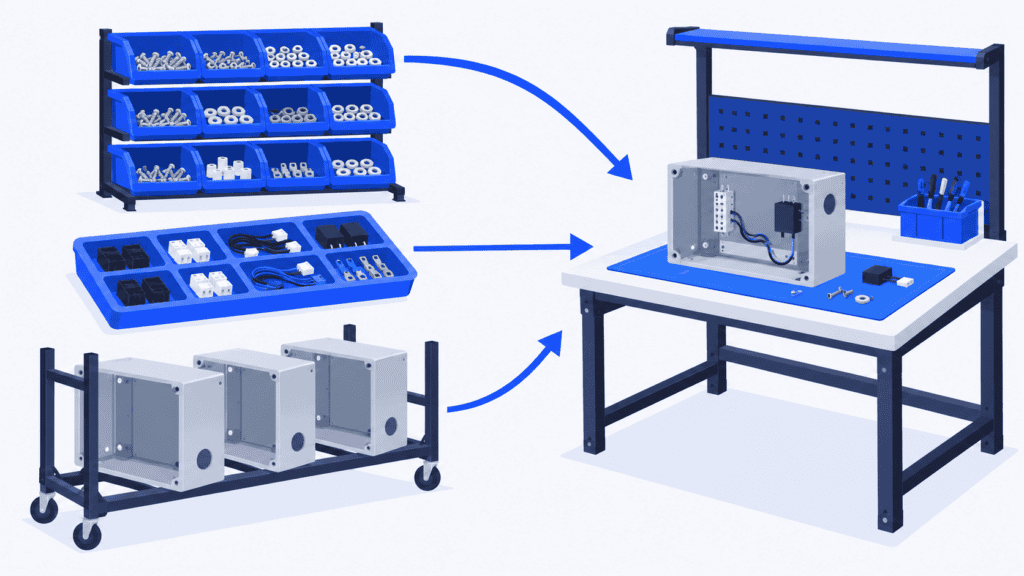
Įsivaizduokite įrangos surinkimo liniją, kurioje naudojami visiems variantams bendri varžtai, konkretiems variantams skirtos elektrinės dalys ir dideli korpusai.
Varžtai laikomi aiškiai pažymėtose dėžėse prie surinkimo vietų, o jų atsargos papildomos. Suvartojimas duoda signalą pristatyti pakaitines dėžes iš netoliese esančios tarpinės aprūpinimo zonos; dėžės keičiamos važiuojant reguliariu maršrutu. Komanda tikrina, ar naudoti tinkamų atsargų pakaks visam laikui iki papildymo.
Elektrinės dalys paruošiamos atskiroms užduotims skirtais komplektais. Jos ruošiamos pagal patvirtintas artimiausias užduotis, ant kiekvieno komplekto nurodoma užduotis ir pristatymo vieta, o perduodant patikrinama, ar nieko netrūksta. Tuo pačiu maršrutu šiuos komplektus galima pristatyti kartu su varžtais, tačiau dėl to abiejų dalių grupių aprūpinimo tvarka netampa vienoda.
Korpusai užima per daug vietos, kad visus jų variantus būtų galima laikyti prie linijos. Jie sudedami į stelažą pagal patvirtintą gamybos seką ir pristatomi per sutartą laikotarpį. Pradėjus paruošimą, už pakeitimus, įskaitant būtiną perrikiavimą, atsako darbų vadovas.
Dabar pasiūloma įtraukti skubų užsakymą. Varžtams gali pakakti patikrinti sunaudojimą. Komplektui gali tekti atrinkti kitas dalis, o korpusus stelaže – perrikiuoti. Visas tris dalių grupes pažymėjus vien kaip „medžiagos yra“, liktų nepastebėtos labai skirtingos tokio pakeitimo pasekmės.
Todėl reikia patikrinti ir pakeistą gamybos tvarkaraštį, ir tai, kas pagal ankstesnį tvarkaraštį jau fiziškai paruošta ar pradėta ruošti.
Sudarykite gamybos tvarkaraštį, pagal kurį liniją būtų įmanoma aprūpinti
Vien to, kad komponentas yra, nepakanka užduočiai pradėti. Ankstesnė operacija gali būti nebaigta, reikiamas darbo centras – užimtas, o tinkamos pamainos gali nebūti. Todėl ruošiant medžiagas pagal atskirą, su likusia gamyba nesuderintą surinkimo sąrašą, gali prisikaupti vežimėlių su dalimis užduotims, kurių gamyba dar negali vykdyti.
SkyPlanner šiuos apribojimus sujungia į vieną gamybos tvarkaraštį. SkyPlanner dirbtinio intelekto planavimo variklis Arcturus apskaičiuoja operacijų laiką pagal jų trukmę, tinkamus darbo centrus, priklausomybes, pamainas ir nustatytus pajėgumus. Įjungus parinktį „Atsižvelgti į medžiagas“, pradžios laikai taip pat apskaičiuojami pagal tvarkomus atsargų duomenis ir numatomas gauti siuntas.
Taip sumažėja darbo derinant medžiagų sąrašą su atskiromis įrenginių užduočių eilėmis. Pasikeitus medžiagų atvykimo laikui ar gamybos prioritetui, galite perskaičiuoti tvarkaraštį ir Gantt rodinyje peržiūrėti poveikį tolesnėms užduotims bei sutartiems pristatymo terminams.
Per atvirą REST API sąsają SkyPlanner integruojama su bet kuria ERP ar MES sistema. Medžiagų kiekių duomenis galima atnaujinti per integraciją arba tvarkyti SkyPlanner sandėlio modulyje. Esamos sistemos gali ir toliau atlikti savo funkcijas, o SkyPlanner – skaičiuoti gamybos tvarkaraštį.
Aprūpindami liniją susitarkite, ką reiškia medžiagų duomenys. Atsargos sandėlyje dar neįrodo, kad visas komplektas ar tinkamas komponentas jau pasiekė naudojimo vietą. Aprūpinimo procese ir toliau tikrinkite šią fizinę parengtį, o tvarkaraščiui sudaryti naudojami prieinamumo duomenys turi atitikti sutartas taisykles.
Apsaugokite užduotis, kurioms jau ruošiamasi
Prie pokyčių prisitaikantis tvarkaraštis vertingas, tačiau nuolat keičiant artimiausias užduotis paruošimo darbas gali nueiti perniek.
SkyPlanner funkcija Running Time Lock apsaugo užduotis slenkančiame laiko intervale, skaičiuojamame nuo dabartinio momento. Į šį intervalą patenkančių užduočių negalima perplanuoti, todėl komanda gali ruoštis pagal stabilų artimiausio laikotarpio planą.
Šio intervalo trukmę pasirinkite kartu su žmonėmis, kurie atrenka ir pristato dalis. Ji turėtų atitikti jūsų procese numatytus paruošimo darbus, o ne savavališką norą užfiksuoti visą savaitę. Už šio intervalo ribų palikite pakankamai lankstumo reaguoti į naują informaciją. Jei dėl tikro trūkumo apsaugotų užduočių vykdyti neįmanoma, spręskite šį išimtinį atvejį, užuot manę, kad užrakinus tvarkaraštį atsiras ir dalių.
Aiškūs medžiagų duomenys duoda praktinės naudos
Sutartinės gamybos įmonėje Eskomatic rankiniu būdu sudaromos užduočių eilės ir nepakankama informacija apie medžiagų prieinamumą trukdė iš anksto numatyti trūkumus. Įmonės teigimu, naudojant SkyPlanner kasdienės užduočių eilės tapo aiškesnės, pristatymo datos nustatomos tiksliau, o gamyba dėl trūkstamų medžiagų stoja rečiau.
Ši patirtis rodo, kuo naudinga susieti medžiagų duomenis su gamybos tvarkaraščių sudarymu. Taikydamas tą patį planavimo principą, surinkimo planuotojas gali aprūpinimo komandai patikimiau atsakyti į klausimą „ką ruošiame toliau?“. Visą istoriją skaitykite Eskomatic atsiliepime apie SkyPlanner.
Pradėkite nuo vienos dalių grupės ir išbandykite visą srautą
Pasirinkite dalių grupę, kurios problema akivaizdi: perpildyti stelažai, nuolatinės paieškos, trūkstamos komplektų dalys ar dažnas pakartotinis rūšiavimas. Užfiksuokite dabartinį jos tiekimo kelią ir palyginkite siūlomą metodą atsižvelgdami į realią gaminamų produktų įvairovę.
Stebėkite visą srautą, įskaitant paruošimą ir grąžinimą. Ar surinkėjai mažiau laiko praleidžia ieškodami dalių? O gal šis darbas tiesiog virto papildomu dalių atrinkimu kitur? Ar reikiamoje surinkimo vietoje reikiamu laiku dalis galima naudoti? Kiek atsargų ir grindų ploto reikia tokiai tvarkai? Kas nutinka pasikeitus artimiausioms užduotims?
Prieš pradėdami metodą taikyti plačiau, susitarkite, kas reaguos į trūkumus ir sekos pakeitimus. Pasikeitus variantams, sunaudojimui, pakuotei ar patalpų išplanavimui, peržiūrėkite aprūpinimo tvarką. Gerai apgalvotoje surinkimo linijos aprūpinimo medžiagomis sistemoje galima derinti kelis metodus – nuoseklumą užtikrina aiškios taisyklės, o ne visur vienoda tara.
Kad šias taisykles susietumėte su įgyvendinamu gamybos planu, užsisakykite SkyPlanner pristatymą. Pasiruoškite vienos dalių grupės duomenis, ją naudojančias užduotis, paaiškinkite, kaip patvirtinate, kad dalys prieinamos ir tinkamos naudoti, ir kokį paruošimo laikotarpį reikia apsaugoti nuo pakeitimų. Galėsite išnagrinėti, kaip medžiagų prieinamumo datos ar prioriteto pakeitimas veikia gamybos maršrutą, rankiniu būdu neperdėliodami kiekvienos užduočių eilės.
Pirmiausia norite susipažinti su tvarkaraščių sudarymu? Išbandykite SkyPlanner su demonstraciniais duomenimis arba pasinaudokite SkyPlanner asistento pradžios vedliu, kuriame padeda dirbtinis intelektas.
Jussi Mäntylä
Gamybos planavimo specialistas, SkyPlanner


