


En este artículo
- ¿Qué es la logística de abastecimiento de líneas de producción?
- Stock en línea, kits o piezas secuenciadas: ¿qué elegir?
- Simplifique el suministro de piezas comunes con stock en línea
- Use kits cuando la preparación resuelva un problema real de montaje
- Use suministro secuenciado cuando el ahorro de espacio justifique depender de la secuencia
- Coordine todos los elementos de la política de abastecimiento
- 1. Defina la señal y la respuesta
- 2. Elija la ubicación de origen
- 3. Adapte el transporte a la carga preparada
- 4. Diseñe el punto de uso
- Ejemplo: una línea de montaje, tres políticas de abastecimiento
- Proporcione un programa de producción que permita organizar el abastecimiento de líneas de producción
- Proteja el trabajo que ya se está preparando
- La visibilidad de los materiales marca una diferencia en la práctica
- Empiece con una familia y pruebe el flujo completo
Inicio » Recursos » Abastecimiento de líneas de producción: elija el método adecuado
Tiempo de lectura estimado: 11 minutos
Las estanterías junto a la línea de montaje están llenas, pero un operario sigue esperando un componente. En otro punto, un carro contiene piezas para un producto que acaba de retrasarse en el programa de producción. Añadir más stock congestionaría el pasillo sin resolver necesariamente ninguno de los dos problemas.
Para mejorar el abastecimiento de la línea, lo primero es decidir cómo debe llegar cada familia de piezas al operario. Para los elementos de fijación comunes, puede bastar con reponer contenedores. Los componentes específicos de cada variante pueden funcionar mejor en kits. Un conjunto voluminoso puede requerir entregas según la secuencia de producción, en lugar de ocupar un espacio permanente junto a la línea.
Estas decisiones también necesitan un plan de producción que permita a logística preparar el suministro. SkyPlanner APS programa las tareas teniendo en cuenta la disponibilidad de materiales, las dependencias entre operaciones y la capacidad real, lo que reduce el trabajo manual de asignar las piezas a las distintas colas de tareas de las estaciones de trabajo. Proteger deliberadamente el programa a corto plazo ofrece al equipo un horizonte más estable para preparar el suministro adecuado.
¿Qué es la logística de abastecimiento de líneas de producción?
La logística de abastecimiento de líneas de producción es el suministro interno de piezas desde el almacén o una zona de preparación hasta las estaciones de trabajo donde se utilizarán. Abarca la señal de reposición, la ubicación de origen, el transporte y la forma de presentar las piezas al operario.
Una política de abastecimiento de línea combina estas decisiones para una pieza o un grupo de piezas con necesidades de suministro similares. Decir «usamos kits» describe la presentación, pero no qué desencadena la preparación, dónde se recogen las piezas ni cómo llegan a la estación. Decir «usamos un milk run» describe la organización del transporte, pero no si el carro lleva contenedores de reposición, kits o componentes secuenciados.
Esta distinción es importante al comparar métodos. El kitting, el kanban y los milk runs no son tres alternativas mutuamente excluyentes. Una señal de consumo puede dar lugar a la reposición de contenedores junto a la línea mediante un milk run, mientras que esa misma ruta también entrega kits preparados a partir del programa de producción.
El objetivo es minimizar el trabajo total y el stock necesarios para garantizar un suministro fiable, no simplemente trasladar la recogida de piezas fuera del montaje.
Stock en línea, kits o piezas secuenciadas: ¿qué elegir?
Elija el método por familia de piezas antes de estandarizar toda la línea. Examine el consumo, el número de variantes, el espacio, las necesidades de manipulación, el riesgo de errores al seleccionar piezas y la estabilidad de la secuencia de producción.
| Método de suministro | Cuándo considerarlo | Ventaja principal | Contrapartida que conviene evaluar |
|---|---|---|---|
| Stock en línea: contenedores separados para cada tipo de pieza junto a la estación | Piezas comunes de uso frecuente, fáciles de identificar y que no requieren demasiado espacio | Acceso sencillo sin preparar un kit independiente para cada tarea | A medida que se acumulan variantes, aumentan el stock junto a la línea, los desplazamientos y el esfuerzo de selección |
| Kitting: preparación conjunta de piezas seleccionadas para una tarea, una unidad o un grupo definido de operaciones | Piezas específicas de cada variante, selección difícil o poco espacio en montaje | Menos trabajo de búsqueda y selección en la estación de montaje | La recogida, la comprobación, los contenedores y la manipulación pasan a la fase de preparación; hay que definir cómo actuar si faltan piezas |
| Suministro secuenciado: piezas dispuestas en el orden en que las consumirá la línea | Componentes con variantes que resultan voluminosos o costosos de mantener en todas sus versiones en la estación | Permite presentar la siguiente variante necesaria sin almacenar todas las variantes junto a la línea | Un cambio en el orden de producción puede exigir reorganizar las piezas o repetir la preparación |
Estas orientaciones son puntos de partida, no reglas basadas en un número universal de variantes ni en un valor fijo de las piezas. La mejor elección depende de lo que el método elimina y de lo que añade al conjunto del flujo.
Simplifique el suministro de piezas comunes con stock en línea
Mantener stock en línea tiene sentido cuando un operario necesita repetidamente la misma pieza, esta es fácil de identificar y cabe una cantidad razonable cerca del punto de trabajo. Ese stock puede estar en pequeños contenedores de reposición o en contenedores de mayor tamaño; no implica necesariamente grandes entregas a granel.
Antes de pasar estas piezas a kits, pregúntese qué aportaría el trabajo adicional de recogida. Contar las mismas arandelas comunes para incluirlas en cada kit puede añadir trabajo de preparación sin resolver un problema significativo de montaje.
El problema contrario aparece cuando una disposición pensada para piezas comunes se extiende a muchas variantes de aspecto similar. Aumentar las ubicaciones en las estanterías puede obligar al operario a estirarse más para alcanzar las piezas, dedicar más tiempo a buscarlas y asumir un mayor riesgo de elegir la incorrecta. En ese punto, compare el trabajo real de selección con la opción de preparar las piezas seleccionadas en otra zona.
Use kits cuando la preparación resuelva un problema real de montaje
El kitting puede liberar espacio valioso en la estación y facilitar la identificación de las piezas necesarias. Un kit fijo permanece en la estación correspondiente; un kit móvil acompaña a la pieza de trabajo a lo largo de las operaciones para las que está preparado.
El beneficio es mayor cuando la preparación evita búsquedas, clasificaciones o desplazamientos repetidos en operaciones de montaje cuya capacidad está limitada. Pero el trabajo de recogida de piezas sigue existiendo. Tenga en cuenta el tiempo de preparación, comprobación, entrega y retorno del contenedor del kit, no solo el tiempo ahorrado en la estación.
Decida también qué hacer con un kit incompleto. Un carro que parece listo, pero al que le falta una pieza crítica, puede provocar un arranque que no podrá continuar. Nuestra guía de kitting explica con más detalle cómo comprobar que el kit está completo y cómo entregarlo a producción.
Use suministro secuenciado cuando el ahorro de espacio justifique depender de la secuencia
El suministro secuenciado presenta las variantes necesarias en el orden en que se consumirán. Puede ser útil para componentes cuyas distintas versiones ocuparían demasiado espacio junto a la línea.
No equivale a un kit completo. Una estantería de carcasas secuenciadas puede abastecer una sola familia de componentes, mientras que las demás piezas llegan en contenedores o kits.
La cuestión operativa es durante cuánto tiempo debe mantenerse estable la secuencia. Una vez recogidas y cargadas las piezas, cambiar el orden de producción supone trabajo adicional de manipulación. Si ese orden cambia con frecuencia durante el periodo de preparación y entrega, corrija la inestabilidad antes de depender de un suministro secuenciado muy ajustado.
Coordine todos los elementos de la política de abastecimiento
Después de elegir la presentación, concrete las demás decisiones. Un carro de kits bien organizado no basta para tener un proceso de suministro que funcione.
1. Defina la señal y la respuesta
Para las piezas comunes de uso repetido, el consumo puede activar la reposición mediante un contenedor vacío u otra señal definida. Para las piezas específicas de una tarea, la preparación puede seguir las necesidades y la secuencia de producción aprobadas.
Defina la señal de modo que permita actuar: indique la pieza o tarea, la cantidad, el destino, el momento en que se necesita y la persona responsable de responder. Si una solicitud de reposición puede quedar pendiente sin que nadie la detecte, la mera existencia de la señal no hace que el método sea fiable.
Dimensione la cobertura de existencias junto a la línea según el tiempo que transcurre desde que se activa la reposición hasta que se reciben piezas utilizables. Incluya la espera para la recogida, la preparación, el transporte y la colocación. Utilice el consumo previsto durante ese tiempo de respuesta, con sus variaciones realistas, en lugar de basarse únicamente en el consumo medio del turno. El cálculo detallado de los tiempos de recorrido corresponde al plan logístico del milk run.
2. Elija la ubicación de origen
Las piezas pueden llegar directamente de un almacén central o pasar por un supermercado cercano: una zona de reposición controlada y próxima a producción.
Un punto de suministro cercano puede acortar el tiempo de respuesta del último tramo, pero también necesita reposición y espacio. Trasladar las existencias a un supermercado no elimina el inventario; cambia dónde se almacena y dónde se manipula. Compare el flujo completo, desde el almacén hasta el punto de uso, antes de añadir otro punto de almacenamiento.
3. Adapte el transporte a la carga preparada
Una ruta de reparto compartida puede transportar varias cargas compatibles. En cambio, algunos componentes grandes o delicados pueden necesitar medios de manipulación específicos.
Compruebe el tamaño de los contenedores, el esfuerzo de carga y descarga, la capacidad de la ruta, los accesos y el flujo de retorno de los contenedores vacíos. Aumentar la frecuencia de entrega solo resulta útil si los trabajos de transporte y preparación pueden sostenerla en la práctica.
La política de abastecimiento determina qué debe llegar y cuándo. Después, al diseñar las rutas, se comprueba si el transporte elegido puede cumplir esas entregas.
4. Diseñe el punto de uso
Especifique dónde se colocará la pieza y cómo la identificará el operario y accederá a ella. Tenga en cuenta la retirada del embalaje, la protección del componente, el espacio para contenedores vacíos y cualquier identificación de lote o revisión necesaria.
Una entrega no se completa correctamente por el mero hecho de que la carga llegue a la zona general. El destino y el procedimiento de entrega acordados deben permitir que las piezas correctas se puedan utilizar en el trabajo previsto.
Ejemplo: una línea de montaje, tres políticas de abastecimiento
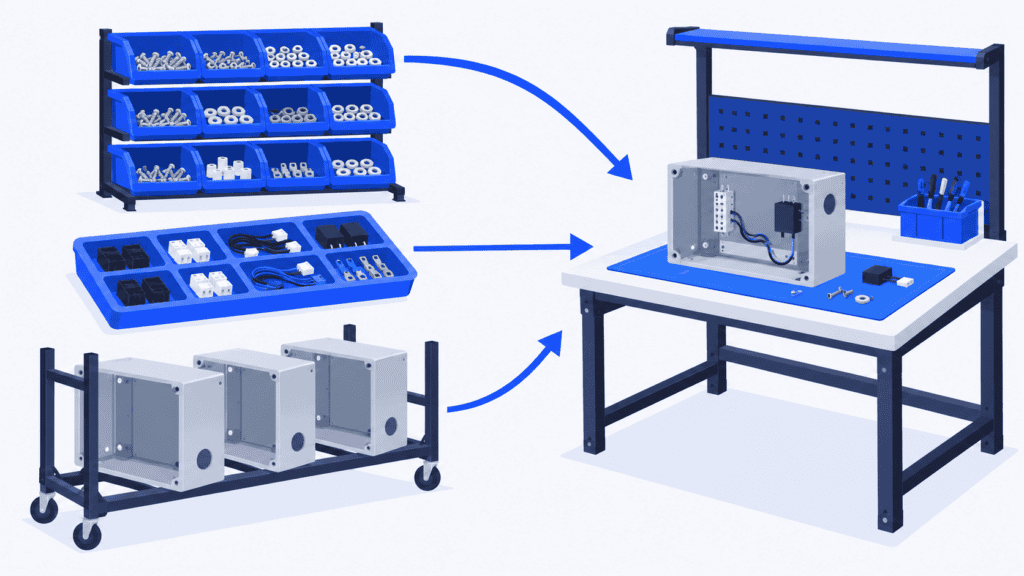
Imagine una línea de montaje de equipos que utiliza tornillos comunes, componentes eléctricos específicos de cada variante y carcasas de gran tamaño.
Los tornillos permanecen en contenedores de reposición claramente identificados en las estaciones. El consumo activa la reposición desde un supermercado cercano y una ruta regular se encarga de intercambiar los contenedores. El equipo comprueba que las existencias utilizables cubran todo el tiempo de respuesta de la reposición.
Los componentes eléctricos se preparan en kits específicos para cada tarea. La preparación sigue el trabajo aprobado a corto plazo; cada kit lleva identificados su tarea y su destino, y en la entrega se comprueba que esté completo. La ruta puede entregar estos kits junto con los tornillos sin que por ello las dos políticas de abastecimiento sean iguales.
Las carcasas ocupan demasiado espacio para mantener todas las variantes junto a la línea. Se preparan en un bastidor siguiendo la secuencia de producción aceptada y se entregan dentro de la franja acordada. Un supervisor se responsabiliza de los cambios una vez iniciada la preparación, incluida cualquier reordenación necesaria.
Ahora se propone introducir un pedido urgente. Para los tornillos, quizá solo haya que comprobar el consumo. El kit podría requerir una selección distinta de componentes. Las carcasas del bastidor podrían necesitar una nueva secuencia. Clasificar las tres familias como «material disponible» ocultaría consecuencias muy diferentes.
La respuesta adecuada es comprobar tanto el programa de producción modificado como la preparación física ya realizada o en marcha para atenderlo.
Proporcione un programa de producción que permita organizar el abastecimiento de líneas de producción
Disponer de un componente no basta para que una tarea pueda ejecutarse. Puede que la operación anterior no haya terminado, que la estación de trabajo necesaria esté ocupada o que no esté disponible el turno adecuado. Por eso, preparar materiales a partir de una lista de montaje aislada puede generar carros con materiales para trabajos que producción todavía no puede realizar.
SkyPlanner reúne estas restricciones en un único programa de producción. Arcturus, la IA de programación de SkyPlanner, calcula la programación de las operaciones a partir de sus duraciones, las estaciones de trabajo aptas, las dependencias, los turnos y la capacidad configurada. Cuando se activa «Tener en cuenta los materiales», también utiliza los datos de inventario que se mantienen actualizados y los envíos entrantes para calcular las horas de inicio.
Esto reduce el trabajo de conciliar una lista de materiales con las colas de trabajo independientes de cada máquina. Cuando cambia la llegada de un material o una prioridad de producción, puede recalcular el programa y revisar en la vista de Gantt cómo afecta a los trabajos posteriores y a los compromisos de entrega.
SkyPlanner se integra con cualquier ERP o MES a través de su API REST abierta. Las cantidades de material pueden mantenerse actualizadas mediante la integración o gestionarse en el módulo de almacén de SkyPlanner. Sus sistemas actuales pueden conservar sus funciones operativas mientras SkyPlanner se encarga de los cálculos de programación de la producción.
Para abastecer la línea, acuerde qué significan los datos de materiales. Tener existencias en un almacén no demuestra que un kit completo o el componente correcto haya llegado a su punto de uso. Mantenga la comprobación de esa disponibilidad física dentro del proceso de suministro y asegúrese de que la información de disponibilidad utilizada para programar refleje las reglas acordadas.
Proteja el trabajo que ya se está preparando
Un programa capaz de adaptarse a los cambios es valioso, pero modificar repetidamente las próximas tareas puede desperdiciar el esfuerzo de preparación.
Running Time Lock de SkyPlanner protege las tareas comprendidas en una ventana móvil que se mide desde el momento actual. Las tareas dentro de esa ventana no se pueden reprogramar, lo que proporciona al equipo un plan estable a corto plazo para organizar la preparación.
Defina esa ventana con las personas encargadas de preparar y entregar los materiales. Su duración debe ajustarse al trabajo de preparación que ya se ha comprometido a realizar dentro del proceso, no al deseo arbitrario de congelar una semana entera. Mantenga suficiente flexibilidad fuera de esa ventana para responder a nueva información. Si un faltante real impide ejecutar el trabajo protegido, gestione la excepción en lugar de dar por hecho que el bloqueo hace que las piezas estén disponibles.
La visibilidad de los materiales marca una diferencia en la práctica
En Eskomatic, fabricante por contrato, las colas de trabajo organizadas manualmente y la escasa visibilidad de los materiales dificultaban anticipar los faltantes. Con SkyPlanner, la empresa afirma que dispone de colas diarias más claras, establece fechas de entrega con mayor precisión y sufre menos paradas de producción por falta de materiales.
Esta experiencia muestra el valor de conectar los materiales con la programación de la producción. Para quien planifica el montaje, ese mismo principio permite dar al equipo de abastecimiento una respuesta más fiable a la pregunta «¿qué preparamos a continuación?». Lea la opinión de Eskomatic sobre SkyPlanner para conocer la experiencia completa.
Empiece con una familia y pruebe el flujo completo
Elija una familia con un problema visible: estanterías saturadas, búsquedas repetidas, piezas que faltan en los kits o reordenaciones frecuentes. Documente su recorrido de suministro actual y compárelo con el método propuesto teniendo en cuenta la combinación de productos que realmente deberá atender.
Observe el flujo completo, incluidas la preparación y las devoluciones. ¿Dedica el personal de montaje menos tiempo a buscar piezas? ¿O ese trabajo simplemente se ha convertido en más preparación de pedidos en otro lugar? ¿Se pueden utilizar las piezas en la estación y el momento requeridos? ¿Cuántas existencias y cuánto espacio en planta necesita el sistema? ¿Qué ocurre cuando cambian las próximas tareas?
Acuerde quién responderá a los faltantes y a los cambios de secuencia antes de extender el método. Revise la política cuando cambien las variantes, el consumo, el embalaje o la distribución en planta. Un sistema de abastecimiento de líneas de producción bien planteado puede combinar varios métodos; la coherencia procede de unas reglas claras, no de utilizar contenedores idénticos en todas partes.
Para conectar esas reglas con un plan de producción viable, reserve una demostración de SkyPlanner. Traiga información sobre una familia de piezas, las tareas que las consumen, cómo confirma su disponibilidad para el uso y la ventana de preparación que necesita proteger. Podrá examinar cómo afecta un cambio en la fecha de disponibilidad de un material o en las prioridades a la ruta de fabricación, sin reconstruir manualmente cada cola de trabajo.
¿Prefiere explorar primero la programación de la producción? Pruebe SkyPlanner con datos de demostración o con el proceso de primeros pasos asistido por IA del asistente de SkyPlanner.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


