








În acest articol
- Ce înseamnă logistica aprovizionării liniilor de asamblare?
- Stoc la linie, kituri sau piese în ordinea utilizării: ce alegeți?
- Simplificați aprovizionarea pieselor comune prin stocuri la linie
- Folosiți kituri când pregătirea lor rezolvă o problemă reală la asamblare
- Folosiți aprovizionarea secvențiată când spațiul economisit justifică dependența de ordinea producției
- Corelați toate elementele politicii de aprovizionare
- 1. Definiți semnalul și răspunsul
- 2. Alegeți locul din care se face aprovizionarea
- 3. Adaptați transportul la încărcătura pregătită
- 4. Organizați punctul de utilizare
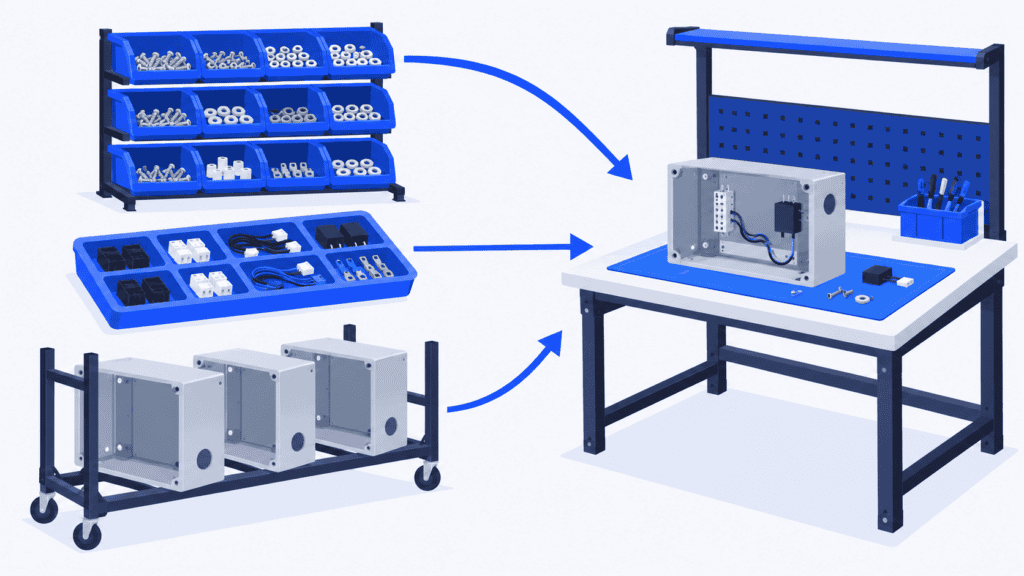
- Exemplu: o linie de asamblare, trei moduri de aprovizionare
- Oferiți echipei de aprovizionare a liniei un program de producție pe care îl poate urma
- Protejați operațiile pentru care pregătirile au început deja
- Vizibilitatea asupra materialelor contează în practică
- Începeți cu o singură familie de piese și testați întregul flux
Acasă » Resurse » Aprovizionarea liniilor de asamblare: alegeți metoda potrivită
Timp estimat de citire: 11 minute
Rafturile de lângă linia de asamblare sunt pline, dar un operator încă așteaptă o componentă. În altă parte, un cărucior conține piese pentru un produs care tocmai a fost amânat în programul de producție. Un stoc mai mare ar aglomera culoarul, fără să rezolve neapărat vreuna dintre probleme.
O aprovizionare mai bună a liniei începe cu alegerea modului în care fiecare familie de piese ajunge la operator. Pentru elementele de fixare comune, pot fi potrivite cutiile reaprovizionate pe măsura consumului. Pentru componentele specifice unei variante, kiturile pot fi o soluție mai bună. Un ansamblu voluminos poate necesita livrarea în ordinea producției, în loc să ocupe permanent un loc lângă linie.
Aceste alegeri au nevoie și de un plan de producție pe baza căruia logistica să își poată pregăti activitatea. SkyPlanner APS programează operațiile ținând cont de disponibilitatea materialelor, de dependențele dintre operații și de capacitatea reală. Astfel, reduce munca manuală necesară pentru corelarea pieselor cu operațiile care așteaptă la fiecare centru de lucru. Protejând în mod deliberat programul pe termen scurt împotriva modificărilor, oferiți echipei un interval mai stabil în care să pregătească aprovizionarea potrivită.
Ce înseamnă logistica aprovizionării liniilor de asamblare?
Logistica aprovizionării liniilor de asamblare înseamnă alimentarea internă cu piese din depozit sau dintr-o zonă de pregătire către centrele de lucru unde vor fi utilizate. Aceasta cuprinde semnalul de reaprovizionare, locația sursă, transportul și modul în care piesele sunt puse la dispoziția operatorului.
Politica de aprovizionare a liniei reunește aceste decizii pentru o piesă sau un grup de piese cu nevoi similare de aprovizionare. Când spunem „folosim kituri”, descriem modul de prezentare a pieselor, nu și ce declanșează pregătirea, de unde sunt prelevate piesele sau cum ajung la post. Când spunem „folosim un circuit milk run”, descriem organizarea transportului, nu și dacă pe cărucior se află cutii pentru reaprovizionare, kituri sau componente aranjate în ordinea utilizării.
Această distincție contează atunci când comparați metodele. Pregătirea kiturilor, kanban și circuitele milk run nu sunt trei alternative care se exclud reciproc. Un semnal de consum poate declanșa reaprovizionarea cutiilor de lângă linie printr-un circuit milk run, iar pe același traseu se pot livra și kituri pregătite pe baza programului de producție.
Scopul este să reduceți la minimum volumul total de muncă și stocul necesare unei aprovizionări fiabile, nu doar să mutați prelevarea pieselor în afara zonei de asamblare.
Stoc la linie, kituri sau piese în ordinea utilizării: ce alegeți?
Alegeți metoda pentru fiecare familie de piese înainte de a standardiza întreaga linie. Analizați consumul, numărul de variante, spațiul, cerințele de manipulare, riscul de eroare la prelevare și stabilitatea secvenței de producție.
| Metodă de aprovizionare | Când merită luată în calcul | Avantaj principal | Dezavantaje de evaluat |
|---|---|---|---|
| Stoc la linie: cutii sau containere separate pentru fiecare piesă, lângă postul de lucru | Piese comune, utilizate frecvent, care ocupă un spațiu rezonabil și sunt ușor de identificat | Acces simplu, fără pregătirea unui kit separat pentru fiecare operație | Pe măsură ce se adaugă variante, cresc stocul de lângă linie, deplasările și efortul de selectare |
| Pregătire de kituri: piesele selectate sunt pregătite împreună pentru o operație, o unitate de produs sau un grup definit de operații | Piese specifice unei variante, selecție dificilă sau spațiu limitat în zona de asamblare | Mai puțin timp petrecut cu căutarea și selectarea pieselor la postul de asamblare | Prelevarea, verificarea, gestionarea containerelor și manipularea se mută în etapa de pregătire; este nevoie de o procedură clară pentru piesele lipsă |
| Aprovizionare secvențiată: piesele sunt aranjate în ordinea în care vor fi consumate pe linie | Componente cu mai multe variante, pentru care păstrarea tuturor versiunilor la post ar ocupa mult spațiu sau ar fi costisitoare | Următoarea variantă necesară poate fi pusă la dispoziția operatorului fără a păstra toate variantele lângă linie | Modificarea ordinii de producție poate impune rearanjarea sau pregătirea din nou a pieselor |
Acestea sunt puncte de plecare, nu reguli bazate pe un număr de variante valabil în orice situație sau pe o valoare fixă a piesei. Alegerea optimă depinde de ceea ce elimină și de ceea ce adaugă metoda de-a lungul întregului flux.
Simplificați aprovizionarea pieselor comune prin stocuri la linie
Stocul la linie este o alegere logică atunci când operatorul are nevoie în mod repetat de aceeași piesă ușor de identificat, iar o cantitate rezonabilă încape aproape de locul de lucru. Stocul la linie poate fi păstrat atât în cutii mici pentru reaprovizionare, cât și în containere mai mari; nu presupune automat livrări în cantități mari.
Înainte de a trece aceste piese în kituri, întrebați-vă ce ar aduce prelevarea suplimentară. Numărarea acelorași șaibe comune pentru fiecare kit poate adăuga muncă de pregătire fără să elimine o problemă semnificativă la asamblare.
Problema opusă apare când modul de organizare folosit pentru piesele comune este extins la numeroase variante cu aspect asemănător. Mai multe locații pe raft pot obliga operatorul să întindă brațele mai des după piese, să caute mai mult și pot crește riscul de a alege piesa greșită. În acest caz, comparați efortul efectiv de selectare la post cu cel necesar pentru pregătirea pieselor selectate într-o altă zonă.
Folosiți kituri când pregătirea lor rezolvă o problemă reală la asamblare
Pregătirea kiturilor poate elibera spațiu valoros la post și poate face piesele necesare mai ușor de identificat. Un kit staționar rămâne la postul căruia îi este destinat; un kit mobil însoțește piesa de prelucrat pe parcursul operațiilor pentru care a fost pregătit.
Beneficiul este cel mai mare atunci când pregătirea elimină căutările, sortările sau deplasările repetate din activitatea de asamblare cu capacitate limitată. Însă prelevarea pieselor rămâne necesară. Luați în calcul timpul de pregătire, verificare, livrare și returnare a recipientului pentru kit, nu doar timpul economisit la post.
Stabiliți și ce se întâmplă cu un kit incomplet. Un cărucior aparent pregătit, din care lipsește o singură piesă critică, poate duce la începerea prematură a lucrului. Ghidul nostru despre pregătirea kiturilor tratează mai detaliat verificarea kiturilor complete și predarea lor către producție.
Folosiți aprovizionarea secvențiată când spațiul economisit justifică dependența de ordinea producției
Aprovizionarea secvențiată pune la dispoziție varianta necesară în ordinea în care va fi consumată. Aceasta poate fi utilă pentru componentele ale căror variante ar ocupa prea mult spațiu lângă linie.
Nu este același lucru cu un kit complet. Un rastel cu carcase aranjate în ordinea utilizării poate aproviziona o singură familie de componente, în timp ce celelalte piese sosesc în cutii sau kituri.
Din punct de vedere operațional, întrebarea este cât timp trebuie să rămână stabilă secvența. După ce piesele au fost prelevate și încărcate, schimbarea ordinii de producție implică muncă fizică suplimentară. Dacă această ordine se schimbă frecvent în intervalul de pregătire și livrare, rezolvați mai întâi instabilitatea, înainte de a vă baza pe o aprovizionare strâns sincronizată cu secvența de producție.
Corelați toate elementele politicii de aprovizionare
După alegerea modului de prezentare a pieselor, luați și celelalte decizii. Un cărucior de kituri bine organizat nu înseamnă încă un proces de aprovizionare funcțional.
1. Definiți semnalul și răspunsul
Pentru piesele comune folosite în mod repetat, consumul poate declanșa reaprovizionarea printr-un container gol sau printr-un alt semnal definit. Pentru piesele specifice unei operații, pregătirea poate urma necesarul și secvența de producție aprobate.
Asigurați-vă că semnalul permite o acțiune concretă: precizați piesa sau operația, cantitatea, destinația, momentul când sunt necesare piesele și persoana responsabilă de răspuns. Dacă o cerere de reaprovizionare poate rămâne neobservată, simpla existență a semnalului nu face metoda fiabilă.
Dimensionați stocul de lângă linie astfel încât să acopere intervalul dintre declanșarea reaprovizionării și primirea pieselor utilizabile. Includeți așteptarea până la colectare, prelevarea pieselor, transportul și așezarea lor la punctul de utilizare. Luați în calcul consumul estimat pe durata acestui interval, cu variații realiste, nu doar consumul mediu pe schimb. Timpii detaliați ai traseului se stabilesc în planul logistic milk run.
2. Alegeți locul din care se face aprovizionarea
Piesele pot veni direct dintr-un depozit central sau printr-un supermarket de producție aflat în apropiere: o zonă controlată de reaprovizionare, mai aproape de producție.
O sursă apropiată poate scurta timpul de aprovizionare pe ultimul segment, dar are nevoie, la rândul ei, de reaprovizionare și de spațiu. Mutarea pieselor într-un supermarket de producție nu elimină stocul; schimbă doar locul unde acesta este păstrat și manipulat. Comparați întregul flux, de la depozit până la punctul de utilizare, înainte de a adăuga un nou punct de stocare.
3. Adaptați transportul la încărcătura pregătită
Pe un traseu comun de livrare pot fi transportate mai multe încărcături compatibile. În schimb, unele componente mari sau sensibile pot necesita o soluție de manipulare dedicată.
Verificați dimensiunea containerelor, efortul de încărcare și descărcare, capacitatea de transport pe traseu, accesul și fluxul de retur al containerelor goale. Livrările mai frecvente sunt utile numai dacă activitățile de transport și pregătire le pot susține efectiv.
Regulile de aprovizionare stabilesc ce trebuie să ajungă și când. Apoi, prin proiectarea traseului, se verifică dacă soluția de transport aleasă poate asigura aceste livrări.
4. Organizați punctul de utilizare
Stabiliți unde va fi așezată piesa și cum o va identifica și prelua operatorul. Luați în calcul îndepărtarea ambalajelor, protecția componentelor, spațiul pentru containerele goale și eventualele cerințe de identificare a lotului sau a reviziei.
O livrare nu este reușită doar pentru că încărcătura a ajuns în zona generală de destinație. Locul de livrare și procedura de predare convenite trebuie să asigure că piesele potrivite pot fi folosite pentru lucrarea prevăzută.
Exemplu: o linie de asamblare, trei moduri de aprovizionare
Imaginați-vă o linie de asamblare a echipamentelor care folosește șuruburi comune, piese electrice specifice fiecărei variante și carcase de mari dimensiuni.
Șuruburile sunt păstrate la posturile de asamblare, în recipiente de reaprovizionare clar identificate. Consumul declanșează înlocuirea acestora dintr-un supermarket de producție apropiat, iar containerele sunt schimbate pe un traseu regulat. Echipa verifică dacă stocul utilizabil acoperă întregul interval necesar reaprovizionării.
Piesele electrice sunt pregătite în kituri pentru fiecare operație. Pregătirea urmează programul aprobat pentru perioada imediat următoare, fiecare kit indică operația și destinația, iar la predare se verifică dacă este complet. Kiturile pot fi livrate pe același traseu cu șuruburile, fără ca cele două moduri de aprovizionare să devină identice.
Carcasele ocupă prea mult spațiu pentru ca toate variantele să fie păstrate lângă linie. Acestea sunt așezate pe un rastel în succesiunea de producție aprobată și livrate în intervalul convenit. Un supervizor răspunde de modificările intervenite după începerea pregătirii, inclusiv de eventualele rearanjări necesare.
Acum se propune introducerea unei comenzi urgente. Pentru șuruburi poate fi suficientă o verificare a consumului. Pentru kit poate fi necesară o altă selecție de piese. Carcasele de pe rastel ar putea trebui rearanjate în noua succesiune. Dacă toate cele trei familii ar fi tratate doar ca „material disponibil”, aceste consecințe foarte diferite ar rămâne ascunse.
Abordarea corectă este să verificați atât programul de producție modificat, cât și pregătirea fizică a materialelor deja efectuată pe baza lui.
Oferiți echipei de aprovizionare a liniei un program de producție pe care îl poate urma
Disponibilitatea unei componente nu înseamnă, în sine, că o operație poate începe. Operația precedentă poate fi neterminată, centrul de lucru necesar poate fi ocupat sau schimbul potrivit poate să nu fie disponibil. Prin urmare, pregătirea materialelor doar pe baza unei liste de asamblare, fără corelare cu restul producției, poate duce la cărucioare încărcate cu piese pe care producția nu le poate folosi încă.
SkyPlanner reunește aceste constrângeri într-un singur program de producție. Arcturus, motorul de programare bazat pe inteligență artificială al SkyPlanner, calculează programarea operațiilor pe baza duratelor acestora, a centrelor de lucru eligibile, a dependențelor, a schimburilor și a capacității configurate. Când opțiunea „Luați în calcul materialele” este activată, folosește și datele actualizate despre stocuri și livrările așteptate pentru a calcula momentele de începere.
Astfel, se reduce efortul de corelare a listei de materiale cu cozile separate de operații ale utilajelor. Când se modifică data de sosire a unui material sau o prioritate de producție, puteți recalcula programul și analiza, în vizualizarea Gantt, efectele asupra operațiilor ulterioare și a termenelor de livrare asumate.
SkyPlanner se integrează cu orice ERP sau MES prin interfața sa REST API deschisă. Cantitățile de materiale pot fi menținute la zi prin integrare sau gestionate în modulul Depozit din SkyPlanner. Sistemele existente își pot păstra rolurile operaționale, în timp ce SkyPlanner efectuează calculele pentru programarea producției.
Pentru aprovizionarea liniilor de asamblare, conveniți ce anume reprezintă datele despre materiale. Existența unui stoc în depozit nu dovedește că un kit complet sau componenta corectă a ajuns la punctul de utilizare. Păstrați verificarea acestei disponibilități fizice în procesul de aprovizionare și asigurați-vă că informațiile despre disponibilitate folosite la programare reflectă regulile convenite.
Protejați operațiile pentru care pregătirile au început deja
Un program care se adaptează rapid este valoros, dar modificarea repetată a operațiilor imediat următoare poate irosi munca de pregătire.
Funcția Running Time Lock din SkyPlanner protejează operațiile dintr-un interval mobil, calculat din momentul prezent. Operațiile din acest interval nu pot fi reprogramate, astfel încât echipa are un plan stabil pentru a pregăti producția din perioada imediat următoare.
Stabiliți acest interval împreună cu persoanele care colectează și livrează piesele. Durata lui ar trebui să țină cont de pregătirile pe care procesul le impune, nu de dorința arbitrară de a îngheța o săptămână întreagă. Dincolo de acest interval, păstrați suficientă flexibilitate pentru a reacționa la informații noi. Dacă un deficit real de materiale face imposibilă executarea operațiilor protejate, rezolvați situația excepțională, fără a presupune că blocarea programului face piesele disponibile.
Vizibilitatea asupra materialelor contează în practică
La Eskomatic, producător care lucrează pe bază de contract, cozile de operații organizate manual și vizibilitatea limitată asupra materialelor făceau mai dificilă anticiparea lipsurilor. Compania raportează că, folosind SkyPlanner, are cozi zilnice de operații mai clare, stabilește mai precis termenele de livrare și înregistrează mai puține opriri ale producției din cauza lipsei materialelor.
Această experiență arată valoarea corelării materialelor cu programarea producției. Pentru un planificator de asamblare, același principiu îi permite echipei de aprovizionare să primească un răspuns mai credibil la întrebarea „ce pregătim în continuare?”. Citiți evaluarea SkyPlanner făcută de Eskomatic pentru a afla întreaga poveste.
Începeți cu o singură familie de piese și testați întregul flux
Alegeți o familie de piese cu o problemă vizibilă: rastele aglomerate, căutări repetate, piese lipsă din kituri sau sortări repetate. Documentați traseul actual de aprovizionare și comparați-l cu metoda propusă, ținând cont de mixul de produse pe care aceasta trebuie să îl deservească în practică.
Urmăriți întregul flux, inclusiv pregătirea și retururile. Echipa de asamblare petrece mai puțin timp căutând piese? Sau acest efort s-a transformat pur și simplu în muncă suplimentară de colectare în altă parte? Piesele pot fi folosite la postul necesar și la momentul cerut? De cât stoc și de cât spațiu la sol are nevoie această organizare? Ce se întâmplă când se schimbă operațiile următoare?
Înainte de a extinde metoda, stabiliți cine intervine în cazul lipsurilor de materiale și al schimbărilor de succesiune. Reevaluați regulile de aprovizionare când se modifică variantele, consumul, ambalajele sau amplasarea. Un sistem bine gândit de aprovizionare a liniilor de asamblare poate folosi mai multe metode; coerența vine din reguli clare, nu din containere identice peste tot.
Pentru a corela aceste reguli cu un plan de producție realizabil, programați o demonstrație SkyPlanner. Pregătiți informații despre o familie de piese, operațiile care le consumă, modul în care confirmați disponibilitatea lor pentru utilizare și intervalul de pregătire pe care trebuie să îl protejați. Puteți analiza cum afectează o schimbare a datei de disponibilitate a materialelor sau a priorității parcursul prin producție, fără să reconstruiți manual fiecare coadă de operații.
Preferați să explorați mai întâi programarea producției? Încercați SkyPlanner cu date demonstrative sau folosind pașii din Getting Started, cu asistență bazată pe inteligență artificială, în SkyPlanner Assistant.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


