


Dans cet article
- Qu’est-ce qu’un diagramme spaghetti ?
- Choisir le parcours à observer avant de tracer les lignes
- Comment réaliser un diagramme spaghetti en atelier
- 1. Préparer le plan et l’observation
- 2. Tracer les déplacements tels qu’ils se produisent
- 3. Noter à quoi sert chaque trajet
- 4. Observer les répétitions pertinentes
- Analyser les raisons des déplacements, pas seulement la ligne la plus longue
- Exemple : les allers-retours répétés pour le contrôle
- Vérifiez l’amélioration avant d’annoncer un gain
- Intégrez la modification vérifiée au planning de production
- Une vue partagée facilite la gestion des changements en fabrication
- Commencez par un trajet et une modification qui mérite d’être testée
Accueil » Ressources » Diagramme spaghetti en production : tracer le parcours réel
Temps de lecture estimé : 10 minutes
Un déplacement jusqu’au banc de contrôle semble anodin. Aller chercher un autre bac ou retourner prendre un outil aussi. Mais si vous suivez ces trajets sur toute une opération, vous constaterez peut-être que le travail oblige sans cesse à quitter le poste, pour des raisons que personne n’a remises en question.
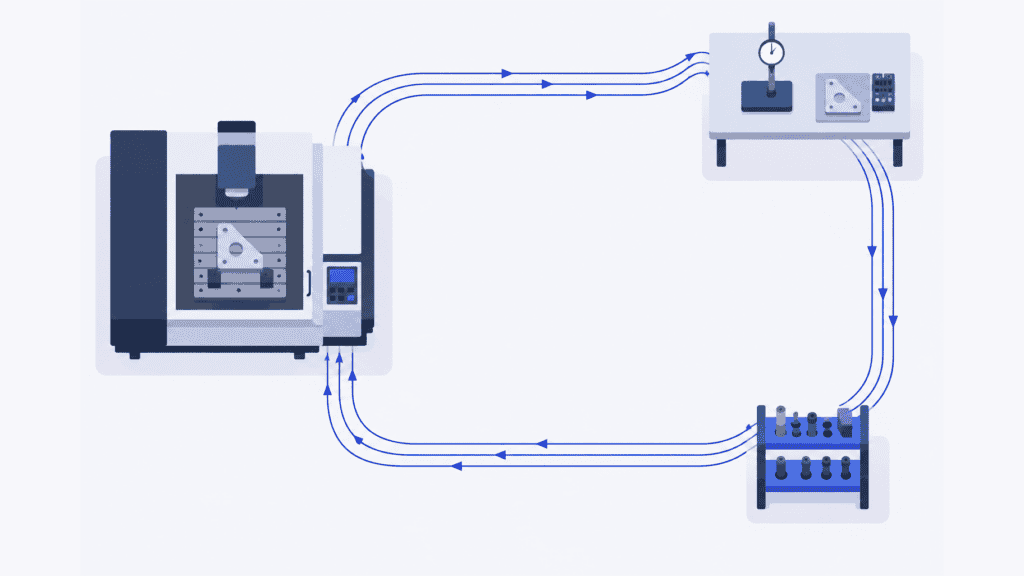
Le diagramme spaghetti rend ces déplacements physiques visibles. Tracé sur un plan de l’atelier, il montre le parcours réellement emprunté par une personne ou une matière, y compris les trajets répétés, les détours et les retours en arrière. L’intérêt n’est pas d’obtenir un dessin plus net, mais de savoir quels trajets modifier et si ces changements rendent le travail plus facile ou plus rapide.
Une fois l’amélioration vérifiée, SkyPlanner APS vous aide à en exploiter les effets sur la production. Les durées d’opération mises à jour et les affectations validées aux postes de travail doivent être intégrées au même planning que les autres ordres utilisant ces ressources, et non rester dans un rapport d’amélioration à part.
Qu’est-ce qu’un diagramme spaghetti ?
Un diagramme spaghetti représente le parcours physique d’une personne, d’une matière ou d’un objet dans une zone de travail. On parle aussi de tracé ou de cartographie spaghetti. Les lignes suivent le trajet réel sur un plan d’implantation ; des flèches ou des déplacements numérotés en indiquent l’ordre. Ce sont les parcours répétés et superposés qui donnent son nom au diagramme.
En production, utilisez-le pour comprendre, par exemple, pourquoi un opérateur quitte régulièrement sa machine, pourquoi une pièce traverse plusieurs fois la même allée ou pourquoi un manutentionnaire revient sans cesse dans la même zone de stockage.
Choisissez l’outil en fonction de la question posée. Un logigramme décrit l’enchaînement des activités et des décisions. La cartographie des flux de valeur examine plus largement les flux de matières et d’informations, y compris les stocks et les attentes. Le diagramme spaghetti, lui, porte sur le parcours physique. Il s’utilise aussi bien dans un atelier de type job shop organisé par fonction qu’au sein d’une cellule de production.
Le tracé peut donner une piste pour analyser les retards, mais ses lignes ne mesurent pas le temps écoulé et ne prouvent pas où se situe le goulot d’étranglement de la production. Consignez ces observations en complément du diagramme.
Choisir le parcours à observer avant de tracer les lignes
Partez d’un problème suffisamment précis pour être observable : par exemple, des déplacements répétés pour effectuer un contrôle pendant une opération d’usinage, plutôt que « trop de déplacements dans l’usine ».
Suivez une personne si la question porte sur ses déplacements à pied, ses recherches ou les interruptions de son travail. Suivez la matière si vous cherchez à comprendre ses transferts physiques d’un lieu à un autre. Ces deux points de vue sont distincts : une pièce peut rester près d’une machine pendant que l’opérateur s’en éloigne, et un manutentionnaire peut prendre en charge plusieurs pièces au cours d’un seul trajet.
Définissez un début et une fin faciles à repérer. Pour un opérateur, cela peut aller de la prise de la première ébauche au dépôt du lot terminé à l’emplacement convenu. Pour la matière, du départ d’une zone d’attente à l’arrivée au poste de l’opération suivante. Notez la famille de produits, la taille du lot, l’équipe et les conditions de travail pertinentes pour situer le parcours dans son contexte.
Il n’est pas nécessaire de rester toute la journée auprès d’une pièce qui attend longtemps. Relevez ses arrivées et ses départs, observez les transferts et consignez séparément les périodes d’attente. Si vous observez un transfert ultérieur sur le lot comparable suivant, signalez cette substitution. Ne présentez pas plusieurs parcours distincts comme le suivi continu d’une seule pièce.
Comment réaliser un diagramme spaghetti en atelier
Il vous faut un croquis exploitable de l’atelier, un moyen de noter les déplacements et de quoi mesurer les durées que vous souhaitez relever. Le papier est un bon point de départ ; un dessin numérique convient aussi, à condition de ne pas détourner votre attention du travail observé.
1. Préparer le plan et l’observation
Faites figurer les postes de travail, les points de stockage, les zones de contrôle, les portes, les allées et les obstacles qui déterminent le parcours. Vérifiez que le croquis correspond à l’implantation actuelle. Une échelle connue ou des longueurs de trajet mesurées permettront de calculer les distances par la suite. Un croquis approximatif, sans mesures, sert de support à la discussion, mais ne permet pas d’avancer des distances précises.
Expliquez l’objectif aux personnes concernées : améliorer l’organisation du travail, et non classer les individus selon la distance qu’ils parcourent à pied. Convenez avec l’équipe de la méthode d’observation et respectez les règles du site en matière d’accès et d’enregistrement. Restez à l’écart des équipements en fonctionnement et des voies de circulation des véhicules.
2. Tracer les déplacements tels qu’ils se produisent
Marquez le point de départ, notez l’heure et suivez la personne ou la matière choisie. Tracez chaque déplacement selon le chemin réellement emprunté, en contournant les équipements et en passant par les accès effectivement utilisés. Ne remplacez pas un détour peu pratique par la ligne droite qui vous semblerait possible.
Utilisez des flèches et numérotez les déplacements pour que leur enchaînement reste lisible. Comptez séparément l’aller et le retour, y compris lorsque les trajets se répètent dans la même allée. Si vous suivez plusieurs personnes ou matières, utilisez des feuilles distinctes ou des tracés clairement différenciés, plutôt qu’un enchevêtrement impossible à déchiffrer.
Pendant l’observation, évitez d’orienter la personne vers un meilleur parcours. Notez vos questions pour en discuter ensuite. Sinon, vous risquez de mesurer les effets de votre suggestion plutôt que la méthode existante.
3. Noter à quoi sert chaque trajet
Un faisceau dense de lignes indique où les déplacements se répètent. Les notes en expliquent les raisons. La personne allait-elle chercher un outil manquant, effectuer une mesure obligatoire, trouver un bac vide ou vérifier une information ?
Tenez un relevé succinct des déplacements à côté du croquis :
| Élément à relever | Informations à noter |
|---|---|
| Départ et arrivée | Lieux réels et sens du déplacement, en référence au tracé numéroté |
| Fréquence | Chaque passage au cours de l’opération ou du cycle observé |
| Distance | Longueur du trajet réellement parcouru et méthode de mesure |
| Motif | Ce que le déplacement a permis de faire et pourquoi il était nécessaire |
| Durée et interruption | Temps de déplacement ou d’attente observé, avec indication d’un éventuel arrêt de la production |
| Contexte | Produit, quantité, équipe et tout événement inhabituel influant sur le parcours |
Ces éléments suffisent à distinguer une livraison longue mais nécessaire d’un court trajet répété parce qu’il manque quelque chose. Avant de conclure sur la cause d’un déplacement mal compris, revenez dessus avec la personne qui a effectué le travail.
4. Observer les répétitions pertinentes
Une seule observation peut révéler le parcours, mais pas sa régularité. Observez d’autres répétitions complètes et conservez la trace des différences. Un contrôle de première pièce, un trajet de réapprovisionnement et une recherche récurrente d’outil ne doivent pas être considérés comme des activités de même fréquence.
Il n’existe pas de nombre universel de cycles garantissant la fiabilité de toute étude. Couvrez les variations susceptibles de modifier votre décision : une autre taille de lot, un autre parcours produit ou une équipe dont l’approvisionnement est organisé différemment. Si une panne marque l’essentiel de l’observation, signalez-la au lieu de présenter ce parcours comme représentatif.
Pour calculer la distance, multipliez la longueur mesurée de chaque tronçon par le nombre de passages observés, puis additionnez les résultats. Gardez la fréquence et le motif des trajets visibles à côté du total. Pour choisir une modification, ces informations sont souvent plus utiles que la seule distance totale.
Analyser les raisons des déplacements, pas seulement la ligne la plus longue
Commencez par les trajets répétés et demandez-vous ce qui permettrait de les éviter. Un problème de recherche d’outils peut appeler une démarche 5S et un emplacement convenu au point d’utilisation. Un retour pour chercher des emballages manquants peut nécessiter une règle de réapprovisionnement. Ni l’un ni l’autre n’impose forcément de déplacer une machine.
Les longs transferts entre opérations appellent une autre réflexion : une opération validée peut-elle être réalisée sur un poste de travail plus proche ? Peut-on modifier les zones d’attente ? Ou le transfert dessert-il déjà efficacement plusieurs opérations ? Un raccourci physique qui complique la fabrication d’une autre famille de produits peut être un mauvais compromis.
Les lignes qui se croisent doivent elles aussi susciter des questions. Elles indiquent que des trajets empruntent le même espace, pas nécessairement que des personnes y arrivent au même moment. Observez quand les déplacements se gênent réellement et examinez l’aménagement avec les responsables de la zone. Un trajet plus court qui entrave l’accès n’est pas une amélioration.
Exemple : les allers-retours répétés pour le contrôle
Imaginez un opérateur qui usine un lot d’équerres. Le diagramme montre des déplacements répétés de la machine vers un banc de contrôle partagé, puis un retour à la machine, suivi d’une traversée de l’allée pour ranger l’instrument de mesure. Une autre famille de produits utilise également ce banc.
La proposition qui vient naturellement à l’esprit est de rapprocher le contrôle de la machine. Commencez par distinguer les raisons de ces déplacements. Un instrument validé pour le contrôle en cours de fabrication, disponible au poste de travail, pourrait supprimer les allers-retours nécessaires pour le prendre et le ranger, tout en maintenant le contrôle final au banc partagé. Si la mesure exige des équipements ou des conditions disponibles uniquement sur ce banc, déplacer le contrôle relève d’une autre décision.
Discutez de la méthode avec l’opérateur et l’équipe qualité, puis testez l’aménagement approuvé. Vérifiez que le contrôle reste correctement réalisé, mesurez l’évolution du temps consacré par l’opérateur et assurez-vous que l’autre famille de produits ne perd pas l’accès à un moyen dont elle a besoin.
La question n’est pas simplement de savoir si le nouveau tracé est plus court. Il faut vérifier que le même travail requis est effectué avec moins de déplacements évitables, sans reporter le problème sur une autre opération.
Vérifiez l’amélioration avant d’annoncer un gain
Distinguez bien le trajet proposé de la situation actuelle observée. Une fois la modification approuvée mise en place, renouvelez l’observation sur un travail comparable, avec les mêmes points de départ et d’arrivée. Consignez les différences de taille de lot, de produit ou de conditions pour que la comparaison reste pertinente.
Comparez la distance et la fréquence des déplacements, puis vérifiez les indicateurs liés au problème initial : temps consacré par l’opérateur, interruptions de la machine, attente dans les files ou temps nécessaire pour terminer le travail. Réduire la distance parcourue à pied est un résultat utile en soi. Cela ne se traduit pas automatiquement par une réduction équivalente de la durée de l’opération.
Si l’opérateur se déplaçait auparavant pendant qu’un cycle d’usinage automatique se poursuivait, la modification peut lui permettre de se consacrer à la préparation ou à une autre tâche, sans raccourcir ce cycle machine. Si, au contraire, la machine attendait son retour, l’effet sur son temps d’occupation peut être différent. Appuyez-vous sur des mesures pour déterminer dans quel cas vous vous trouvez.
De même, gagner du temps sur un poste de travail ne garantit pas une expédition plus tôt si l’ordre de fabrication reste en attente à une opération partagée en aval. Utilisez le diagramme pour améliorer le trajet et examinez l’ensemble du processus avant de promettre un gain sur les délais ou un résultat financier.
Désignez un responsable de la méthode retenue, mettez à jour les instructions concernées et convenez d’une date pour la vérifier à nouveau. Sinon, les anciennes habitudes risquent de reprendre progressivement le dessus, tandis que le bilan d’amélioration affiche toujours le résultat prévu.
Intégrez la modification vérifiée au planning de production
Une amélioration prend davantage de valeur lorsque les prochains ordres sont planifiés en fonction de la nouvelle façon de travailler. Si une opération prend réellement moins de temps, conserver l’ancienne durée masque une capacité exploitable. En revanche, si l’essai a seulement réduit les déplacements pendant un cycle machine inchangé, raccourcir la durée planifiée de cette opération créerait une capacité fictive.
SkyPlanner vous permet de définir les étapes de fabrication avec des durées réalistes, les postes de travail pouvant les réaliser et les dépendances entre étapes. Son IA d’ordonnancement, Arcturus, place les opérations dans un planning de production partagé en tenant compte des capacités, des horaires d’équipe et des priorités configurés. Vous gardez la main sur les décisions de planification ; Arcturus se charge du calcul d’ordonnancement.
Dans l’exemple des équerres, reportez dans la planification les effets vérifiés, et non le simple raccourcissement du tracé. Il peut s’agir d’une durée d’opération révisée. Une modification approuvée de la gamme de fabrication ou de l’affectation à un poste de travail peut également nécessiter une mise à jour. Confirmez les données de planification concernées, puis recalculez le planning pour voir comment ce travail s’articule avec les autres ordres.
Vous réduisez ainsi les corrections manuelles dans les files d’attente propres à chaque machine et voyez plus clairement l’effet de l’amélioration sur les livraisons. Un créneau libéré à l’usinage n’est utile que si l’opération suivante et ses ressources peuvent absorber le flux qui en résulte. Les horaires d’équipe définis pour les postes de travail déterminent toujours les périodes de disponibilité de la capacité.
Une vue partagée facilite la gestion des changements en fabrication
Mamec, spécialiste des technologies de mélange et sous-traitant industriel de haute technologie, établissait auparavant les priorités de ses ordres de travail interdépendants à partir de dates de livraison consignées sur papier, sans disposer d’une vue d’ensemble fiable de la production. La mise en place de SkyPlanner lui a apporté un planning partagé et une vision du travail en temps réel.
Dans son témoignage, Mamec fait état d’une charge de planification nettement allégée et d’une gestion plus facile des changements de gamme lors du développement de produits selon les demandes des clients. L’équipe peut en évaluer les effets avec moins d’efforts et répondre plus sûrement aux clients sur les engagements possibles.
Cette expérience illustre l’intérêt d’une planification qui relie les opérations entre elles lorsque la production évolue. Votre propre démarche d’amélioration commence toujours par l’observation et la vérification du travail. Le témoignage de Mamec sur SkyPlanner montre comment gérer concrètement les interdépendances qui en découlent.
Commencez par un trajet et une modification qui mérite d’être testée
Choisissez un trajet récurrent qui suscite déjà des questions dans votre équipe. Tracez les déplacements réels, comprenez leurs raisons et testez une modification avec les personnes qui effectuent le travail. Comparez ensuite le résultat réel à la situation initiale, sans vous limiter au tracé proposé.
Lorsque cette amélioration modifie les durées d’opération, les ressources pouvant réaliser le travail ou la gamme de fabrication, utilisez SkyPlanner pour intégrer les données actualisées au planning de production partagé. Vous passez moins de temps à réorganiser les files d’attente et davantage à exploiter la capacité disponible pour mener les ordres à terme.
Réservez une démonstration de SkyPlanner en apportant un exemple de modification approuvée de durée ou de gamme, ainsi que les autres ordres qui utilisent les mêmes ressources. C’est un point de départ concret pour voir l’effet de ce changement sur votre planning. Pour explorer d’abord l’environnement d’ordonnancement, essayez SkyPlanner avec des données de démonstration.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


