


Tässä artikkelissa
- Mikä on spagettikaavio?
- Valitse seurattava kulkureitti ennen viivojen piirtämistä
- Näin teet spagettikaavion tuotantolattialla
- 1. Valmistele pohjapiirros ja havainnointi
- 2. Piirrä reitti työn edetessä
- 3. Kirjaa kunkin matkan tarkoitus
- 4. Havainnoi olennaiset toistot
- Selvitä kulkemisen syyt, älä katso vain pisintä viivaa
- Esimerkki: toistuvat käynnit tarkastuspisteellä
- Varmista parannus ennen kuin ilmoitat säästöistä
- Vie todennettu muutos tuotantoaikatauluun
- Yhteinen näkymä helpottaa tuotannon muutosten hallintaa
- Aloita yhdestä kulkureitistä ja yhdestä kokeilemisen arvoisesta muutoksesta
Etusivu » Resurssit » Spagettikaavio tuotannossa: kuvaa todellinen kulkureitti
Arvioitu lukuaika: 10 minuuttia
Käynti tarkastuspöydän luona tuntuu harmittomalta. Samoin uuden astian noutaminen tai paluu hakemaan työkalua. Kun seuraat näitä kulkemisia koko työn ajan, saatat kuitenkin huomata, että työpisteeltä poistutaan jatkuvasti syistä, joita kukaan ei ole kyseenalaistanut.
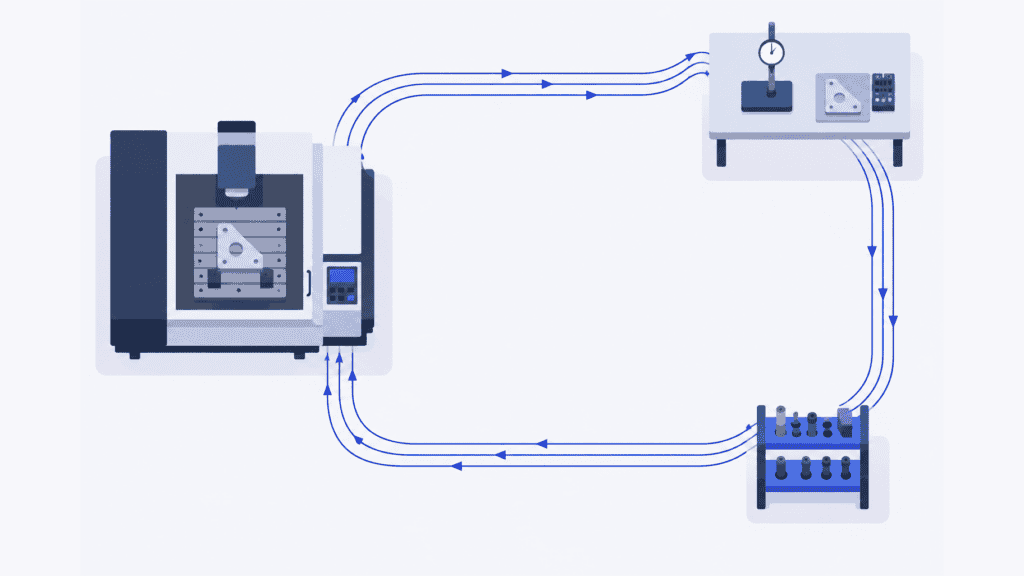
Spagettikaavio tekee nämä liikkeet näkyviksi. Pohjapiirrokseen piirrettynä se näyttää ihmisen tai materiaalin todellisen kulkureitin toistuvine käynteineen, kiertoteineen ja paluumatkoineen. Tavoitteena ei ole siistimpi piirros vaan ymmärrys siitä, mitä kulkemisia kannattaa muuttaa ja helpottaako tai nopeuttaako muutos työtä.
Kun parannus on todennettu, SkyPlanner APS auttaa hyödyntämään sen vaikutukset tuotannossa. Päivitetyt työvaiheajat ja hyväksytyt työpistevalinnat kuuluvat samaan aikatauluun muiden samoja resursseja käyttävien tilausten kanssa, eivät erilliseen kehitysraporttiin.
Mikä on spagettikaavio?
Spagettikaavio kuvaa ihmisen, materiaalin tai kappaleen todellisen kulkureitin työskentelyalueella. Siitä käytetään myös nimitystä spagettikartta. Pohjapiirrokseen vedetyt viivat seuraavat toteutunutta reittiä, ja nuolet tai numeroidut siirtymät osoittavat kulkujärjestyksen. Kaavio on saanut nimensä toistuvista ja päällekkäisistä reiteistä.
Tuotannossa kaaviolla voi selvittää esimerkiksi sitä, miksi koneenkäyttäjä poistuu toistuvasti koneelta, miksi komponentti ylittää saman käytävän useita kertoja tai miksi materiaalinkäsittelijä palaa jatkuvasti samalle varastoalueelle.
Valitse menetelmä sen mukaan, mitä haluat selvittää. Prosessin vuokaavio kuvaa toimintojen ja päätösten järjestyksen. Arvovirtakuvaus tarkastelee laajempaa materiaali- ja tietovirtaa, myös varastoja ja odotusta. Spagettikaavion kohteena on fyysinen kulkureitti. Se soveltuu niin funktionaalisesti järjestettyyn tuotantoon kuin tuotantosolun sisällekin.
Reittikuvaus voi antaa aiheen selvittää viiveitä, mutta sen viivat eivät mittaa kulunutta aikaa eivätkä todista, missä tuotannon pullonkaula on. Kirjaa näitä koskevat havainnot erikseen kaavion yhteyteen.
Valitse seurattava kulkureitti ennen viivojen piirtämistä
Aloita ongelmasta, joka on rajattu riittävän tarkasti havainnoitavaksi. Valitse esimerkiksi yhden koneistustyövaiheen aikana toistuvat tarkastuskäynnit sen sijaan, että tutkisit ”liiallista liikkumista tehtaassa”.
Seuraa ihmistä, kun haluat selvittää kävelyä, etsimistä tai työn keskeytyksiä. Seuraa materiaalia, kun haluat ymmärtää sen siirtoja paikasta toiseen. Näkökulmat eroavat toisistaan: kappale voi pysyä koneen vieressä, vaikka koneenkäyttäjä kävelee muualle, ja materiaalinkäsittelijä voi hoitaa usean kappaleen siirrot yhdellä matkalla.
Määritä selkeä alku- ja loppukohta. Koneenkäyttäjän seuranta voi alkaa ensimmäisen aihion noudosta ja päättyä valmiin erän viemiseen sovittuun paikkaan. Materiaalin seuranta voi alkaa välivarastointialueelta lähdöstä ja päättyä seuraavaan työvaiheeseen saapumiseen. Kirjaa tuoteperhe, eräkoko, työvuoro ja olennaiset työskentelyolosuhteet, jotta tiedät, millaisissa oloissa reitti toteutui.
Pitkään odottavan komponentin vieressä ei tarvitse seistä koko päivää. Kirjaa sen saapumis- ja lähtöajat, havainnoi siirrot ja pidä odotusajat erillään. Jos havainnoit myöhemmän siirron seuraavasta vertailukelpoisesta erästä, merkitse tämä vaihdos muistiin. Älä esitä useiden eri kappaleiden kulkureittejä yhden keskeytyksettä seuratun kappaleen reittinä.
Näin teet spagettikaavion tuotantolattialla
Tarvitset käyttökelpoisen pohjapiirroksen, tavan kirjata siirtymät sekä kellon niitä havaintoja varten, joiden keston haluat mitata. Paperi on käytännöllinen lähtökohta. Digitaalinenkin piirros toimii, kunhan sen käyttäminen ei vie huomiota itse työstä.
1. Valmistele pohjapiirros ja havainnointi
Merkitse piirrokseen työpisteet, varastopaikat, tarkastusalueet, ovet, käytävät ja esteet, jotka määräävät kulkureitin. Tarkista, että piirros vastaa nykyistä järjestystä. Tunnetun mittakaavan tai mitattujen reittipituuksien avulla voit laskea kuljetun matkan myöhemmin. Karkea, mittaamaton luonnos tukee keskustelua, mutta sen perusteella ei voi esittää tarkkoja väitteitä matkojen pituuksista.
Kerro mukana oleville, että tarkoitus on parantaa työjärjestelyjä, ei asettaa ihmisiä järjestykseen kävelymatkojen perusteella. Sovi havainnointitavasta tiimin kanssa ja noudata työpaikan kulku- ja tallennusohjeita. Pysy turvallisella etäisyydellä käynnissä olevista laitteista ja poissa ajoneuvojen kulkureiteiltä.
2. Piirrä reitti työn edetessä
Merkitse aloituskohta ja kellonaika ja seuraa valitsemaasi ihmistä tai materiaalia. Piirrä jokainen siirtymä todellista reittiä pitkin, laitteet kiertäen ja käytössä olevien kulkuaukkojen kautta. Älä korvaa hankalaa kiertotietä suoralla viivalla vain siksi, että siitä pitäisi mielestäsi päästä kulkemaan.
Pidä kulkujärjestys selkeänä nuolilla ja numeroimalla siirtymät. Laske meno- ja paluumatka erikseen, myös silloin kun samaa käytävää kuljetaan toistuvasti. Jos seuraat useita kohteita, käytä erillisiä piirroksia tai selvästi toisistaan erottuvia reittiviivoja, jotta reitit eivät sekoitu tunnistamattomaksi sotkuksi.
Älä ohjaa seurattavaa henkilöä paremmalle reitille havainnoinnin aikana. Kirjaa kysymykset myöhempää keskustelua varten. Muuten saatat mitata oman ehdotuksesi vaikutusta nykyisen työtavan sijaan.
3. Kirjaa kunkin matkan tarkoitus
Tiheä viivarykelmä kertoo, missä kulkeminen toistuu. Muistiinpanot kertovat miksi. Hakiko henkilö puuttuvaa työkalua, tekikö hän vaaditun mittauksen, etsikö hän tyhjää astiaa vai tarkistiko hän tietoja?
Pidä piirroksen rinnalla lyhyttä kirjanpitoa siirtymistä:
| Kirjattava asia | Mitä merkitään muistiin |
|---|---|
| Lähtöpaikka ja määränpää | Todelliset paikat ja kulkusuunta yhdistettynä numeroituun reittiin |
| Toistuvuus | Jokainen kulkukerta havainnoidun työn tai työkierron aikana |
| Matka | Todella kuljetun reitin pituus ja mittausmenetelmä |
| Tarkoitus | Mitä matkalla saatiin aikaan ja miksi sitä tarvittiin |
| Aika ja keskeytys | Havaittu siirtymis- tai odotusaika sekä se, pysähtyikö tuotanto |
| Taustatiedot | Tuote, määrä, työvuoro ja mahdollinen kulkureittiin vaikuttanut poikkeustilanne |
Näillä tiedoilla erotat pitkän mutta tarpeellisen kuljetuksen lyhyestä matkasta, joka toistuu jonkin puuttumisen vuoksi. Käy epäselvät siirtymät läpi työn tehneen henkilön kanssa ennen kuin päätät, mistä ne johtuivat.
4. Havainnoi olennaiset toistot
Yksi seurantakerta voi näyttää reitin, mutta se ei kerro, kuinka säännönmukaisesti reitti toistuu. Havainnoi lisää kokonaisia toistoja ja säilytä tiedot niiden eroista. Ensimmäisen kappaleen tarkastusta, täydennyskäyntiä ja toistuvaa työkalun etsintää ei pidä käsitellä yhtä usein toistuvina tapahtumina.
Ei ole olemassa yleispätevää työkiertojen määrää, joka takaisi jokaisen selvityksen luotettavuuden. Havainnoi vaihtelut, jotka voivat vaikuttaa päätökseesi: erilainen eräkoko, toisen tuotteen kulkureitti tai työvuoro, jossa materiaalitäydennykset on järjestetty eri tavalla. Jos konerikko hallitsee havaintojaksoa, kirjaa se näkyviin sen sijaan, että esittäisit reitin tyypillisenä.
Laske kuljettu matka kertomalla kunkin reittiosuuden mitattu pituus havaittujen kulkukertojen määrällä ja laskemalla osuuksien tulokset yhteen. Pidä myös toistuvuus ja matkojen tarkoitus näkyvissä kokonaismatkan rinnalla. Ne auttavat usein muutoksen valinnassa enemmän kuin pelkkä lopullinen matka.
Selvitä kulkemisen syyt, älä katso vain pisintä viivaa
Aloita toistuvista matkoista ja mieti, mikä poistaisi niiden tarpeen. Työkalujen etsintään voi auttaa 5S ja sovittu säilytyspaikka käyttöpisteessä. Puuttuvien pakkaustarvikkeiden hakeminen voi vaatia täydennyssäännön. Kumpikaan ei välttämättä edellytä koneen siirtämistä.
Pitkät siirrot työvaiheiden välillä vaativat toisenlaista pohdintaa: voidaanko työvaihe tehdä lähempänä sijaitsevalla hyväksytyllä työpisteellä, voiko välivarastointia muuttaa vai palveleeko kuljetus jo tehokkaasti useita töitä? Lyhyempi kulkureitti voi olla huono ratkaisu, jos se vaikeuttaa toisen tuoteperheen valmistusta.
Myös risteävät viivat antavat aihetta kysymyksiin. Ne osoittavat, että reitit kulkevat samassa tilassa, mutta eivät välttämättä sitä, että ihmiset saapuvat sinne samaan aikaan. Havainnoi, milloin liikkuminen todella häiriintyy, ja käy järjestely läpi alueesta vastaavien kanssa. Lyhyempi reitti ei ole parannus, jos se estää pääsyn tarvittaviin paikkoihin.
Esimerkki: toistuvat käynnit tarkastuspisteellä
Kuvitellaan, että koneenkäyttäjä koneistaa erän kannakkeita. Kaaviossa näkyy toistuvia matkoja koneelta yhteiselle tarkastuspöydälle, takaisin koneelle ja sitten käytävän toiselle puolelle palauttamaan mittavälinettä. Myös toinen tuoteperhe käyttää samaa tarkastuspöytää.
Ilmeinen ehdotus on siirtää tarkastus koneen viereen. Selvitä kuitenkin ensin, mistä eri matkat johtuvat. Työpisteelle sijoitettu, työnaikaiseen mittaukseen hyväksytty mittaväline voisi poistaa toistuvat haku- ja palautusmatkat, vaikka lopputarkastus tehtäisiin edelleen yhteisellä tarkastuspöydällä. Jos mittaus edellyttää laitteita tai olosuhteita, jotka ovat käytettävissä vain tarkastuspöydällä, sen siirtäminen on eri päätös.
Keskustele menetelmästä koneenkäyttäjän ja laatutiimin kanssa ja kokeile sitten hyväksyttyä järjestelyä. Tarkista, tehdäänkö tarkastus edelleen oikein, miten koneenkäyttäjän ajankäyttö muuttuu ja menettääkö toinen tuoteperhe mahdollisuuden käyttää jotakin tarvitsemaansa.
Kyse ei ole vain siitä, onko uusi viiva lyhyempi. Olennaista on, saadaanko sama vaadittu työ tehtyä niin, että vältettävissä oleva liikkuminen vähenee eikä ongelma siirry toiseen työhön.
Varmista parannus ennen kuin ilmoitat säästöistä
Pidä ehdotettu reitti erillään havainnoidusta nykytilasta. Kun hyväksytty muutos on toteutettu, toista havainnointi vertailukelpoisella työllä käyttäen samoja alku- ja loppupisteitä. Kirjaa eräkoon, tuotteen tai olosuhteiden muutokset, jotta vertailu pysyy mielekkäänä.
Vertaa kuljettua matkaa ja käyntien määrää. Tarkista sen jälkeen alkuperäisen ongelman kannalta olennaiset mittarit: koneenkäyttäjän ajankäyttö, koneen keskeytykset, jonotusaika tai työn valmistumiseen kuluva aika. Kävelymatkan lyheneminen on hyödyllinen tulos jo itsessään. Se ei automaattisesti tarkoita, että työvaiheen kesto lyhenee samassa suhteessa.
Jos koneenkäyttäjä käveli aiemmin automaattisen koneistusjakson aikana, muutos voi antaa hänelle mahdollisuuden keskittyä valmisteluun tai toiseen tehtävään lyhentämättä koneistusjaksoa. Jos kone taas odotti aiemmin käyttäjän paluuta, vaikutus koneen varattunaoloaikaan voi olla erilainen. Selvitä mittaamalla, kummasta tilanteesta on kyse.
Myöskään ajan säästyminen yhdellä työpisteellä ei takaa aiempaa lähetystä, jos tilaus odottaa edelleen myöhemmässä, yhteisessä työvaiheessa. Käytä kaaviota kulkureitin parantamiseen ja tarkista vaikutukset koko prosessiin ennen kuin lupaat lyhyempää läpimenoaikaa tai taloudellista hyötyä.
Nimeä hyväksytylle toimintatavalle vastuuhenkilö, päivitä sitä koskevat ohjeet ja sovi, milloin toteutuminen tarkistetaan uudelleen. Muuten uusi järjestely voi vähitellen palautua entiselleen, vaikka parannusraportissa näkyy edelleen ehdotettu tulos.
Vie todennettu muutos tuotantoaikatauluun
Parannuksesta saadaan enemmän hyötyä, kun seuraavat tilaukset suunnitellaan uuden toimintatavan mukaisesti. Jos työvaihe todella vie vähemmän aikaa, vanhan keston käyttäminen piilottaa hyödynnettävissä olevaa kapasiteettia. Jos kokeilu vain vähensi kävelyä koneistusjakson pysyessä ennallaan, koneen työvaiheen lyhentäminen aikataulussa loisi kapasiteettia, jota ei todellisuudessa ole.
SkyPlanner antaa sinun määrittää työvaiheille realistiset kestot, soveltuvat työpisteet ja riippuvuudet. Sen ajoituksesta vastaava tekoäly Arcturus sijoittaa työt yhteiseen tuotantoaikatauluun määritettyjen kapasiteettien, työvuorojen ja prioriteettien perusteella. Sinä ohjaat suunnittelupäätöksiä, ja Arcturus hoitaa ajoituslaskennan.
Vie kannake-esimerkistä suunnitteluun todennettu vaikutus, älä pelkkää lyhyempää viivaa. Vaikutus voi olla esimerkiksi tarkistettu työvaiheaika. Myös hyväksytty muutos työvaihejärjestykseen tai käytettävään työpisteeseen voi edellyttää päivitystä. Varmista muutoksen piiriin kuuluvat suunnittelutiedot ja laske aikataulu uudelleen, jotta näet, miten työ sopii yhteen muiden tilausten kanssa.
Hyötynä on, että erillisiä konejonoja tarvitsee korjata käsin vähemmän ja parannuksen vaikutus toimituksiin näkyy selkeämmin. Koneistuksessa vapautuvasta ajasta on hyötyä vain, jos seuraava työvaihe resursseineen pystyy käsittelemään syntyvän tuotantovirran. Työpisteiden työvuorot määräävät edelleen, milloin kapasiteettia on käytettävissä.
Yhteinen näkymä helpottaa tuotannon muutosten hallintaa
Sekoitusteknologiaa ja korkean teknologian sopimusvalmistusta tarjoava Mamec priorisoi aiemmin toisistaan riippuvaisia työmääräimiä paperille merkittyjen toimituspäivien perusteella ilman luotettavaa kokonaiskuvaa tuotannosta. SkyPlannerin käyttöönotto toi yhteisen aikataulutuksen ja reaaliaikaisen näkymän töihin.
Asiakastarinassaan Mamec kertoo suunnittelun työmäärän keventyneen selvästi. Myös työvaihejärjestyksen muutosten käsittely on helpottunut asiakaslähtöisessä tuotekehityksessä. Tiimi pystyy selvittämään vaikutukset pienemmällä vaivalla ja antamaan asiakkaille luotettavamman vastauksen siihen, mitä voidaan luvata.
Kokemus havainnollistaa yhteisen, riippuvuudet huomioivan suunnitelman arvoa tuotannon muuttuessa. Oman toiminnan parantaminen alkaa silti työn havainnoinnista ja vaikutusten todentamisesta. Mamecin kokemukset SkyPlannerista osoittavat, miltä muutosten synnyttämien keskinäisten riippuvuuksien hallinta voi näyttää käytännössä.
Aloita yhdestä kulkureitistä ja yhdestä kokeilemisen arvoisesta muutoksesta
Valitse toistuva kulkureitti, jonka tarpeellisuutta tiimisi jo pohtii. Piirrä toteutunut reitti, selvitä matkojen syyt ja kokeile muutosta yhdessä työn tekijöiden kanssa. Vertaa sitten todellista tulosta lähtötilanteeseen, älä pelkästään ehdotettua piirrosta.
Kun parannus muuttaa työvaiheaikoja, soveltuvia resursseja tai työvaihejärjestystä, vie päivitetyt tiedot SkyPlannerin avulla yhteiseen tuotantosuunnitelmaan. Käytät vähemmän aikaa työjonojen uudelleenjärjestelyyn ja enemmän aikaa käytettävissä olevan kapasiteetin hyödyntämiseen tilausten valmistamiseksi.
Varaa SkyPlanner-esittely ja ota lähtökohdaksi yksi hyväksytty muutos työvaiheen kestoon tai tuotantoreititykseen sekä muut samoja resursseja käyttävät tilaukset. Näin pääset tarkastelemaan konkreettisesti, miten muutos vaikuttaa suunnitelmaasi. Jos haluat ensin tutustua aikataulutusympäristöön, kokeile SkyPlanneria demotiedoilla.
Jussi Mäntylä
Tuotannonsuunnittelun asiantuntija, SkyPlanner


