








この記事の内容
検査台まで行くくらいなら、大した問題には見えません。別の容器を取りに行くことも、工具を取りに戻ることも同じです。しかし、ひとまとまりの作業を最初から最後まで観察して移動を追うと、何度も持ち場を離れているのに、その必要性を誰も疑問に思ってこなかったことに気づくかもしれません。
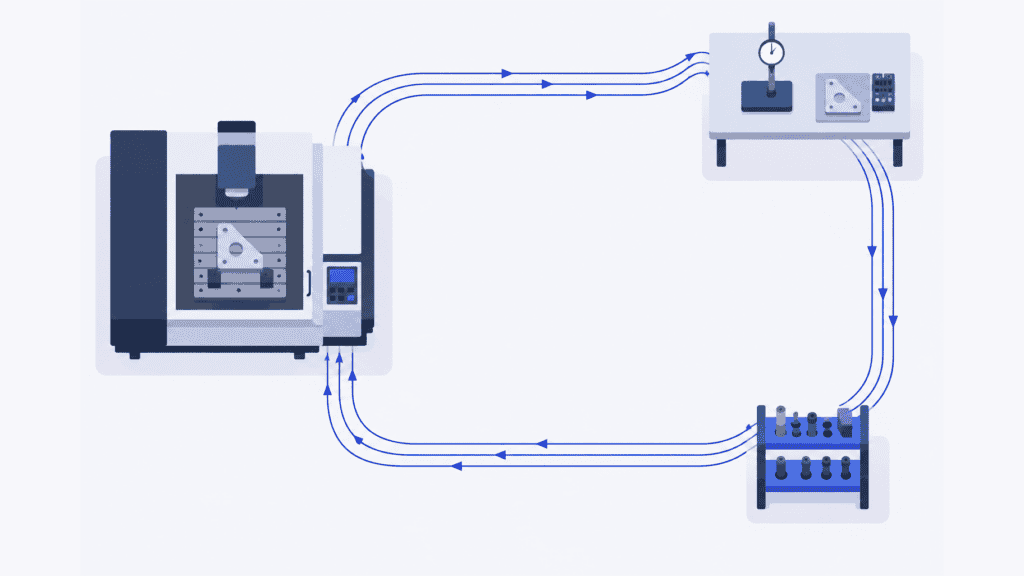
スパゲッティ図は、こうした実際の移動を見えるようにします。平面図に経路を描くことで、人や物が実際にどこを通っているかが分かり、繰り返す往復や遠回り、後戻りも把握できます。目的は図をすっきりさせることではありません。どの移動を変えるべきか、その変更で作業が楽になるのか、速くなるのかを明らかにすることです。
改善の効果を確認できたら、その生産上の効果を活用するうえでSkyPlanner APSが役立ちます。更新した工程時間や承認済みのリソース割り当ては、改善報告書だけに残すのではなく、同じリソースを使うほかの製造指図と共通のスケジュールに反映する必要があります。
スパゲッティ図とは?
スパゲッティ図とは、作業エリア内で人や資材、品物が実際に移動した経路を線で記録した図です。スパゲッティチャートやスパゲッティマップとも呼ばれます。レイアウト図の上に実際の経路を描き、矢印や移動番号で順序を示します。同じ経路を繰り返し通ったり、線が重なり合ったりする様子が、その名の由来です。
製造業では、作業者がなぜ何度も機械を離れるのか、部品がなぜ同じ通路を何回も横切るのか、運搬担当者がなぜ同じ保管場所に繰り返し戻るのか、といった疑問を調べるのに使います。
調べたいことに合った手法を選びましょう。フローチャートは、作業や判断の順序を示します。価値の流れ図は、在庫や待ち時間も含め、物と情報の流れを広い視点で捉えます。一方、スパゲッティ図で調べるのは、実際の移動経路です。機能別に設備を配置したジョブショップでも、生産セルの内部でも活用できます。
経路の記録から遅延を調べる手がかりは得られますが、線そのものが経過時間を表すわけではなく、生産のボトルネックの所在を証明するものでもありません。時間やボトルネックに関する観測結果は、図とは別に記録しておきましょう。
線を描く前に、追跡する移動を決める
まず、観察できる範囲に問題を絞ります。「工場内の移動が多すぎる」ではなく、例えば「ある加工工程で検査のための往復が繰り返されている」といった具体的な問題から始めましょう。
歩行や探し物、作業の中断を調べたいときは、人を追跡します。場所と場所の間で物がどう運ばれるかを把握したいときは、物を追跡します。人を追う場合と物を追う場合では、見えることが異なります。作業者がその場を離れても部品は機械の横に残っていることがあり、運搬担当者がひとたび移動する間に複数の部品を運ぶこともあります。
観察の開始点と終了点は、明確に判別できるものにします。作業者なら、最初の素材を取りに行ってから、完成したロットを所定の場所に置くまで、といった範囲です。物を追うなら、仮置き場を出てから次の工程に到着するまでが考えられます。どのような条件での経路なのかが分かるよう、製品群、ロットサイズ、シフト、関連する作業条件も記録します。
待ち時間の長い部品を観察するために、一日中その横に立っている必要はありません。到着と出発を記録して移動を観察し、待ち時間は別に記録します。後の区間の移動を観察するために、条件が同等の次のロットに切り替えた場合は、その事実を明記してください。別々の移動記録をつなぎ合わせて、1つの部品を連続して観察したかのように示してはいけません。
製造現場でのスパゲッティ図の作り方
用意するのは、観察に使える現場の見取り図、移動を記録する道具、そして時間を測りたい場合の時計です。まずは紙で始めるのが実用的です。現場の観察がおろそかにならなければ、デジタル図面も役立ちます。
1. レイアウト図と観察の準備をする
経路に影響する作業場所や設備、保管場所、検査エリア、扉、通路、障害物を図に記入します。図が現在の配置と合っていることも確認しましょう。縮尺が分かっているか、経路の長さを実測してあれば、後で距離を計算できます。未計測の大まかな見取り図は話し合いには使えますが、正確な距離を示す根拠にはなりません。
目的は作業の配置や進め方を改善することであり、歩行距離で個人を評価することではないと、関係者に説明します。観察方法についてチームと合意し、立ち入りや記録に関する現場の規定に従ってください。稼働中の設備や車両の走行経路には近づかないようにします。
2. 実際の作業に沿って経路を描く
開始点と時刻を記録し、対象の人や物を追跡します。設備を回り込む動きや、実際に使った出入り口も含め、通ったとおりに移動の線を描いてください。遠回りに見えても、「ここを直進できるはずだ」と考えて直線に置き換えてはいけません。
矢印と移動番号を使い、移動の順序が読み取れるようにします。同じ通路を何度も通る場合も含め、行きと帰りは別々に数えます。対象が複数ある場合は、線が絡み合って区別できなくならないよう、用紙を分けるか、経路を明確に描き分けましょう。
観察中に、もっとよい経路を使うよう作業者に助言するのは避けます。疑問点は記録しておき、観察後に話し合いましょう。そうしないと、現状の方法ではなく、自分が提案した方法を測ることになりかねません。
3. それぞれの移動の目的を記録する
線が密集した場所からは、どこで移動が繰り返されているかが分かります。その理由を教えてくれるのがメモです。手元にない工具を取りに行ったのか、必要な測定を行ったのか、空の容器を探したのか、それとも情報を確認しに行ったのでしょうか。
見取り図と併せて、移動について次の項目を簡潔に記録します。
| 記録項目 | 記録する内容 |
|---|---|
| 出発点と到着点 | 実際の場所と移動方向。図の移動番号と対応させる |
| 頻度 | 観察した作業またはサイクル中の各通過記録 |
| 距離 | 実際に通った経路の長さと、その測定方法 |
| 目的 | その移動で何を行い、なぜ必要だったのか |
| 時間と中断 | 観測した移動時間や待ち時間、および生産が停止したかどうか |
| 観察時の条件 | 製品、数量、シフト、移動に影響した通常と異なる出来事 |
これらを記録すれば、距離は長くても必要な運搬と、何かが足りないために繰り返している短い往復を区別できます。理由の分からない移動は、原因を判断する前に、実際に作業した人と確認しましょう。
4. 必要な範囲で繰り返し観察する
1回の観察で経路は分かるかもしれませんが、毎回同じように移動しているかまでは分かりません。さらに作業の最初から最後まで繰り返し観察し、違いも残しておきます。初品検査、補充のための移動、繰り返し発生する工具探しを、同じ頻度で発生する活動として扱ってはいけません。
どの調査にも共通する「この回数だけ観察すれば信頼できる」というサイクル数はありません。ロットサイズの違い、別の製品の移動経路、供給方法が異なるシフトなど、判断を左右しうる条件の違いを押さえましょう。故障の影響が観察結果の大部分を占める場合は、その経路を通常のものとせず、故障の影響を明記します。
距離は、経路の各区間で実測した長さに、観察中の通過回数を掛け、各区間の値を合計して求めます。合計距離とともに、移動の頻度と目的も分かるように残してください。どこを変えるかを決める際には、合計距離だけよりも、頻度や目的のほうが役立つことがよくあります。
最も長い線だけでなく、移動の理由を読み取る
繰り返される移動から見直し、何を変えればその移動自体をなくせるかを考えます。工具探しが問題なら、5S活動を進め、使う場所に工具の定位置を決めることが必要かもしれません。梱包材が足りずに取りに戻るなら、補充ルールが必要かもしれません。どちらも、必ずしも機械の移設を必要とするわけではありません。
工程間の長距離運搬は、別の観点で検討します。その工程をより近いリソースで行うことは承認上可能か、仮置き場所を変えられるか、それともすでに複数の作業の分を効率よくまとめて運んでいるのか、といった点です。移動経路を短くしても、別の製品群を生産しにくくするなら、得策とはいえないかもしれません。
線の交差も、確認すべき点として捉えます。同じ空間を使う経路であることは分かっても、人が同時にそこに来るとは限りません。実際にいつ通行の干渉が起きるかを観察し、そのエリアの担当者と配置を見直しましょう。短くなっても出入りや通行を妨げる経路では、改善とはいえません。
例:繰り返される検査のための往復
作業者がブラケットをロット単位で加工している場面を考えてみましょう。図には、機械から共用の検査台へ行き、機械に戻り、さらに通路を渡ってゲージを返しに行く移動が繰り返し現れています。その検査台は、別の製品群でも使っています。
すぐに思いつく案は、検査場所を機械の隣に移すことです。ただし、まずは移動の理由を分けて考えます。最終検査は共用の検査台に残し、使用が承認された工程内検査用ゲージを作業場所に置けば、ゲージを取りに行って返す往復をなくせるかもしれません。一方、測定に必要な設備や条件が検査台でしか得られないなら、移設は別途判断が必要です。
作業者や品質担当者と方法を話し合い、承認された配置で試行します。検査が引き続き正しく行われているか、作業者の所要時間がどう変わるか、別の製品群で必要な設備や器具が使えなくならないかを確認してください。
大切なのは、図の線が短くなるかどうかだけではありません。必要な作業を変えずに、ほかの作業に問題を移すことなく、避けられる移動を減らせるかどうかです。
削減効果をうたう前に、改善結果を確認する
改善案の移動経路と、観察で記録した現状の経路は区別しておきます。承認された変更を実施したら、比較可能な作業を対象に、同じ始点と終点で再び観察してください。比較の妥当性を保てるよう、ロットサイズや製品、条件の違いも記録します。
距離と移動回数を比較したうえで、作業者の所要時間、機械の運転中断、順番待ち、完了までの時間など、もともとの問題に関わる指標を確認します。歩行距離の短縮は、それ自体に価値のある成果です。ただし、工程の所要時間も同じだけ短縮されるとは限りません。
これまで自動加工が進んでいる間に作業者が歩いていたのであれば、変更によって加工サイクル自体は短くならなくても、準備や別の作業に注意を向けられるようになる可能性があります。一方、機械が作業者の戻りを待っていた場合は、機械の占有時間への影響が異なる可能性があります。どちらに当たるかを実測して確認してください。
同様に、1つのリソースで時間を短縮しても、ほかの製品と共用する後工程で製造指図の順番待ちが続くなら、出荷が早まるとは限りません。スパゲッティ図で移動を改善し、リードタイム短縮や金銭的な効果を約束する前に、工程全体への影響を確認してください。
採用した方法の管理責任者を決め、関連する手順書を更新し、次に確認する時期も合意しておきます。そうしなければ、改善報告書には提案時の成果が残ったまま、現場の配置や作業方法が少しずつ元に戻ってしまうことがあります。
検証済みの変更を生産スケジュールに反映する
改善後の実際の作業に合わせて次の製造指図を計画することで、改善の価値はさらに高まります。工程の所要時間が実際に短くなったのに従来の時間を使い続けると、活用できる生産能力が計画上に現れません。反対に、試行で減ったのが歩行だけで、機械の加工サイクルが変わっていないなら、その機械に割り付ける工程時間を短くすると、実在しない生産能力を計上することになります。
SkyPlannerでは、実態に即した所要時間、割り付け可能なリソース、工程間の依存関係を設定できます。スケジューリングを担うAIのArcturusは、設定された生産能力、シフト、優先順位に基づいて、作業を共有の生産スケジュールに割り付けます。計画上の判断は担当者が行い、スケジュールの計算はArcturusが処理します。
ブラケットの例で計画に反映するのは、短くなった線そのものではなく、検証で確認できた変化です。たとえば、工程の所要時間の見直しが該当します。承認された工順やリソースの割り当てが変わる場合は、それらの更新も必要になることがあります。影響を受ける計画データを確認してスケジュールを再計算し、ほかの製造指図と併せて作業をどう組めるかを確認してください。
これにより、機械ごとの作業順を手作業で修正する手間が減り、改善が納期にどう影響するかも把握しやすくなります。機械加工に新たな空き枠ができても、後工程とそのリソースが、そこから流れてくる仕事に対応できなければ活用できません。生産能力を利用できる時間帯は、引き続き各リソースのシフトによって決まります。
計画の共有で、製造上の変更に対応しやすくする
混合技術を手がけ、ハイテク分野の受託製造も行うMamecは、以前は生産全体を確実に把握できないまま、紙に記された納期を頼りに、相互に依存する作業指示の優先順位を決めていました。SkyPlannerの導入により、スケジュールの共有と、作業状況のリアルタイムな把握が可能になりました。
導入事例でMamecは、計画業務の負担が明らかに軽くなり、顧客の要望に応じた製品開発に伴う工順変更にも対応しやすくなったと述べています。担当チームは、変更の影響を少ない手間で確認し、何を約束できるかについて、より確かな回答を顧客に伝えられるようになっています。
この経験は、製造に変更が生じたときに、工程間のつながりを反映した計画が持つ価値を示しています。ただし、自社での改善は、あくまで実際の作業を観察し、検証することから始まります。MamecによるSkyPlannerの評価では、変更に伴う相互依存関係を実務でどのように管理できるかを紹介しています。
1つの移動と、試す価値のある1つの変更から始める
現場ですでに疑問の声が上がっている、繰り返し発生する移動を1つ選びます。実際の動きをたどり、なぜその移動が必要なのかを理解したうえで、作業を行う人たちと変更を試してください。その後は、改善案の図だけでなく、実際の結果を比較します。
改善によって工程時間、割り付け可能なリソース、工順が変わったら、SkyPlannerを使って、確認された変更を共有の生産計画に反映しましょう。作業順の組み直しにかかる時間を減らし、利用可能な生産能力を活かして製造指図を完了させることに、より多くの時間を使えます。
承認済みの工程時間または工順の変更を1件と、同じリソースを使うほかの製造指図を題材に、SkyPlannerのデモをご予約ください。変更が計画にどう影響するかを確認する、具体的な出発点になります。まずスケジューリング環境を操作してみたい方は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


