








Neste artigo
- O que é um diagrama de espaguete?
- Escolha o trajeto antes de traçar as linhas
- Como fazer um diagrama de espaguete no chão de fábrica
- 1. Prepare o layout e a observação
- 2. Trace o percurso enquanto o trabalho acontece
- 3. Registre a finalidade de cada deslocamento
- 4. Observe as repetições relevantes
- Analise os motivos dos deslocamentos, não apenas a linha mais longa
- Exemplo: as idas e vindas para a inspeção
- Verifique a melhoria antes de afirmar que houve economia
- Incorpore a mudança verificada à programação da produção
- Uma visão compartilhada facilita a gestão das mudanças na fabricação
- Comece com um trajeto e uma mudança que valha a pena testar
Início » Recursos » Diagrama de espaguete na produção: mapeie o trajeto real
Tempo de leitura estimado: 10 minutos
Uma ida à bancada de inspeção parece inofensiva. Buscar outro recipiente ou voltar para pegar uma ferramenta também. Mas acompanhe esses deslocamentos durante uma operação completa: você pode descobrir que o trabalho exige saídas constantes do centro de trabalho por motivos que ninguém questionou.
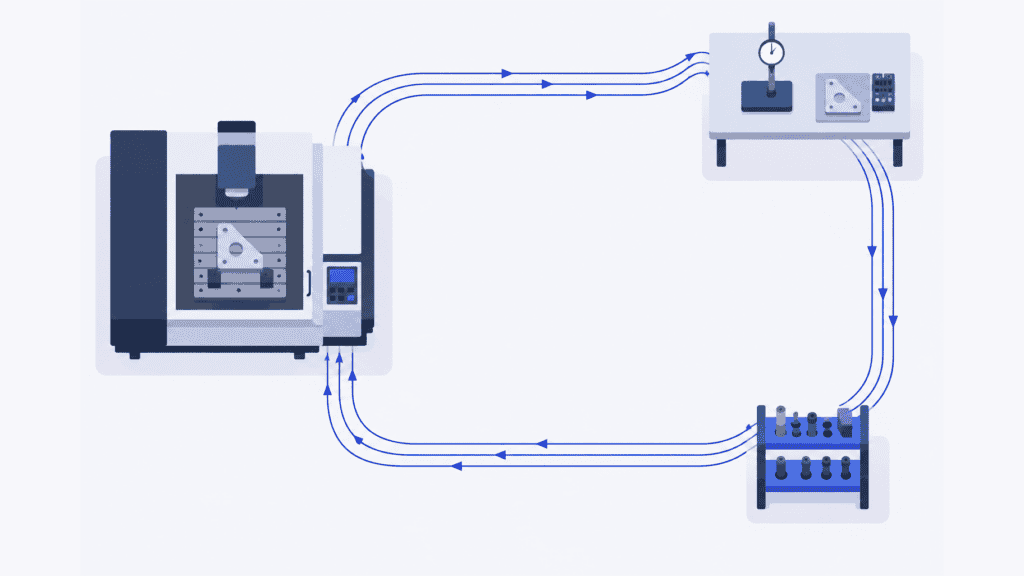
O diagrama de espaguete torna esses deslocamentos físicos visíveis. Traçado sobre uma planta da área, ele mostra por onde uma pessoa ou um material realmente passa, incluindo idas repetidas, desvios e retornos. O resultado útil não é um desenho mais organizado. É saber quais trajetos mudar e se a mudança torna o trabalho mais fácil ou mais rápido.
Depois de verificar uma melhoria, o SkyPlanner APS ajuda a aproveitar seu efeito na produção. Os tempos de operação atualizados e as alocações aprovadas aos centros de trabalho devem fazer parte da mesma programação das outras ordens que usam esses recursos, e não ficar em um relatório de melhoria separado.
O que é um diagrama de espaguete?
O diagrama de espaguete registra o caminho físico percorrido por uma pessoa, um material ou um item em uma área de trabalho. Também é chamado de gráfico de espaguete ou mapa de espaguete. As linhas acompanham o trajeto real sobre o layout, com setas ou deslocamentos numerados indicando a sequência. Os caminhos repetidos e sobrepostos dão nome ao desenho.
Na produção, use o diagrama para investigar, por exemplo, por que um operador sai repetidamente de perto de uma máquina, por que um componente cruza o mesmo corredor várias vezes ou por que um abastecedor sempre volta à mesma área de armazenagem.
Escolha a ferramenta conforme a pergunta. Um fluxograma de processo explica a ordem das atividades e das decisões. O mapeamento do fluxo de valor analisa o fluxo mais amplo de materiais e informações, incluindo estoques e esperas. Já o diagrama de espaguete analisa o deslocamento físico. Ele pode ser usado tanto em um ambiente job shop com layout funcional quanto dentro de uma célula de produção.
O traçado pode indicar um motivo para investigar atrasos, mas suas linhas não medem o tempo decorrido nem comprovam onde está o gargalo de produção. Registre essas observações junto ao diagrama.
Escolha o trajeto antes de traçar as linhas
Comece por um problema específico o bastante para ser observado: por exemplo, idas repetidas para inspeção durante uma operação de usinagem, em vez de “excesso de movimentação na fábrica”.
Acompanhe uma pessoa quando a questão envolver caminhadas, buscas ou interrupções no trabalho dela. Acompanhe o material quando precisar entender suas transferências físicas entre locais. São perspectivas diferentes: uma peça pode ficar ao lado da máquina enquanto o operador se afasta, e um abastecedor pode atender várias peças em um único deslocamento.
Defina um início e um fim fáceis de identificar. Para um operador, o acompanhamento pode começar na coleta da primeira peça bruta e terminar na colocação do lote concluído no local combinado. Para o material, pode ir da saída de uma área de espera até a chegada à próxima operação. Registre a família de produtos, o tamanho do lote, o turno e as condições de trabalho relevantes para contextualizar o trajeto.
Um componente que passa muito tempo em espera não precisa de um observador ao lado dele o dia inteiro. Registre suas chegadas e saídas, observe as transferências e anote os intervalos de espera separadamente. Se você usar o próximo lote comparável para observar uma transferência posterior, identifique essa substituição. Não apresente vários trajetos diferentes como se fossem de uma única peça observada continuamente.
Como fazer um diagrama de espaguete no chão de fábrica
Você precisa de um croqui adequado da área, uma forma de registrar os deslocamentos e um relógio para as observações que quiser cronometrar. O papel é um ponto de partida prático; um desenho digital também é útil, desde que não desvie sua atenção do trabalho.
1. Prepare o layout e a observação
Represente os centros de trabalho, pontos de armazenagem, áreas de inspeção, portas, corredores e obstáculos que determinam o trajeto. Confira se o croqui corresponde à disposição atual. Uma escala conhecida ou comprimentos de trajeto medidos permitem calcular a distância depois; um esboço sem medições ajuda na discussão, mas não sustenta afirmações precisas sobre distâncias.
Explique o objetivo às pessoas envolvidas: melhorar a organização do trabalho, não classificar as pessoas pela distância que caminham. Combine com a equipe como será feita a observação e siga as regras da unidade para acesso e registro. Mantenha distância dos equipamentos em operação e das rotas de veículos.
2. Trace o percurso enquanto o trabalho acontece
Marque o início, registre o horário e acompanhe a pessoa ou o material escolhido. Desenhe cada deslocamento pelo caminho realmente usado, contornando equipamentos e passando pelos pontos de acesso existentes. Não substitua um desvio inconveniente pela linha reta que você acha que seria possível percorrer.
Use setas e numere os deslocamentos para manter a sequência legível. Conte a ida e a volta separadamente, incluindo as passagens repetidas pelo mesmo corredor. Ao acompanhar várias pessoas ou materiais, use folhas separadas ou traçados claramente distintos, em vez de um emaranhado impossível de identificar.
Evite orientar a pessoa a seguir um trajeto melhor durante a observação. Anote as perguntas para discutir depois. Caso contrário, você pode acabar medindo sua sugestão, e não o método atual.
3. Registre a finalidade de cada deslocamento
Uma concentração de linhas mostra onde os deslocamentos se repetem. As anotações explicam o motivo. A pessoa foi buscar uma ferramenta que faltava, fazer uma medição obrigatória, procurar um recipiente vazio ou consultar uma informação?
Mantenha um registro breve dos deslocamentos junto ao croqui:
| Registro | O que anotar |
|---|---|
| Origem e destino | Locais reais e sentido do deslocamento, associados ao traçado numerado |
| Frequência | Cada passagem durante a operação ou o ciclo observado |
| Distância | Comprimento do trajeto realmente percorrido e método de medição |
| Finalidade | O que o deslocamento permitiu realizar e por que foi necessário |
| Tempo e interrupção | Tempo observado de deslocamento ou espera e se houve parada na produção |
| Contexto | Produto, quantidade, turno e qualquer ocorrência fora do normal que afete o trajeto |
Isso basta para distinguir uma entrega longa e necessária de um deslocamento curto que se repete porque falta algo. Antes de concluir quais foram as causas, esclareça os deslocamentos que geraram dúvidas com a pessoa que realizou o trabalho.
4. Observe as repetições relevantes
Uma única observação pode mostrar o trajeto, mas não revela com que regularidade ele ocorre. Observe outras repetições completas e registre as diferenças. Uma inspeção de primeira peça, uma ida para reabastecimento e uma busca recorrente por ferramenta não devem ser tratadas como atividades de mesma frequência.
Não existe um número universal de ciclos que torne qualquer estudo confiável. Inclua as variações que poderiam mudar sua decisão: outro tamanho de lote, outro trajeto de produto ou um turno com uma organização de abastecimento diferente. Se uma quebra dominar a observação, identifique essa ocorrência em vez de tratar aquele trajeto como típico.
Para calcular a distância, multiplique o comprimento medido de cada trecho pelo número de passagens observadas e depois some os resultados. Mantenha a frequência e a finalidade visíveis junto ao total. Muitas vezes, elas são mais úteis para escolher uma mudança do que a distância final sozinha.
Analise os motivos dos deslocamentos, não apenas a linha mais longa
Comece pelos trajetos repetidos e pergunte o que eliminaria a necessidade deles. Um problema de busca por ferramentas pode exigir 5S e um local definido junto ao ponto de uso. Voltar para buscar embalagens que faltam pode exigir uma regra de reabastecimento. Nenhum dos dois casos exige necessariamente mudar uma máquina de lugar.
Transferências longas entre operações pedem outra discussão: uma operação aprovada pode ser executada em um centro de trabalho mais próximo? É possível mudar a organização da área de espera? Ou a transferência já atende várias operações com eficiência? Um atalho físico que dificulta a produção de outra família de produtos pode não compensar.
Encare os cruzamentos de linhas como pontos a investigar também. Eles mostram trajetos que compartilham espaço, não necessariamente pessoas que chegam ao mesmo tempo. Observe quando há interferência de fato e revise a disposição com os responsáveis pela área. Um trajeto mais curto que obstrui o acesso não é uma melhoria.
Exemplo: as idas e vindas para a inspeção
Imagine um operador usinando um lote de suportes. O diagrama mostra deslocamentos repetidos da máquina até uma bancada de inspeção compartilhada, de volta à máquina e, depois, para o outro lado do corredor, para devolver o instrumento de medição. Outra família de produtos também usa essa bancada.
A proposta mais óbvia é levar a inspeção para perto da máquina. Antes disso, identifique os motivos de cada deslocamento. Um instrumento de medição aprovado para uso durante o processo, disponível no centro de trabalho, poderia eliminar as viagens repetidas para buscá-lo e devolvê-lo, mantendo a inspeção final na bancada compartilhada. Se a medição exigir equipamentos ou condições disponíveis apenas na bancada, transferi-la envolve outra decisão.
Discuta o método com o operador e a equipe da qualidade e, depois, teste a configuração aprovada. Verifique se a inspeção continua sendo realizada corretamente, como muda o uso do tempo do operador e se a outra família de produtos perde acesso a algum recurso necessário.
A questão não é apenas saber se o novo traçado é mais curto. É verificar se o mesmo trabalho necessário é concluído com menos movimentação evitável, sem transferir o problema para outra operação.
Verifique a melhoria antes de afirmar que houve economia
Mantenha o trajeto proposto separado do registro da situação atual observada. Após implementar a mudança aprovada, repita a observação com um trabalho comparável e os mesmos pontos de início e fim. Registre mudanças no tamanho do lote, no produto ou nas condições para que a comparação continue válida.
Compare a distância e a frequência dos deslocamentos. Depois, verifique as medidas relevantes para o problema original: tempo do operador, interrupções da máquina, espera em filas ou tempo até a conclusão. Reduzir a distância percorrida a pé já é um resultado útil por si só. Isso não significa, automaticamente, uma redução equivalente na duração da operação.
Se o operador antes se deslocava enquanto o ciclo automático de usinagem continuava, a mudança pode permitir que ele dedique atenção à preparação ou a outra tarefa, sem encurtar o ciclo da máquina. Se a máquina antes ficava esperando o retorno do operador, o efeito sobre o tempo em que ela fica ocupada pode ser diferente. Meça para identificar qual dessas situações se aplica.
Da mesma forma, economizar tempo em um centro de trabalho não garante uma expedição antecipada se a ordem ainda precisa esperar por uma operação compartilhada mais adiante. Use o diagrama para melhorar o trajeto e avalie o processo como um todo antes de prometer redução de lead time ou ganhos financeiros.
Defina um responsável pelo método aprovado, atualize as instruções pertinentes e combine quando ele será verificado novamente. Caso contrário, a nova configuração pode aos poucos voltar ao estado anterior, enquanto o relatório de melhoria continua mostrando o resultado proposto.
Incorpore a mudança verificada à programação da produção
Uma melhoria ganha mais valor quando as próximas ordens são planejadas de acordo com a nova forma de executar o trabalho. Se uma operação realmente leva menos tempo, manter a duração antiga oculta capacidade que poderia ser utilizada. Se o teste apenas reduziu os deslocamentos durante um ciclo de máquina que permaneceu igual, encurtar a operação programada nessa máquina criaria uma capacidade que não existe.
O SkyPlanner permite definir etapas do processo com durações realistas, centros de trabalho aptos a executá-las e dependências entre elas. Sua IA de programação, Arcturus, aloca as operações em uma programação de produção compartilhada, com base na capacidade, nos turnos e nas prioridades configurados. Você orienta as decisões de planejamento; o Arcturus cuida do cálculo da programação.
No exemplo dos suportes, leve para o planejamento o efeito verificado, não o traçado mais curto em si. Isso pode significar revisar o tempo de uma operação. Uma mudança aprovada na sequência de fabricação ou na alocação de centros de trabalho também pode exigir uma atualização. Confirme os dados de planejamento afetados e recalcule a programação para ver como as operações se encaixam com as demais ordens.
O benefício é ter menos ajustes manuais nas filas de cada máquina e uma visão mais clara do efeito da melhoria sobre as entregas. Um novo horário disponível na usinagem só é útil quando a operação seguinte e seus recursos conseguem atender ao fluxo resultante. Os turnos dos centros de trabalho continuam determinando quando há capacidade disponível.
Uma visão compartilhada facilita a gestão das mudanças na fabricação
A Mamec, fabricante de tecnologia de mistura e de produtos de alta tecnologia sob contrato, antes priorizava ordens de trabalho interdependentes com base em datas de entrega registradas em papel, sem uma visão geral confiável da produção. A implantação do SkyPlanner trouxe uma programação compartilhada e uma visão do trabalho em tempo real.
Em seu relato como cliente, a Mamec descreve uma redução clara da carga de trabalho de planejamento e mais facilidade para lidar com mudanças na sequência de fabricação durante o desenvolvimento de produtos orientado pelas demandas dos clientes. A equipe consegue avaliar os efeitos com menos esforço e dar aos clientes uma resposta mais confiável sobre o que pode prometer.
Essa experiência ilustra o valor de um planejamento integrado quando há mudanças na produção. No seu caso, a melhoria também começa pela observação e verificação do trabalho. O depoimento da Mamec sobre o SkyPlanner mostra como a gestão das interdependências resultantes pode funcionar na prática.
Comece com um trajeto e uma mudança que valha a pena testar
Escolha um deslocamento recorrente que sua equipe já questiona. Mapeie o trajeto observado, entenda por que as idas e vindas ocorrem e teste uma mudança com as pessoas que executam o trabalho. Depois, compare o resultado real, não apenas o desenho proposto.
Quando essa melhoria alterar os tempos das operações, os recursos aptos a executá-las ou a sequência de fabricação, use o SkyPlanner para incorporar os dados atualizados ao plano de produção compartilhado. Você dedica menos tempo a refazer filas e mais tempo a transformar a capacidade disponível em ordens concluídas.
Agende uma demonstração do SkyPlanner e traga uma mudança aprovada de duração ou de roteiro de fabricação, junto com as demais ordens que utilizam os mesmos recursos. Esse é um ponto de partida concreto para ver como a mudança afeta seu planejamento. Se preferir explorar primeiro o ambiente de programação, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


