








I den här artikeln
- Vad är ett spagettidiagram?
- Välj vad du ska följa innan du ritar linjerna
- Så gör du ett spagettidiagram på produktionsgolvet
- 1. Förbered ritningen och observationen
- 2. Rita in förflyttningarna medan arbetet pågår
- 3. Anteckna syftet med varje tur
- 4. Observera relevanta upprepningar
- Förstå orsakerna till förflyttningarna – se inte bara den längsta linjen
- Exempel: de återkommande turerna till kontrollbänken
- Verifiera förbättringen innan du räknar hem besparingen
- För in den verifierade ändringen i produktionsschemat
- En gemensam överblick gör ändringar i tillverkningen lättare att hantera
- Börja med en förflyttning och en ändring värd att testa
Hem » Resurser » Spagettidiagram i produktionen: kartlägg den verkliga vägen
Beräknad lästid: 10 minuter
En tur till kontrollbänken verkar harmlös. Detsamma gäller att hämta ännu en behållare eller gå tillbaka efter ett verktyg. Men om du följer förflyttningarna genom en hel operation kan du upptäcka att arbetet gång på gång kräver förflyttningar bort från arbetsstationen av skäl som ingen har ifrågasatt.
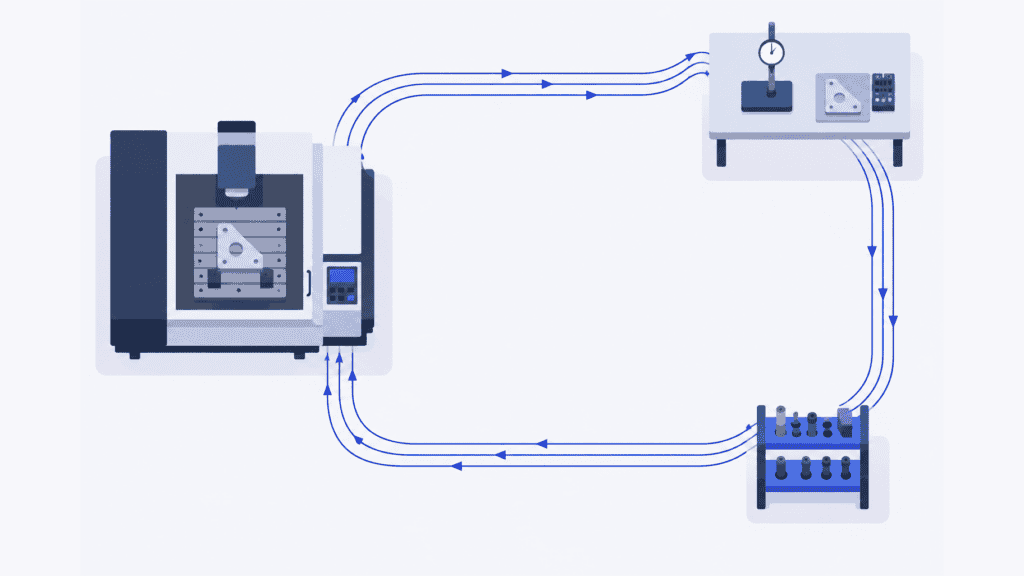
Ett spagettidiagram synliggör de här fysiska förflyttningarna. När rörelserna ritas in på en planritning visar diagrammet var en person eller ett material faktiskt rör sig, inklusive upprepade turer, omvägar och returer. Nyttan ligger inte i en prydligare ritning, utan i att förstå vilka förflyttningar som bör ändras och om ändringen gör arbetet enklare eller snabbare.
När du har verifierat en förbättring hjälper SkyPlanner APS dig att ta vara på effekten i produktionen. Uppdaterade operationstider och godkända tilldelningar till arbetsstationer hör hemma i samma schema som övriga order som använder resurserna, inte i en separat förbättringsrapport.
Vad är ett spagettidiagram?
Ett spagettidiagram visar den fysiska väg som en person, ett material eller ett föremål tar genom ett arbetsområde. Det kallas också spagettikarta. Linjer på en layoutritning följer den verkliga vägen, medan pilar eller numrerade förflyttningar visar i vilken ordning rörelserna sker. De upprepade och överlappande linjerna har gett diagrammet dess namn.
I tillverkningen kan du använda diagrammet för att undersöka varför en operatör gång på gång lämnar en maskin, varför en komponent korsar samma gång flera gånger eller varför en materialhanterare ständigt återvänder till samma lagerplats.
Välj verktyg efter frågan du vill besvara. Ett processflödesschema visar ordningen mellan aktiviteter och beslut. En värdeflödesanalys undersöker det övergripande material- och informationsflödet, inklusive lager och väntan. Ett spagettidiagram undersöker den fysiska förflyttningen. Det fungerar både i en funktionell verkstad och inne i en produktionscell.
De inritade förflyttningarna kan ge anledning att undersöka förseningar, men linjerna mäter inte hur lång tid som har gått och bevisar inte var flaskhalsen i produktionen finns. Anteckna sådana observationer vid sidan av diagrammet.
Välj vad du ska följa innan du ritar linjerna
Börja med ett tillräckligt avgränsat problem för att kunna observera det: exempelvis upprepade turer för kontroll under en viss bearbetningsoperation, snarare än ”för mycket rörelse i fabriken”.
Följ en person när frågan gäller gångsträckor, sökande eller avbrott i arbetet. Följ materialet när du behöver förstå hur det förflyttas fysiskt mellan olika platser. Perspektiven skiljer sig åt: en detalj kan ligga kvar vid maskinen medan operatören går därifrån, och en materialhanterare kan hantera flera detaljer under samma tur.
Bestäm en tydlig start- och slutpunkt. För en operatör kan det vara från hämtningen av det första ämnet till att den färdiga batchen placeras på överenskommen plats. För material kan det vara från att det lämnar en uppställningsyta tills det når nästa operation. Anteckna produktfamilj, batchstorlek, skift och relevanta arbetsförhållanden så att förflyttningarna kan sättas i sitt sammanhang.
En komponent som väntar länge behöver inte ha en observatör bredvid sig hela dagen. Registrera när den anländer och lämnar en plats, observera förflyttningarna och redovisa väntetiderna separat. Om du använder nästa jämförbara batch för att observera en senare förflyttning ska det framgå att du har bytt batch. Beskriv inte flera olika förflyttningsförlopp som om du hade följt en och samma detalj utan avbrott.
Så gör du ett spagettidiagram på produktionsgolvet
Du behöver en användbar skiss över lokalen, ett sätt att registrera förflyttningarna och en klocka för det du vill ta tid på. Papper är en praktisk utgångspunkt. En digital ritning fungerar också bra, så länge den inte tar uppmärksamheten från arbetet.
1. Förbered ritningen och observationen
Rita in arbetsstationer, lagerplatser, kontrollområden, dörrar, gångar och hinder som styr vägen. Kontrollera att skissen stämmer med hur lokalen ser ut i dag. Med en känd skala eller uppmätta delsträckor kan du beräkna sträckan i efterhand. En grov skiss utan mått fungerar som diskussionsunderlag, men inte för exakta uppgifter om avstånd.
Förklara syftet för de berörda: att förbättra hur arbetet är ordnat, inte att rangordna personer efter hur långt de går. Kom överens med teamet om hur observationen ska gå till och följ arbetsplatsens regler för tillträde och dokumentation. Håll dig undan från utrustning i drift och från transportvägar.
2. Rita in förflyttningarna medan arbetet pågår
Markera starten, anteckna klockslaget och följ den valda personen eller materialet. Rita varje förflyttning längs den väg som faktiskt används, runt utrustningen och genom de passager som personen eller materialet verkligen tar. Ersätt inte en besvärlig omväg med en rak linje där du tycker att det borde gå att ta sig fram.
Använd pilar och numrera förflyttningarna så att ordningen går att följa. Räkna ut- och återvägen var för sig, även vid upprepade turer genom samma gång. Om du följer flera personer eller materialflöden, använd separata blad eller tydligt åtskilda linjer så att ritningen inte blir ett oläsligt trassel.
Undvik att tipsa personen om en bättre väg under observationen. Anteckna frågor och ta upp dem i diskussionen efteråt. Annars riskerar du att mäta ditt eget förslag i stället för den befintliga metoden.
3. Anteckna syftet med varje tur
En tät samling linjer visar var förflyttningarna upprepas. Anteckningarna förklarar varför. Hämtade personen ett verktyg som saknades, utförde en föreskriven mätning, letade efter en tom behållare eller kontrollerade information?
För en kort förflyttningslogg vid sidan av skissen:
| Uppgift | Vad du ska registrera |
|---|---|
| Från och till | Faktiska platser och riktning, kopplade till de numrerade förflyttningarna |
| Frekvens | Varje passage under den observerade operationen eller cykeln |
| Sträcka | Längden på den väg som faktiskt tillryggalagts samt mätmetoden |
| Syfte | Vad turen åstadkom och varför den behövdes |
| Tid och avbrott | Observerad förflyttnings- eller väntetid och om produktionen stannade |
| Omständigheter | Produkt, antal, skift och eventuella ovanliga händelser som påverkade förflyttningen |
Det räcker för att skilja en lång men nödvändig leverans från en kort tur som upprepas för att något saknas. Gå igenom oklara förflyttningar med personen som utförde arbetet innan du drar slutsatser om orsaken.
4. Observera relevanta upprepningar
En genomgång kan visa vägen, men inte hur regelbundet den används. Observera fler fullständiga upprepningar och dokumentera skillnaderna. En förstabitskontroll, en påfyllningstur och ett återkommande sökande efter verktyg ska inte behandlas som aktiviteter med samma frekvens.
Det finns inget bestämt antal cykler som gör alla studier tillförlitliga. Täck in de variationer som kan påverka beslutet: en annan batchstorlek, en annan väg för produkten eller ett skift där materialförsörjningen är ordnad på ett annat sätt. Om ett haveri präglar observationen ska du ange det, inte beskriva förflyttningsmönstret som typiskt.
Beräkna den totala sträckan genom att multiplicera varje delsträckas uppmätta längd med det observerade antalet passager och sedan summera resultaten. Redovisa frekvens och syfte tillsammans med totalsträckan. De är ofta mer användbara när du ska välja en förändring än enbart den sammanlagda sträckan.
Förstå orsakerna till förflyttningarna – se inte bara den längsta linjen
Börja med de återkommande turerna och fråga vad som skulle ta bort behovet av dem. Om problemet är att leta efter verktyg kan 5S och en överenskommen förvaringsplats där verktyget används vara lösningen. Om någon måste gå tillbaka för att hämta emballage som saknas kan det behövas en påfyllningsregel. Inget av problemen kräver nödvändigtvis att en maskin flyttas.
Långa transporter mellan operationer kräver en annan diskussion: kan en godkänd operation utföras i en närmare arbetsstation, kan uppställningsplatsen ändras eller samordnas transporten redan effektivt för flera operationer? En fysisk genväg som gör en annan produktfamilj svårare att tillverka kan vara en dålig avvägning.
Se även korsande linjer som frågor att undersöka. De visar att vägar använder samma utrymme, inte nödvändigtvis att personer kommer dit samtidigt. Observera när förflyttningarna faktiskt stör varandra och se över upplägget tillsammans med de ansvariga för området. En kortare väg som blockerar framkomligheten är ingen förbättring.
Exempel: de återkommande turerna till kontrollbänken
Tänk dig en operatör som bearbetar en batch konsoler. Diagrammet visar upprepade turer från maskinen till en gemensam kontrollbänk, tillbaka till maskinen och sedan över gången för att lämna tillbaka mätdonet. Även en annan produktfamilj använder bänken.
Det uppenbara förslaget är att flytta kontrollen till maskinen. Börja med att skilja på orsakerna till förflyttningarna. Om ett godkänt mätdon för kontroll under tillverkningen finns på plats vid arbetsstationen skulle de upprepade turerna för att hämta och lämna mätdonet kunna försvinna, medan slutkontrollen ligger kvar vid den gemensamma kontrollbänken. Om mätningen kräver utrustning eller förhållanden som bara finns vid bänken är en flytt av kontrollen ett annat beslut.
Diskutera metoden med operatören och kvalitetsgruppen och testa sedan det godkända upplägget. Kontrollera att kontrollen fortfarande utförs korrekt, hur operatörens tidsåtgång förändras och om den andra produktfamiljen förlorar tillgång till något den behöver.
Frågan är inte bara om den nya linjen är kortare, utan om samma nödvändiga arbete utförs med färre onödiga förflyttningar utan att problemet flyttas till en annan operation.
Verifiera förbättringen innan du räknar hem besparingen
Håll den föreslagna förflyttningsvägen åtskild från det observerade nuläget. När den godkända ändringen är genomförd gör du om observationen med jämförbart arbete och samma start- och slutpunkter. Dokumentera ändringar i partistorlek, produkt eller förutsättningar så att jämförelsen förblir meningsfull.
Jämför sträckan och antalet förflyttningar. Kontrollera sedan de mått som är relevanta för det ursprungliga problemet: operatörens tidsåtgång, maskinavbrott, kötid eller tid till färdigställande. Kortare gångsträcka är ett värdefullt resultat i sig. Det innebär inte automatiskt att operationstiden minskar lika mycket.
Om operatören tidigare gick iväg medan en automatisk bearbetningscykel pågick kan ändringen ge utrymme att fokusera på förberedelser eller andra uppgifter utan att maskincykeln blir kortare. Om maskinen däremot väntade på att operatören skulle komma tillbaka kan effekten på den tid maskinen är upptagen bli en annan. Mät för att fastställa vilken situation som gäller.
På samma sätt garanterar sparad tid i en arbetsstation inte tidigare utleverans om ordern fortfarande väntar vid en gemensam operation längre fram i flödet. Använd diagrammet för att förbättra förflyttningarna och granska processen som helhet innan du lovar kortare ledtid eller ekonomiska resultat.
Utse en ansvarig för den godkända metoden, uppdatera berörda instruktioner och kom överens om när den ska följas upp igen. Annars kan arbetet gradvis återgå till det gamla upplägget medan förbättringsrapporten fortfarande visar det föreslagna resultatet.
För in den verifierade ändringen i produktionsschemat
En förbättring blir mer värdefull när kommande order planeras utifrån hur arbetet faktiskt utförs efter ändringen. Om en operation verkligen tar mindre tid döljer den gamla operationstiden kapacitet som skulle kunna utnyttjas. Om försöket däremot bara minskade gångsträckan under en oförändrad maskincykel skulle en kortare schemalagd operationstid för den maskinen skapa kapacitet som inte finns.
I SkyPlanner kan du definiera processteg med realistiska tider, arbetsstationer som kan utföra arbetet och beroenden mellan stegen. Arcturus, systemets AI för schemaläggning, placerar arbetet i ett gemensamt produktionsschema utifrån inställd kapacitet, skift och prioriteringar. Du styr planeringsbesluten; Arcturus sköter schemaberäkningen.
I exemplet med konsolerna är det den verifierade effekten som ska föras vidare till planeringen, inte den kortare linjen i sig. Det kan handla om en ändrad operationstid. Om en annan operationsföljd eller tilldelning till en annan arbetsstation har godkänts kan även dessa uppgifter behöva uppdateras. Bekräfta berörda planeringsdata och beräkna om schemat för att se hur arbetet passar in tillsammans med övriga order.
Det ger mindre manuellt arbete med att justera separata maskinköer och en tydligare bild av hur förbättringen påverkar leveransen. En ny ledig tid för bearbetning är bara användbar om nästa operation och dess resurser kan hantera det flöde som uppstår. Arbetsstationernas skift avgör fortfarande när kapaciteten är tillgänglig.
En gemensam överblick gör ändringar i tillverkningen lättare att hantera
Mamec, som tillverkar produkter inom blandningsteknik och arbetar med högteknologisk kontraktstillverkning, prioriterade tidigare inbördes beroende arbetsorder utifrån leveransdatum på papper, utan en tillförlitlig helhetsbild av produktionen. När företaget införde SkyPlanner fick det gemensam schemaläggning och en bild av arbetet i realtid.
I sin kundberättelse beskriver Mamec hur arbetsbelastningen i planeringen har minskat tydligt och hur det blivit lättare att hantera ändringar i operationsföljden vid kunddriven produktutveckling. Teamet kan bedöma konsekvenserna med mindre arbete och ge kunderna mer tillförlitliga besked om vad som går att lova.
Erfarenheten visar värdet av en sammanhängande plan när produktionen förändras. Ditt eget förbättringsarbete börjar fortfarande med att observera och verifiera arbetet. Mamecs omdöme om SkyPlanner visar hur de beroenden som uppstår kan hanteras i praktiken.
Börja med en förflyttning och en ändring värd att testa
Välj en återkommande förflyttning som teamet redan ifrågasätter. Rita in vad som faktiskt händer, ta reda på varför förflyttningarna görs och testa en ändring tillsammans med dem som utför arbetet. Jämför sedan det faktiska resultatet, inte bara den föreslagna ritningen.
När förbättringen ändrar operationstider, vilka resurser som kan användas eller operationsföljden använder du SkyPlanner för att föra in de uppdaterade uppgifterna i den gemensamma produktionsplanen. Du lägger mindre tid på att ordna om produktionsköerna och mer tid på att omsätta tillgänglig kapacitet i färdiga order.
Boka en demo av SkyPlanner och ta med en godkänd ändring av operationstid eller operationsföljd samt de andra order som använder samma resurser. Det ger en konkret utgångspunkt för att se hur ändringen påverkar din plan. Vill du först utforska schemaläggningsmiljön kan du prova SkyPlanner med demodata.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


