








في هذا المقال
- ما هو مخطط السباغيتي؟
- حدّد التنقل الذي ستتتبعه قبل رسم الخطوط
- كيفية إعداد مخطط السباغيتي في صالة الإنتاج
- 1. جهّز مخطط المكان ورتّب عملية المراقبة
- 2. تتبّع العمل كما يجري فعليا
- 3. سجّل الغرض من كل تنقل
- 4. راقب التكرارات ذات الصلة
- حلّل أسباب الحركة، ولا تكتفِ بالنظر إلى أطول خط
- مثال: التنقل المتكرر للفحص
- تحقّق من التحسين قبل إعلان الوفر
- أدرج التغيير الذي تحقّقت منه في جدول الإنتاج
- رؤية مشتركة تسهّل إدارة تغييرات التصنيع
- ابدأ بمسار تنقّل واحد وتغيير واحد يستحق الاختبار
الرئيسية » الموارد » مخطط السباغيتي في التصنيع: ارسم مسار التنقل الفعلي
وقت القراءة المقدر: 10 دقائق
قد يبدو الذهاب إلى منضدة الفحص أمرا بسيطا، وكذلك إحضار حاوية أخرى أو العودة لجلب أداة. لكن إذا تتبعت هذه التنقلات طوال تنفيذ مهمة إنتاجية كاملة، فقد تجد أن العمل يستلزم مغادرة محطة العمل مرارا لأسباب لم يتساءل عنها أحد.
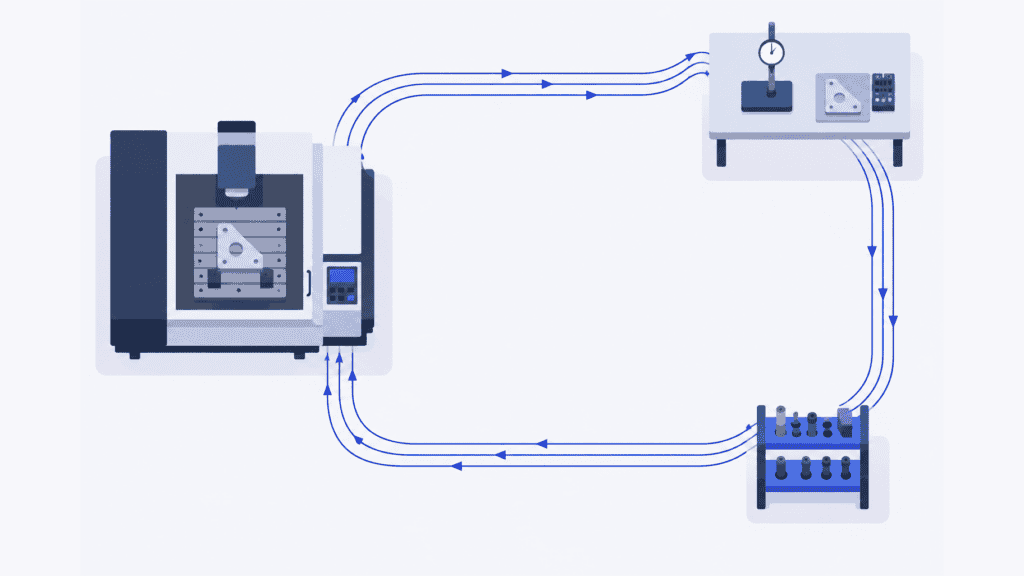
يجعل مخطط السباغيتي هذه التنقلات المادية مرئية. إذ تُرسم المسارات على مخطط للمكان لتوضيح أين يتحرك الشخص أو تنتقل المواد فعليا، بما في ذلك الرحلات المتكررة والالتفافات والعودة إلى المواقع السابقة. وليست الفائدة في الحصول على رسم أكثر ترتيبا، بل في معرفة التنقلات التي ينبغي تغييرها، وما إذا كان التغيير يجعل العمل أسهل أو أسرع.
بعد التحقق من التحسين، يساعدك SkyPlanner APS على الاستفادة من أثره في الإنتاج. فأزمنة العمليات المحدّثة وإسنادها المعتمد إلى محطات العمل يجب أن تُدرج في الجدول نفسه مع الطلبات الأخرى التي تستخدم تلك الموارد، لا أن تبقى في تقرير تحسين منفصل.
ما هو مخطط السباغيتي؟
مخطط السباغيتي هو رسم يتتبع المسار المادي الذي يسلكه شخص أو مادة أو قطعة داخل منطقة العمل، ويُعرف أيضا بخريطة السباغيتي. تتبع خطوطه المسار الفعلي على مخطط المكان، وتوضح الأسهم أو أرقام التنقلات ترتيب الحركة. ومن تكرار المسارات وتداخلها جاءت تسميته.
في التصنيع، استخدمه للبحث في أسئلة مثل: لماذا يغادر المشغّل الآلة مرارا؟ ولماذا يعبر أحد المكونات الممر نفسه عدة مرات؟ ولماذا يعود عامل مناولة المواد باستمرار إلى منطقة التخزين نفسها؟
اختر الأداة التي تناسب السؤال. فمخطط تدفق العملية يوضح ترتيب الأنشطة والقرارات، بينما يتناول تخطيط تدفق القيمة حركة المواد والمعلومات على نطاق أوسع، بما في ذلك المخزون والانتظار. أما مخطط السباغيتي فيركز على مسار التنقل المادي. ويمكن استخدامه في ورشة إنتاج تُجمع فيها المعدات بحسب وظيفتها، وكذلك داخل خلية إنتاج.
قد يكشف تتبع المسار ما يستدعي البحث في أسباب التأخير، لكن خطوطه لا تقيس الزمن المنقضي ولا تثبت موضع عنق الزجاجة في الإنتاج. سجّل هذه الملاحظات إلى جانب المخطط.
حدّد التنقل الذي ستتتبعه قبل رسم الخطوط
ابدأ بمشكلة محددة بما يكفي لرصدها، مثل تكرار الذهاب للفحص أثناء عملية تشغيل ميكانيكي واحدة، بدلا من مشكلة عامة مثل «كثرة الحركة في المصنع».
تتبّع شخصا عندما يتعلق السؤال بالمشي أو البحث عن الأشياء أو انقطاع عمله. وتتبّع المواد عندما تحتاج إلى فهم انتقالها الفعلي بين المواقع. فكل منهما يعطي صورة مختلفة: قد تبقى القطعة بجانب الآلة بينما يبتعد مشغّلها، وقد ينقل عامل مناولة المواد عدة قطع في رحلة واحدة.
حدّد بداية ونهاية واضحتين للتتبع. بالنسبة إلى المشغّل، قد تبدأ المراقبة بجلب أول قطعة خام وتنتهي بوضع الدفعة المكتملة في الموقع المتفق عليه. وبالنسبة إلى المواد، قد تبدأ بمغادرة منطقة التجهيز وتنتهي بالوصول إلى العملية التالية. سجّل عائلة المنتجات وحجم الدفعة والوردية وظروف العمل ذات الصلة، لتضع المسار في سياقه.
إذا كان أحد المكونات ينتظر طويلا، فلا حاجة إلى بقاء المراقب بجانبه طوال اليوم. سجّل أوقات وصوله ومغادرته، وراقب عمليات نقله، واحتفظ بفترات الانتظار في سجل منفصل. وإذا استعنت بالدفعة المماثلة التالية لمراقبة مرحلة نقل لاحقة، فوضّح هذا الاستبدال. لا تعرض تنقلات مختلفة لقطع متعددة كما لو أنك راقبت قطعة واحدة دون انقطاع.
كيفية إعداد مخطط السباغيتي في صالة الإنتاج
تحتاج إلى رسم واضح للمكان، ووسيلة لتسجيل التنقلات، وساعة لقياس مدة الأنشطة التي تريد توقيتها. الورق نقطة بداية عملية، ويمكن أن يفيد الرسم الرقمي أيضا ما دام لا يصرف انتباهك عن العمل الذي تراقبه.
1. جهّز مخطط المكان ورتّب عملية المراقبة
بيّن محطات العمل ونقاط التخزين ومناطق الفحص والأبواب والممرات والعوائق التي تحدد مسار التنقل. تأكد من أن الرسم يعكس الترتيب الحالي للمكان. يتيح لك مقياس رسم معلوم أو أطوال مسارات مقاسة حساب المسافة لاحقا؛ أما الرسم التقريبي الذي لا يستند إلى قياسات فيساعد على النقاش، لكنه لا يبرر تقديم أرقام دقيقة للمسافات.
اشرح الهدف للمعنيين: تحسين ترتيب العمل، لا تصنيف الأفراد بحسب المسافة التي يمشونها. اتفق مع الفريق على أسلوب المراقبة، والتزم بمتطلبات الموقع المتعلقة بالدخول والتسجيل. ابتعد عن المعدات أثناء تشغيلها وعن مسارات المركبات.
2. تتبّع العمل كما يجري فعليا
حدّد نقطة البداية، وسجّل الوقت، ثم تتبّع الشخص أو المواد التي اخترتها. ارسم كل حركة على المسار المستخدم فعليا، حول المعدات وعبر منافذ المرور الفعلية. لا تستبدل التفافا غير مريح بخط مستقيم تعتقد أن المرور عبره ينبغي أن يكون ممكنا.
استخدم الأسهم وأرقام التنقلات لإبقاء ترتيب الحركة واضحا. احسب الذهاب والعودة كلّا على حدة، بما في ذلك المرور المتكرر في الممر نفسه. وعند تتبع عدة أشخاص أو مواد، استخدم أوراقا منفصلة أو مسارات يمكن تمييزها بوضوح، بدلا من خطوط متشابكة يصعب فهمها.
تجنّب توجيه الشخص إلى مسار أفضل أثناء المراقبة. دوّن أسئلتك لمناقشتها لاحقا، وإلا فقد ينتهي بك الأمر إلى قياس اقتراحك بدلا من أسلوب العمل الحالي.
3. سجّل الغرض من كل تنقل
يبيّن تجمّع الخطوط بكثافة مواضع تكرار الحركة، وتوضح الملاحظات أسبابها. هل كان الشخص يجلب أداة غير متوفرة في مكان العمل، أم يجري قياسا مطلوبا، أم يبحث عن حاوية فارغة، أم يتحقق من معلومات؟
احتفظ بسجل مختصر للتنقلات إلى جانب الرسم:
| البند | ما ينبغي تسجيله |
|---|---|
| نقطة الانطلاق والوجهة | المواقع الفعلية واتجاه الحركة، مع ربطها بالمسار المرقّم |
| التكرار | كل مرة يُقطع فيها المسار أثناء المهمة أو الدورة المرصودة |
| المسافة | طول المسار المقطوع فعليا، مع بيان طريقة القياس |
| الغرض | ما تحقق من التنقل وسبب الحاجة إليه |
| الوقت وانقطاع العمل | مدة التنقل أو الانتظار المرصودة، وما إذا كان الإنتاج قد توقف |
| السياق | المنتج والكمية والوردية وأي حدث غير معتاد يؤثر في التنقل |
تكفي هذه المعلومات للتمييز بين رحلة نقل طويلة وضرورية وتنقل قصير يتكرر بسبب نقص شيء ما. راجع الحركات غير الواضحة مع الشخص الذي نفّذ العمل قبل أن تحدد أسبابها.
4. راقب التكرارات ذات الصلة
قد تكشف مراقبة واحدة عن المسار، لكنها لا تبيّن مدى ثبات تكراره. راقب تكرارات كاملة إضافية وسجّل الفروق بينها. فلا ينبغي التعامل مع فحص القطعة الأولى، ورحلة تجديد المستلزمات، والبحث المتكرر عن أداة، على أنها أنشطة تتكرر بالوتيرة نفسها.
لا يوجد عدد موحّد من الدورات يضمن موثوقية كل دراسة. غطِّ الاختلافات التي قد تغيّر قرارك، مثل اختلاف حجم الدفعة أو مسار تنقّل منتج آخر أو العمل في وردية تختلف فيها ترتيبات الإمداد. وإذا طغى عطل على فترة المراقبة، فوضّح ذلك بدلا من اعتبار التنقل المرصود نمطيا.
لحساب المسافة، اضرب الطول المقاس لكل مقطع من المسار في عدد مرات قطعه التي رصدتها، ثم اجمع النتائج. أبقِ التكرار والغرض واضحين إلى جانب الإجمالي؛ فغالبا ما يفيدان في اختيار التغيير أكثر من المسافة الإجمالية وحدها.
حلّل أسباب الحركة، ولا تكتفِ بالنظر إلى أطول خط
ابدأ بالتنقلات المتكررة واسأل عمّا قد يلغي الحاجة إليها. فقد تستدعي مشكلة البحث عن الأدوات تطبيق منهجية 5S وتحديد موقع متفق عليه للأداة عند نقطة استخدامها. وقد تتطلب العودة لجلب مواد تغليف ناقصة قاعدة لتجديد الإمداد. ولا يستلزم أي من الأمرين بالضرورة نقل آلة.
أما عمليات النقل الطويلة بين العمليات فتستحق نقاشا مختلفا: هل يمكن تنفيذ عملية معتمدة في محطة عمل أقرب؟ هل يمكن تغيير ترتيبات تجهيز المواد؟ أم أن رحلة النقل تخدم بالفعل عدة مهام بكفاءة؟ قد لا يكون اختصار مسافة التنقل خيارا جيدا إذا جعل إنتاج عائلة أخرى من المنتجات أصعب.
تعامل مع تقاطع الخطوط أيضا بوصفه أمرا يستدعي التساؤل. فهو يبيّن أن المسارات تشترك في مساحة واحدة، وليس بالضرورة أن الأشخاص يصلون إليها في الوقت نفسه. راقب متى يحدث التعارض فعليا، وراجع ترتيب المكان مع المسؤولين عن المنطقة. فالمسار الأقصر الذي يعيق الوصول لا يُعدّ تحسينا.
مثال: التنقل المتكرر للفحص
تخيّل مشغّلًا يُجري تشغيلًا ميكانيكيًا لدفعة من حوامل التثبيت. يُظهر المخطط تنقّلات متكررة من الآلة إلى منضدة فحص مشتركة، ثم العودة إلى الآلة، ثم عبور الممر لإعادة أداة القياس. وتستخدم عائلة أخرى من المنتجات منضدة الفحص نفسها.
الاقتراح البديهي هو نقل الفحص إلى جوار الآلة. لكن ميّز أولًا بين أسباب هذه التنقّلات. فقد يتيح توفير أداة قياس معتمدة للفحص أثناء التشغيل في محطة العمل الاستغناء عن التنقّل المتكرر لجلب الأداة وإعادتها، مع إبقاء الفحص النهائي على المنضدة المشتركة. أما إذا كان القياس يتطلب معدات أو ظروفًا لا تتوفر إلا على تلك المنضدة، فإن نقله يستلزم قرارًا مختلفًا.
ناقش أسلوب العمل مع المشغّل وفريق الجودة، ثم اختبر الترتيب المعتمد. تحقّق من استمرار إجراء الفحص بصورة صحيحة، ومن أثر التغيير على وقت المشغّل، وما إذا كان يحرم عائلة المنتجات الأخرى من شيء تحتاج إليه.
السؤال ليس فقط ما إذا كان الخط الجديد أقصر، بل ما إذا كان العمل المطلوب نفسه يُنجز بتنقّلات أقل يمكن تجنّبها، من دون نقل المشكلة إلى مهمة إنتاج أخرى.
تحقّق من التحسين قبل إعلان الوفر
أبقِ مسار التنقّل المقترح منفصلًا عن الوضع الحالي الذي رصدته. وبعد تنفيذ التغيير المعتمد، كرّر الرصد على عمل مماثل، مع الالتزام بنقطتي البداية والنهاية نفسيهما. وسجّل أي تغيّرات في حجم الدفعة أو المنتج أو ظروف العمل حتى تظل المقارنة ذات معنى.
قارن المسافة وعدد مرات التنقّل، ثم راجع المقاييس المرتبطة بالمشكلة الأصلية: وقت المشغّل، أو انقطاعات تشغيل الآلة، أو الانتظار في الطوابير، أو زمن الإنجاز. تقليل مسافة المشي نتيجة مفيدة بحد ذاتها، لكنه لا يعني تلقائيًا انخفاض مدة العملية بالمقدار نفسه.
إذا كان المشغّل يتنقّل سابقًا بينما تستمر دورة التشغيل الآلي، فقد يتيح له التغيير توجيه انتباهه إلى التحضير أو إلى مهمة أخرى، من دون تقصير دورة الآلة. أما إذا كانت الآلة تنتظر عودة المشغّل، فقد يختلف أثر التغيير على مدة انشغالها بالعملية. حدّد بالقياس أيّ الحالتين تنطبق.
كذلك، لا يضمن توفير الوقت في محطة عمل واحدة تبكير الشحن إذا ظل الطلب ينتظر عند عملية لاحقة مشتركة. استخدم المخطط لتحسين مسار التنقّل، وراجع سير العمل ككل قبل الوعد بتقليص المهلة الزمنية أو بتحقيق نتيجة مالية.
حدّد مسؤولًا عن أسلوب العمل المعتمد، وحدّث التعليمات ذات الصلة، واتفق على موعد لمراجعته مجددًا. وإلا فقد تعود الممارسات تدريجيًا إلى ما كانت عليه، بينما يظل تقرير التحسين يعرض النتيجة المقترحة.
أدرج التغيير الذي تحقّقت منه في جدول الإنتاج
تزداد قيمة التحسين عندما تُخطَّط الطلبات التالية وفق الطريقة التي يُنفّذ بها العمل الآن. فإذا أصبحت العملية تستغرق وقتًا أقل فعلًا، فإن الإبقاء على مدتها القديمة يخفي طاقة إنتاجية قابلة للاستغلال. أما إذا اقتصرت نتيجة التجربة على تقليل المشي أثناء دورة آلة لم تتغير مدتها، فإن تقصير مدة العملية المجدولة على تلك الآلة سيُظهر طاقة إنتاجية غير موجودة.
يتيح لك SkyPlanner تحديد خطوات الإنتاج بمدد واقعية، ومحطات العمل المؤهلة لتنفيذها، وعلاقات الاعتماد بينها. ويتولى Arcturus، محرك الجدولة بالذكاء الاصطناعي، توزيع العمل في جدول إنتاج مشترك وفق الطاقة الإنتاجية والورديات والأولويات المحددة في الإعدادات. أنت توجّه قرارات التخطيط، وArcturus يتولى حسابات الجدولة.
في مثال حوامل التثبيت، انقل إلى التخطيط الأثر الذي تحقّقت منه، لا مجرد الخط الأقصر على الرسم. وقد يكون ذلك تعديلًا لمدة العملية. وقد يلزم أيضًا تحديث تسلسل عمليات التصنيع أو محطة العمل المعيّنة إذا جرى اعتماد تغيير فيهما. تأكّد من بيانات التخطيط المتأثرة، ثم أعد حساب الجدول لترى كيف يتوافق العمل مع الطلبات الأخرى.
تتمثل الفائدة في تقليل التعديلات اليدوية على قوائم انتظار الآلات المنفصلة، وتوضيح أثر التحسين على التسليم. ولا تكون الفترة التي أصبحت متاحة للتشغيل الميكانيكي مفيدة إلا إذا استطاعت العملية التالية ومواردها استيعاب التدفق الناتج. وتظل ورديات محطات العمل هي التي تحدد أوقات توفر الطاقة الإنتاجية.
رؤية مشتركة تسهّل إدارة تغييرات التصنيع
كانت Mamec، المتخصصة في تقنيات الخلط والتصنيع التعاقدي عالي التقنية، ترتّب سابقًا أولويات أوامر العمل المترابطة استنادًا إلى مواعيد تسليم مدوّنة على الورق، من دون صورة شاملة موثوقة للإنتاج. وأتاح لها تطبيق SkyPlanner جدولة مشتركة ورؤية آنية لسير العمل.
توضح Mamec في عرضها لتجربتها أن عبء التخطيط انخفض بوضوح، وأن التعامل مع تغييرات تسلسل عمليات التصنيع أصبح أسهل عند تطوير المنتجات وفق متطلبات العملاء. وأصبح بإمكان الفريق تحديد آثار هذه التغييرات بجهد أقل، وتقديم إجابة أكثر موثوقية للعملاء بشأن ما يمكن الالتزام به.
توضح هذه التجربة قيمة الخطة المترابطة عند حدوث تغييرات في الإنتاج. ومع ذلك، فإن التحسين لديك يبدأ برصد العمل والتحقّق منه. وتبيّن تجربة Mamec مع SkyPlanner كيف يمكن إدارة علاقات الاعتماد الناتجة عمليًا.
ابدأ بمسار تنقّل واحد وتغيير واحد يستحق الاختبار
اختر تنقّلًا متكررًا يشكّك فريقك أصلًا في ضرورته. تتبّع ما يحدث، وافهم أسباب هذه التنقّلات، واختبر تغييرًا مع من ينفّذون العمل. ثم قارن النتيجة الفعلية، لا الرسم المقترح وحده.
عندما يغيّر هذا التحسين مدد العمليات أو الموارد المؤهلة لتنفيذها أو تسلسل عمليات التصنيع، استخدم SkyPlanner لإدراج المعطيات المحدّثة في خطة الإنتاج المشتركة. بذلك تقضي وقتًا أقل في إعادة ترتيب قوائم الانتظار، ووقتًا أكثر في تحويل الطاقة الإنتاجية المتاحة إلى طلبات مكتملة.
احجز عرضًا توضيحيًا لـ SkyPlanner، وجهّز تغييرًا معتمدًا واحدًا في مدة عملية أو مسار إنتاج، إلى جانب الطلبات الأخرى التي تستخدم الموارد نفسها. هذه نقطة انطلاق عملية لمعرفة أثر التغيير على خطتك. وإذا أردت استكشاف بيئة الجدولة أولًا، جرّب SkyPlanner ببيانات تجريبية.
Jussi Mäntylä
أخصائي تخطيط الإنتاج، SkyPlanner


