


Selles artiklis
- Mis on spagetidiagramm?
- Enne joonte tõmbamist valige jälgitav teekond
- Kuidas tootmissaalis spagetidiagrammi koostada
- 1. Valmistage ette ruumiplaan ja vaatlus
- 2. Jäädvustage töö tegelik kulg
- 3. Pange kirja iga käigu eesmärk
- 4. Vaadelge asjakohaseid kordusi
- Uurige liikumise põhjuseid, mitte ainult pikimat joont
- Näide: ikka ja jälle korduv kontrollkäik
- Kontrollige parenduse tulemust enne säästu väljakuulutamist
- Viige kontrollitud muudatus tootmisplaani
- Ühine ülevaade lihtsustab tootmismuudatuste haldamist
- Alustage ühest liikumisteest ja ühest katsetamist väärt muudatusest
Avaleht » Ressursid » Spagetidiagramm tootmises: kaardistage tegelik liikumistee
Hinnanguline lugemisaeg: 10 minutit
Käik kontroll-laua juurde tundub tühiasi. Samamoodi uue mahuti toomine või tööriista järele tagasi minek. Kui aga jälgite neid käike kogu töö vältel, võite avastada, et töö viib inimese pidevalt töökeskusest eemale põhjustel, mida keegi pole kahtluse alla seadnud.
Spagetidiagramm teeb need liikumised nähtavaks. Ruumiplaanile joonistatuna näitab see inimese või materjali tegelikku teekonda, sealhulgas korduvaid käike, ringteid ja tagasipöördumisi. Kasu ei seisne ilusamas joonises, vaid teadmises, milliseid teekondi muuta ja kas muudatus teeb töö lihtsamaks või kiiremaks.
Kui parenduse mõju on kontrollitud, aitab SkyPlanner APS selle tootmises kasutusele võtta. Uuendatud operatsiooniajad ja kinnitatud töökeskuste valikud peavad kajastuma samas tootmisplaanis teiste neid ressursse kasutavate tellimustega, mitte jääma eraldi parendusaruandesse.
Mis on spagetidiagramm?
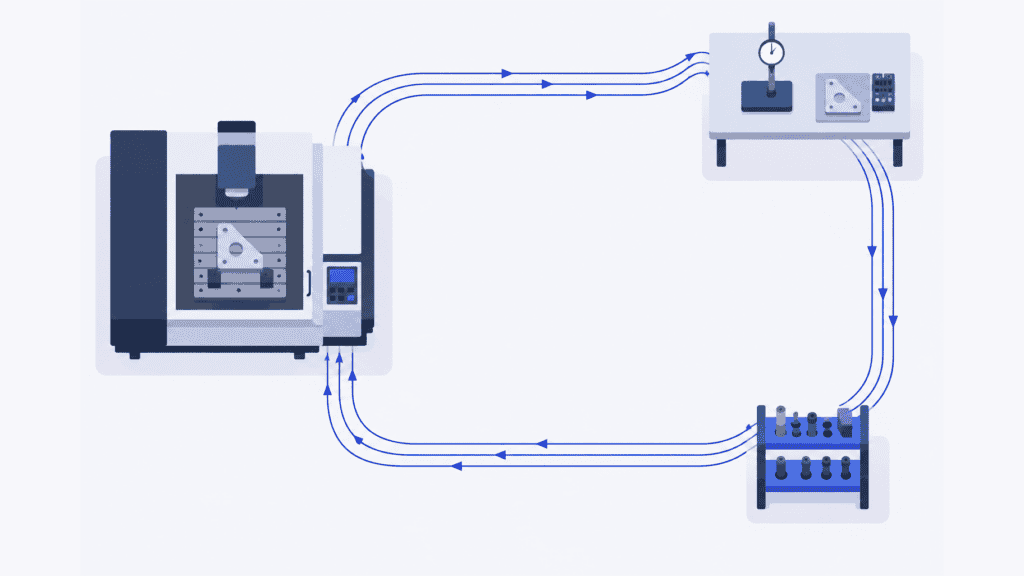
Spagetidiagramm kujutab inimese, materjali või eseme tegelikku liikumisteed tööalal. Seda nimetatakse ka spagetiskeemiks või spagetikaardiks. Ruumiplaanile kantud jooned järgivad tegelikku teekonda ning nooled või liikumiste numbrid näitavad nende järjekorda. Korduvad ja kattuvad teekonnad ongi diagrammile nime andnud.
Tootmises saab selle abil uurida näiteks seda, miks operaator pidevalt masina juurest lahkub, miks detail liigub mitu korda üle sama vahekäigu või miks materjalikäitleja ikka samasse ladustamisalasse tagasi pöördub.
Valige tööriist küsimuse järgi. Protsessi vooskeem selgitab tegevuste ja otsuste järjekorda. Väärtusvoo kaardistamine käsitleb laiemat materjali- ja infovoogu, sealhulgas varusid ja ootamist. Spagetidiagramm keskendub füüsilisele liikumisteele. See sobib nii funktsioonide järgi korraldatud tootmisse kui ka tootmisraku sisese liikumise uurimiseks.
Kaardistatud teekond võib anda põhjust viivitusi lähemalt uurida, kuid jooned ei mõõda kulunud aega ega tõesta, kus asub tootmise kitsaskoht. Pange need tähelepanekud diagrammi kõrvale eraldi kirja.
Enne joonte tõmbamist valige jälgitav teekond
Alustage piisavalt piiritletud probleemist, mida saab vaadelda: näiteks korduvatest kontrollkäikudest ühe mehaanilise töötlemise operatsiooni ajal, mitte sellest, et „tehases liigutakse liiga palju”.
Jälgige inimest, kui küsimus puudutab kõndimist, otsimist või töökatkestusi. Jälgige materjali, kui soovite mõista selle liikumist ühest asukohast teise. Need on erinevad vaatenurgad: detail võib jääda masina kõrvale, kui operaator eemale läheb, ning materjalikäitleja võib ühe käiguga teenindada mitut detaili.
Määrake selgelt äratuntav algus- ja lõpp-punkt. Operaatori puhul võib vaatluse alguseks olla esimese tooriku võtmine ja lõpuks valmis partii paigutamine kokkulepitud kohta. Materjali puhul võib jälgida liikumist ettevalmistusalalt järgmise operatsioonini. Pange kirja tooteperekond, partii suurus, vahetus ja asjakohased töötingimused, et teekonda saaks hinnata selle kontekstis.
Kaua ootava detaili kõrval ei pea vaatleja kogu päeva seisma. Pange kirja saabumis- ja lahkumisajad, jälgige teisaldamisi ning registreerige ooteajad eraldi. Kui jälgite mõnda hilisemat teisaldamist järgmise võrreldava partii põhjal, märkige see asendus ära. Ärge esitage mitut eri teekonda nii, nagu oleksite üht detaili pidevalt jälginud.
Kuidas tootmissaalis spagetidiagrammi koostada
Vajate kasutuskõlblikku ruumiplaani visandit, vahendit liikumiste kirjapanekuks ja kella nende tegevuste jaoks, mille kestust soovite mõõta. Paber on praktiline algus; ka digijoonis sobib, kui see ei vii tähelepanu töö jälgimiselt kõrvale.
1. Valmistage ette ruumiplaan ja vaatlus
Märkige plaanile töökeskused, ladustamiskohad, kontrollialad, uksed, vahekäigud ja takistused, millest teekond sõltub. Kontrollige, et visand vastaks praegusele paigutusele. Teadaolev mõõtkava või mõõdetud teepikkused võimaldavad hiljem vahemaid arvutada. Ligikaudne mõõtmata visand sobib arutelu aluseks, kuid selle põhjal ei saa esitada täpseid väiteid vahemaade kohta.
Selgitage osalejatele eesmärki: parandada töökorraldust, mitte inimesi läbitud vahemaa järgi pingeritta seada. Leppige meeskonnaga kokku, kuidas vaatlust teha, ning järgige ettevõtte ligipääsu- ja jäädvustamisnõudeid. Hoiduge töötavatest seadmetest ja sõidukite liikumisteedest.
2. Jäädvustage töö tegelik kulg
Märkige alguspunkt, pange kirja kellaaeg ja jälgige valitud inimest või materjali. Joonistage iga liikumine mööda tegelikult kasutatud teed, ümber seadmete ja läbi tegelike läbipääsude. Ärge asendage ebamugavat ringteed sirgjoonega, mida teie arvates peaks saama kasutada.
Kasutage nooli ja nummerdage liikumised, et nende järjekord oleks selgesti loetav. Loendage minek ja tagasitulek eraldi, sealhulgas korduvad käigud mööda sama vahekäiku. Mitme jälgitava puhul kasutage eraldi lehti või selgelt eristatavaid jooni, mitte üht eristamatut sasipundart.
Ärge suunake inimest vaatluse ajal paremat teekonda kasutama. Pange küsimused kirja, et neid hiljem arutada. Muidu võite mõõta senise tööviisi asemel hoopis enda soovituse tulemust.
3. Pange kirja iga käigu eesmärk
Tihe joontekogum näitab, kus liikumine kordub. Märkmed selgitavad, miks. Kas inimene käis puuduvat tööriista toomas, vajalikku mõõtmist tegemas, tühja mahutit otsimas või infot kontrollimas?
Pidage visandi kõrval lühikest liikumispäevikut:
| Andmed | Mida kirja panna |
|---|---|
| Kust ja kuhu | Tegelikud asukohad ja liikumissuund, seostatuna nummerdatud teekonnaga |
| Sagedus | Iga läbimine vaadeldud töö või tsükli jooksul |
| Vahemaa | Tegelikult läbitud teekonna pikkus koos mõõtmismeetodiga |
| Eesmärk | Mida käiguga saavutati ja miks seda vaja oli |
| Aeg ja katkestus | Vaatlusel mõõdetud liikumis- või ooteaeg ning kas tootmine peatus |
| Taust | Toode, kogus, vahetus ja teekonda mõjutanud ebatavalised sündmused |
Sellest piisab, et eristada pikka ja vajalikku kohaletoimetamist lühikesest käigust, mida tuleb millegi puudumise tõttu korrata. Enne põhjuste üle otsustamist arutage ebaselged liikumised läbi töö teinud inimesega.
4. Vaadelge asjakohaseid kordusi
Üks vaatlus võib teekonna nähtavale tuua, kuid ei näita, kui järjepidevalt see kordub. Jälgige veel terviklikke kordusi ja säilitage info erinevuste kohta. Esimese detaili kontrolli, varude täiendamise käiku ja korduvat tööriista otsimist ei tohi käsitleda sama sagedusega tegevustena.
Pole olemas universaalset tsüklite arvu, mis muudaks iga uuringu usaldusväärseks. Vaadelge ka olukordi, mis võivad teie otsust muuta: teistsugune partii suurus, teise toote liikumistee või teistsuguse varustuskorraldusega vahetus. Kui vaatlust mõjutab peamiselt rike, märkige see ära ja ärge nimetage seda teekonda tüüpiliseks.
Vahemaa arvutamiseks korrutage iga teelõigu mõõdetud pikkus vaatluse käigus loendatud läbimiste arvuga ja liitke lõikude tulemused kokku. Jätke kogusumma kõrvale nähtavale ka sagedus ja eesmärk. Muudatuse valimisel on neist sageli rohkem abi kui üksnes kogupikkusest.
Uurige liikumise põhjuseid, mitte ainult pikimat joont
Alustage korduvatest käikudest ja küsige, mis kaotaks nende vajaduse. Tööriistade otsimise probleemi võib lahendada 5S ja kokkulepitud hoiukoht seal, kus tööriista kasutatakse. Puuduva pakendi järele mineku vältimiseks võib vaja olla varude täiendamise reeglit. Kumbki ei eelda tingimata masina ümberpaigutamist.
Pikad teisaldused operatsioonide vahel vajavad teistsugust arutelu: kas operatsiooni võib kinnitatud nõuete kohaselt teha lähemas töökeskuses, kas vahepaigutust saab muuta või teenindab teisaldus juba praegu tõhusalt mitut tööd? Lühem liikumistee ei pruugi end ära tasuda, kui see raskendab teise tooteperekonna tootmist.
Ka ristuvad jooned annavad põhjust küsimusi esitada. Need näitavad, et teekonnad kasutavad sama ruumi, mitte tingimata seda, et inimesed jõuavad sinna samal ajal. Jälgige, millal liikumised üksteist tegelikult segavad, ja vaadake paigutus üle koos ala eest vastutavate inimestega. Lühem teekond, mis takistab ligipääsu, ei ole parendus.
Näide: ikka ja jälle korduv kontrollkäik
Kujutlege operaatorit, kes töötleb masinal kronsteinide partiid. Diagramm näitab korduvaid käike masina juurest ühise kontroll-laua juurde, tagasi masina juurde ja seejärel üle vahekäigu, et mõõtevahend tagasi viia. Sama lauda kasutatakse ka teise tooteperekonna jaoks.
Ilmne ettepanek on tuua kontroll masina kõrvale. Esmalt tehke aga selgeks, mis põhjustel neid käike tehakse. Töökeskuses asuv heakskiidetud mõõtevahend protsessisiseseks kontrolliks võiks kaotada korduvad toomis- ja tagasiviimiskäigud, samal ajal kui lõppkontroll jääb ühiskasutuses olevale kontrollpingile. Kui mõõtmine nõuab seadmeid või tingimusi, mis on olemas ainult kontrollpingil, tuleb selle ümberpaigutamist käsitleda eraldi otsusena.
Arutage töömeetod operaatori ja kvaliteedimeeskonnaga läbi ning katsetage seejärel heakskiidetud korraldust. Kontrollige, kas kvaliteedikontroll tehakse endiselt nõuetekohaselt, kuidas muutub operaatori ajakulu ning kas teise tooteperekonna valmistamiseks on kõik vajalik endiselt kättesaadav.
Küsimus ei ole pelgalt selles, kas uus joon on lühem. Oluline on, kas sama nõutav töö saab tehtud nii, et välditavat liikumist on vähem ja probleem ei kandu üle mõnele teisele tööle.
Kontrollige parenduse tulemust enne säästu väljakuulutamist
Hoidke kavandatud liikumistee vaatlusega tuvastatud hetkeolukorrast eraldi. Pärast heakskiidetud muudatuse rakendamist korrake vaatlust võrreldava tööga ning samade algus- ja lõpp-punktidega. Pange kirja muutused partii suuruses, tootes või tingimustes, et võrdlus jääks sisukaks.
Võrrelge vahemaad ja käikude sagedust ning kontrollige seejärel algse probleemi seisukohalt olulisi näitajaid: operaatori ajakulu, masina töökatkestusi, järjekorras ootamist või töö valmimiseks kuluvat aega. Väiksem kõndimisvahemaa on juba iseenesest kasulik tulemus. See ei tähenda automaatselt operatsiooni kestuse samaväärset lühenemist.
Kui operaator liikus varem ringi automaatse töötlustsükli ajal, võib muudatus võimaldada tal keskenduda ettevalmistusele või mõnele muule ülesandele, ilma et masina tsükkel lüheneks. Kui masin ootas varem operaatori naasmist, võib mõju masina hõivatuse ajale olla teistsugune. Tehke mõõtmisega kindlaks, kumb olukord kehtib.
Samuti ei taga ajasääst ühes töökeskuses varasemat väljasaatmist, kui tellimus jääb endiselt ootama mõnd järgnevat ühiskasutuses ressursil tehtavat operatsiooni. Kasutage diagrammi liikumistee parandamiseks, kuid enne läbimisaja lühenemise või rahalise tulemuse lubamist kontrollige protsessi tervikuna.
Määrake heakskiidetud töömeetodile vastutaja, ajakohastage asjakohased juhendid ja leppige kokku, millal meetodit uuesti kontrollida. Muidu võib uus töökorraldus tasapisi endiseks muutuda, kuigi parendusaruandes seisab endiselt kavandatud tulemus.
Viige kontrollitud muudatus tootmisplaani
Parendusest on rohkem kasu, kui järgmiste tellimuste planeerimisel lähtutakse uuest töökorraldusest. Kui operatsioon võtab tõepoolest vähem aega, varjab vana kestuse kasutamine vabanenud tootmisvõimsust. Kui katse vähendas aga üksnes kõndimist ja masina tsükkel jäi samaks, tekitaks selle masina operatsiooni lühendamine plaanis tootmisvõimsust, mida tegelikult pole.
SkyPlanner võimaldab määrata protsessietappidele realistlikud kestused, sobivad töökeskused ja sõltuvused. Selle ajastamiseks mõeldud tehisintellekt Arcturus paigutab tööd ühisesse tootmisplaani, lähtudes seadistatud tootmisvõimsusest, vahetustest ja prioriteetidest. Planeerimisotsuseid juhite teie, Arcturus teeb ajastusarvutused.
Kronsteinide näites kandke plaani üle kontrollitud mõju, mitte lühem joon ise. Selleks võib olla korrigeeritud operatsiooniaeg. Uuendamist võib vajada ka heakskiidetud muudatus operatsioonide järjestuses või töökeskuse määrangus. Kontrollige ja kinnitage muudatusest mõjutatud planeerimisandmed ning arvutage ajakava uuesti, et näha, kuidas töö teiste tellimustega kokku sobitub.
Nii tuleb eri masinate tööjärjekordi vähem käsitsi parandada ja on selgemini näha, kuidas parendus tarneid mõjutab. Töötluses vabanenud ajavahemikust on kasu ainult siis, kui järgmine operatsioon ja selle ressursid suudavad tekkiva töövooga toime tulla. Töökeskuste vahetused määravad endiselt, millal tootmisvõimsus on saadaval.
Ühine ülevaade lihtsustab tootmismuudatuste haldamist
Segamistehnoloogia ja kõrgtehnoloogilise lepingulise tootmisega tegelev Mamec seadis varem üksteisest sõltuvate töökäskude prioriteete paberil olevate tarnekuupäevade järgi, ilma usaldusväärse tervikülevaateta tootmisest. SkyPlanneri kasutuselevõtt tõi ühise ajastamise ja reaalajas ülevaate töödest.
Mamec kirjeldab oma kliendiloos, et planeerimise töökoormus on selgelt vähenenud ning kliendi vajadustest lähtuva tootearenduse käigus on operatsioonide järjestuse muudatusi lihtsam hallata. Meeskond saab nende mõju väiksema vaevaga välja selgitada ja anda klientidele usaldusväärsema vastuse selle kohta, mida on võimalik lubada.
See kogemus näitab, kui väärtuslik on tootmise muutudes terviklik plaan. Teie enda parendus algab siiski töö vaatlemisest ja tulemuste kontrollimisest. Mameci kogemus SkyPlanneriga näitab, kuidas muudatustest tulenevate vastastikuste sõltuvuste haldamine võib praktikas välja näha.
Alustage ühest liikumisteest ja ühest katsetamist väärt muudatusest
Valige korduv käik, mille vajalikkuses teie meeskond juba kahtleb. Jälgige ja märkige üles, mis tegelikult toimub, selgitage välja käikude põhjused ning katsetage muudatust koos seda tööd tegevate inimestega. Seejärel võrrelge tegelikku tulemust, mitte üksnes kavandatud joonist.
Kui parendus muudab operatsiooniaegu, sobivaid ressursse või operatsioonide järjestust, viige uuendatud andmed SkyPlanneri abil ühisesse tootmisplaani. Nii kulub vähem aega tööjärjekordade ümbertegemisele ja rohkem aega sellele, et olemasoleva tootmisvõimsuse abil tellimused valmis saada.
Broneerige SkyPlanneri demo ning võtke vaatluse alla üks heakskiidetud kestuse või operatsioonide järjestuse muudatus koos teiste samu ressursse kasutavate tellimustega. See annab konkreetse lähtekoha, et näha muudatuse mõju teie plaanile. Kui soovite esmalt ajastamiskeskkonnaga tutvuda, proovige SkyPlannerit demoandmetega.
Jussi Mäntylä
Tootmise planeerimise spetsialist, SkyPlanner


