








În acest articol
- Ce este diagrama spaghetti?
- Alegeți deplasarea de urmărit înainte de a trasa liniile
- Cum realizați o diagramă spaghetti în secția de producție
- 1. Pregătiți planul spațiului și organizați observarea
- 2. Trasați deplasările pe măsură ce au loc
- 3. Notați scopul fiecărei deplasări
- 4. Observați repetările relevante
- Analizați motivele deplasărilor, nu doar linia cea mai lungă
- Exemplu: deplasările repetate pentru control
- Verificați îmbunătățirea înainte de a declara economiile
- Includeți modificarea verificată în programul de producție
- O imagine comună a producției simplifică gestionarea schimbărilor
- Începeți cu un traseu și o modificare care merită testată
Acasă » Resurse » Diagrama spaghetti în producție: trasați parcursul real
Timp estimat de citire: 10 minute
Un drum până la bancul de control pare inofensiv. La fel și aducerea unui alt recipient sau întoarcerea după o sculă. Urmăriți însă aceste deplasări pe toată durata unei operații și s-ar putea să descoperiți că lucrul presupune plecări repetate de la centrul de lucru, din motive pe care nimeni nu le-a pus sub semnul întrebării.
Diagrama spaghetti face vizibile aceste deplasări fizice. Trasată pe un plan al spațiului de lucru, arată pe unde se deplasează efectiv o persoană sau un material, inclusiv drumurile repetate, ocolurile și întoarcerile. Important nu este să obțineți un desen mai ordonat, ci să aflați ce deplasări trebuie schimbate și dacă schimbarea ușurează sau accelerează munca.
După ce ați verificat o îmbunătățire, SkyPlanner APS vă ajută să valorificați efectul acesteia asupra producției. Duratele actualizate ale operațiilor și alocările aprobate la centrele de lucru trebuie incluse în același program cu celelalte comenzi care folosesc resursele respective, nu într-un raport separat de îmbunătățire.
Ce este diagrama spaghetti?
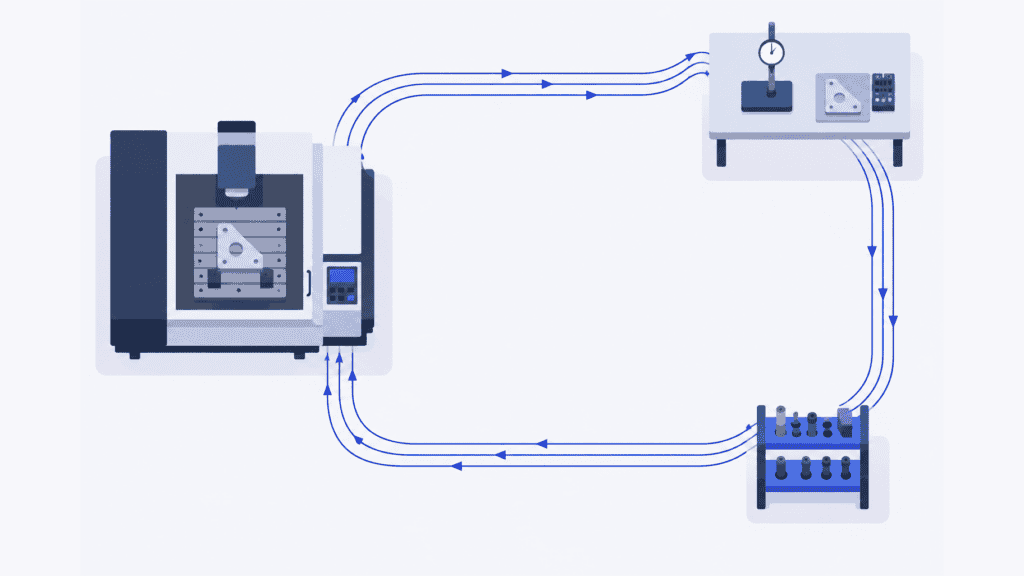
Diagrama spaghetti reprezintă traseul fizic parcurs de o persoană, un material sau un obiect într-o zonă de lucru. Mai este cunoscută și ca grafic spaghetti sau hartă spaghetti. Liniile urmăresc traseul real pe planul zonei, iar săgețile sau deplasările numerotate indică ordinea parcurgerii. Traseele repetate și suprapuse dau numele diagramei.
În producție, o puteți folosi pentru a afla de ce un operator pleacă în mod repetat de lângă un utilaj, de ce o componentă traversează de mai multe ori același culoar sau de ce un manipulant de materiale revine mereu în aceeași zonă de depozitare.
Alegeți instrumentul în funcție de întrebarea la care vreți să răspundeți. O diagramă de flux explică ordinea activităților și a deciziilor. Cartografierea fluxului de valoare analizează fluxul mai larg de materiale și informații, inclusiv stocurile și așteptările. Diagrama spaghetti analizează deplasarea fizică. Poate fi folosită atât într-un atelier de tip job shop, organizat pe funcțiuni, cât și într-o celulă de producție.
Traseul desenat poate indica un motiv pentru investigarea întârzierilor, dar liniile sale nu măsoară timpul scurs și nu dovedesc unde se află blocajul din producție. Consemnați separat aceste observații, alături de diagramă.
Alegeți deplasarea de urmărit înainte de a trasa liniile
Porniți de la o problemă suficient de bine delimitată pentru a putea fi observată: de exemplu, drumurile repetate pentru control în timpul unei singure operații de prelucrare, nu „prea multă mișcare în fabrică”.
Urmăriți o persoană când vă interesează mersul pe jos, căutările sau întreruperile din activitatea sa. Urmăriți materialul când trebuie să înțelegeți transferurile fizice dintre amplasamente. Sunt perspective diferite: o piesă poate rămâne lângă utilaj în timp ce operatorul pleacă, iar un manipulant poate transporta mai multe piese într-un singur drum.
Stabiliți un început și un sfârșit ușor de identificat. Pentru un operator, intervalul poate începe cu preluarea primului semifabricat și se poate încheia cu depunerea lotului terminat în locul stabilit. Pentru material, poate începe la plecarea dintr-o zonă de așteptare și se poate încheia la sosirea la operația următoare. Notați familia de produse, mărimea lotului, schimbul și condițiile de lucru relevante, pentru a pune traseul în context.
O componentă care așteaptă mult timp nu are nevoie de un observator lângă ea toată ziua. Înregistrați sosirile și plecările, observați transferurile și țineți separat evidența intervalelor de așteptare. Dacă urmăriți un transfer ulterior folosind următorul lot comparabil, menționați această înlocuire. Nu prezentați deplasări ale unor piese diferite ca și cum ați fi urmărit continuu o singură piesă.
Cum realizați o diagramă spaghetti în secția de producție
Aveți nevoie de o schiță utilizabilă a spațiului, de un mijloc de a nota deplasările și de un ceas pentru observațiile pe care doriți să le cronometrați. Hârtia este o soluție practică pentru început; un desen digital este și el util, dacă nu vă distrage atenția de la activitatea observată.
1. Pregătiți planul spațiului și organizați observarea
Marcați centrele de lucru, punctele de depozitare, zonele de control, ușile, culoarele și obstacolele care determină traseul. Verificați dacă schița reflectă amplasarea actuală. O scară cunoscută sau lungimile măsurate ale traseelor vă permit să calculați ulterior distanța; o schiță aproximativă, fără măsurători, ajută la discuții, dar nu susține afirmații precise despre distanțe.
Explicați-le celor implicați scopul: îmbunătățirea organizării muncii, nu clasificarea oamenilor după cât merg pe jos. Stabiliți împreună cu echipa cum se va face observarea și respectați regulile unității privind accesul și înregistrarea datelor. Păstrați distanța față de echipamentele în funcțiune și nu ocupați căile de circulație ale vehiculelor.
2. Trasați deplasările pe măsură ce au loc
Marcați punctul de plecare, notați ora și urmăriți persoana sau materialul ales. Desenați fiecare deplasare pe traseul folosit efectiv, ocolind echipamentele și trecând prin punctele reale de acces. Nu înlocuiți un ocol incomod cu linia dreaptă pe care considerați că s-ar putea merge.
Folosiți săgeți și numerotați deplasările, pentru ca ordinea să rămână ușor de urmărit. Numărați separat drumul de dus și cel de întoarcere, inclusiv trecerile repetate pe același culoar. Dacă urmăriți mai multe persoane sau materiale, folosiți foi separate ori trasee clar diferențiate, nu un hățiș de linii imposibil de descifrat.
În timpul observării, evitați să îndrumați persoana spre un traseu mai bun. Notați întrebările pentru discuția de după. Altfel, riscați să măsurați propria sugestie în locul metodei existente.
3. Notați scopul fiecărei deplasări
O aglomerare de linii arată unde se repetă deplasările. Notițele explică de ce. Persoana aducea o sculă care lipsea, efectua o măsurare obligatorie, căuta un recipient gol sau verifica informații?
Țineți lângă schiță o evidență succintă a deplasărilor:
| Element urmărit | Ce trebuie notat |
|---|---|
| Punct de plecare și destinație | Amplasamentele reale și direcția, corelate cu traseul numerotat |
| Frecvență | Fiecare trecere din timpul operației sau ciclului observat |
| Distanță | Lungimea traseului parcurs efectiv și metoda de măsurare |
| Scop | Ce s-a realizat prin deplasare și de ce a fost necesară |
| Durată și întrerupere | Timpul de deplasare sau de așteptare observat și dacă producția s-a oprit |
| Context | Produsul, cantitatea, schimbul și orice eveniment neobișnuit care a influențat deplasarea |
Aceste informații sunt suficiente pentru a deosebi un transport lung, dar necesar, de un drum scurt repetat pentru că lipsește ceva. Discutați deplasările neclare cu persoana care a efectuat lucrarea înainte de a le stabili cauza.
4. Observați repetările relevante
O singură parcurgere poate arăta traseul, dar nu și cât de constant se repetă. Observați și alte repetări complete și păstrați în evidență diferențele. Controlul primei piese, un drum pentru reaprovizionare și căutarea recurentă a unei scule nu trebuie considerate activități cu aceeași frecvență.
Nu există un număr universal de cicluri care să garanteze fiabilitatea oricărui studiu. Includeți variațiile care v-ar putea schimba decizia: o altă mărime de lot, un alt traseu al produsului sau un schimb în care aprovizionarea este organizată diferit. Dacă o defecțiune domină perioada de observare, menționați-o în loc să prezentați deplasarea respectivă drept una tipică.
Pentru a calcula distanța, înmulțiți lungimea măsurată a fiecărui segment de traseu cu numărul de treceri observate, apoi însumați rezultatele. Păstrați frecvența și scopul la vedere, alături de total. Adesea, acestea sunt mai utile pentru alegerea unei schimbări decât distanța totală în sine.
Analizați motivele deplasărilor, nu doar linia cea mai lungă
Începeți cu deplasările repetate și întrebați-vă ce ar elimina nevoia de a le face. Dacă problema este căutarea sculelor, soluția poate fi 5S și stabilirea unui loc de păstrare chiar acolo unde sunt folosite. Pentru întoarcerile după ambalaje lipsă, poate fi necesară o regulă de reaprovizionare. Niciuna dintre situații nu impune neapărat mutarea unui utilaj.
Transferurile lungi între operații necesită o altă discuție: poate fi executată o operație aprobată la un centru de lucru mai apropiat, poate fi schimbată zona de așteptare sau transferul deservește deja eficient mai multe operații? O scurtătură fizică ce îngreunează fabricarea altei familii de produse poate fi un compromis dezavantajos.
Investigați și ce se întâmplă acolo unde liniile se intersectează. Ele arată trasee care folosesc același spațiu, nu neapărat persoane care ajung acolo în același timp. Observați când deplasările se împiedică efectiv unele pe altele și analizați amplasarea împreună cu responsabilii zonei. Un traseu mai scurt care blochează accesul nu este o îmbunătățire.
Exemplu: deplasările repetate pentru control
Imaginați-vă un operator care prelucrează un lot de console. Diagrama arată deplasări repetate de la utilaj la un banc de control comun, înapoi la utilaj, apoi peste culoar pentru a returna instrumentul de măsură. Bancul este folosit și pentru o altă familie de produse.
Propunerea evidentă este mutarea controlului lângă utilaj. Mai întâi, analizați separat motivele deplasărilor. Un instrument de măsură aprobat pentru controlul în timpul procesului, disponibil la centrul de lucru, ar putea elimina deplasările repetate pentru preluarea și returnarea lui, în timp ce controlul final rămâne la bancul comun. Dacă măsurarea necesită echipamente sau condiții disponibile numai la banc, mutarea ei este o decizie distinctă.
Discutați metoda cu operatorul și cu echipa de calitate, apoi testați organizarea aprobată. Verificați dacă se efectuează în continuare corect controlul, cum se modifică timpul operatorului și dacă cealaltă familie de produse pierde accesul la ceva necesar.
Nu contează doar dacă noul traseu este mai scurt. Contează dacă aceeași muncă necesară este realizată cu mai puține deplasări evitabile, fără a transfera problema la o altă operație.
Verificați îmbunătățirea înainte de a declara economiile
Păstrați traseul propus separat de situația actuală observată. După implementarea modificării aprobate, repetați observația pentru lucrări comparabile, cu aceleași puncte de plecare și de sosire. Notați schimbările privind mărimea lotului, produsul sau condițiile de lucru, astfel încât comparația să rămână relevantă.
Comparați distanța și frecvența deplasărilor, apoi verificați indicatorii relevanți pentru problema inițială: timpul operatorului, întreruperile utilajului, așteptarea la coadă sau timpul până la finalizare. Reducerea distanței parcurse pe jos este un rezultat util în sine. Ea nu înseamnă automat o reducere echivalentă a duratei operației.
Dacă operatorul se deplasa în timp ce ciclul automat de prelucrare continua, modificarea îi poate permite să se ocupe de pregătire sau de o altă sarcină, fără a scurta ciclul utilajului. Dacă utilajul aștepta întoarcerea operatorului, efectul asupra timpului în care este ocupat poate fi diferit. Stabiliți prin măsurători care situație se aplică.
La fel, timpul economisit la un centru de lucru nu garantează o expediere mai devreme dacă respectiva comandă așteaptă în continuare la o operație ulterioară comună mai multor comenzi. Folosiți diagrama pentru a îmbunătăți traseul și verificați procesul în ansamblu înainte de a promite reducerea duratei totale sau beneficii financiare.
Desemnați un responsabil pentru metoda acceptată, actualizați instrucțiunile relevante și stabiliți când o veți verifica din nou. Altfel, se poate reveni treptat la vechea organizare, în timp ce raportul de îmbunătățire continuă să prezinte rezultatul propus.
Includeți modificarea verificată în programul de producție
O îmbunătățire devine mai valoroasă când comenzile următoare sunt planificate în funcție de noul mod de lucru. Dacă o operație durează într-adevăr mai puțin, păstrarea vechii durate ascunde capacitate utilizabilă. Dacă testul a redus doar mersul pe jos, fără a modifica ciclul utilajului, scurtarea duratei programate a operației pe acel utilaj ar crea o capacitate fictivă.
SkyPlanner vă permite să definiți etapele procesului cu durate realiste, centre de lucru eligibile și dependențe. Arcturus, motorul său de programare bazat pe inteligență artificială, plasează operațiile într-un program de producție comun, pe baza capacității, schimburilor și priorităților configurate. Dumneavoastră luați deciziile de planificare; Arcturus se ocupă de calculele de programare.
În exemplul cu consolele, includeți în planificare efectul verificat, nu simpla scurtare a liniei din diagramă. Acesta ar putea fi o durată revizuită a operației. Poate fi necesară și actualizarea succesiunii operațiilor sau a centrului de lucru alocat, dacă s-a aprobat o modificare a acestora. Confirmați datele de planificare afectate și recalculați programul pentru a vedea cum se încadrează lucrările alături de celelalte comenzi.
Avantajul este că faceți mai puține corecții manuale în cozile separate ale utilajelor și vedeți mai clar efectul îmbunătățirii asupra livrării. Un interval nou disponibil la prelucrare este util numai dacă operația următoare și resursele ei pot susține fluxul rezultat. Schimburile centrelor de lucru determină în continuare când este disponibilă capacitatea.
O imagine comună a producției simplifică gestionarea schimbărilor
Mamec, producător de echipamente pentru tehnologia amestecării și subcontractant în producția de înaltă tehnologie, stabilea anterior prioritățile comenzilor de lucru interdependente pe baza datelor de livrare de pe documentele pe hârtie, fără o imagine de ansamblu fiabilă asupra producției. Implementarea SkyPlanner a adus un program comun și o imagine în timp real a lucrărilor.
În relatarea experienței sale ca utilizator, Mamec descrie o reducere clară a volumului de muncă pentru planificare și o gestionare mai ușoară a modificărilor succesiunii operațiilor în dezvoltarea produselor după cerințele clienților. Echipa poate determina efectele cu mai puțin efort și le poate oferi clienților un răspuns mai sigur despre ceea ce poate promite.
Această experiență ilustrează valoarea unui plan care ține cont de interdependențe atunci când producția se schimbă. Și în cazul dumneavoastră, îmbunătățirea începe tot cu observarea și verificarea muncii. Experiența Mamec cu SkyPlanner arată cum pot fi gestionate în practică interdependențele rezultate.
Începeți cu un traseu și o modificare care merită testată
Alegeți o deplasare repetată pe care echipa o pune deja sub semnul întrebării. Trasați traseul parcurs în realitate, înțelegeți de ce au loc deplasările și testați o modificare împreună cu cei care fac munca. Apoi comparați rezultatul efectiv, nu doar desenul propus.
Când îmbunătățirea modifică duratele operațiilor, resursele eligibile sau succesiunea operațiilor, folosiți SkyPlanner pentru a include datele actualizate în planul comun de producție. Veți petrece mai puțin timp refăcând cozile de operații și mai mult timp transformând capacitatea disponibilă în comenzi finalizate.
Programați o demonstrație SkyPlanner pornind de la o modificare aprobată a duratei sau a fluxului tehnologic și de la celelalte comenzi care folosesc aceleași resurse. Este un punct de plecare concret pentru a vedea cum vă afectează modificarea planul. Dacă doriți să explorați mai întâi mediul de programare, încercați SkyPlanner cu date demonstrative.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


