


A cikk tartalma
- Mi az a spagetti diagram?
- Előbb válassza ki a megfigyelendő utat, csak utána rajzoljon
- Hogyan készítsen spagetti diagramot az üzemben?
- 1. Készítse elő az alaprajzot és a megfigyelést
- 2. Úgy rajzolja fel a mozgásokat, ahogyan ténylegesen történnek
- 3. Jegyezze fel minden út célját
- 4. Figyelje meg a lényeges ismétlődéseket
- Ne csak a leghosszabb vonalat nézze, a mozgások okát is vizsgálja
- Példa: újra meg újra az ellenőrzőasztalhoz
- Ellenőrizze az eredményt, mielőtt megtakarításról beszél
- Vezesse át az igazolt változást a gyártási ütemtervbe
- Közös áttekintéssel könnyebb kezelni a gyártási változásokat
- Kezdje egy útvonallal és egy kipróbálásra érdemes változtatással
Kezdőlap » Erőforrások » Spagetti diagram a gyártásban: a tényleges út feltérképezése
Becsült olvasási idő: 10 perc
Elsétálni az ellenőrzőasztalhoz nem tűnik nagy ügynek. Ahogy elhozni még egy tárolóedényt vagy visszamenni egy szerszámért sem. Ha azonban egy teljes gyártási feladat során végigköveti ezeket az utakat, kiderülhet, hogy a munka újra meg újra a munkaállomáson kívül folytatódik, olyan okokból, amelyeket eddig senki sem kérdőjelezett meg.
A spagetti diagram ezeket a fizikai mozgásokat teszi láthatóvá. Az alaprajzra felrajzolt vonalak megmutatják, merre halad ténylegesen az ember vagy az anyag, beleértve az ismételt utakat, a kerülőket és a visszatéréseket is. Az igazi eredmény nem egy rendezettebb rajz, hanem annak felismerése, hogy mely utakon érdemes változtatni, és a változtatás könnyebbé vagy gyorsabbá teszi-e a munkát.
Ha már igazolta a fejlesztés eredményét, a SkyPlanner APS segít a gyártásban is hasznosítani annak hatását. A frissített műveleti időknek és a jóváhagyott munkaállomás-hozzárendeléseknek ugyanabban az ütemtervben van a helyük, mint az ezeket az erőforrásokat használó többi rendelésnek, nem pedig egy külön fejlesztési jelentésben.
Mi az a spagetti diagram?
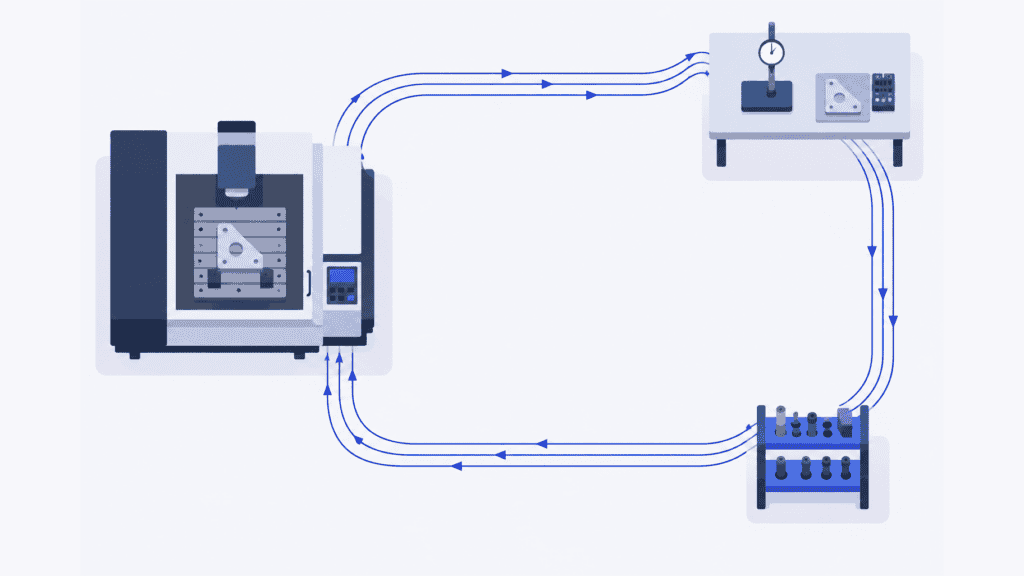
A spagetti diagram egy személy, anyag vagy tárgy munkaterületen belül megtett fizikai útját rögzíti. Spagettiábrának vagy spagettitérképnek is nevezik. Az elrendezési rajzon a vonalak a tényleges útvonalat követik, a mozgások sorrendjét pedig nyilak vagy sorszámok jelölik. Nevét az ismétlődő és egymást átfedő útvonalakról kapta.
A gyártásban például annak vizsgálatára használható, hogy a gépkezelő miért hagyja el újra meg újra a gépet, egy alkatrész miért keresztezi többször ugyanazt a közlekedőutat, vagy az anyagmozgató miért tér vissza folyton ugyanarra a tárolóhelyre.
A vizsgált kérdéshez válasszon eszközt. A folyamatábra a tevékenységek és döntések sorrendjét mutatja be. Az értékáram-térképezés tágabb összefüggésben vizsgálja az anyag- és információáramlást, a készleteket és a várakozást is beleértve. A spagetti diagram a fizikailag megtett utat vizsgálja. Funkcionális elrendezésű műhelyben és gyártócellán belül egyaránt használható.
A felrajzolt útvonal rámutathat arra, hol érdemes a késések okát keresni, de a vonalak nem mérik az eltelt időt, és nem bizonyítják, hol van a gyártás szűk keresztmetszete. Ezeket a megfigyeléseket külön rögzítse a diagram mellett.
Előbb válassza ki a megfigyelendő utat, csak utána rajzoljon
Olyan konkrét problémából induljon ki, amely jól megfigyelhető: például az ellenőrzés miatt ismétlődő utakból egy adott megmunkálási művelet során, ne pedig abból, hogy „túl sok a mozgás a gyárban”.
Ha a járkálást, a keresgélést vagy a munka megszakításait vizsgálja, egy személyt kövessen. Ha azt szeretné megérteni, hogyan jut el az anyag egyik helyről a másikra, az anyagot kövesse. Ez két különböző nézőpont: az alkatrész a gép mellett maradhat, miközben a gépkezelő elmegy onnan, az anyagmozgató pedig egyetlen út során több alkatrészt is szállíthat.
Határozzon meg egyértelmű kezdő- és végpontot. Gépkezelőnél ez tarthat az első nyersdarab elhozatalától a kész sorozat kijelölt helyre rakásáig. Anyagnál az előkészítési terület elhagyásától a következő művelethez való megérkezésig. Rögzítse a termékcsaládot, a sorozatnagyságot, a műszakot és a lényeges munkakörülményeket, hogy az útvonal a körülményeivel együtt legyen értelmezhető.
Egy hosszan várakozó alkatrész mellett nem kell egész nap ott állnia a megfigyelőnek. Rögzítse az érkezések és távozások időpontját, figyelje meg az átszállításokat, a várakozási időszakokat pedig külön tartsa nyilván. Ha egy későbbi átszállítást már a következő, összehasonlítható sorozaton figyel meg, jelezze ezt a cserét. Ne mutasson be több különböző utat úgy, mintha egyetlen alkatrészt követett volna folyamatosan.
Hogyan készítsen spagetti diagramot az üzemben?
Szüksége lesz egy használható alaprajzvázlatra, valamilyen eszközre a mozgások rögzítéséhez, és órára azokhoz a megfigyelésekhez, amelyeknek az idejét is mérni szeretné. Kezdetnek a papír praktikus megoldás; a digitális rajz is hasznos, ha nem vonja el a figyelmét a munkáról.
1. Készítse elő az alaprajzot és a megfigyelést
Jelölje a munkaállomásokat, tárolóhelyeket, ellenőrzési területeket, ajtókat, közlekedőutakat és az útvonalat meghatározó akadályokat. Ellenőrizze, hogy a vázlat a jelenlegi elrendezést mutatja-e. Ismert méretarány vagy lemért útvonalhosszak alapján később távolságot is számolhat. Egy hozzávetőleges, mérések nélküli vázlat segíti a megbeszélést, de pontos távolságadatokat nem alapoz meg.
Ismertesse a célt az érintettekkel: a munkavégzés körülményeit szeretnék javítani, nem az embereket rangsorolni aszerint, mennyit gyalogolnak. Egyeztesse a csapattal a megfigyelés módját, és tartsa be a telephely belépésre és adatrögzítésre vonatkozó előírásait. Maradjon távol a működő berendezésektől és a járművek útvonalától.
2. Úgy rajzolja fel a mozgásokat, ahogyan ténylegesen történnek
Jelölje a kezdőpontot, rögzítse az időpontot, majd kövesse a kiválasztott személyt vagy anyagot. Minden mozgást a ténylegesen használt út mentén rajzoljon be, a berendezéseket megkerülve, a valós átjárókon keresztül. Ne helyettesítsen egy kényelmetlen kerülőt olyan egyenes vonallal, amelyen ön szerint haladni lehetne.
Nyilakkal és sorszámokkal tegye követhetővé a mozgások sorrendjét. Az oda- és visszautat külön számolja, az ugyanazon a közlekedőúton ismétlődő utakat is beleértve. Több személy vagy anyag megfigyelésekor használjon külön lapokat vagy jól elkülöníthető vonalakat, hogy ne keletkezzen áttekinthetetlen vonalhalmaz.
Megfigyelés közben ne adjon tanácsot a dolgozónak egy jobb útvonalhoz. A kérdéseket jegyezze fel a későbbi megbeszélésre. Különben előfordulhat, hogy a jelenlegi módszer helyett már a saját javaslatát méri.
3. Jegyezze fel minden út célját
A sűrű vonalhalmaz megmutatja, hol ismétlődik a mozgás. A jegyzetekből derül ki, hogy miért. Egy hiányzó szerszámot hozott el a dolgozó, előírt mérést végzett, üres tárolóedényt keresett, vagy információt ellenőrzött?
A vázlat mellett vezessen rövid feljegyzést a mozgásokról:
| Adat | Mit rögzítsen? |
|---|---|
| Honnan hová | Tényleges helyek és irány, a rajz sorszámozott mozgásaihoz kapcsolva |
| Gyakoriság | Minden áthaladás a megfigyelt gyártási feladat vagy ciklus során |
| Távolság | A ténylegesen megtett út hossza és a mérés módja |
| Cél | Mit ért el az úttal, és miért volt rá szükség |
| Idő és megszakítás | A megfigyelt haladási vagy várakozási idő, valamint az, hogy leállt-e közben a termelés |
| Körülmények | Termék, mennyiség, műszak és az utat befolyásoló rendkívüli események |
Ennyi már elegendő ahhoz, hogy megkülönböztessen egy hosszú, de szükséges szállítást egy rövid úttól, amelyet valamilyen hiány miatt kell újra megtenni. Mielőtt eldöntené, mi okozta a nem egyértelmű mozgásokat, beszélje át őket azzal, aki a munkát végezte.
4. Figyelje meg a lényeges ismétlődéseket
Egyetlen megfigyelés megmutathatja az útvonalat, de azt nem, hogy mennyire következetesen ismétlődik. Figyeljen meg további teljes ismétlődéseket, és rögzítse az eltéréseket is. Az első darab ellenőrzését, az utánpótlásért megtett utat és a visszatérő szerszámkeresést nem szabad azonos gyakoriságú tevékenységként kezelni.
Nincs olyan általánosan érvényes ciklusszám, amely minden vizsgálatot megbízhatóvá tesz. Térjen ki azokra az eltérésekre, amelyek befolyásolhatják a döntését: más sorozatnagyságra, egy másik termék útvonalára vagy egy eltérő anyagellátással dolgozó műszakra. Ha egy meghibásodás határozza meg a megfigyelés nagy részét, ezt jelezze, ne az így kapott utat tekintse tipikusnak.
A távolság kiszámításához szorozza meg minden útszakasz mért hosszát a megfigyelt áthaladások számával, majd adja össze az eredményeket. Az összesített érték mellett a gyakoriság és a cél is maradjon látható. Ezek gyakran többet segítenek a megfelelő változtatás kiválasztásában, mint önmagában a teljes távolság.
Ne csak a leghosszabb vonalat nézze, a mozgások okát is vizsgálja
Kezdje az ismétlődő utakkal, és keresse meg, mivel lehetne megszüntetni az okukat. A szerszámkeresésre az 5S és egy közösen kijelölt, használati helyhez közeli tárolóhely lehet a megoldás. Ha hiányzó csomagolóanyagért kell visszamenni, utánpótlási szabályra lehet szükség. Egyikhez sem kell feltétlenül gépet áthelyezni.
A műveletek közötti hosszú anyagmozgatás más kérdéseket vet fel: elvégezhető-e a művelet jóváhagyott módon egy közelebbi munkaállomáson, változtatható-e az előkészítés helye, vagy a szállítás már most is több gyártási feladatot szolgál ki hatékonyan? Nem biztos, hogy megéri lerövidíteni a fizikai utat, ha ettől egy másik termékcsalád gyártása nehezebbé válik.
Az egymást keresztező vonalakat is vizsgálandó kérdésként kezelje. Azt mutatják, hogy az útvonalak közös területet használnak, nem feltétlenül azt, hogy az emberek egyszerre érkeznek oda. Figyelje meg, mikor akadályozzák ténylegesen egymást, és a terület felelőseivel együtt tekintse át az elrendezést. A rövidebb, de a hozzáférést akadályozó útvonal nem jelent javulást.
Példa: újra meg újra az ellenőrzőasztalhoz
Képzeljünk el egy gépkezelőt, aki egy sorozat tartókonzolt munkál meg. A diagram ismétlődő utakat mutat a géptől a közös ellenőrzőasztalig, onnan vissza a géphez, majd át a közlekedőút túloldalára, hogy visszategye a mérőeszközt. Az asztalt egy másik termékcsaládhoz is használják.
Kézenfekvő javaslat, hogy az ellenőrzés kerüljön a gép mellé. Először azonban különítse el, miért van szükség az egyes utakra. Ha a munkaállomáson rendelkezésre áll egy gyártásközi ellenőrzésre jóváhagyott mérőeszköz, előfordulhat, hogy nem kell többé ismételten elmenni érte és visszavinni, miközben a végellenőrzés továbbra is a közös ellenőrzőasztalnál marad. Ha a méréshez csak az ellenőrzőasztalnál rendelkezésre álló berendezésre vagy körülményekre van szükség, az áthelyezés már más döntést igényel.
Egyeztesse a módszert a gépkezelővel és a minőségügyi csapattal, majd próbálják ki a jóváhagyott elrendezést. Ellenőrizze, hogy továbbra is megfelelően végzik-e az ellenőrzést, hogyan változik a gépkezelő időráfordítása, és hogy a másik termékcsalád gyártásához szükséges eszközök és feltételek továbbra is hozzáférhetők-e.
Nem pusztán az a kérdés, hogy rövidebb lett-e a berajzolt útvonal. Hanem az, hogy ugyanazt az előírt munkát kevesebb elkerülhető mozgással végzik-e el, anélkül, hogy a problémát egy másik gyártási feladatra hárítanák.
Ellenőrizze az eredményt, mielőtt megtakarításról beszél
A javasolt útvonalat kezelje külön a megfigyelt jelenlegi állapottól. A jóváhagyott változtatás bevezetése után ismételje meg a megfigyelést összehasonlítható munkán, azonos kezdő- és végpontokkal. Rögzítse, ha változott a sorozatnagyság, a termék vagy valamely körülmény, hogy az összehasonlítás értelmezhető maradjon.
Hasonlítsa össze a megtett távolságot és az utak gyakoriságát, majd vizsgálja meg az eredeti probléma szempontjából fontos mutatókat: a gépkezelő időráfordítását, a gépi munka megszakításait, a sorban állást vagy az elkészüléshez szükséges időt. A rövidebb gyaloglási távolság önmagában is hasznos eredmény. Ez azonban nem jelenti automatikusan azt, hogy a művelet időtartama is ugyanennyivel csökken.
Ha a gépkezelő korábban az automatikus megmunkálási ciklus közben gyalogolt, a változtatás révén több figyelmet fordíthat az előkészítésre vagy egy másik feladatra, anélkül, hogy a gépi ciklus rövidülne. Ha viszont a gép korábban a kezelő visszatérésére várt, a gép foglaltsági idejére gyakorolt hatás eltérő lehet. Méréssel állapítsa meg, melyik helyzet áll fenn.
Hasonlóképpen, az egyik munkaállomáson elért időmegtakarítás nem garantálja a korábbi kiszállítást, ha a rendelés egy későbbi, más rendelésekkel közös műveletnél továbbra is várakozik. A diagram segítségével javítsa az útvonalat, de mielőtt rövidebb átfutási időt vagy pénzügyi eredményt ígérne, vizsgálja meg a tágabb folyamatot is.
Jelölje ki az elfogadott módszer felelősét, frissítse a vonatkozó utasításokat, és állapodjanak meg a következő ellenőrzés időpontjában. Enélkül fokozatosan visszaállhat a régi gyakorlat, miközben a fejlesztési jelentés még mindig a tervezett eredményt mutatja.
Vezesse át az igazolt változást a gyártási ütemtervbe
A fejlesztés értéke tovább nő, ha a következő rendeléseket már a ténylegesen megváltozott munkavégzés alapján tervezik. Ha egy művelet valóban kevesebb időt vesz igénybe, a régi időtartam megtartása kihasználható kapacitást rejt el. Ha azonban a próba csak a gyaloglást csökkentette, miközben a gépi ciklus változatlan maradt, a gépre ütemezett művelet lerövidítése nem létező kapacitást teremtene a tervben.
A SkyPlanner rendszerben valós időtartamokkal, a végrehajtásra alkalmas munkaállomásokkal és függőségekkel határozhatja meg a folyamatlépéseket. Az Arcturus, a rendszer ütemezést végző mesterséges intelligenciája a beállított kapacitás, műszakok és prioritások alapján helyezi el a munkát a közös gyártási ütemtervben. A tervezési döntéseket Ön irányítja, az ütemezési számításokat pedig az Arcturus végzi.
A tartókonzol gyártásának példájában az igazolt hatást vezesse át a tervezésbe, ne magát a rövidebb vonalat. Ez lehet például egy módosított műveleti idő. Ha más gyártási műveletsort vagy munkaállomás-hozzárendelést hagytak jóvá, azt is szükséges lehet frissíteni. Ellenőrizze és hagyja jóvá az érintett tervezési adatokat, majd számítsa újra az ütemtervet, hogy lássa, hogyan illeszkedik a munka a többi rendeléshez.
Így kevesebbet kell kézzel módosítani az egyes gépek feladatsorain, és tisztábban látható, hogyan hat a fejlesztés a szállításra. A megmunkálásnál felszabaduló idősáv csak akkor hasznos, ha a következő művelet és annak erőforrásai is képesek kezelni az így alakuló anyagáramlást. Azt pedig továbbra is a munkaállomások műszakbeosztása határozza meg, hogy mikor áll rendelkezésre kapacitás.
Közös áttekintéssel könnyebb kezelni a gyártási változásokat
A keveréstechnológiával és csúcstechnológiai bérgyártással foglalkozó Mamec korábban a papíron rögzített szállítási határidők alapján rangsorolta az egymástól függő munkalapokat, anélkül, hogy megbízható összképe lett volna a termelésről. A SkyPlanner bevezetése közös ütemezést és valós idejű rálátást adott a munkára.
Ügyfélbeszámolójában a Mamec arról számol be, hogy érezhetően csökkent a tervezési munka terhe, és könnyebbé vált a gyártási műveletsor változásainak kezelése az ügyféligényekre épülő termékfejlesztés során. A csapat kisebb ráfordítással tudja felmérni a hatásokat, és megbízhatóbban tudja megmondani az ügyfeleknek, mit lehet vállalni.
Ez a tapasztalat jól mutatja az összefüggéseket kezelő terv értékét, amikor változik a gyártás. A saját fejlesztés alapja azonban továbbra is a munka megfigyelése és az eredmények ellenőrzése. A Mamec beszámolója a SkyPlanner használatáról bemutatja, hogyan kezelhetők a gyakorlatban az ebből adódó kölcsönös függőségek.
Kezdje egy útvonallal és egy kipróbálásra érdemes változtatással
Válasszon egy rendszeresen megtett utat, amelynek szükségességét a csapat már most is megkérdőjelezi. Rajzolja fel a tényleges mozgást, tárja fel az utak okait, és próbáljon ki egy változtatást a munkát végző kollégákkal. Ezután a tényleges eredményt hasonlítsa össze a kiinduló állapottal, ne csak a javasolt rajzot.
Ha a fejlesztés módosítja a műveleti időket, a végrehajtásra alkalmas erőforrásokat vagy a gyártási műveletsort, a SkyPlanner segítségével vezesse át a frissített adatokat a közös gyártási tervbe. Így kevesebb időt tölt a feladatsorok újbóli összeállításával, és többet azzal, hogy a rendelkezésre álló kapacitást a rendelések teljesítésére fordítsa.
Foglaljon SkyPlanner-bemutatót, és hozzon egy jóváhagyott időtartam- vagy műveletsor-változtatást, valamint az azonos erőforrásokat használó többi rendelést. Ez kézzelfogható kiindulópont ahhoz, hogy lássa, hogyan hat a változtatás a tervére. Ha előbb az ütemezési környezetet szeretné megismerni, próbálja ki a SkyPlanner rendszert demóadatokkal.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


