








I denne artikkelen
- Hva er et spagettidiagram?
- Velg hva du skal følge før du tegner linjene
- Slik lager du et spagettidiagram på produksjonsgulvet
- 1. Klargjør plantegningen og planlegg observasjonen
- 2. Tegn inn bevegelsene mens arbeidet pågår
- 3. Registrer formålet med hver tur
- 4. Observer relevante gjentakelser
- Se på årsakene til bevegelsene, ikke bare den lengste linjen
- Eksempel: de gjentatte turene til kontroll
- Bekreft forbedringen før du hevder at noe er spart
- Ta den bekreftede endringen inn i produksjonsplanen
- Felles oversikt gjør endringer i produksjonen enklere å håndtere
- Start med én tur og én endring det er verdt å teste
Hjem » Ressurser » Spagettidiagram i produksjonen: Kartlegg den faktiske ruten
Estimert lesetid: 10 minutter
En tur til kontrollbenken virker uproblematisk. Det samme gjør det å hente enda en beholder eller gå tilbake etter et verktøy. Følger du disse turene gjennom en hel jobb, kan du imidlertid oppdage at arbeidet stadig fører folk bort fra arbeidsstasjonen, uten at noen har stilt spørsmål ved hvorfor.
Et spagettidiagram gjør disse fysiske bevegelsene synlige. På en plantegning viser det hvor en person eller materialet faktisk beveger seg, inkludert gjentatte turer, omveier og returer. Målet er ikke en ryddigere tegning, men å vite hvilke turer som bør endres, og om endringen gjør arbeidet enklere eller raskere.
Når en forbedring er bekreftet, hjelper SkyPlanner APS dere med å utnytte effekten i produksjonen. Oppdaterte operasjonstider og godkjente tildelinger til arbeidsstasjoner hører hjemme i samme produksjonsplan som de andre ordrene som bruker disse ressursene, ikke i en egen forbedringsrapport.
Hva er et spagettidiagram?
Et spagettidiagram viser den fysiske ruten en person, et materiale eller en gjenstand følger gjennom et arbeidsområde. Det kalles også et spagettikart. Linjene følger den faktiske ruten på en plantegning, mens piler eller nummererte bevegelser viser rekkefølgen. De gjentatte og overlappende linjene har gitt diagrammet navnet.
I produksjonen kan du bruke det til å undersøke hvorfor en operatør stadig forlater en maskin, hvorfor en komponent krysser samme gang flere ganger, eller hvorfor en materialhåndterer stadig vender tilbake til samme lagerområde.
Velg verktøy ut fra spørsmålet du skal besvare. Et prosessflytskjema forklarer rekkefølgen på aktiviteter og beslutninger. Verdistrømsanalyse undersøker den samlede material- og informasjonsflyten, inkludert lagerbeholdning og venting. Et spagettidiagram undersøker den fysiske forflytningen. Det kan brukes både i et funksjonsinndelt verksted og inne i en produksjonscelle.
De inntegnede rutene kan gi grunn til å undersøke forsinkelser, men linjene måler ikke medgått tid og beviser ikke hvor flaskehalsen i produksjonen ligger. Registrer slike observasjoner ved siden av diagrammet.
Velg hva du skal følge før du tegner linjene
Start med et problem som er avgrenset nok til å kunne observeres: for eksempel gjentatte turer til kontroll under én maskineringsoperasjon, heller enn «for mye bevegelse i fabrikken».
Følg en person når spørsmålet gjelder gåing, leting eller avbrudd i arbeidet. Følg materialet når du trenger å forstå hvordan det fysisk flyttes mellom steder. Dette gir to ulike perspektiver: En del kan bli liggende ved maskinen mens operatøren går bort, og en materialhåndterer kan håndtere flere deler på samme tur.
Definer et tydelig start- og sluttpunkt. For en operatør kan det være fra det første emnet hentes, til det ferdige partiet settes på avtalt sted. For materialet kan det være fra det forlater et klargjøringsområde, til det ankommer neste operasjon. Registrer produktfamilie, partistørrelse, skift og relevante arbeidsforhold, slik at ruten kan ses i sammenheng.
En komponent som venter lenge, trenger ikke en observatør stående ved siden av seg hele dagen. Registrer ankomst og avgang, observer forflytningene og noter ventetidene separat. Hvis du følger det neste sammenlignbare partiet for å observere en senere forflytning, må du opplyse om dette byttet. Ikke fremstill flere ulike forløp som om én og samme del er observert sammenhengende.
Slik lager du et spagettidiagram på produksjonsgulvet
Du trenger en brukbar skisse av produksjonsområdet, en måte å registrere bevegelser på og en klokke for observasjoner du vil ta tiden på. Papir er et praktisk utgangspunkt. En digital tegning er også nyttig, så lenge den ikke tar oppmerksomheten bort fra arbeidet.
1. Klargjør plantegningen og planlegg observasjonen
Tegn inn arbeidsstasjoner, lagringssteder, kontrollområder, dører, ganger og hindringer som bestemmer ruten. Kontroller at skissen viser dagens oppsett. En kjent målestokk eller oppmålte rutelengder gjør det mulig å beregne avstander senere. En grov skisse uten mål kan brukes som diskusjonsgrunnlag, men gir ikke grunnlag for presise påstander om avstand.
Forklar formålet for dem som er involvert: å forbedre hvordan arbeidet er lagt til rette, ikke å rangere enkeltpersoner etter hvor langt de går. Avtal med teamet hvordan observasjonen skal gjennomføres, og følg virksomhetens krav til adgang og registrering. Hold avstand til utstyr i drift og kjøreveier.
2. Tegn inn bevegelsene mens arbeidet pågår
Marker startpunktet, noter tidspunktet og følg den valgte personen eller materialet. Tegn hver bevegelse langs ruten som faktisk brukes, rundt utstyret og gjennom de faktiske adkomstene. Ikke erstatt en tungvint omvei med en rett linje der du mener det burde være mulig å gå.
Bruk piler og nummerer bevegelsene slik at rekkefølgen er lett å lese. Tell tur og retur hver for seg, også når samme gang brukes gjentatte ganger. Hvis du følger flere personer eller materialer, bruk egne ark eller marker rutene tydelig forskjellig, slik at det går an å skille dem fra hverandre.
Unngå å veilede personen mot en bedre rute under observasjonen. Noter spørsmål til samtalen etterpå. Ellers risikerer du å måle ditt eget forslag i stedet for den eksisterende arbeidsmåten.
3. Registrer formålet med hver tur
En tett samling linjer viser hvor bevegelsene gjentas. Notatene forklarer hvorfor. Hentet personen et verktøy som manglet, utførte en påkrevd måling, lette etter en tom beholder eller sjekket informasjon?
Før en kort logg over bevegelsene ved siden av skissen:
| Opplysning | Hva du skal registrere |
|---|---|
| Fra og til | Faktiske steder og retning, knyttet til de nummererte bevegelsene i diagrammet |
| Hyppighet | Hver passering under jobben eller syklusen som observeres |
| Avstand | Lengden på ruten som faktisk ble tilbakelagt, og målemetoden |
| Formål | Hva turen førte til, og hvorfor den var nødvendig |
| Tid og avbrudd | Observert forflytningstid eller ventetid, og om produksjonen stoppet |
| Omstendigheter | Produkt, antall, skift og eventuelle uvanlige hendelser som påvirket turen |
Dette er nok til å skille en lang, nødvendig levering fra en kort tur som gjentas fordi noe mangler. Gå gjennom uklare bevegelser med personen som utførte arbeidet, før du konkluderer med hva som var årsaken.
4. Observer relevante gjentakelser
Én gjennomgang kan vise ruten, men ikke hvor regelmessig den gjentas. Observer flere komplette gjentakelser og noter forskjellene mellom dem. Kontroll av første del, en tur for å etterfylle og gjentatt leting etter verktøy må ikke behandles som aktiviteter som skjer like ofte.
Det finnes ikke ett bestemt antall sykluser som gjør alle studier pålitelige. Dekk variasjonene som kan påvirke beslutningen: en annen partistørrelse, en annen rute for produktet eller et skift der materialforsyningen er organisert annerledes. Hvis et havari preger observasjonen, må du opplyse om det i stedet for å kalle ruten typisk.
Beregn avstanden ved å multiplisere den målte lengden på hver delstrekning med antallet observerte passeringer, og summer deretter resultatene. La hyppighet og formål stå synlig ved siden av totalen. Disse opplysningene er ofte mer nyttige når du skal velge en endring enn den samlede avstanden alene.
Se på årsakene til bevegelsene, ikke bare den lengste linjen
Start med turene som gjentas, og spør hva som kan fjerne behovet for dem. Hvis problemet er leting etter verktøy, kan 5S og en avtalt plass der verktøyet brukes, være løsningen. En tur tilbake for å hente manglende emballasje kan kreve en regel for etterfylling. Ingen av delene krever nødvendigvis at en maskin flyttes.
Lange forflytninger mellom operasjoner krever en annen diskusjon: Kan en godkjent operasjon utføres på en nærmere arbeidsstasjon? Kan mellomlagringen organiseres annerledes, eller dekker transporten allerede behovene til flere jobber på en effektiv måte? En fysisk snarvei kan være en dårlig løsning hvis den gjør det vanskeligere å produsere en annen produktfamilie.
Still også spørsmål ved linjer som krysser hverandre. De viser at ruter bruker samme areal, ikke nødvendigvis at folk kommer dit samtidig. Observer når ferdselen faktisk kommer i konflikt, og gå gjennom oppsettet med dem som har ansvar for området. En kortere rute som hindrer adkomst, er ingen forbedring.
Eksempel: de gjentatte turene til kontroll
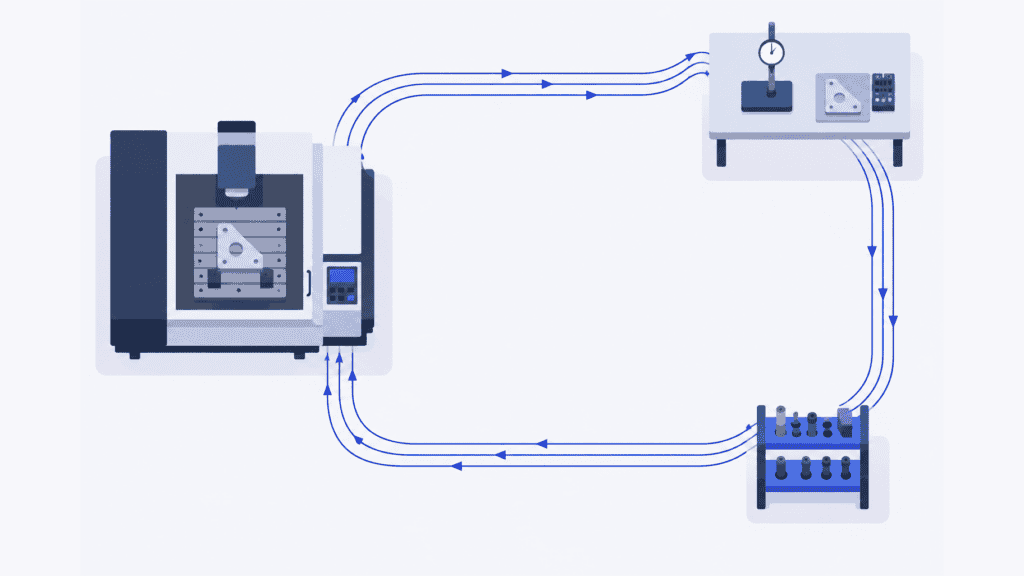
Se for deg en operatør som maskinerer et parti braketter. Diagrammet viser gjentatte turer fra maskinen til en felles kontrollbenk, tilbake til maskinen og deretter over gangen for å legge tilbake måleverktøyet. Benken brukes også til en annen produktfamilie.
Det nærliggende forslaget er å flytte kontrollen bort til maskinen. Men avklar først hvorfor de ulike turene er nødvendige. Et godkjent måleverktøy for kontroll underveis ved arbeidsstasjonen kan gjøre gjentatte hente- og returturer overflødige, mens sluttkontrollen fortsatt utføres ved den felles kontrollbenken. Hvis målingen krever utstyr eller forhold som bare finnes ved benken, blir det en annen vurdering å flytte den.
Drøft arbeidsmetoden med operatøren og kvalitetsavdelingen, og test deretter den godkjente løsningen. Kontroller at kontrollarbeidet fortsatt utføres riktig, hvordan operatørens tidsbruk endres, og om den andre produktfamilien mister tilgangen til noe den trenger.
Spørsmålet er ikke bare om den nye linjen er kortere. Det avgjørende er om det samme nødvendige arbeidet blir utført med mindre unødvendig forflytning, uten at problemet skyves over på en annen jobb.
Bekreft forbedringen før du hevder at noe er spart
Hold den foreslåtte bevegelsesruten atskilt fra den observerte nåsituasjonen. Når den godkjente endringen er gjennomført, gjentar dere observasjonen med sammenlignbart arbeid og de samme start- og sluttpunktene. Registrer endringer i batchstørrelse, produkt eller forhold, slik at sammenligningen fortsatt gir mening.
Sammenlign avstand og antall turer. Undersøk deretter målene som er relevante for det opprinnelige problemet: operatørens tidsbruk, avbrudd i maskindriften, kø eller tid fram til ferdigstillelse. Kortere gangavstand er et nyttig resultat i seg selv. Det betyr ikke automatisk en tilsvarende reduksjon i operasjonstiden.
Hvis operatøren tidligere gikk disse turene mens en automatisk bearbeidingssyklus fortsatte, kan endringen gjøre det mulig for operatøren å konsentrere seg om forberedelser eller en annen oppgave uten at maskinsyklusen blir kortere. Hvis maskinen derimot ventet på at operatøren skulle komme tilbake, kan virkningen på tiden maskinen er opptatt, være en annen. Mål for å finne ut hvilken situasjon som gjelder.
På samme måte er spart tid ved én arbeidsstasjon ingen garanti for tidligere utsendelse hvis ordren fortsatt må vente ved en felles operasjon senere i prosessen. Bruk diagrammet til å forbedre forflytningen, og vurder prosessen som helhet før du lover kortere ledetid eller en økonomisk gevinst.
Utpek en ansvarlig for den godkjente arbeidsmetoden, oppdater de relevante instruksjonene og avtal når metoden skal kontrolleres på nytt. Ellers kan arbeidet gradvis gli tilbake til gammel praksis, mens forbedringsrapporten fortsatt viser det foreslåtte resultatet.
Ta den bekreftede endringen inn i produksjonsplanen
En forbedring blir mer verdifull når de neste ordrene planlegges ut fra hvordan arbeidet nå utføres. Hvis en operasjon faktisk tar kortere tid, skjuler den gamle varigheten kapasitet som kan brukes. Hvis forsøket bare reduserte gåingen under en uendret maskinsyklus, ville en kortere planlagt operasjonstid for maskinen skape kapasitet som ikke finnes.
I SkyPlanner kan du definere prosesstrinn med realistiske varigheter, aktuelle arbeidsstasjoner og avhengigheter. Arcturus, systemets KI for finplanlegging, plasserer arbeidet i en felles produksjonsplan ut fra kapasiteten, skiftene og prioriteringene som er satt opp. Du styrer planleggingsbeslutningene; Arcturus tar seg av beregningene.
I eksemplet med brakettene er det den bekreftede virkningen som skal tas med videre, ikke selve den kortere linjen. Det kan være en justert operasjonstid. En annen godkjent operasjonsrekkefølge eller tildeling av arbeidsstasjon kan også kreve en oppdatering. Bekreft de berørte planleggingsdataene og beregn planen på nytt for å se hvordan arbeidet passer sammen med de andre ordrene.
Gevinsten er mindre manuell justering av køene ved de enkelte maskinene og bedre oversikt over hva forbedringen betyr for leveringen. Et nytt ledig tidsrom ved maskinbearbeidingen er bare nyttig hvis neste operasjon og ressursene der kan håndtere flyten som følger. Skiftene ved arbeidsstasjonene avgjør fortsatt når kapasiteten er tilgjengelig.
Felles oversikt gjør endringer i produksjonen enklere å håndtere
Mamec, som leverer blandeteknologi og høyteknologisk kontraktsproduksjon, prioriterte tidligere arbeidsordrer som var avhengige av hverandre, ut fra leveringsdatoer på papir. De manglet en pålitelig samlet oversikt over produksjonen. Innføringen av SkyPlanner ga dem felles finplanlegging og oversikt over arbeidet i sanntid.
I kundehistorien forteller Mamec at planleggingen krever klart mindre arbeid, og at det er enklere å håndtere endringer i operasjonsrekkefølgen under kundestyrt produktutvikling. Teamet kan avklare konsekvensene med mindre innsats og gi kundene et sikrere svar på hva de kan love.
Denne erfaringen viser verdien av en sammenhengende plan når produksjonen endres. Ditt eget forbedringsarbeid starter fortsatt med å observere og kontrollere arbeidet. Mamecs erfaringer med SkyPlanner viser hvordan avhengighetene som følger av endringene, kan håndteres i praksis.
Start med én tur og én endring det er verdt å teste
Velg en tur som gjentas, og som teamet allerede stiller spørsmål ved. Tegn opp det som skjer, finn ut hvorfor turene forekommer, og test en endring sammen med dem som utfører arbeidet. Sammenlign deretter det faktiske resultatet, ikke bare den foreslåtte tegningen.
Når forbedringen endrer operasjonstider, hvilke ressurser som kan brukes, eller operasjonsrekkefølgen, bruker du SkyPlanner til å få de oppdaterte opplysningene inn i den felles produksjonsplanen. Du bruker mindre tid på å bygge opp køene på nytt og mer tid på å omsette tilgjengelig kapasitet i ferdige ordrer.
Bestill en demo av SkyPlanner, og ta med én godkjent endring i varighet eller produksjonsrute samt de andre ordrene som bruker de samme ressursene. Det gir et konkret utgangspunkt for å se hvordan endringen påvirker planen din. Vil du utforske planleggingsmiljøet først, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


