


Bu makalede
- Spagetti diyagramı nedir?
- Çizmeye başlamadan önce hangi hareketleri gözlemleyeceğinizi seçin
- Üretim sahasında spagetti diyagramı nasıl hazırlanır?
- 1. Yerleşim planını hazırlayın ve gözlem için hazırlık yapın
- 2. İşin gerçekte nasıl yürüdüğünü izleyip çizin
- 3. Her gidiş gelişin amacını kaydedin
- 4. Konuyla ilgili tekrarları gözlemleyin
- Yalnızca en uzun çizgiye değil, hareketin nedenlerine bakın
- Örnek: Kontrol için sürekli tekrarlanan gidiş gelişler
- Tasarruf sağlandığını söylemeden önce iyileştirmeyi doğrulayın
- Doğrulanmış değişikliği üretim çizelgesine yansıtın
- Ortak görünüm, üretimdeki değişiklikleri yönetmeyi kolaylaştırır
- Tek bir güzergâh ve denemeye değer bir değişiklikle başlayın
Ana Sayfa » Kaynaklar » Üretimde Spagetti Diyagramı: Gerçek Güzergâhı Çizin
Tahmini okuma süresi: 10 dakika
Kontrol tezgâhına gidip gelmek pek sorun gibi görünmez. Bir kap daha almak ya da bir takımı getirmek için geri dönmek de öyle. Ancak bu hareketleri bir işin başından sonuna kadar izlediğinizde, işin hiç kimsenin sorgulamadığı nedenlerle sürekli iş merkezinden uzaklaşmayı gerektirdiğini görebilirsiniz.
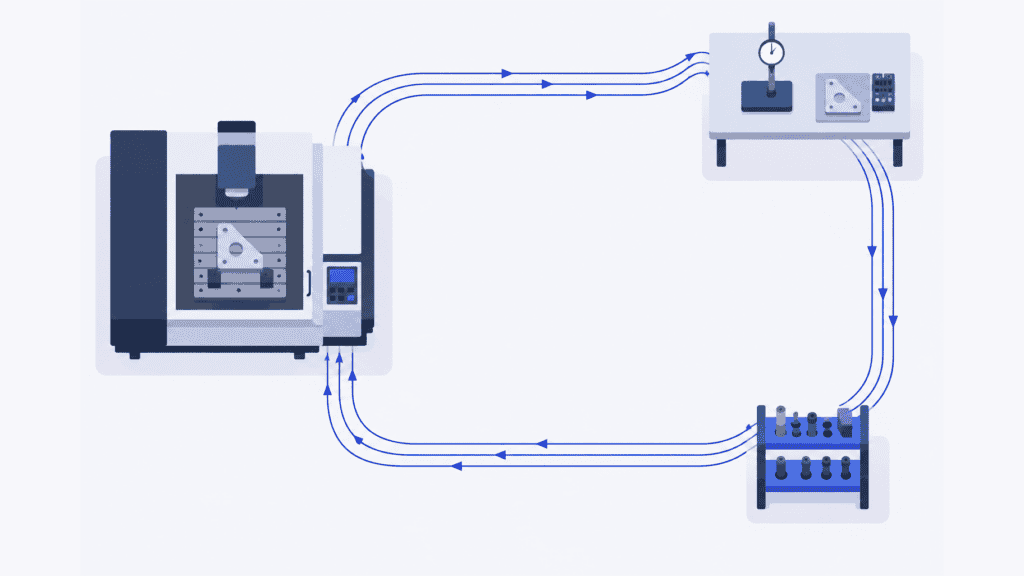
Spagetti diyagramı bu fiziksel hareketleri görünür kılar. Yerleşim planı üzerine çizilir; bir kişinin veya malzemenin gerçekte nereden geçtiğini, tekrarlanan gidiş gelişleri, dolambaçlı yolları ve geri dönüşleri gösterir. Burada asıl kazanım daha düzenli bir çizim değildir. Hangi gidiş gelişleri değiştirmeniz gerektiğini ve bu değişikliğin işi kolaylaştırıp kolaylaştırmadığını ya da hızlandırıp hızlandırmadığını anlamaktır.
Bir iyileştirmeyi doğruladıktan sonra SkyPlanner APS, bunun üretime etkisinden yararlanmanıza yardımcı olur. Güncellenen operasyon süreleri ve onaylanan iş merkezi atamaları, ayrı bir iyileştirme raporunda kalmamalı; aynı kaynakları kullanan diğer siparişlerle birlikte aynı çizelgede yer almalıdır.
Spagetti diyagramı nedir?
Spagetti diyagramı, bir kişinin, malzemenin veya nesnenin çalışma alanında izlediği fiziksel yolun çizimidir. Spagetti şeması veya spagetti haritası olarak da adlandırılır. Yerleşim planındaki çizgiler, gerçekte izlenen güzergâhı gösterir; oklar veya numaralandırılmış hareketler ise hareket sırasını belirtir. Diyagram, adını tekrarlanan ve üst üste binen yolların oluşturduğu görüntüden alır.
Üretimde bu diyagramı, bir operatörün neden sürekli makinenin başından ayrıldığını, bir parçanın neden aynı koridordan birkaç kez geçtiğini veya malzeme taşıyan bir çalışanın neden sürekli aynı depolama alanına döndüğünü araştırmak için kullanabilirsiniz.
Kullanacağınız aracı, yanıt aradığınız soruya göre seçin. Süreç akış şeması, faaliyetlerin ve kararların sırasını açıklar. Değer akış haritalama, stok ve beklemeler de dahil olmak üzere malzeme ve bilgi akışını daha geniş bir çerçevede inceler. Spagetti diyagramı ise fiziksel olarak izlenen yolu ele alır. Hem fonksiyonlara göre düzenlenmiş atölyelerde hem de üretim hücrelerinde kullanılabilir.
Çizilen güzergâh, gecikmeleri araştırmak için bir ipucu verebilir. Ancak çizgiler geçen süreyi ölçmez ve üretimdeki darboğazın nerede olduğunu kanıtlamaz. Bu gözlemleri diyagramın yanında ayrıca kaydedin.
Çizmeye başlamadan önce hangi hareketleri gözlemleyeceğinizi seçin
Gözlemleyebileceğiniz kadar dar kapsamlı bir sorunla başlayın. Örneğin, “fabrikada çok fazla hareket var” demek yerine, tek bir talaşlı imalat operasyonunda kontrol için tekrarlanan gidiş gelişlere odaklanın.
Sorun yürüme, bir şey arama veya işin kesintiye uğramasıyla ilgiliyse kişiyi izleyin. Malzemenin konumlar arasında fiziksel olarak nasıl taşındığını anlamanız gerekiyorsa malzemeyi izleyin. Bunlar farklı bakış açılarıdır: Operatör uzaklaşırken parça makinenin yanında kalabilir; malzeme taşıyan bir çalışan da tek seferde birden fazla parçayı taşıyabilir.
Başlangıç ve bitiş noktalarını açıkça belirleyin. Bir operatör için bu aralık, işlenecek ilk ham parçayı almasından tamamlanan partiyi belirlenen yere bırakmasına kadar sürebilir. Malzeme içinse hazırlık alanından çıkış ile bir sonraki operasyona varış arasındaki yol olabilir. Güzergâhı hangi koşullarda gözlemlediğinizin anlaşılması için ürün ailesini, parti büyüklüğünü, vardiyayı ve ilgili çalışma koşullarını kaydedin.
Uzun süre bekleyen bir parçanın başında bütün gün bir gözlemci durması gerekmez. Varış ve ayrılış zamanlarını kaydedin, taşımaları gözlemleyin ve bekleme sürelerini ayrı tutun. Daha sonraki bir taşımayı gözlemlemek için bir sonraki benzer partiyi kullanırsanız bu değişikliği belirtin. Farklı parçalara ait yolları, tek bir parça kesintisiz izlenmiş gibi sunmayın.
Üretim sahasında spagetti diyagramı nasıl hazırlanır?
Kullanılabilir bir yerleşim krokisine, hareketleri kaydetmek için bir araca ve süre tutmak istediğiniz gözlemler için bir saate ihtiyacınız var. Kâğıtla başlamak pratiktir; dikkatinizi işten uzaklaştırmadığı sürece dijital çizim de kullanışlıdır.
1. Yerleşim planını hazırlayın ve gözlem için hazırlık yapın
Güzergâhı belirleyen iş merkezlerini, depolama noktalarını, kontrol alanlarını, kapıları, koridorları ve engelleri gösterin. Krokinin mevcut yerleşimi yansıttığını kontrol edin. Ölçeğin bilinmesi veya güzergâh uzunluklarının ölçülmüş olması, daha sonra mesafe hesabı yapmanızı sağlar. Ölçü alınmadan hazırlanmış kabaca bir kroki ise değerlendirme yapmaya yardımcı olur, ancak kesin mesafe iddialarına dayanak olamaz.
İlgili kişilere amacı açıklayın: Amaç, insanları yürüdükleri mesafeye göre sıralamak değil, işin düzenini iyileştirmektir. Gözlemin nasıl yapılacağını ekiple kararlaştırın; tesisin erişim ve kayıt kurallarına uyun. Çalışan ekipmanlardan ve araç güzergâhlarından uzak durun.
2. İşin gerçekte nasıl yürüdüğünü izleyip çizin
Başlangıç noktasını işaretleyin, saati kaydedin ve seçtiğiniz kişiyi veya malzemeyi izleyin. Her hareketi, ekipmanın etrafından ve gerçekten kullanılan geçiş noktalarından geçen yol boyunca çizin. Dolambaçlı bir yolun yerine, kullanılabileceğini düşündüğünüz düz bir çizgi koymayın.
Hareket sırasının kolayca anlaşılması için oklar kullanın ve hareketleri numaralandırın. Aynı koridorda tekrarlanan geçişler dahil, gidiş ve dönüşleri ayrı ayrı sayın. Birden fazla kişiyi veya malzemeyi izliyorsanız ayırt edilemeyen bir çizgi yığını oluşturmak yerine ayrı sayfalar ya da birbirinden açıkça ayrılan çizimler kullanın.
Gözlem sırasında kişiyi daha iyi bir güzergâha yönlendirmeyin. Sorularınızı daha sonra görüşmek üzere not edin. Aksi halde mevcut yöntemi değil, kendi önerinizi ölçmüş olabilirsiniz.
3. Her gidiş gelişin amacını kaydedin
Çizgilerin yoğunlaştığı yerler, hareketin nerede tekrarlandığını gösterir. Nedenini ise notlar açıklar. Kişi eksik bir takımı almaya mı gitti, gerekli bir ölçümü mü yaptı, boş bir kap mı aradı, yoksa bir bilgiyi mi kontrol etti?
Krokinin yanında kısa bir hareket kaydı tutun:
| Kayıt başlığı | Kaydedilecek bilgiler |
|---|---|
| Nereden nereye | Çizimdeki hareket numarasıyla eşleştirilmiş gerçek konumlar ve hareket yönü |
| Sıklık | Gözlemlenen iş veya çevrim sırasındaki her geçiş |
| Mesafe | Gerçekte kat edilen yolun uzunluğu ve ölçüm yöntemi |
| Amaç | Gidiş gelişle ne yapıldığı ve buna neden ihtiyaç duyulduğu |
| Süre ve kesinti | Gözlemlenen hareket veya bekleme süresi ve üretimin durup durmadığı |
| Gözlem koşulları | Ürün, miktar, vardiya ve izlenen yolu etkileyen olağan dışı olaylar |
Bu bilgiler, uzun ama gerekli bir teslimat yolunu, bir eksik nedeniyle tekrarlanan kısa bir gidiş gelişten ayırmak için yeterlidir. Nedeni belirlemeden önce, açıklığa kavuşmayan hareketleri işi yapan kişiyle birlikte değerlendirin.
4. Konuyla ilgili tekrarları gözlemleyin
Tek bir gözlem güzergâhı gösterebilir, ancak bunun ne kadar düzenli tekrarlandığını söylemez. İşi baştan sona yeniden gözlemleyin ve tekrarlar arasındaki farkları kaydedin. İlk parça kontrolü, malzeme ikmali için yapılan bir gidiş geliş ve sürekli tekrarlanan takım arama faaliyeti aynı sıklıkta gerçekleşiyormuş gibi ele alınmamalıdır.
Her çalışmayı güvenilir kılacak, her duruma uygun bir çevrim sayısı yoktur. Kararınızı değiştirebilecek farklılıkları kapsayın: farklı bir parti büyüklüğü, başka bir ürün güzergâhı veya malzeme besleme düzeni farklı olan bir vardiya gibi. Gözlemin büyük bölümünü bir arıza etkilediyse, bu koşullarda izlenen yolu olağan kabul etmek yerine arızayı açıkça belirtin.
Mesafeyi hesaplamak için güzergâhın her bölümünde ölçülen uzunluğu, o bölümde gözlemlenen geçiş sayısıyla çarpın; ardından bölüm toplamlarını toplayın. Toplamın yanında geçiş sıklığını ve amacını da gösterin. Bunlar, hangi değişikliği yapacağınıza karar verirken çoğu zaman yalnızca toplam mesafeye bakmaktan daha yararlıdır.
Yalnızca en uzun çizgiye değil, hareketin nedenlerine bakın
Tekrarlanan gidiş gelişlerden başlayın ve bunlara duyulan ihtiyacı neyin ortadan kaldıracağını sorun. Takım arama sorunu için 5S uygulanması ve takımın kullanım noktasında nerede tutulacağının belirlenmesi gerekebilir. Eksik ambalaj malzemesi için geri dönülüyorsa bir ikmal kuralına ihtiyaç olabilir. Bu iki durum da mutlaka bir makinenin yerini değiştirmeyi gerektirmez.
Operasyonlar arasındaki uzun taşıma yolları farklı soruları gündeme getirir: Onaylı bir operasyon daha yakın bir iş merkezinde yapılabilir mi? Malzeme hazırlık düzeni değiştirilebilir mi? Yoksa mevcut taşıma zaten birden fazla işe verimli biçimde hizmet mi ediyor? Fiziksel yolu kısaltırken başka bir ürün ailesinin üretimini zorlaştırmak iyi bir tercih olmayabilir.
Kesişen çizgileri de araştırılması gereken noktalar olarak görün. Bunlar, güzergâhların aynı alanı kullandığını gösterir; insanların o noktaya aynı anda geldiğini değil. Hareketlerin birbirini gerçekten ne zaman engellediğini gözlemleyin ve yerleşimi alandan sorumlu kişilerle değerlendirin. Daha kısa olsa bile erişimi engelleyen bir güzergâh iyileştirme sayılmaz.
Örnek: Kontrol için sürekli tekrarlanan gidiş gelişler
Bir operatörün bir parti braket işlediğini düşünün. Diyagram, operatörün makineden ortak kullanılan kontrol tezgâhına, oradan tekrar makineye gittiğini, ardından ölçü aletini yerine bırakmak için koridorun karşısına geçtiğini ve bu hareketleri tekrarladığını gösteriyor. Başka bir ürün ailesi için de aynı kontrol tezgâhı kullanılıyor.
İlk akla gelen öneri, kontrolü makinenin yanına taşımaktır. Ancak önce bu gidiş gelişlerin nedenlerini birbirinden ayırın. İş merkezinde, proses içi kontrol için onaylanmış bir ölçü aletinin bulunması, son kontrol ortak tezgahta yapılmaya devam ederken aleti tekrar tekrar alıp geri bırakma ihtiyacını ortadan kaldırabilir. Ölçüm için yalnızca kontrol tezgâhında bulunan ekipman veya koşullar gerekiyorsa, ölçümü başka yere taşımak ayrı bir karardır.
Yöntemi operatör ve kalite ekibiyle görüşün, ardından onaylanan düzenlemeyi deneyin. Kontrolün hâlâ doğru yapılıp yapılmadığını, operatörün harcadığı sürenin nasıl değiştiğini ve diğer ürün ailesi için gereken herhangi bir imkâna erişimin kaybolup kaybolmadığını kontrol edin.
Mesele yalnızca yeni çizginin daha kısa olması değildir. Asıl soru, sorunu başka bir işe aktarmadan, yapılması gereken aynı işin daha az gereksiz hareketle tamamlanıp tamamlanmadığıdır.
Tasarruf sağlandığını söylemeden önce iyileştirmeyi doğrulayın
Önerilen hareket güzergâhını, gözlemlediğiniz mevcut durumdan ayrı tutun. Onaylanan değişikliği uyguladıktan sonra, karşılaştırılabilir bir iş üzerinde aynı başlangıç ve bitiş noktalarını kullanarak gözlemi tekrarlayın. Karşılaştırmanın anlamlı kalması için parti büyüklüğü, ürün veya koşullardaki değişiklikleri kaydedin.
Mesafeyi ve gidiş geliş sıklığını karşılaştırın. Ardından başlangıçtaki sorun açısından önemli ölçütleri kontrol edin: operatörün harcadığı süre, makinedeki kesintiler, kuyrukta bekleme veya tamamlanma süresi. Yürüme mesafesinin azalması başlı başına yararlı bir sonuçtur. Ancak bu, operasyon süresinin de kendiliğinden aynı ölçüde azaldığı anlamına gelmez.
Operatör daha önce otomatik işleme çevrimi sürerken yürüyorsa, değişiklik makine çevrimini kısaltmadan operatörün hazırlığa veya başka bir göreve odaklanmasına imkân verebilir. Makine daha önce operatörün dönmesini bekliyorsa, değişikliğin makinenin meşgul kaldığı süreye etkisi farklı olabilir. Hangi durumun geçerli olduğunu ölçerek belirleyin.
Benzer şekilde, sipariş sonraki aşamalarda ortak kullanılan bir operasyonda beklemeye devam ediyorsa, bir iş merkezinde zaman kazanmak daha erken sevkiyatı garanti etmez. Diyagramı hareket güzergâhını iyileştirmek için kullanın; teslim süresi veya mali sonuçlarla ilgili bir taahhütte bulunmadan önce sürecin bütününü inceleyin.
Kabul edilen yöntem için bir sorumlu belirleyin, ilgili talimatları güncelleyin ve yöntemin ne zaman yeniden kontrol edileceğini kararlaştırın. Aksi takdirde iyileştirme raporu hâlâ önerilen sonucu gösterirken uygulama zamanla eski hâline dönebilir.
Doğrulanmış değişikliği üretim çizelgesine yansıtın
Sonraki siparişler işin artık nasıl yapıldığına göre planlandığında iyileştirmenin değeri artar. Bir operasyon gerçekten daha kısa sürüyorsa eski süreyi kullanmaya devam etmek, kullanılabilir kapasiteyi görünmez kılar. Deneme yalnızca değişmeyen bir makine çevrimi sırasındaki yürümeyi azalttıysa, o makinenin çizelgedeki operasyon süresini kısaltmak gerçekte var olmayan bir kapasite yaratır.
SkyPlanner ile süreç adımlarını gerçekçi süreler, işin yapılabileceği iş merkezleri ve bağımlılıklarla tanımlayabilirsiniz. Çizelgeleme yapay zekâsı Arcturus, tanımlanan kapasite, vardiya ve önceliklere göre işleri ortak üretim çizelgesine yerleştirir. Planlama kararlarına siz yön verirsiniz; çizelgeleme hesaplamasını Arcturus yapar.
Braket örneğinde, plana aktarmanız gereken şey çizginin kısalması değil, doğrulanmış etkisidir. Bu, güncellenmiş bir operasyon süresi olabilir. Onaylanan değişiklik üretim sırasını veya iş merkezi atamasını etkiliyorsa bunların da güncellenmesi gerekebilir. Etkilenen planlama verilerini doğrulayın ve işin diğer siparişlerle birlikte nasıl yerleştiğini görmek için çizelgeyi yeniden hesaplayın.
Böylece farklı makinelerin iş kuyruklarını elle düzeltme ihtiyacı azalır ve iyileştirmenin teslimata etkisi daha net görülür. Talaşlı işlemede yeni açılan bir zaman aralığı, ancak sonraki operasyon ve kaynakları ortaya çıkan akışı karşılayabiliyorsa fayda sağlar. Kapasitenin ne zaman kullanılabileceğini yine iş merkezlerinin vardiyaları belirler.
Ortak görünüm, üretimdeki değişiklikleri yönetmeyi kolaylaştırır
Karıştırma teknolojileri ve yüksek teknoloji alanlarında fason üretim yapan Mamec, daha önce birbirine bağımlı iş emirlerini kâğıt üzerindeki teslim tarihlerine göre önceliklendiriyordu; üretimin geneline ilişkin güvenilir bir görünümü yoktu. SkyPlanner kullanmaya başlamasıyla ortak çizelgelemeye ve işlerin durumunu gerçek zamanlı görme imkânına kavuştu.
Mamec, müşteri deneyimini aktarırken planlama iş yükünün belirgin biçimde hafiflediğini ve müşteri talepleri doğrultusunda yürütülen ürün geliştirmede üretim sırası değişikliklerini yönetmenin kolaylaştığını belirtiyor. Ekip, bu değişikliklerin etkilerini daha az çabayla değerlendirebiliyor ve müşterilere hangi taahhütlerde bulunulabileceği konusunda daha güvenilir yanıtlar verebiliyor.
Bu deneyim, üretim değiştiğinde birbirine bağlı işleri kapsayan bir planın değerini gösteriyor. Sizin iyileştirme çalışmanızın başlangıç noktası ise yine işi gözlemlemek ve doğrulamaktır. Mamec’in SkyPlanner değerlendirmesi, ortaya çıkan karşılıklı bağımlılıkların uygulamada nasıl yönetilebileceğini gösteriyor.
Tek bir güzergâh ve denemeye değer bir değişiklikle başlayın
Ekibinizin zaten sorguladığı, tekrarlanan bir gidiş gelişi seçin. Gerçekte neler olduğunu izleyip çizime aktarın, bu hareketlerin neden yapıldığını anlayın ve işi yapan kişilerle birlikte bir değişikliği deneyin. Ardından yalnızca önerilen çizimi değil, elde edilen gerçek sonucu karşılaştırın.
Bu iyileştirme operasyon sürelerini, kullanılabilecek kaynakları veya üretim sırasını değiştirdiğinde, güncel verileri SkyPlanner ile ortak üretim planına yansıtın. Böylece kuyrukları yeniden düzenlemeye daha az, kullanılabilir kapasiteyi tamamlanmış siparişlere dönüştürmeye daha fazla zaman ayırırsınız.
Onaylanmış bir süre veya üretim rotası değişikliğini aynı kaynakları kullanan diğer siparişlerle birlikte değerlendirmek için SkyPlanner demosu için randevu alın. Bu, değişikliğin planınızı nasıl etkilediğini görmek için somut bir başlangıç noktasıdır. Önce çizelgeleme ortamını keşfetmek isterseniz SkyPlanner’ı demo verileriyle deneyin.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner


