


En este artículo
- ¿Qué es un diagrama de espagueti?
- Elija el recorrido antes de trazar las líneas
- Cómo elaborar un diagrama de espagueti en planta
- 1. Prepare el plano y la observación
- 2. Trace el recorrido tal como se realiza
- 3. Registre para qué sirve cada desplazamiento
- 4. Observe las repeticiones pertinentes
- Analice los motivos de los desplazamientos, no solo la línea más larga
- Ejemplo: el desplazamiento a inspección que se repite una y otra vez
- Compruebe la mejora antes de dar por hecho el ahorro
- Incorpore el cambio verificado al programa de producción
- Una visión compartida facilita la gestión de los cambios en fabricación
- Empiece por un recorrido y un cambio que merezca la pena probar
Inicio » Recursos » Diagrama de espagueti en producción: trace el recorrido real
Tiempo de lectura estimado: 10 minutos
Ir al banco de inspección parece inofensivo. También lo parece recoger otro contenedor o volver a buscar una herramienta. Sin embargo, si sigue esos desplazamientos durante una tarea completa, quizá descubra que el trabajo exige salir una y otra vez de la estación de trabajo por motivos que nadie ha cuestionado.
Un diagrama de espagueti hace visibles esos desplazamientos físicos. Se traza sobre un plano de la planta y muestra por dónde se mueve realmente una persona o un material, incluidos los viajes repetidos, los desvíos y las vueltas atrás. Lo útil no es conseguir un dibujo más ordenado, sino saber qué recorridos conviene cambiar y si el cambio facilita o agiliza el trabajo.
Una vez verificada una mejora, SkyPlanner APS ayuda a aprovechar su efecto en la producción. Los tiempos de operación actualizados y las asignaciones aprobadas a estaciones de trabajo deben incorporarse al mismo programa que las demás órdenes que utilizan esos recursos, en lugar de quedarse en un informe de mejora independiente.
¿Qué es un diagrama de espagueti?
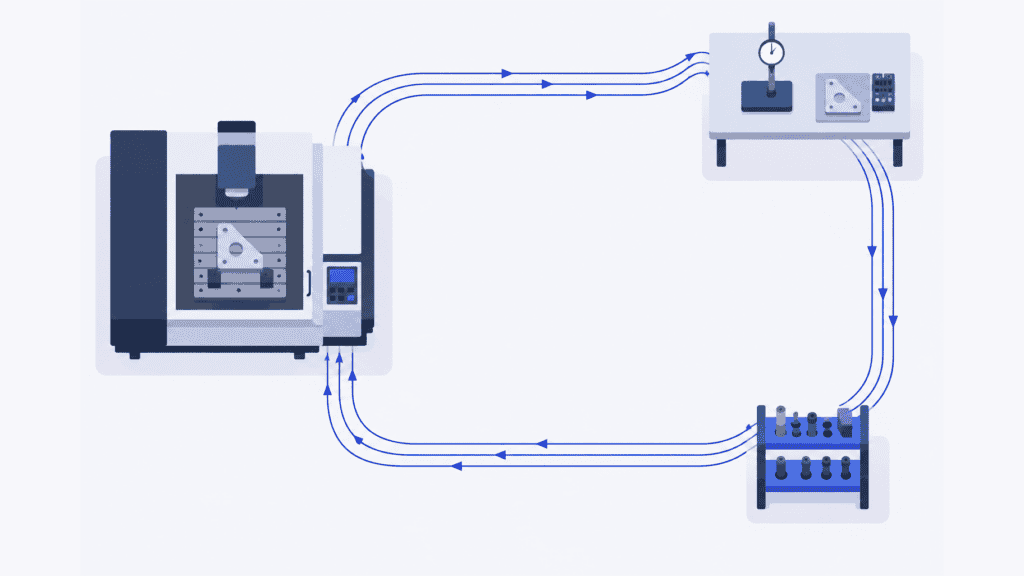
Un diagrama de espagueti representa el recorrido físico de una persona, un material o un artículo por una zona de trabajo. También se conoce como gráfico o mapa de espagueti. Sobre el plano de distribución se trazan líneas que siguen el recorrido real, con flechas o desplazamientos numerados que indican su secuencia. Los trazados repetidos y superpuestos dan nombre al diagrama.
En producción, utilícelo para investigar por qué un operario se aleja repetidamente de una máquina, por qué un componente cruza varias veces el mismo pasillo o por qué la persona encargada de mover materiales vuelve una y otra vez a la misma zona de almacenamiento.
Elija la herramienta según la pregunta que necesite resolver. Un diagrama de flujo de procesos explica el orden de las actividades y las decisiones. El mapa de flujo de valor analiza el flujo de materiales e información en un ámbito más amplio, incluidos el inventario y las esperas. El diagrama de espagueti examina el recorrido físico. Sirve tanto en un taller tipo job shop organizado por funciones como dentro de una célula de producción.
El trazado puede revelar motivos para investigar las demoras, pero sus líneas no miden el tiempo transcurrido ni demuestran dónde está el cuello de botella de producción. Registre esas observaciones junto al diagrama.
Elija el recorrido antes de trazar las líneas
Empiece por un problema lo bastante acotado como para poder observarlo: por ejemplo, los desplazamientos repetidos para realizar inspecciones durante una operación de mecanizado, en lugar de «demasiado movimiento en la fábrica».
Siga a una persona si quiere estudiar sus desplazamientos a pie, las búsquedas o las interrupciones de su trabajo. Siga el material si necesita comprender cómo se traslada físicamente de un lugar a otro. Son perspectivas distintas: una pieza puede permanecer junto a una máquina mientras su operario se aleja, y una persona encargada del transporte de materiales puede atender varias piezas en un solo viaje.
Defina un inicio y un final fáciles de reconocer. Para un operario, podrían ser la recogida de la primera pieza en bruto y la colocación del lote terminado en el lugar acordado. Para el material, podrían ser la salida de una zona de espera y la llegada a la siguiente operación. Registre la familia de productos, el tamaño del lote, el turno y las condiciones de trabajo pertinentes para dar contexto al recorrido.
Un componente que pasa mucho tiempo en espera no necesita un observador a su lado durante todo el día. Registre sus llegadas y salidas, observe los traslados y anote por separado los intervalos de espera. Si utiliza el siguiente lote comparable para observar un traslado posterior, deje constancia de esa sustitución. No presente varios recorridos distintos como si hubiera observado una misma pieza de forma continua.
Cómo elaborar un diagrama de espagueti en planta
Necesita un croquis útil de la planta, un medio para registrar los desplazamientos y un reloj para las observaciones que quiera cronometrar. El papel es una opción práctica para empezar; un dibujo digital también sirve, siempre que no le distraiga del trabajo.
1. Prepare el plano y la observación
Represente las estaciones de trabajo, los puntos de almacenamiento, las zonas de inspección, las puertas, los pasillos y los obstáculos que condicionan el recorrido. Compruebe que el croquis refleja la distribución actual. Una escala conocida o unas longitudes medidas le permitirán calcular las distancias más adelante. Un croquis aproximado y sin medidas sirve para debatir, pero no para afirmar distancias precisas.
Explique el objetivo a las personas implicadas: mejorar la organización del trabajo, no clasificarlas según cuánto caminan. Acuerde con el equipo cómo se realizará la observación y respete las normas del centro sobre acceso y registro. Manténgase alejado de los equipos en funcionamiento y de las vías de circulación de vehículos.
2. Trace el recorrido tal como se realiza
Marque el inicio, anote la hora y siga a la persona o el material que haya seleccionado. Dibuje cada desplazamiento por el trayecto que se utiliza realmente, rodeando los equipos y pasando por los accesos existentes. No sustituya un desvío incómodo por la línea recta que cree que debería poder recorrerse.
Utilice flechas y numere los desplazamientos para que la secuencia resulte clara. Cuente por separado la ida y la vuelta, incluidos los viajes repetidos por el mismo pasillo. Si observa a varias personas o materiales, utilice hojas distintas o trazados claramente diferenciados, en lugar de crear una maraña imposible de interpretar.
Evite orientar a la persona hacia un recorrido mejor durante la observación. Anote las preguntas para comentarlas después. De lo contrario, podría acabar midiendo su propuesta en vez del método actual.
3. Registre para qué sirve cada desplazamiento
Una acumulación de líneas muestra dónde se repiten los desplazamientos. Las notas explican por qué. ¿La persona iba a buscar una herramienta que faltaba, a realizar una medición obligatoria, a encontrar un contenedor vacío o a consultar información?
Lleve un registro breve de los desplazamientos junto al croquis:
| Dato | Qué registrar |
|---|---|
| Origen y destino | Ubicaciones reales y sentido del desplazamiento, vinculados al trazado numerado |
| Frecuencia | Cada paso por el trayecto durante la tarea o el ciclo observado |
| Distancia | Longitud del trayecto realmente recorrido y método de medición |
| Finalidad | Qué se consiguió con el desplazamiento y por qué fue necesario |
| Tiempo e interrupción | Tiempo de desplazamiento o espera observado, y si se detuvo la producción |
| Contexto | Producto, cantidad, turno y cualquier incidencia inusual que afecte al recorrido |
Con esto basta para distinguir un recorrido largo necesario para realizar una entrega de un desplazamiento corto que se repite porque falta algo. Antes de determinar las causas, revise los movimientos que no estén claros con la persona que realizó el trabajo.
4. Observe las repeticiones pertinentes
Una sola observación puede mostrar el recorrido, pero no permite saber con qué regularidad se repite. Observe más repeticiones completas y registre las diferencias. Una inspección de primera pieza, un viaje de reposición y una búsqueda recurrente de herramientas no deben tratarse como actividades con la misma frecuencia.
No existe un número universal de ciclos que garantice la fiabilidad de cualquier estudio. Incluya las variaciones que podrían cambiar su decisión: otro tamaño de lote, otro recorrido del producto o un turno con una organización del suministro distinta. Si una avería condiciona gran parte de lo observado, indíquelo en lugar de presentar ese recorrido como habitual.
Para calcular la distancia, multiplique la longitud medida de cada tramo por el número de veces que se recorrió durante la observación y sume los resultados de todos los tramos. Mantenga visibles la frecuencia y la finalidad junto al total. A menudo resultan más útiles para elegir un cambio que la distancia final por sí sola.
Analice los motivos de los desplazamientos, no solo la línea más larga
Empiece por los recorridos repetidos y pregúntese qué permitiría evitarlos. Un problema de búsqueda de herramientas puede requerir la metodología 5S y una ubicación acordada en el punto de uso. Si hay que volver a buscar embalajes que faltan, quizá se necesite una regla de reposición. Ninguno de los dos casos exige necesariamente trasladar una máquina.
Los traslados largos entre operaciones requieren otro análisis: ¿puede realizarse una operación aprobada en una estación de trabajo más cercana?, ¿puede cambiarse la zona de espera?, ¿o el traslado ya atiende con eficiencia varias tareas? Un atajo físico que dificulte la fabricación de otra familia de productos puede no compensar.
Los cruces de líneas también deben plantear preguntas. Indican que varios recorridos comparten un espacio, no necesariamente que las personas lleguen al mismo tiempo. Observe cuándo se producen realmente interferencias y revise la disposición con los responsables del área. Un recorrido más corto que dificulta el acceso no es una mejora.
Ejemplo: el desplazamiento a inspección que se repite una y otra vez
Imagine a un operario mecanizando un lote de soportes. El diagrama muestra desplazamientos repetidos desde la máquina hasta un banco de inspección compartido, de vuelta a la máquina y, después, al otro lado del pasillo para devolver el instrumento de medición. Otra familia de productos también utiliza ese banco.
La propuesta más evidente es trasladar la inspección junto a la máquina. Primero, distinga los motivos de cada desplazamiento. Disponer en la estación de trabajo de un instrumento aprobado para el control durante el proceso podría eliminar los viajes repetidos para recogerlo y devolverlo, manteniendo la inspección final en el banco compartido. Si la medición requiere equipos o condiciones que solo están disponibles en el banco, trasladarla supone una decisión distinta.
Comente el método con el operario y el equipo de calidad y, después, pruebe la disposición aprobada. Compruebe si la inspección sigue realizándose correctamente, cómo cambia el uso del tiempo del operario y si la otra familia de productos pierde acceso a algo que necesita.
La cuestión no es simplemente si la nueva línea es más corta, sino si se realiza el mismo trabajo requerido con menos desplazamientos evitables, sin trasladar el problema a otra tarea.
Compruebe la mejora antes de dar por hecho el ahorro
Mantenga separado el recorrido propuesto de la situación actual observada. Tras implantar el cambio aprobado, repita la observación con un trabajo comparable y los mismos puntos de inicio y fin. Registre cualquier cambio en el tamaño del lote, el producto o las condiciones para que la comparación siga siendo válida.
Compare la distancia y la frecuencia de los desplazamientos y, después, compruebe las medidas relevantes para el problema original: el tiempo del operario, las interrupciones de la máquina, las esperas en cola o el tiempo hasta la finalización. Reducir la distancia recorrida a pie es un resultado útil por sí mismo. No implica automáticamente una reducción equivalente en la duración de la operación.
Si antes el operario se desplazaba mientras continuaba un ciclo de mecanizado automático, el cambio puede permitirle dedicar más atención a la preparación o a otra tarea sin acortar ese ciclo de máquina. Si la máquina esperaba a que regresara el operario, el efecto sobre el tiempo que permanece ocupada puede ser distinto. Realice mediciones para determinar cuál de las dos situaciones se da.
Del mismo modo, ahorrar tiempo en una estación de trabajo no garantiza que el pedido se expida antes si sigue esperando en una operación posterior compartida. Utilice el diagrama para mejorar el recorrido y revise el proceso en su conjunto antes de prometer una reducción del plazo de entrega o un resultado económico.
Designe a un responsable del método aceptado, actualice las instrucciones pertinentes y acuerde cuándo volver a revisarlo. De lo contrario, se puede volver poco a poco a la disposición anterior mientras el informe de mejora sigue mostrando el resultado propuesto.
Incorpore el cambio verificado al programa de producción
Una mejora aporta más valor cuando los siguientes pedidos se planifican según la forma en que se realiza ahora el trabajo. Si una operación realmente lleva menos tiempo, mantener la duración anterior oculta capacidad aprovechable. Si la prueba solo redujo los desplazamientos a pie sin modificar el ciclo de máquina, acortar la operación programada en esa máquina supondría crear una capacidad que no existe.
SkyPlanner permite definir las operaciones del proceso con duraciones realistas, las estaciones de trabajo aptas para realizarlas y sus dependencias. Su IA de programación, Arcturus, sitúa el trabajo en un programa de producción compartido según la capacidad, los turnos y las prioridades configurados. Usted dirige las decisiones de planificación; Arcturus se encarga del cálculo de la programación.
En el ejemplo de los soportes, incorpore a la planificación el efecto verificado, no la línea más corta en sí. Podría tratarse de un tiempo de operación revisado. Si se ha aprobado otra secuencia de fabricación o una asignación distinta de estaciones de trabajo, puede que también haya que actualizar esos datos. Confirme los datos de planificación afectados y recalcule el programa para ver cómo encaja el trabajo con las demás órdenes.
Así se reducen los ajustes manuales en las colas de las distintas máquinas y se ve con más claridad cómo afecta la mejora a las entregas. Un nuevo hueco disponible en mecanizado solo resulta útil si la siguiente operación y sus recursos pueden absorber el flujo resultante. Los turnos de las estaciones de trabajo siguen determinando cuándo hay capacidad disponible.
Una visión compartida facilita la gestión de los cambios en fabricación
Mamec, fabricante de tecnología de mezclado y proveedor de fabricación por contrato de alta tecnología, antes priorizaba las órdenes de trabajo interdependientes a partir de fechas de entrega en papel, sin una visión global fiable de la producción. La implantación de SkyPlanner le aportó una programación compartida y una visión del trabajo en tiempo real.
En su testimonio, Mamec describe una carga de trabajo de planificación claramente menor y una gestión más sencilla de los cambios en la secuencia de fabricación durante el desarrollo de productos según las necesidades del cliente. El equipo puede evaluar los efectos con menos esfuerzo y dar a los clientes una respuesta más fiable sobre los compromisos que puede asumir.
Esta experiencia ilustra el valor de un plan que conecta las distintas operaciones cuando cambia la producción. En su caso, cualquier mejora sigue empezando por observar y verificar el trabajo. El testimonio de Mamec sobre SkyPlanner muestra cómo se pueden gestionar en la práctica las interdependencias resultantes.
Empiece por un recorrido y un cambio que merezca la pena probar
Elija un recorrido recurrente que su equipo ya cuestione. Trace lo que sucede, averigüe por qué se producen los desplazamientos y pruebe un cambio con las personas que realizan el trabajo. Después, compare el resultado real, no solo el dibujo propuesto.
Cuando esa mejora cambie los tiempos de operación, los recursos aptos para realizar el trabajo o la secuencia de fabricación, utilice SkyPlanner para incorporar los datos actualizados al plan de producción compartido. Dedicará menos tiempo a rehacer las colas y más a convertir la capacidad disponible en pedidos completados.
Reserve una demostración de SkyPlanner y aporte un cambio aprobado de duración o de ruta de fabricación, junto con las demás órdenes que utilizan los mismos recursos. Es un punto de partida concreto para ver cómo afecta el cambio a su plan. Si prefiere explorar primero el entorno de programación, pruebe SkyPlanner con datos de demostración.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


