








In dit artikel
- Wat is een spaghettidiagram?
- Bepaal welke route je volgt voordat je gaat tekenen
- Zo maak je een spaghettidiagram op de productievloer
- 1. Bereid de plattegrond en de observatie voor
- 2. Teken de route terwijl het werk plaatsvindt
- 3. Noteer het doel van elke verplaatsing
- 4. Observeer relevante herhalingen
- Kijk naar de redenen voor verplaatsingen, niet alleen naar de langste lijn
- Voorbeeld: steeds weer naar de meetbank
- Toets de verbetering voordat je een besparing claimt
- Verwerk de geverifieerde wijziging in de productieplanning
- Een gedeeld overzicht maakt productiewijzigingen beter beheersbaar
- Begin met één route en één wijziging die het testen waard is
Home » Bronnen » Spaghettidiagram in de productie: breng de echte route in kaart
Geschatte leestijd: 10 minuten
Even naar de meetbank lopen lijkt onschuldig. Dat geldt ook voor een extra bak halen of teruglopen voor gereedschap. Maar volg die verplaatsingen eens gedurende een volledige taak. Dan blijkt misschien dat het werk steeds het werkcentrum verlaat om redenen die niemand ooit ter discussie heeft gesteld.
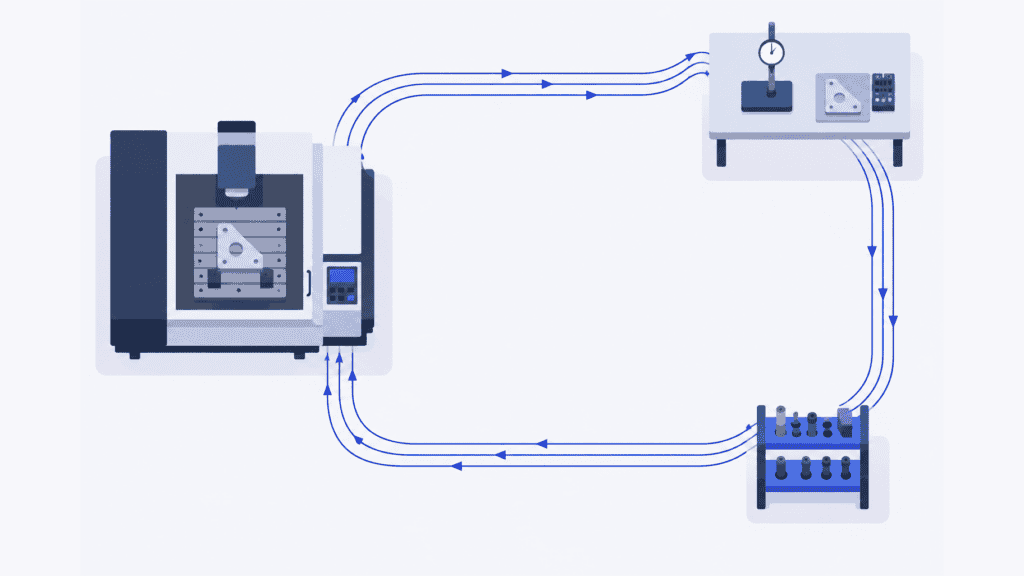
Een spaghettidiagram maakt die fysieke verplaatsingen zichtbaar. Op een plattegrond teken je de route die een persoon of materiaal daadwerkelijk aflegt, inclusief herhaalde verplaatsingen, omwegen en terugwegen. Het gaat niet om een nettere tekening. Het gaat erom te weten welke verplaatsingen je moet veranderen en of het werk daardoor makkelijker of sneller wordt.
Zodra je een verbetering hebt geverifieerd, helpt SkyPlanner APS om het effect ervan in de productie te benutten. Bijgewerkte bewerkingstijden en goedgekeurde toewijzingen aan werkcentra horen thuis in dezelfde planning als de andere orders die deze middelen gebruiken, niet in een apart verbeterrapport.
Wat is een spaghettidiagram?
Een spaghettidiagram is een weergave van de fysieke route die een persoon, materiaal of voorwerp door een werkgebied aflegt. Het wordt ook wel een spaghettikaart genoemd. De lijnen op de plattegrond volgen de werkelijke route; pijlen of genummerde verplaatsingen geven de volgorde aan. Het diagram dankt zijn naam aan de herhaalde en overlappende lijnen.
In de productie gebruik je het bijvoorbeeld om te onderzoeken waarom een operator steeds bij een machine wegloopt, waarom een onderdeel meerdere keren hetzelfde gangpad kruist of waarom een medewerker van de interne logistiek steeds naar dezelfde opslagplek terugkeert.
Kies het hulpmiddel dat bij je vraag past. Een processtroomschema laat de volgorde van activiteiten en beslissingen zien. Een waardestroomanalyse onderzoekt de bredere materiaal- en informatiestroom, inclusief voorraden en wachttijden. Een spaghettidiagram richt zich op de fysieke route. Het is zowel bruikbaar in een functioneel ingerichte job shop als binnen een productiecel.
De ingetekende route kan aanleiding geven om vertragingen te onderzoeken, maar de lijnen meten geen verstreken tijd en bewijzen niet waar het knelpunt in de productie zit. Leg die waarnemingen apart naast het diagram vast.
Bepaal welke route je volgt voordat je gaat tekenen
Begin met een probleem dat concreet genoeg is om te observeren: bijvoorbeeld herhaalde verplaatsingen voor controles tijdens één verspanende bewerking, in plaats van ‘te veel verplaatsingen in de fabriek’.
Volg een persoon als je vraag gaat over lopen, zoeken of onderbrekingen van het werk. Volg materiaal als je wilt begrijpen hoe het fysiek tussen locaties wordt verplaatst. Dat zijn verschillende invalshoeken: een onderdeel kan naast een machine blijven liggen terwijl de operator wegloopt, en een logistiek medewerker kan tijdens één ronde meerdere onderdelen meenemen.
Kies een duidelijk herkenbaar begin- en eindpunt. Voor een operator kan dat lopen van het ophalen van het eerste onbewerkte werkstuk tot het neerzetten van de voltooide batch op de afgesproken plek. Voor materiaal kan het gaan om het vertrek van een klaarzetlocatie tot de aankomst bij de volgende bewerking. Noteer de productfamilie, batchgrootte, ploeg en relevante werkomstandigheden, zodat duidelijk is onder welke omstandigheden de route is afgelegd.
Bij een onderdeel dat lang moet wachten, hoeft niet de hele dag een waarnemer te staan. Noteer de aankomst- en vertrektijden, observeer de verplaatsingen en registreer de wachttijden apart. Gebruik je de volgende vergelijkbare batch om een latere verplaatsing te observeren, vermeld die vervanging dan. Presenteer verschillende routes niet alsof je één onderdeel ononderbroken hebt gevolgd.
Zo maak je een spaghettidiagram op de productievloer
Je hebt een bruikbare schets van de plattegrond nodig, een manier om verplaatsingen vast te leggen en een klok voor waarnemingen waarvan je de tijd wilt meten. Papier is een praktisch beginpunt. Een digitale tekening is ook bruikbaar, zolang die je niet afleidt van het werk.
1. Bereid de plattegrond en de observatie voor
Teken de werkcentra, opslagplekken, inspectieruimten, deuren, gangpaden en obstakels die de route bepalen. Controleer of de schets overeenkomt met de huidige inrichting. Met een bekende schaal of opgemeten routelengtes kun je later de afstand berekenen. Een ruwe schets zonder metingen is bruikbaar voor overleg, maar niet voor nauwkeurige uitspraken over afstanden.
Leg de betrokkenen uit wat het doel is: de werkinrichting verbeteren, niet mensen beoordelen op hoeveel ze lopen. Spreek de observatieaanpak af met het team en volg de regels van de locatie voor toegang en registratie. Blijf uit de buurt van draaiende machines en houd rijroutes vrij.
2. Teken de route terwijl het werk plaatsvindt
Markeer het beginpunt, noteer de tijd en volg de gekozen persoon of het materiaal. Teken elke verplaatsing langs de werkelijk gebruikte route: om machines heen en via de daadwerkelijke doorgangen. Vervang een onhandige omweg niet door de rechte lijn die volgens jou mogelijk zou moeten zijn.
Gebruik pijlen en nummer de verplaatsingen om de volgorde leesbaar te houden. Tel de heen- en terugweg apart, ook bij herhaalde verplaatsingen door hetzelfde gangpad. Volg je meerdere personen of materiaalstromen, gebruik dan aparte vellen of duidelijk te onderscheiden lijnen in plaats van een onontwarbare wirwar.
Stuur de persoon tijdens de observatie niet naar een betere route. Noteer je vragen voor de bespreking achteraf. Anders meet je misschien je eigen voorstel in plaats van de bestaande werkwijze.
3. Noteer het doel van elke verplaatsing
Een dichte bundel lijnen laat zien waar verplaatsingen zich herhalen. Je aantekeningen verklaren waarom. Haalde iemand ontbrekend gereedschap op, voerde diegene een vereiste meting uit, zocht die een lege bak of controleerde die informatie?
Houd naast de schets een kort overzicht van de verplaatsingen bij:
| Gegeven | Wat je vastlegt |
|---|---|
| Van en naar | Werkelijke locaties en richting, gekoppeld aan de genummerde route |
| Frequentie | Elke passage tijdens de geobserveerde taak of cyclus |
| Afstand | Lengte van de werkelijk afgelegde route, met de meetmethode |
| Doel | Wat de verplaatsing opleverde en waarom die nodig was |
| Tijd en onderbreking | Waargenomen verplaatsings- of wachttijd en of de productie stillag |
| Context | Product, aantal, ploeg en eventuele bijzondere gebeurtenissen die de route beïnvloedden |
Dit is voldoende om een lange, noodzakelijke aanleverroute te onderscheiden van een korte verplaatsing die zich herhaalt doordat er iets ontbreekt. Bespreek onduidelijke verplaatsingen met degene die het werk uitvoerde voordat je conclusies trekt over de oorzaak.
4. Observeer relevante herhalingen
Eén observatie kan de route laten zien, maar vertelt niet hoe consequent die wordt gevolgd. Observeer meer volledige herhalingen en leg de verschillen vast. Een eerstestukcontrole, een ronde om materiaal aan te vullen en een terugkerende zoektocht naar gereedschap hebben niet vanzelfsprekend dezelfde frequentie.
Er is geen vast aantal cycli dat elk onderzoek betrouwbaar maakt. Neem de variaties mee die je beslissing kunnen beïnvloeden: een andere batchgrootte, een andere route voor een product of een ploeg met een andere manier van bevoorraden. Wordt de observatie sterk bepaald door een storing, vermeld dat dan in plaats van de gevolgde route als gebruikelijk te beschouwen.
Bereken de afstand door de gemeten lengte van elk routedeel te vermenigvuldigen met het waargenomen aantal passages. Tel daarna de afstanden per routedeel bij elkaar op. Houd naast het totaal ook de frequentie en het doel zichtbaar. Die zijn bij het kiezen van een verandering vaak nuttiger dan alleen de totale afstand.
Kijk naar de redenen voor verplaatsingen, niet alleen naar de langste lijn
Begin bij de herhaalde verplaatsingen en vraag wat de noodzaak ervan zou wegnemen. Moet iemand steeds gereedschap zoeken, dan kunnen 5S en een afgesproken opbergplek bij de werkplek helpen. Teruglopen voor ontbrekend verpakkingsmateriaal kan om een aanvulregel vragen. Voor geen van beide hoeft per se een machine te worden verplaatst.
Lange verplaatsingen tussen bewerkingen vragen om een andere afweging: kan een goedgekeurde bewerking op een dichterbij gelegen werkcentrum worden uitgevoerd, kan de klaarzetlocatie veranderen of worden er tijdens de verplaatsing al efficiënt meerdere taken gecombineerd? Een kortere fysieke route die de productie van een andere productfamilie bemoeilijkt, kan een ongunstige keuze zijn.
Zie ook kruisende lijnen als aanleiding om vragen te stellen. Ze laten zien dat routes dezelfde ruimte gebruiken, niet dat mensen daar tegelijk aankomen. Observeer wanneer ze elkaar daadwerkelijk hinderen en bespreek de inrichting met de verantwoordelijken voor het gebied. Een kortere route die de toegang belemmert, is geen verbetering.
Voorbeeld: steeds weer naar de meetbank
Stel dat een operator een partij beugels verspaant. Het diagram laat zien hoe de operator telkens van de machine naar een gedeelde meetbank loopt, terug naar de machine en daarna het gangpad oversteekt om het meetmiddel terug te leggen. Die meetbank wordt ook voor een andere productfamilie gebruikt.
Het ligt voor de hand om voor te stellen de controle naast de machine uit te voeren. Ga eerst na waarvoor de afzonderlijke verplaatsingen nodig zijn. Met een goedgekeurd meetmiddel voor tussentijdse controles bij het werkcentrum kan het herhaaldelijk ophalen en terugbrengen mogelijk vervallen, terwijl de eindcontrole op de gedeelde meetbank blijft plaatsvinden. Als de meting apparatuur of omstandigheden vereist die alleen bij de meetbank beschikbaar zijn, vraagt verplaatsing om een andere afweging.
Bespreek de werkwijze met de operator en de kwaliteitsafdeling en test vervolgens de goedgekeurde inrichting. Controleer of de kwaliteitscontrole nog steeds correct wordt uitgevoerd, hoe de tijdsbesteding van de operator verandert en of de andere productfamilie nog toegang heeft tot alles wat daarvoor nodig is.
De vraag is niet alleen of de nieuwe lijn korter is. Het gaat erom of hetzelfde vereiste werk met minder vermijdbare verplaatsingen wordt uitgevoerd, zonder het probleem naar een andere taak te verschuiven.
Toets de verbetering voordat je een besparing claimt
Houd de voorgestelde route gescheiden van de waargenomen huidige situatie. Herhaal na invoering van de goedgekeurde wijziging de observatie met vergelijkbaar werk en dezelfde begin- en eindpunten. Leg verschillen in partijgrootte, product of omstandigheden vast, zodat de vergelijking zinvol blijft.
Vergelijk de afstand en het aantal verplaatsingen. Controleer daarna de maatstaven die voor het oorspronkelijke probleem van belang zijn: de tijdsbesteding van de operator, machineonderbrekingen, wachtrijen of de tijd tot voltooiing. Een kortere loopafstand is op zichzelf een nuttig resultaat. Die betekent niet automatisch dat de bewerkingsduur evenredig afneemt.
Als de operator voorheen liep terwijl een automatische bewerkingscyclus doorging, kan de wijziging ruimte vrijmaken voor voorbereiding of een andere taak, zonder die machinecyclus te verkorten. Als de machine voorheen moest wachten tot de operator terugkwam, kan het effect op de bezettingstijd van de machine anders zijn. Stel met metingen vast welke situatie van toepassing is.
Ook tijdwinst bij één werkcentrum garandeert geen eerdere verzending als de order nog steeds wacht op een volgende bewerking die met andere orders wordt gedeeld. Gebruik het diagram om de route te verbeteren en bekijk het bredere proces voordat je een kortere doorlooptijd of een financieel resultaat belooft.
Wijs een verantwoordelijke aan voor de geaccepteerde werkwijze, werk de bijbehorende instructies bij en spreek af wanneer je opnieuw controleert. Anders kan de oude situatie geleidelijk terugkeren, terwijl het verbeterrapport nog steeds het voorgestelde resultaat laat zien.
Verwerk de geverifieerde wijziging in de productieplanning
Een verbetering levert meer op wanneer je volgende orders plant op basis van de nieuwe werkwijze. Als een bewerking werkelijk minder tijd kost, blijft bruikbare capaciteit buiten beeld zolang je de oude duur aanhoudt. Als de proef alleen de loopafstand verminderde terwijl de machinecyclus gelijk bleef, zou een kortere ingeplande bewerkingsduur voor die machine capaciteit opleveren die niet bestaat.
In SkyPlanner leg je processtappen vast met realistische tijdsduren, geschikte werkcentra en onderlinge afhankelijkheden. Arcturus, de AI voor de planning, plant het werk in een gedeelde productieplanning op basis van de ingestelde capaciteit, ploegendiensten en prioriteiten. Je bepaalt de planningskeuzes; Arcturus voert de planningsberekening uit.
Verwerk bij het voorbeeld van de beugels het geverifieerde effect in de planning, niet de kortere lijn op zich. Dat kan een aangepaste bewerkingsduur zijn. Ook een andere goedgekeurde bewerkingsvolgorde of toewijzing aan een ander werkcentrum kan een aanpassing vereisen. Bevestig welke planningsgegevens moeten worden aangepast en bereken de planning opnieuw om te zien hoe het werk samen met de andere orders kan worden ingepland.
Zo hoeft u minder handmatig bij te sturen in de afzonderlijke wachtrijen per machine en ziet u duidelijker wat de verbetering voor de levering betekent. Een vrijgekomen tijdslot bij het verspanen is alleen nuttig als de volgende bewerking en de bijbehorende productiemiddelen de resulterende doorstroom aankunnen. De ploegendiensten van de werkcentra blijven bepalend voor de momenten waarop capaciteit beschikbaar is.
Een gedeeld overzicht maakt productiewijzigingen beter beheersbaar
Mamec, een fabrikant van mengtechnologie en hightech toeleverancier, bepaalde voorheen de prioriteit van onderling afhankelijke werkorders aan de hand van leverdatums op papier, zonder betrouwbaar totaalbeeld van de productie. De invoering van SkyPlanner zorgde voor een gedeelde planning en realtime inzicht in het werk.
In zijn klantverhaal beschrijft Mamec dat het plannen duidelijk minder werk kost en dat wijzigingen in de bewerkingsvolgorde bij klantgestuurde productontwikkeling eenvoudiger te verwerken zijn. Het team kan de gevolgen met minder inspanning bepalen en klanten betrouwbaarder vertellen wat het kan toezeggen.
Die ervaring laat zien wat een samenhangende planning waard is wanneer de productie verandert. Uw eigen verbetering begint nog steeds met het observeren en verifiëren van het werk. In Mamecs ervaringen met SkyPlanner leest u hoe het beheer van de daaruit voortvloeiende afhankelijkheden er in de praktijk uit kan zien.
Begin met één route en één wijziging die het testen waard is
Kies een terugkerende verplaatsing waar uw team al vraagtekens bij zet. Breng de werkelijke route in kaart, achterhaal waarom de verplaatsingen plaatsvinden en test een wijziging samen met de mensen die het werk uitvoeren. Vergelijk vervolgens het werkelijke resultaat, niet alleen de voorgestelde tekening.
Als die verbetering leidt tot andere bewerkingstijden, geschikte productiemiddelen of een andere bewerkingsvolgorde, verwerkt u de bijgewerkte gegevens met SkyPlanner in de gedeelde productieplanning. Zo besteedt u minder tijd aan het opnieuw opbouwen van wachtrijen en meer tijd aan het benutten van beschikbare capaciteit om orders af te ronden.
Boek een demo van SkyPlanner en neem één goedgekeurde wijziging in bewerkingsduur of bewerkingsplan mee, samen met de andere orders die dezelfde productiemiddelen gebruiken. Dat is een concreet uitgangspunt om te zien hoe de wijziging uw planning beïnvloedt. Wilt u eerst de planningsomgeving verkennen? Probeer SkyPlanner met demogegevens.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


